Ist das Ihr Unternehmen? Profil übernehmen
Stanzteile, Fahrzeugverschlüsse und Baugruppen vom Coil bis zum montierten Fertigprodukt
KP Metallwerk GmbH
EnnepetalNeu auf Amplifa
Über KP Metallwerk
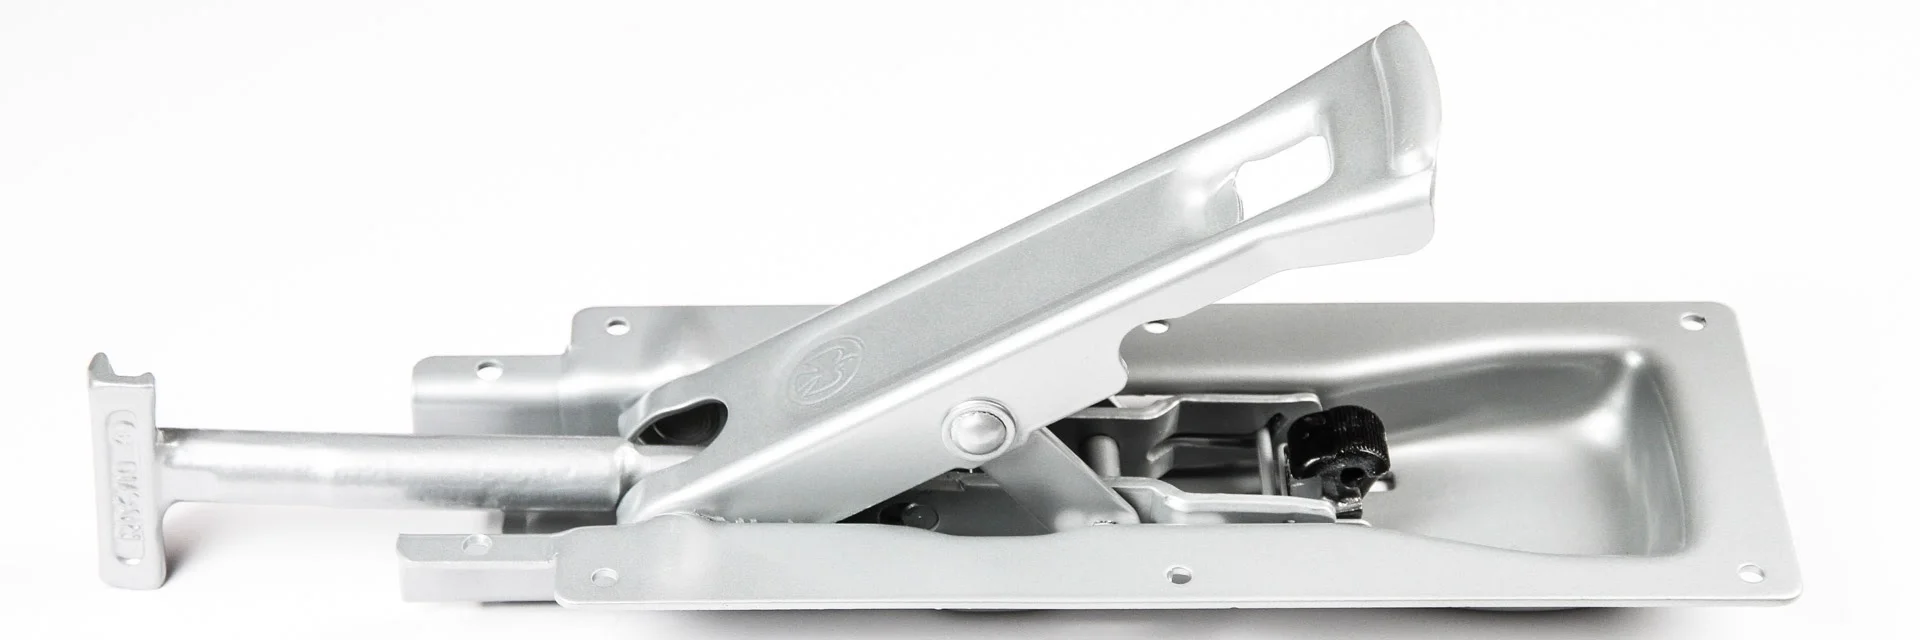
Die KP Metallwerk GmbH ist ein metallverarbeitender Lohnfertiger mit Sitz in Ennepetal im Märkischen Kreis. Seit 1997 beliefern wir namhafte Hersteller der Automobilindustrie und deren Zulieferer mit Teilen für die Fahrzeugverschlüsse bzw. Verschlusstechnik. Die Produktpalette reicht von Stanz-, Zieh- und Biegeteilen über Verschlusssysteme wie Einbau-Riegel-Spannverschlüsse, Aufbau-Verschlüsse, Exzenter-Spannverschlüsse und Tension-Master für LKW-Planen bis zu komplexen Blechkonstruktionen und einbaufertigen Baugruppen. Die Fertigung erfolgt vom Coil bis zum Fertigprodukt: Exzenterpressen mit Coilzuführung verarbeiten Spaltband aus Warm- und Kaltband bis 6 mm Materialstärke, ergänzt durch Zerspanung (Fräsen, Drehen, Drahterodieren), Schweiß- und Nietverfahren sowie Oberflächen- und Wärmebehandlung. Werkzeuge für den Stanzprozess werden im eigenen Werkzeugbau mit eigener Konstruktion gefertigt; der Musterbau deckt Prototypen und Neuprojekte ab.
- Standort
- Ennepetal
- Verfahren
- Stanzen, Ziehen, Biegen, Bohren, Senken, Reiben, Gewindeschneiden, Drehen
- Werkstoffe
- Edelstähle, Eisen-Werkstoffe, Aluminium, Stahl (St37/52), Automatenstähle, Hochwertige Werkzeugstähle, Aluminium-Legierungen (alle gängigen), Messing
- Gegründet
- 1997
- Branchen
- Automobilindustrie, Automobilzulieferer, Nutzfahrzeuge / Fahrzeugverschlüsse, Fahrzeugverschlüsse / Verschlusstechnik
- 01
Werkzeugbau mit eigener Konstruktion
- 02
Coilzuführung / Stanzen, Ziehen, Biegen
- 03
Zerspanung (Drehen, Fräsen, Bohren, Drahterodieren)
- 04
Fügen (Schweißen, Punktschweißen, Nieten)
- 05
Oberflächen- und Wärmebehandlung
- 06
Montage von Baugruppen
- 07
Verpackung
Werkstoffe & Verfahren
Stahl (St37/52, Automatenstähle, Werkzeugstähle)
Eisen-Werkstoffe für Stanzteile, Fräs- und Schweißbauteile, verarbeitet als Warm- und Kaltband-Spaltband.
Edelstahl
Für Stanzteile aus Spaltband und verzinkungsfreie Verschlussteile in Edelstahlausführung.
Aluminium (alle gängigen Legierungen)
Für Stanzen, Ziehen, Biegen und Fräsbauteile.
Messing
Werkstoff für Frästeile.
Kunststoffe
Werkstoff für Frästeile.
Stanzen / Ziehen / Biegen
Losgrößen von 500 bis ca. 100.000 Stück, Materialstärken bis 6 mm, Streifenbreiten 1–500 mm.
Fräsen / CNC-Bearbeitungszentren
Bearbeitungszentren mit Mehrfachspann-Vorrichtungen, teils mit C-Achse, bis 800 x 500 x 460 mm Kantenlänge.
Drahterodieren
Funkenerosives Schneidverfahren für Kleinserien bis 5.000 Stück.
Oberflächenverfahren
KTL, Verzinken, Verchromen, Elektropolieren, Vernickeln, Hartverchromen, chemisch Vernickeln, Chromatieren.
Wärmebehandlung
Glühen, Vergüten, Einsatzhärten, Induktionshärten und Nitrieren.
Standort
Ennepetal
DEHauptsitz und Produktion
- Losgröße
- 500 – ca. 100.000 Stück (Stanzen), Kleinserien bis 5.000 Stück (Zerspanung)
- Werkstoffe
- Stahl, Edelstahl, Aluminium, Messing, Kunststoffe
- Smeral Exzenter-Presse 400 to, Tisch 1250 x 850 mm, Coilzuführung 500 x 5 mm
- Heuser Exzenter-Presse 160 to, Tisch 900 x 600 mm, mit Ziehkissen
- Müller Exzenter-Presse 250 to, Tisch 1000 x 700 mm, mit Ziehkissen
- Drahterodiermaschine (Verfahrweg 350 x 500 x 180 mm)
- 2 Flächenschleifmaschinen (Tisch 350 x 1000 mm und 400 x 800 mm)
- MAG- und MIG-Schweißmaschinen
- Punktschweißmaschine
- Taumelnietmaschine
- Bearbeitungszentren mit Mehrfachspann-Vorrichtungen, teils mit C-Achse
- 2D-/3D-CAD-Systeme, CNC-Erodier- und Fräsmaschinen (Werkzeugbau)
Bauteile & Verschlusstechnik
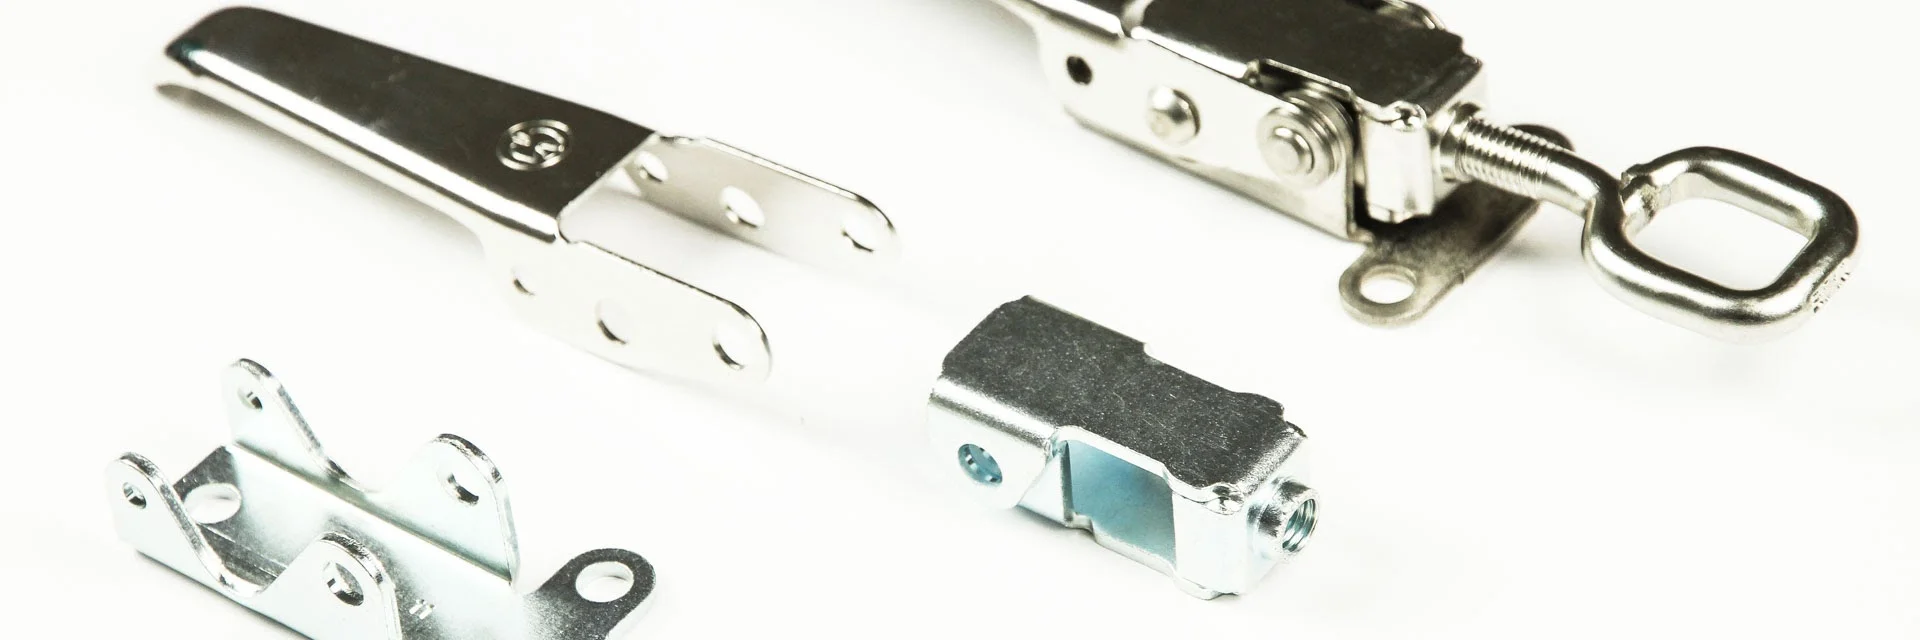
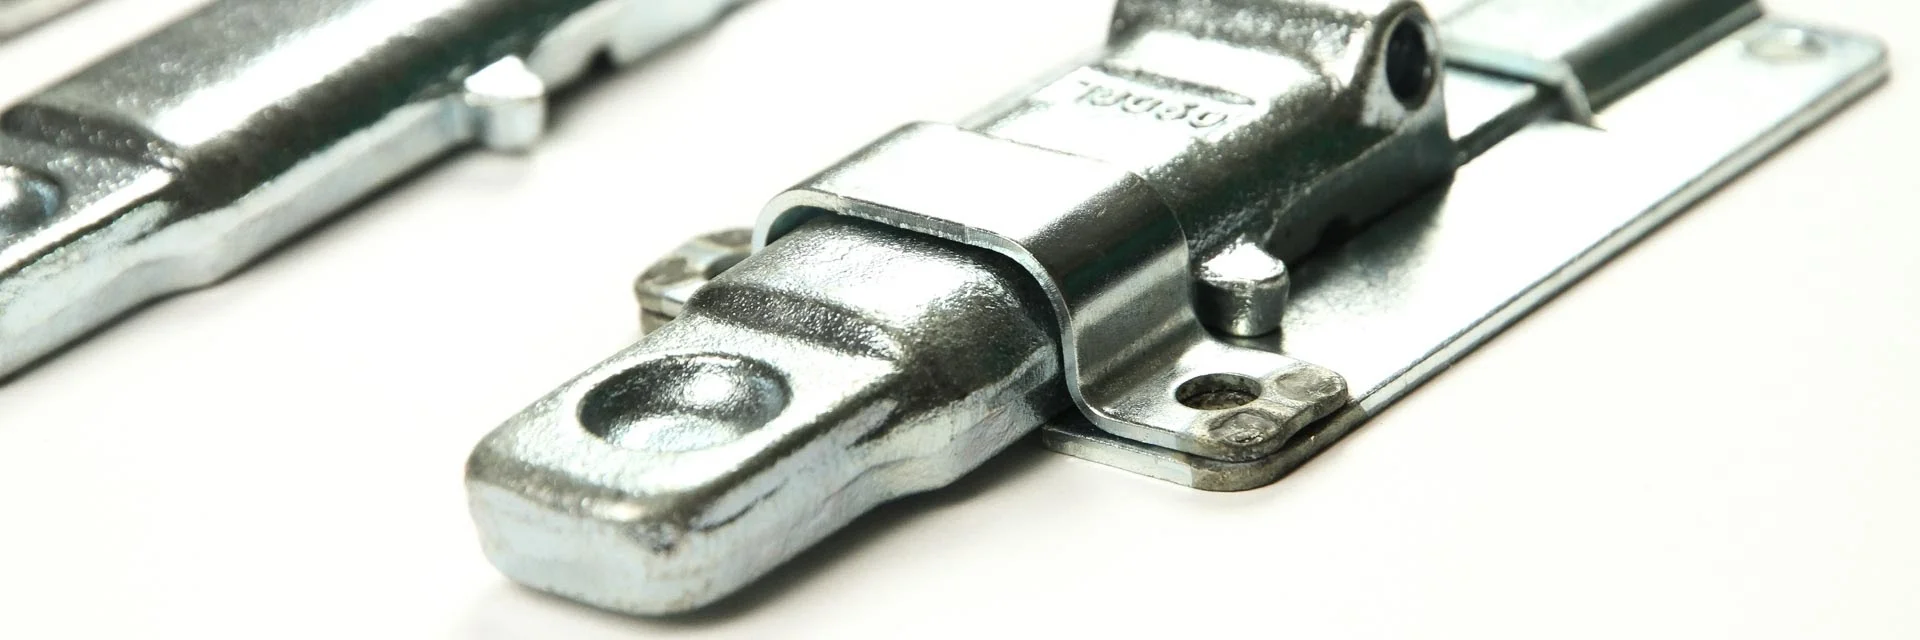
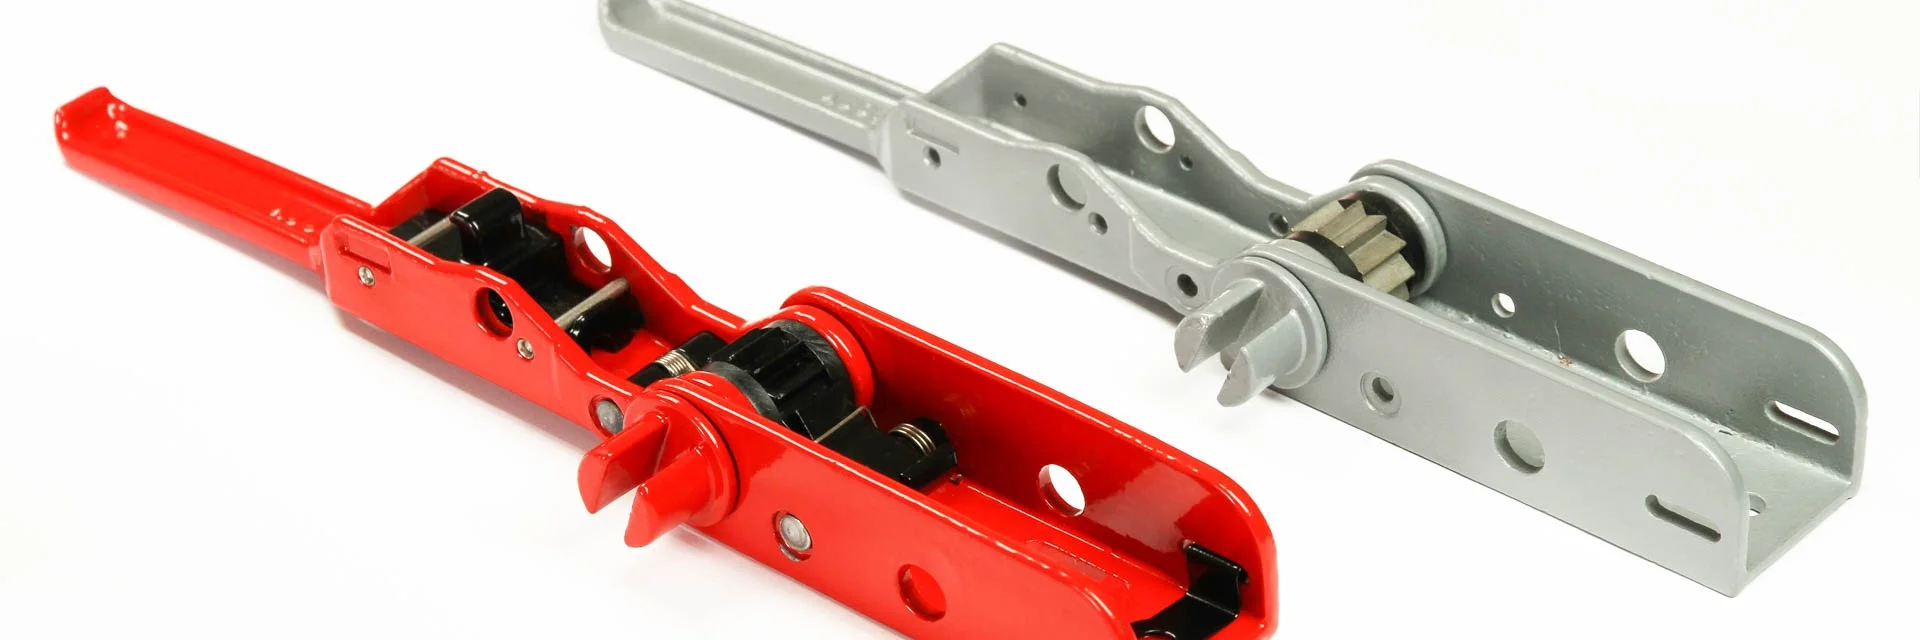
Einblicke in die Fertigung
Branchen
Verfahren & technische Grenzen
| Verfahren | Toleranz | Max. Bauteil | Gewicht | Losgröße | Werkstoffe |
|---|---|---|---|---|---|
| StanzenUmformung | – | – | – | 500 Stück – ca. 100.000 Stück | Edelstähle, Eisen-Werkstoffe, Aluminium |
| ZiehenUmformung | – | – | – | 500 Stück – ca. 100.000 Stück | Edelstähle, Eisen-Werkstoffe, Aluminium |
| BiegenUmformung | – | – | – | 500 Stück – ca. 100.000 Stück | Edelstähle, Eisen-Werkstoffe, Aluminium |
| BohrenZerspanung | – | – | – | 5.000 Stück | – |
| SenkenZerspanung | – | – | – | 5.000 Stück | – |
| ReibenZerspanung | – | – | – | 5.000 Stück | – |
| GewindeschneidenZerspanung | – | – | – | 5.000 Stück | – |
| DrehenZerspanung | – | bis ca. 150 mm von der Stange | – | 2.000 Stück | – |
| FräsenZerspanung | – | 800 mm × 500 mm × 460 mm | – | – | Stahl (St37/52, Automatenstähle, hochwertige Werkzeugstähle), Aluminium-Legierungen, Messing, Kunststoffe |
| DrahterodierenZerspanung | – | – | – | 5.000 Stück | – |
| SchweissenFügen | – | – | – | 5.000 Stück | – |
| Widerstands- und PunktschweissenFügen | – | – | – | 5.000 Stück | Stahlblech |
| TrowalisierenOberfläche | – | – | – | – | – |
| GleitschleifenOberfläche | – | – | – | – | – |
| SandstrahlenOberfläche | – | – | – | – | – |
| Nieten – TaumelnFügen | – | – | – | Großserien | – |
| KTLOberfläche | – | – | – | – | – |
| VerzinkenOberfläche | – | – | – | – | – |
| VerchromenOberfläche | – | – | – | – | – |
| ElektropolierenOberfläche | – | – | – | – | – |
| Unterkupfern und VernickelnOberfläche | – | – | – | – | – |
| HartverchromenOberfläche | – | – | – | – | – |
| Chemisch VernickelnOberfläche | – | – | – | – | – |
| ChromatierenOberfläche | – | – | – | – | – |
| GlühenWärmebehandlung | – | – | – | – | – |
| VergütenWärmebehandlung | – | – | – | – | – |
| EinsatzhärtenWärmebehandlung | – | – | – | – | – |
| InduktionshärtenWärmebehandlung | – | – | – | – | – |
| NitrierenWärmebehandlung | – | – | – | – | – |
| Werkzeugbau mit eigener KonstruktionEngineering | – | – | – | – | – |
| Musterbau für PrototypenEngineering | – | – | – | – | – |
| Montage einzelner Komponenten zu kompletten BaugruppenMontage | – | – | – | – | – |
| Bestücken von Werkstücken mit Bolzen, Setz- und Nietmuttern, Nieten- und BlindnietenMontage | – | – | – | – | – |
| Planung und Fertigung von Baugruppen und komplexen BlechkonstruktionenEngineering | – | – | – | – | – |
11 Anlagen & Maschinen
| Maschine | Hersteller / Modell | Anzahl | Arbeitsraum | Baujahr | Standort |
|---|---|---|---|---|---|
| Exzenter-Presse | Smeral | – | Tischgröße 1250 x 850 mm; Hub 30–150 mm; Coilzuführung Bandbreite 500 x 5 mm; Presskraft 400 to | – | Ennepetal |
| Exzenter-Presse | Heuser | – | Tischgröße 900 x 600 mm; Hub 30–150 mm mit Ziehkissen; Presskraft 160 to | – | Ennepetal |
| Exzenter-Presse | Müller | – | Tischgröße 1000 x 700 mm; Hub 25–165 mm mit Ziehkissen; Presskraft 250 to | – | Ennepetal |
| Drahterodiermaschine | – | – | Verfahrweg X 350 mm x Y 500 mm x Z 180 mm | – | Ennepetal |
| Flächenschleifmaschine | – | 2 | Tischgröße 350 x 1000 mm und 400 x 800 mm | – | Ennepetal |
| MAG Schweißmaschine | – | – | – | – | Ennepetal |
| MIG Schweißmaschine | – | – | – | – | Ennepetal |
| Punktschweißmaschine | – | – | – | – | Ennepetal |
| Taumelnietmaschine | – | – | – | – | Ennepetal |
| Bearbeitungszentrum mit Mehrfachspann-Vorrichtungen (teils mit C-Achse) | – | – | Kantenlänge bis 800 x 500 x 460 mm | – | Ennepetal |
| CNC-Erodier- und Fräsmaschinen | – | – | – | – | Ennepetal |
Zusatzleistungen
Historie
- 1997
Gründung der KP Metallwerk GmbH; Belieferung namhafter Hersteller der Automobilindustrie und deren Zulieferer mit Teilen für Fahrzeugverschlüsse / Verschlusstechnik.