Ist das Ihr Unternehmen? Profil übernehmen
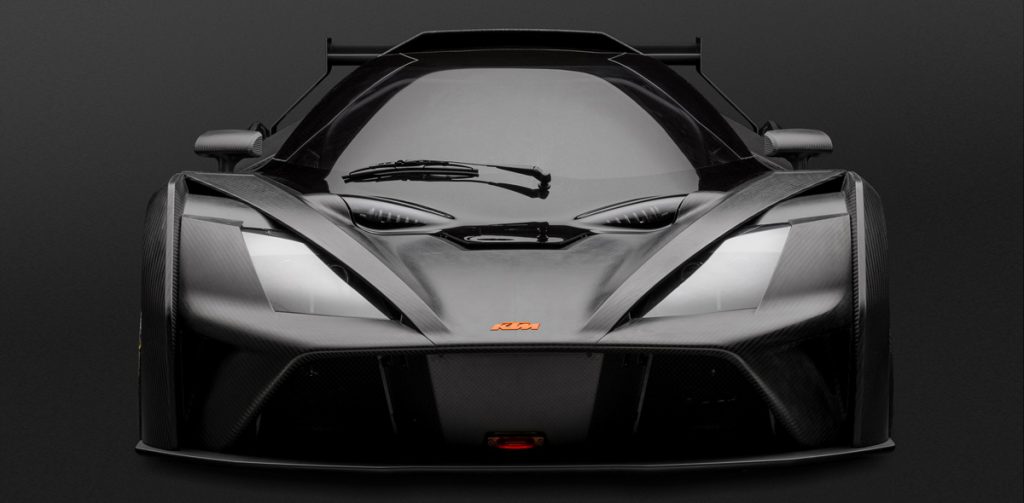
Spezialbetrieb für Metallbauteile, Prototypen und Kleinserien aus Blech, Rohr und Vollmaterial.
Kumminger & Öllerer Metalltechnik GmbH
Ainring/Mitterfelden (Gewerbestraße 6, 83404)Neu auf Amplifa
Performance aus der Provinz – für weltweiten Erfolg
Die Kumminger & Öllerer Metalltechnik GmbH ist ein Spezialbetrieb für die Fertigung von Bauteilen aus Metall, insbesondere für Prototypen und Kleinserien. Das 2014 gegründete Unternehmen mit Sitz in Ainring/Mitterfelden im äußersten Südosten Bayerns fertigt mit 15 Mitarbeitenden Bauteile für Kunden aus der Automobilindustrie, dem Fahrzeugbau, dem Rennsport und dem Maschinenbau. Die Leistungen umfassen Konstruktion, Laserschneiden, CNC-Blechbiegen, verschiedene Schweißverfahren inklusive robotergestütztem Schweißen, 5-Achs-CNC-Fräsen aus dem Vollen, Drehen, Rohrbiegen sowie Wärmebehandlung wie Spannungsarmglühen, Lösungsglühen, Warmauslagern und Härten. Ergänzt werden diese Prozesse durch Laserbeschriftung, Strahlen, Gleitschleifen und Flächenschleifen. Ein breiter Materiallagerbestand an Rohren, Blechen, Profilen und Stäben ermöglicht die sofortige Fertigung ohne Zeitverlust. Kunden schätzen laut Eigenangaben die präzise Arbeitsweise, Pünktlichkeit und kreativen Pragmatismus des Betriebs.
- Standort
- Ainring/Mitterfelden
- Verfahren
- Laserschneiden (Laserblechschneiden, bis hin zur Beschriftung), Rohrablängen mit herkömmlichen Verfahren, WIG-Schweißen, MIG-Schweißen, MAG-Schweißen, Punktschweißen, Bolzenschweißen (Gewindebolzen bis M10), 5-Achs-CNC-Fräsen aus dem Vollen
- Werkstoffe
- S235, S355, QSTE550, S550, 25CrMo4, 15CDV6, ENAW5083, ENAW5754
- Zertifikate
- 3D-Koordinatenmesstechnik, Gelenkmessarm, Härteprüfung HB/HRC, ISO 9001
- Gegründet
- 2014
- Mitarbeiter
- 15
- Branchen
- Automobilindustrie, Fahrzeugbau, Rennsport, Maschinenbau, Fahrzeugindustrie (Pkw, Lkw, Motorräder – Prototypen/Kleinserien), Sonstige Branchen mit Speziallösungen
- 01
Konstruktion/CAD
- 02
Sägen
- 03
Laserschneiden
- 04
Blechbiegen
- 05
Rohrbiegen
- 06
5-Achs-Fräsen/Drehen
- 07
Schweißen
- 08
Wärmebehandlung
- 09
Oberflächenbehandlung
- 10
Laserbeschriftung
- 11
Qualitätssicherung
Werkstoffe & Verfahren
S235/S355/QSTE550/S550
Baustähle als Rundrohre, Vierkantrohre, Stabmaterial und Bleche für geschweißte und gebaute Bauteile.
25CrMo4 (1.7218)
Legierter Stahl für hochbelastbare Bauteile, verfügbar als Rohr, Stab, Blech und Block bis 100 mm Stärke.
15CDV6 (1.7734)
Hochfester Werkstoff für anspruchsvolle Rohr- und Stabbauteile im Rennsportbereich.
ENAW5083/5754/6082/7020
Aluminiumlegierungen als Stabmaterial, Bleche und Hohlprofile, auch für Lösungsglühen und Warmauslagern.
CrNi-Stahl 1.4301/1.4571
Edelstähle als Stabmaterial, Bleche und Hohlprofile für korrosionsbeständige Bauteile.
Laserschneiden
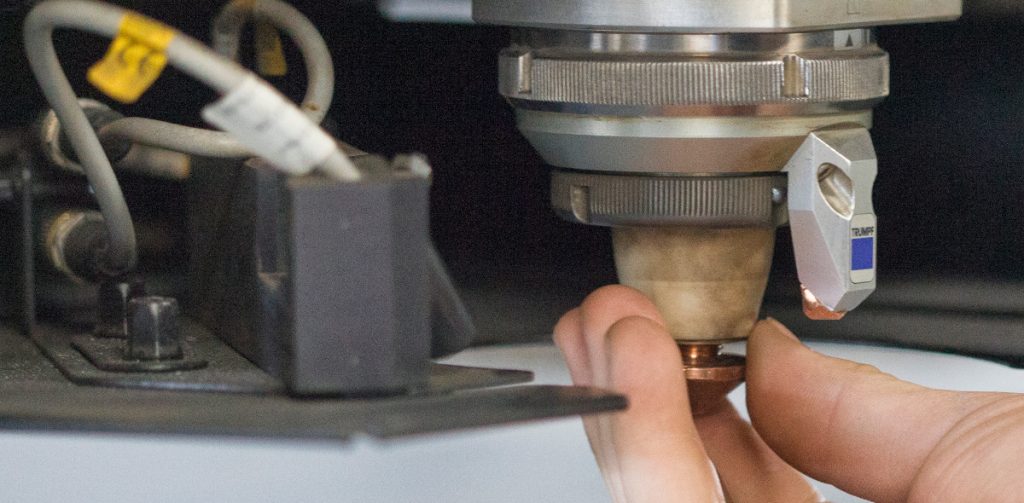
Trumpf TruLaser 1030 schneidet Bleche bis 20 mm, auch Messing und Kupfer.
5-Achs-CNC-Fräsen
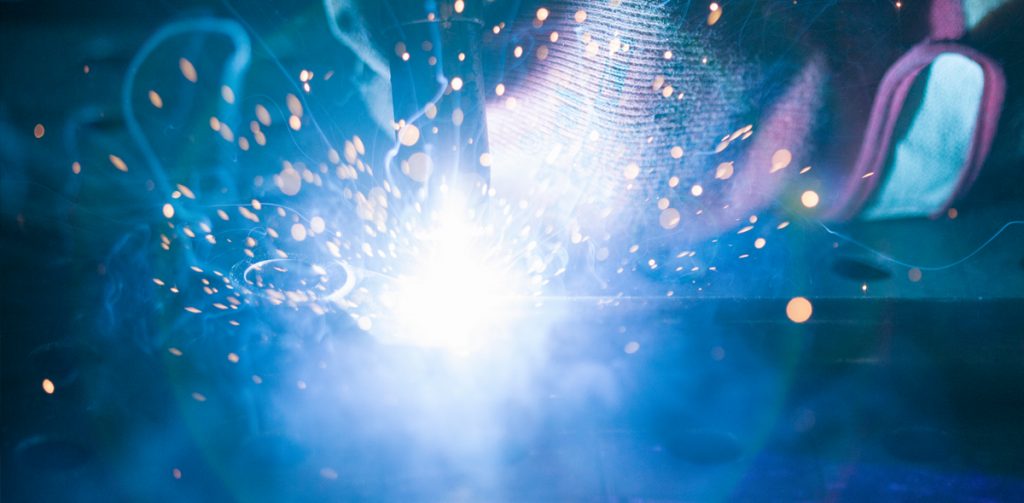
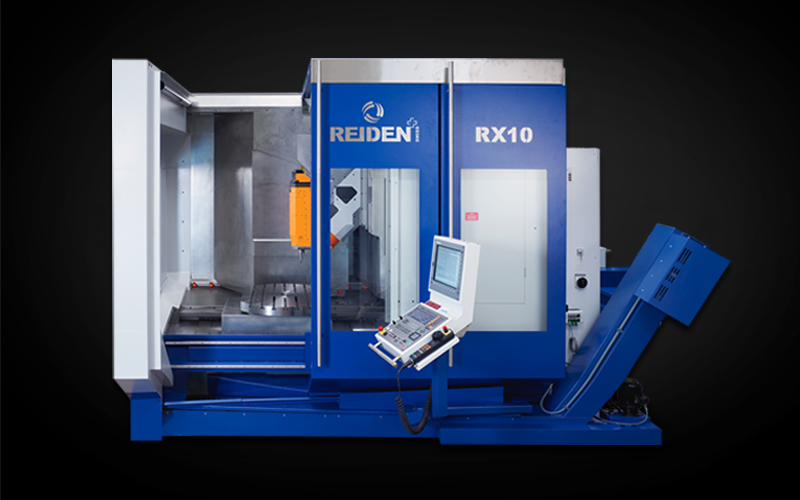
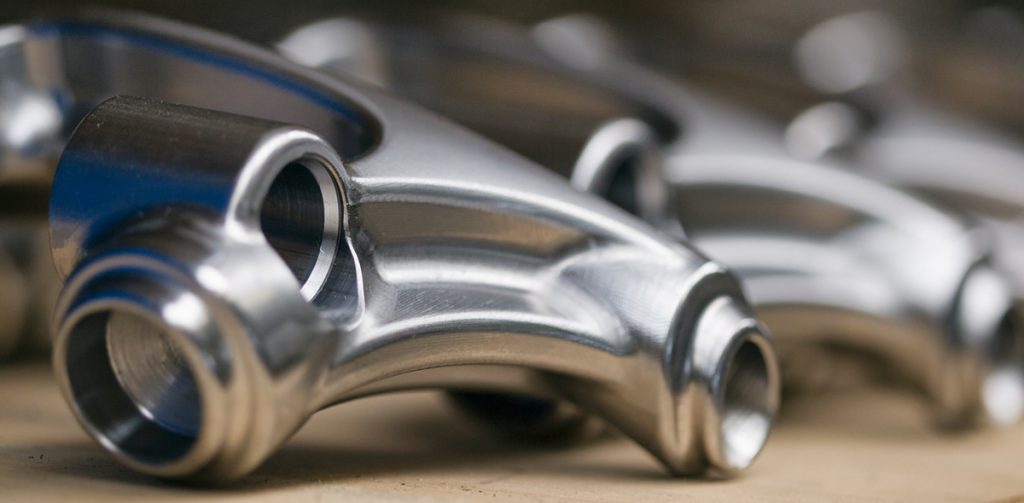
Hermle C400 und Reiden RX10 fräsen komplexe Geometrien aus dem vollen Material.
WIG/MIG/MAG/Punktschweißen
Vielfältige Schweißverfahren inkl. Schweißroboter für Stahl, Edelstahl und Aluminium.
Rohrbiegen
Dornbiegeanlage, 3-Walzen-Bieger und WAFIOS B10 für Rohre bis 60 mm Durchmesser.
Glühen und Härten
Nabertherm-Öfen bis 1180 °C für Spannungsarmglühen, Lösungsglühen, Warmauslagern und Härten.
Standort
Ainring/Mitterfelden
DEBetriebsgebäude/Hauptsitz
- Losgröße
- Prototypen, Kleinserien, Serienspezialteile
- Werkstoffe
- Stahl, Edelstahl, Aluminium, Messing, Kupfer
- Trumpf TruLaser 1030
- Trumpf TruBend 3100
- Hermle C400 (2x)
- Reiden RX10
- ABB Schweißroboter IRB 1600
- Lang EL hy 50
- WAFIOS B 10
- Nabertherm N100/N1125
- Keyence XM
- Gelenkmessarm MCAx+
Bauteile
Einblicke in die Fertigung
Branchen
Verfahren & technische Grenzen
| Verfahren | Toleranz | Max. Bauteil | Gewicht | Losgröße | Werkstoffe |
|---|---|---|---|---|---|
| Laserschneiden (Laserblechschneiden, bis hin zur Beschriftung)Zerspanung | – | – | – | – | Bleche, Messing, Kupfer, Stahl, Edelstahl, Aluminium |
| Rohrablängen mit herkömmlichen VerfahrenZerspanung | – | – | – | – | Metall |
| WIG-SchweißenFügen | – | – | – | – | Baustahl, legierter Stahl (z. B. 25CrMo4), CrNi-Stahl (Edelstahl), Aluminium |
| MIG-SchweißenFügen | – | – | – | – | Baustahl, legierter Stahl (z. B. 25CrMo4), CrNi-Stahl (Edelstahl), Aluminium |
| MAG-SchweißenFügen | – | – | – | – | Baustahl, legierter Stahl (z. B. 25CrMo4), CrNi-Stahl (Edelstahl), Aluminium |
| PunktschweißenFügen | – | – | Bleche bis 5 mm | – | Bleche, Stahl, CrNi-Stahl |
| Bolzenschweißen (Gewindebolzen bis M10)Fügen | – | – | – | – | Stahl, Edelstahl |
| 5-Achs-CNC-Fräsen aus dem VollenZerspanung | – | – | – | – | Metall |
| Drehen (konventionell)Zerspanung | – | 1000 mm (Spitzenweite) | – | – | Metall |
| RohrbiegenUmformung | – | – | Rohr bis 60 mm Durchmesser (WAFIOS B10) | – | S355, Stahl, Metall |
| Biegen von Blechen (CNC-Abkantpresse)Umformung | – | 3020 mm (Biegelänge) | – | – | Blech, Stahl, Aluminium, Edelstahl |
| SpannungsarmglühenWärmebehandlung | – | – | – | – | Metall, Legierungen |
| Lösungsglühen (Aluminium)Wärmebehandlung | – | – | – | – | Aluminium |
| Warmauslagern von AluminiumWärmebehandlung | – | – | – | – | Aluminium |
| Härten von SpezialbauteilenWärmebehandlung | – | – | – | – | Spezialstahl, Metall |
| Laserbeschriften / Lasermarkieren von flachen und gewölbten BauteilenOberfläche | – | – | – | – | Metall |
| Strahlen (Sandstrahlen, Glasperlenstrahlen)Oberfläche | – | 1200 mm × 550 mm | – | – | Metall |
| GleitschleifenOberfläche | – | 300 mm × 200 mm | – | – | Metall |
| FlächenschleifenOberfläche | – | 500 mm × 200 mm | – | – | Metall |
| Sägen (Bandsäge, Kaltsäge, Alusäge, Stahlsäge)Zerspanung | – | – | – | – | Stahl, Aluminium, Buntmetalle |
| Bohren und GewindeschneidenZerspanung | – | – | – | – | Metall |
| KantenbrechenOberfläche | – | – | – | – | Blech, Metall |
| Konstruktion / CAD-Konstruktion (eigene Konstruktionsabteilung)Engineering | – | – | – | – | – |
| Qualitätssicherung / Messung (3D-Koordinatenmessung, Gelenkmessarm)Prüfung | – | – | – | – | – |
| Härteprüfung (HB und HRC)Prüfung | – | – | – | – | Metall |
| Schweißroboter (automatisiertes Schweißen)Fügen | – | 2000 mm | – | – | Stahl, CrNi-Stahl, Aluminium |
| Stanzen, Ausklinken, Ablängen (Profilstahlschere) / Pressen (Hydraulikpresse 100 t)Umformung | – | – | – | – | Profilstahl, Stahl |
40 Anlagen & Maschinen
| Maschine | Hersteller / Modell | Anzahl | Arbeitsraum | Baujahr | Standort |
|---|---|---|---|---|---|
| Flachbettlaser | Trumpf TruLaser 1030 | 1 | Blechstärke bis 20 mm | – | Ainring/Mitterfelden |
| CNC-Abkantpresse (7-Achsen) | Trumpf TruBend 3100 | 1 | Biegelänge 3020 mm, Druck 100 t | 2015 | Ainring/Mitterfelden |
| Abkantpresse (gebraucht) | Trumpf | 1 | – | 2014 | Ainring/Mitterfelden |
| Kantenbrecher | – | 1 | – | – | Ainring/Mitterfelden |
| Hydraulikpresse | WPP 100 | 1 | Druck 100 t | – | Ainring/Mitterfelden |
| WIG-Schweißgerät | Fronius MW 2200 | 1 | – | – | Ainring/Mitterfelden |
| WIG-Schweißgerät | Fronius MW 3000 | 1 | – | – | Ainring/Mitterfelden |
| MIG/MAG-Schweißgerät | Fronius TPS 2700 | 1 | – | – | Ainring/Mitterfelden |
| MIG/MAG-Schweißgerät | Fronius VS 247 | 1 | – | – | Ainring/Mitterfelden |
| Punktschweißanlage | TECNA | 1 | Bleche bis 5 mm | – | Ainring/Mitterfelden |
| Bolzenschweißgerät | Soyer BMS-8N | 1 | Gewindebolzen bis M10 | – | Ainring/Mitterfelden |
| WIG-Arbeitsplatz mit 3-D-Systemtisch | Demmeler 1500 x 1000 mm, D16 | 1 | 1500 x 1000 mm | – | Ainring/Mitterfelden |
| MIG/MAG-Arbeitsplatz mit 3-D-Systemtisch (1500x1000) | Demmeler D16 | 2 | 1500 x 1000 mm | – | Ainring/Mitterfelden |
| MIG/MAG-Arbeitsplatz mit 3-D-Systemtisch (3000x1500) | Demmeler D16 | 1 | 3000 x 1500 mm | – | Ainring/Mitterfelden |
| Rundschweißanlage | WDBWJ1 | 1 | halbautomatisch für WIG/MAG Rundnähte | – | Ainring/Mitterfelden |
| Schweißroboter | ABB IRB 1600 mit IRBP 600, Fronius TPSi 320 CMT | 1 | 2000 mm | 2022 | Ainring/Mitterfelden |
| Dornbiegeanlage (Halbautomat, SPS-gesteuert) | Lang EL hy 50 | 1 | Rohr bis 50 x 3 mm aus S355 | 2022 | Ainring/Mitterfelden |
| 3-Walzen-Bieger (Rohrbiegemaschine) | PRM | 1 | Rohrdurchmesser bis 50 mm | – | Ainring/Mitterfelden |
| Rohrbiegemaschine | WAFIOS B 10 | 1 | max. Rohrdurchmesser 60 mm | – | Ainring/Mitterfelden |
| 5-Achs-Bearbeitungszentrum | Reiden RX10 | 1 | 1100 x 1000 x 810 mm, Störkreisdurchmesser 1350 mm | 2019 | Ainring/Mitterfelden |
| 5-Achs-Bearbeitungszentrum | Hermle C400 | 2 | 850 mm Verfahrweg in x-Achse | – | Ainring/Mitterfelden |
| Drehmaschine (konventionell) | SWM GD330ND | 1 | 1000 mm Spitzenweite | – | Ainring/Mitterfelden |
| Vertikale Bandsäge | KB-36 | 1 | – | – | Ainring/Mitterfelden |
| Vollautomatische Bandsäge für Serienarbeiten | MEP Shark 281 NC | 1 | – | – | Ainring/Mitterfelden |
| Kaltsäge (Stahlsäge) | Berg & Schmid | 1 | – | – | Ainring/Mitterfelden |
| Halbautomatische Kaltsäge (Alusäge, Buntmetalle) | Berg & Schmid Velox | 1 | – | – | Ainring/Mitterfelden |
| Profilstahlschere (Ablängen, Ausklinken, Ausstanzen) | Peddy | 1 | – | – | Ainring/Mitterfelden |
| Getriebebohrmaschine mit Gewindeschneideinrichtung | SB 350 | 1 | – | – | Ainring/Mitterfelden |
| 7-Achsen Gelenkmessarm | MCAx+ | 1 | 3 m Messbereich | 2020 | Ainring/Mitterfelden |
| 3D-Koordinatenmessegerät | Keyence XM | 1 | – | 2024 | Ainring/Mitterfelden |
| Härteprüfer (HB und HRC) | Ernst AT200DR-TM | 1 | – | – | Ainring/Mitterfelden |
| Glühofen | Nabertherm N100 | 1 | Kammergröße 550 x 470 x 400 mm, bis 1180 °C | – | Ainring/Mitterfelden |
| Glühofen | Nabertherm N1125 | 1 | Kammergröße 1550 x 750 x 1000 mm, bis 900 °C | – | Ainring/Mitterfelden |
| Laserbeschrifter | Rofin PowerLine | 1 | flache und gewölbte Bauteile | – | Ainring/Mitterfelden |
| Laserbeschrifter (3-Axis) | Keyence 3-Axis | 1 | flache und gewölbte Bauteile | – | Ainring/Mitterfelden |
| Strahlanlage (Sand-/Glasperlen) | BC420 | 1 | Kammergröße 1200 x 600 x 550 mm | – | Ainring/Mitterfelden |
| Glasperlenanlage | MHG SMG 50 | 1 | – | – | Ainring/Mitterfelden |
| Gleitschleifanlage | Rösler RM300 | 1 | Bauteile bis 300 x 200 mm | – | Ainring/Mitterfelden |
| Flächenschleifmaschine | JUNG | 1 | bis 500 x 200 mm | – | Ainring/Mitterfelden |
| Sandstrahlanlage | MHG SMG 160 D 1703 | 1 | – | – | Ainring/Mitterfelden |
Zusatzleistungen
Qualitätssicherung
Die Qualitätssicherung erfolgt mit einem 7-Achsen-Gelenkmessarm MCAx+ (3 m Messbereich), einem Keyence 3D-Koordinatenmessegerät XM sowie Härteprüfungen nach HB und HRC. Die Arbeit erfüllt laut Unternehmensangaben international anerkannte Managementprinzipien und -normen.
| Nachweis | Ainring/Mitterfelden |
|---|---|
| 3D-Koordinatenmesstechnik | |
| Gelenkmessarm | |
| Härteprüfung HB/HRC | |
| ISO 9001 |
Historie
- 2014
Firmengründung in einer Doppelgarage in Teisendorf
- 2014
Umzug in ein umgebautes früheres Stallgebäude in Thundorf
- 2014
Anschaffung einer gebrauchten Trumpf Abkantpresse
- 2014
Erster angestellter Mitarbeiter
- 2015
Kauf einer neuen Trumpf 7-Achs-Abkantpresse
- 2015
Kauf des ersten gebrauchten Hermle 5-Achs-Bearbeitungszentrums
- 2016
Inbetriebnahme eines zweiten Hermle 5-Achs-Bearbeitungszentrums
- 2017
Aufbau einer eigenen Konstruktionsabteilung
- 2017
Umzug in das eigene Betriebsgebäude in Mitterfelden
- 2017
Inbetriebnahme der Trumpf Fiber-Laseranlage
- 2018
Inbetriebnahme eines dritten Hermle 5-Achs-Bearbeitungszentrums
- 2019
Inbetriebnahme 5-Achs-Bearbeitungszentrum Reiden RX 10
- 2020
Inbetriebnahme 7-Achsen Gelenkmessarm
- 2022
Anschaffung eines neuen Schweißroboters
- 2022
Anschaffung einer neuen Rohrbiegemaschine
- 2024
Anschaffung des 3D-Koordinatenmessegeräts