Ist das Ihr Unternehmen? Profil übernehmen
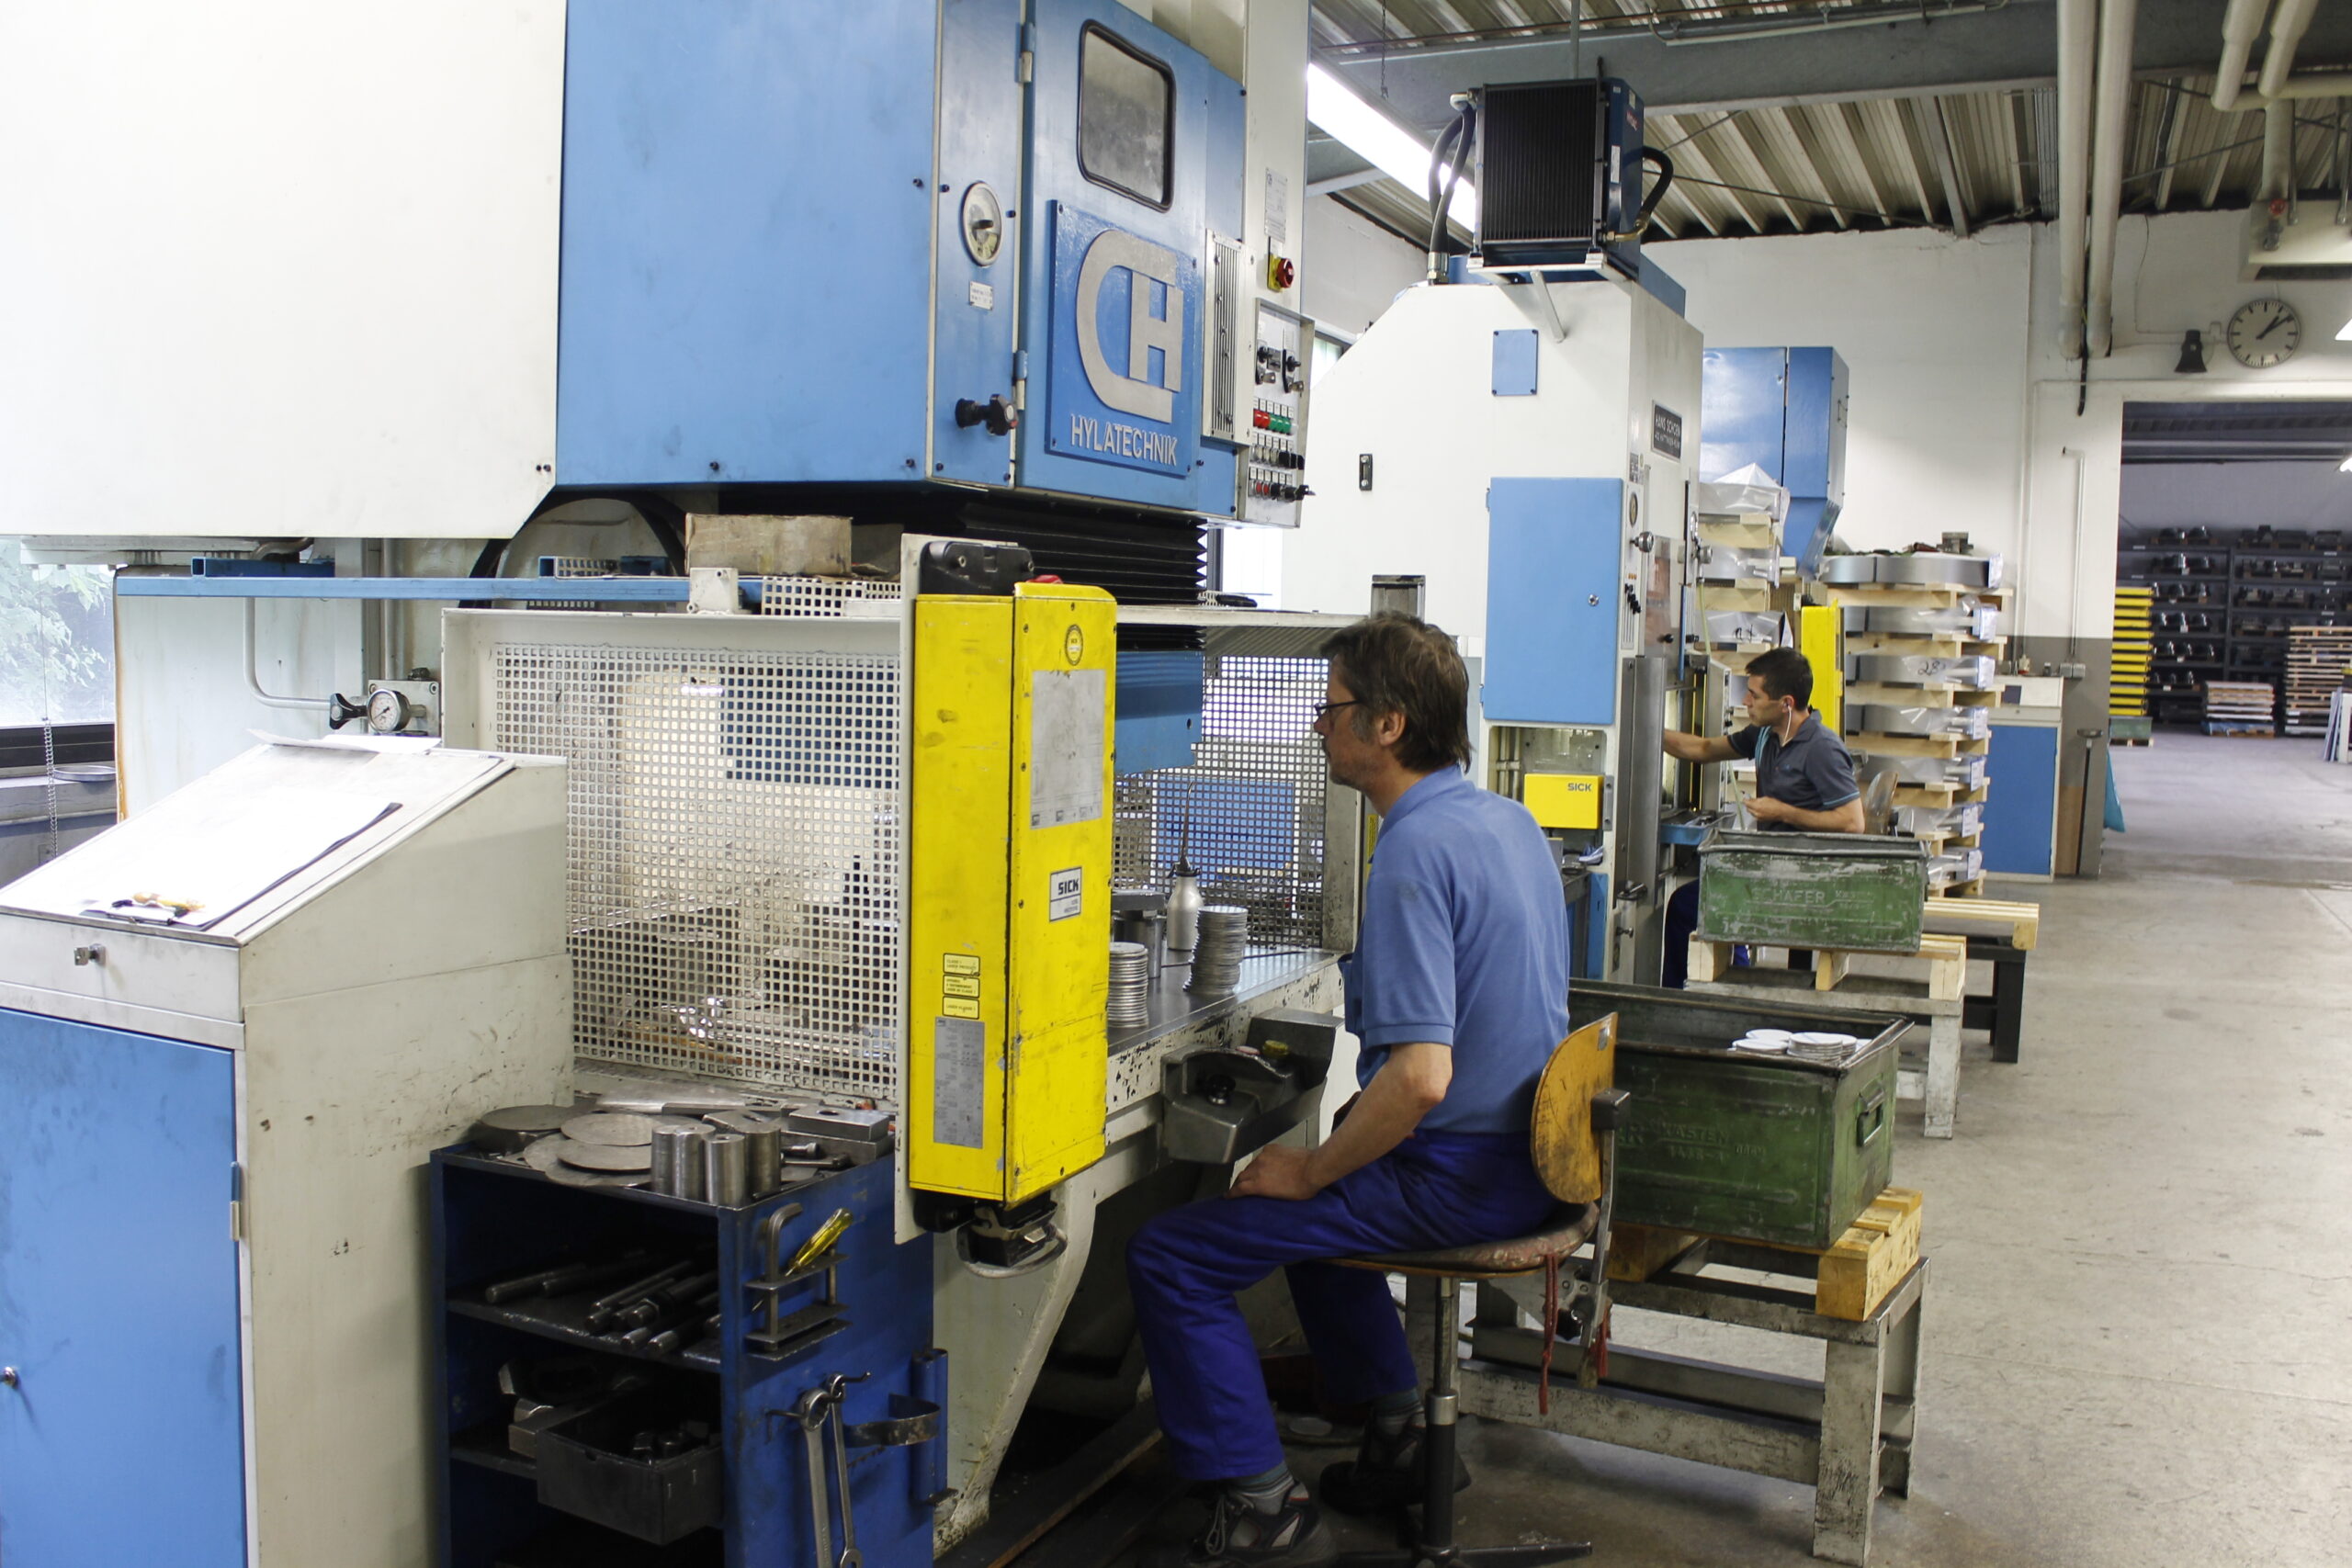
Stanz-, Laser-, Biege-, Zieh- und Kantteile aus Stahl, Edelstahl und NE-Metallen mit eigenem Werkzeugbau seit 1950.
Kurt Beier GmbH
Wenden-Hünsborn (Hauptsitz, Produktion, Verwaltung, Fertigteillager)Neu auf Amplifa
Metallverarbeitung aus einer Hand – von der Zeichnung bis zum Versand
Die Kurt Beier GmbH ist ein Familienunternehmen in dritter Generation mit Sitz in Wenden-Hünsborn bei Siegen, das seit 1950 Stahl, Edelstahl und NE-Metalle be- und verarbeitet. Der Schwerpunkt liegt in der Fertigung von Stanz-, Laser-, Biege-, Zieh- und Kantteilen nach Zeichnung oder Muster, ergänzt um Dreh- und Frästeile sowie die CNC-Rohrbearbeitung. Ein hauseigener Werkzeugbau fertigt Stanz-, Biege-, Zieh- und Folgeverbundwerkzeuge inklusive Drahterodieren und Härten; die Werkzeuge werden eingelagert, gewartet und repariert. Verarbeitet werden überwiegend gebeizte Bleche aus Stahl (u. a. DC04, S235, S355) und Edelstahl (1.4301, 1.4016, 1.4571) sowie Aluminium, Kupfer, Messing und verzinktes Blech. Nachbearbeitungen wie Trommelentgraten, Gleitschleifen, Polieren, Verzinken und Pulverbeschichten erfolgen intern oder mit langjährigen Partnern aus einer Hand. Abnehmer sind Chemie-, Medizin-, Elektro-, Pumpen- und Getriebetechnik, Maschinenbau sowie Handwerk und Stahlbau. Ein Fertigteillager mit über 700 Artikeln ermöglicht kurzfristige Lieferung, Bestellungen bis 12 Uhr werden meist am selben Tag versendet.
- Standort
- Wenden-Hünsborn
- Verfahren
- Stanzen (Stanzteile), Laserschneiden (Fiberlaser), Biegen (Biegeteile), Tiefziehen (Ziehteile), Kanten (Kantteile), Schwenkbiegen, Gesenkbiegen/Abkanten, Walzbiegen
- Werkstoffe
- Stahl DC04, Stahl S235, Stahl S355, Edelstahl V2A, Edelstahl 1.4016, Edelstahl V4A, Aluminium, Kupfer
- Zertifikate
- ISO 9001:2015
- Gegründet
- 1950
- Branchen
- Chemietechnik, Medizintechnik, Elektrotechnik/Industrieelektronik, Pumpentechnik, Getriebetechnik, Maschinenbau
- 01
Konstruktion und Werkzeugbau (Stanzen, Biegen, Ziehen, Drahterodieren, Härten)
- 02
Materiallagerung (Blechtafeln, Coils, Spaltbänder)
- 03
Zuschnitt (Laserschneiden, Stanzen, Sägen, Plasmaschneiden)
- 04
Umformen (Tiefziehen, Biegen, Kanten, Schwenk-/Walz-/Rohr-/Drahtbiegen)
- 05
Zerspanung (Drehen, Fräsen, Gewindeschneiden, Senken)
- 06
Fügen (Schweißen)
- 07
Nachbearbeitung (Entgraten, Gleitschleifen, Polieren)
- 08
Beschichtung (Verzinken, Pulverbeschichten, teils über Partner)
- 09
Qualitätsprüfung
- 10
Versand/Logistik inkl. Fertigteillager
Standorte
Wenden-Hünsborn
DEHauptsitz, Produktion, Verwaltung, Fertigteillager (250 m², über 700 Artikel)
- Stückgewicht / Größe
- Teilegröße bis 600 mm (Ziehen/Biegen); Kanten bis 2500 mm
- Losgröße
- 1 Stück bis Großserie
- Werkstoffe
- Stahl (DC04, S235, S355), Edelstahl (1.4301, 1.4016, 1.4571), Aluminium, Kupfer, Messing, verzinktes Blech
- Hydraulikpressen (Zieh-/Biegepressen, bis 100 t)
- Stanzpressen (bis 160 t)
- Fiberlaser (Stahl bis 40 mm, Edelstahl bis 20 mm)
- Schwenkbiegemaschine (Kantlänge bis 2500 mm)
- Tafelschere
- CNC-Drahtbiegemaschinen
- CNC-Rohrbearbeitungsmaschinen
- Säge für Rohr-/Stabzuschnitt
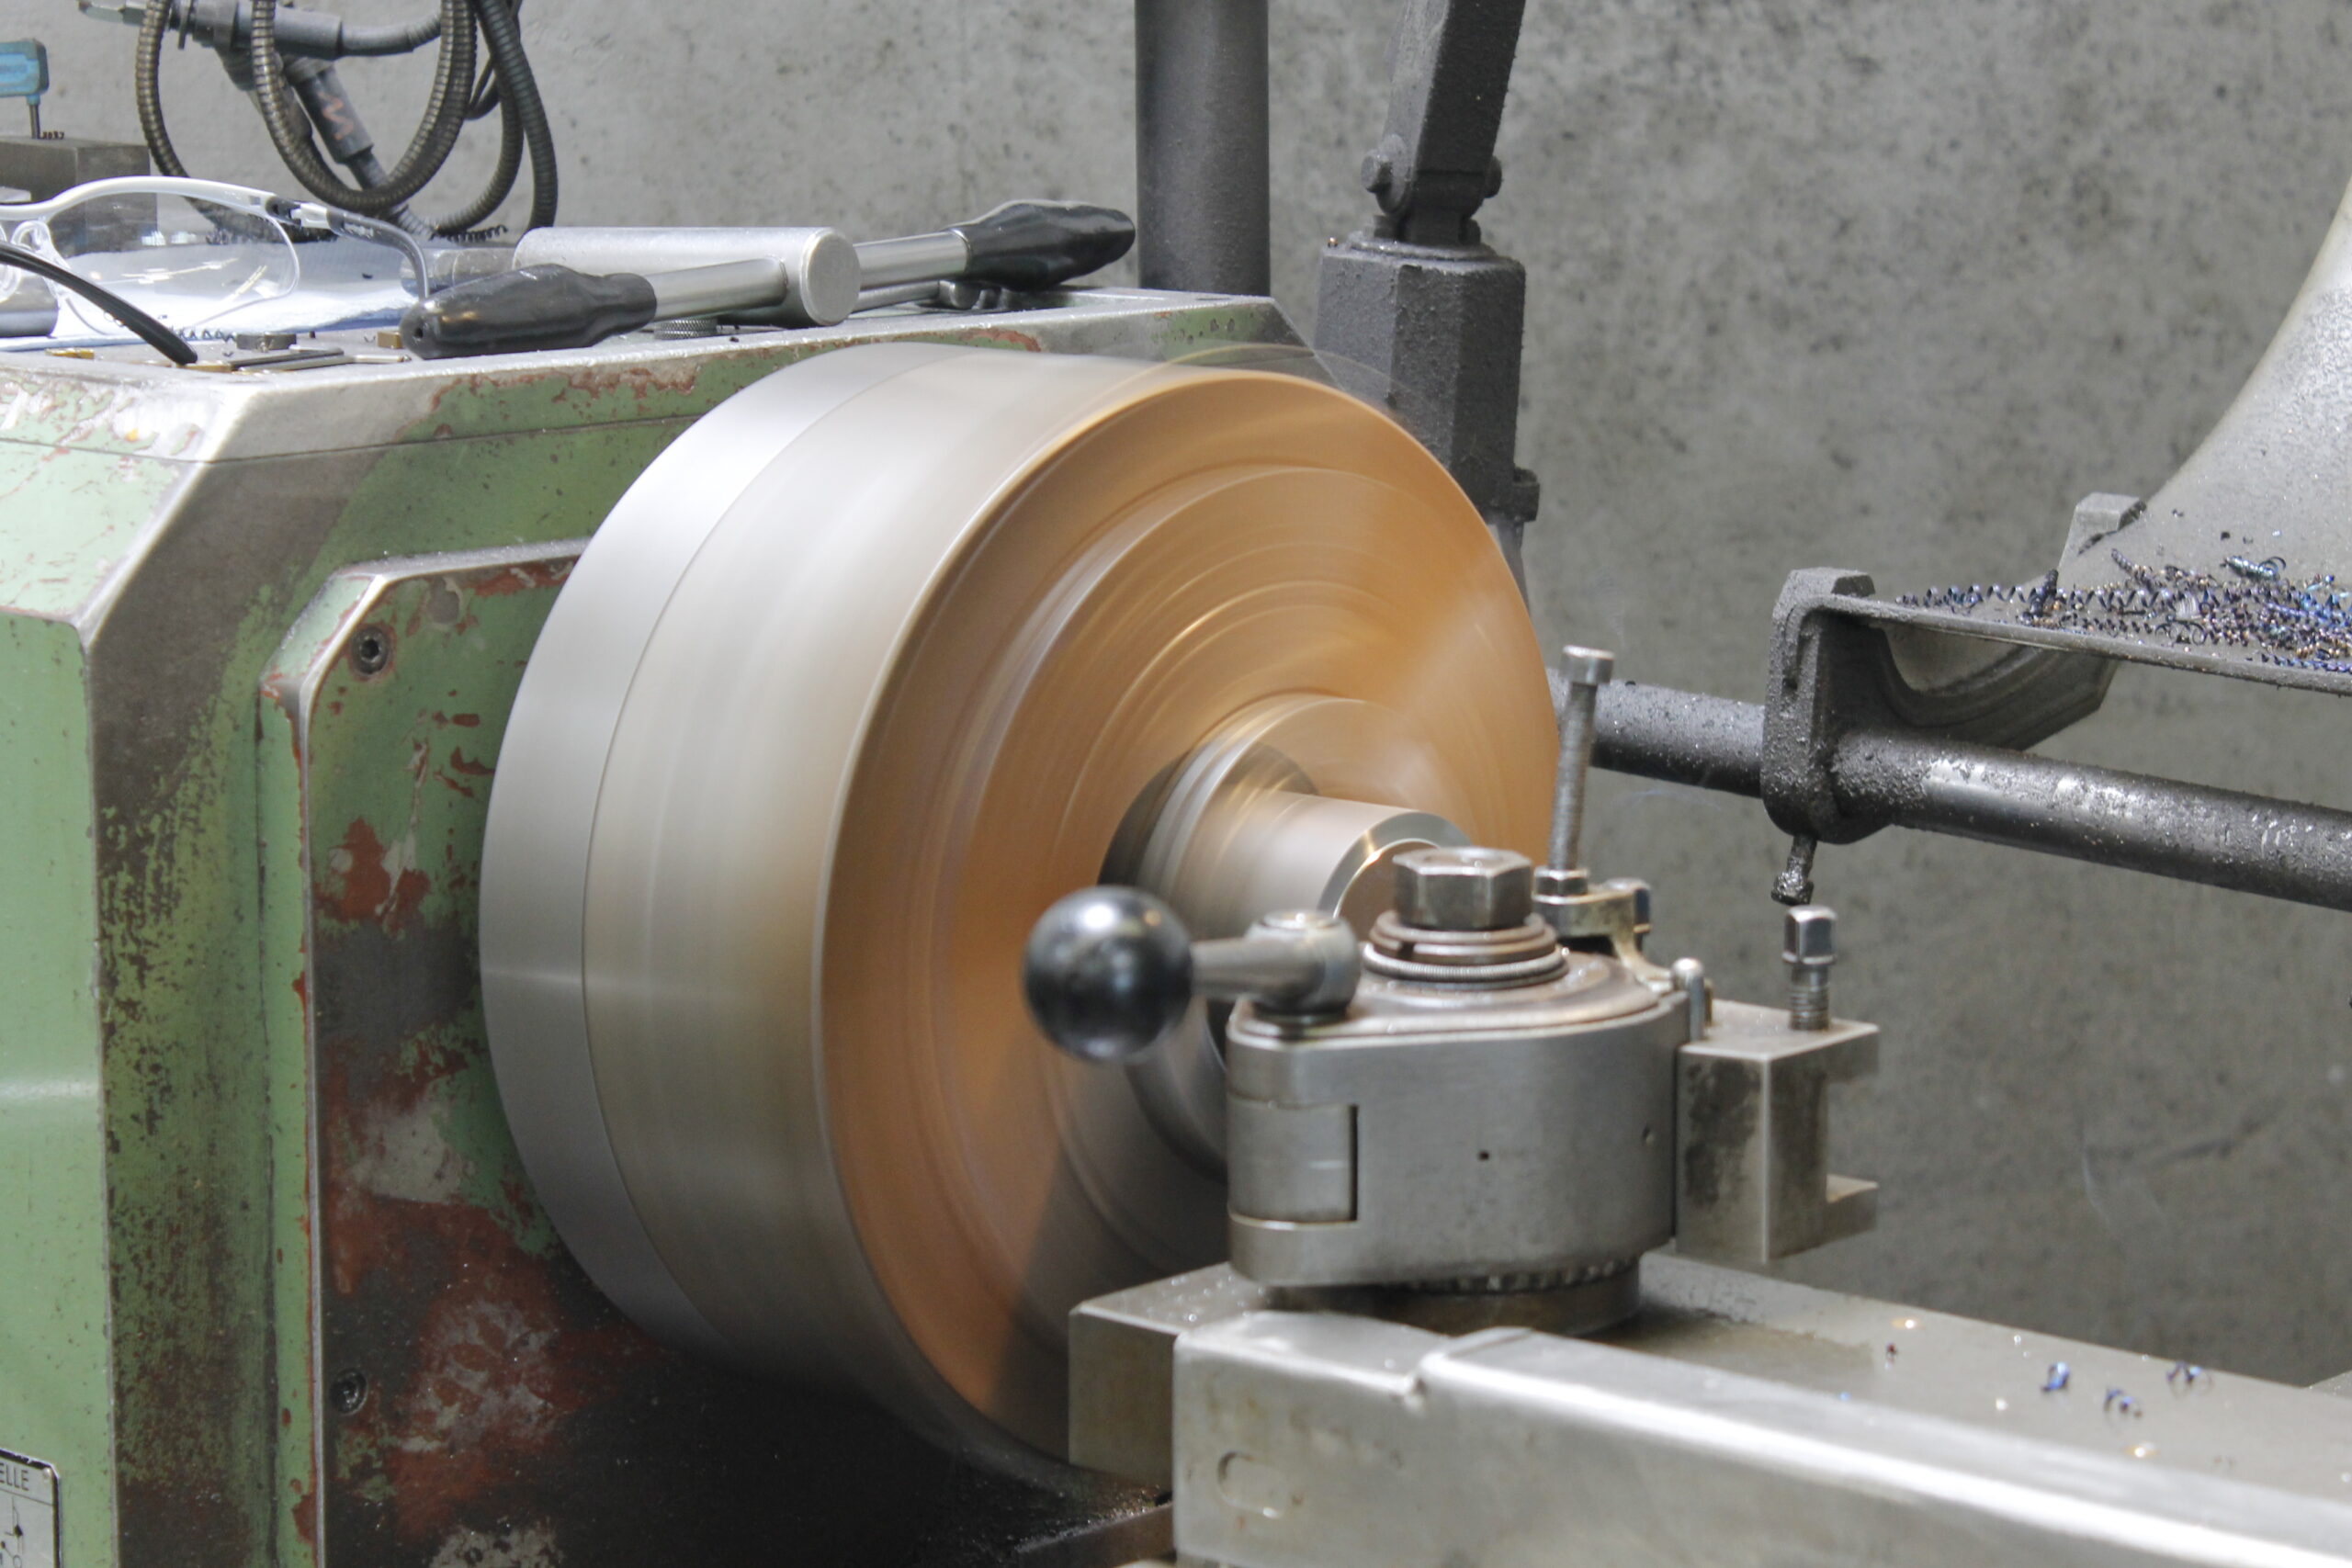
- Drehmaschine
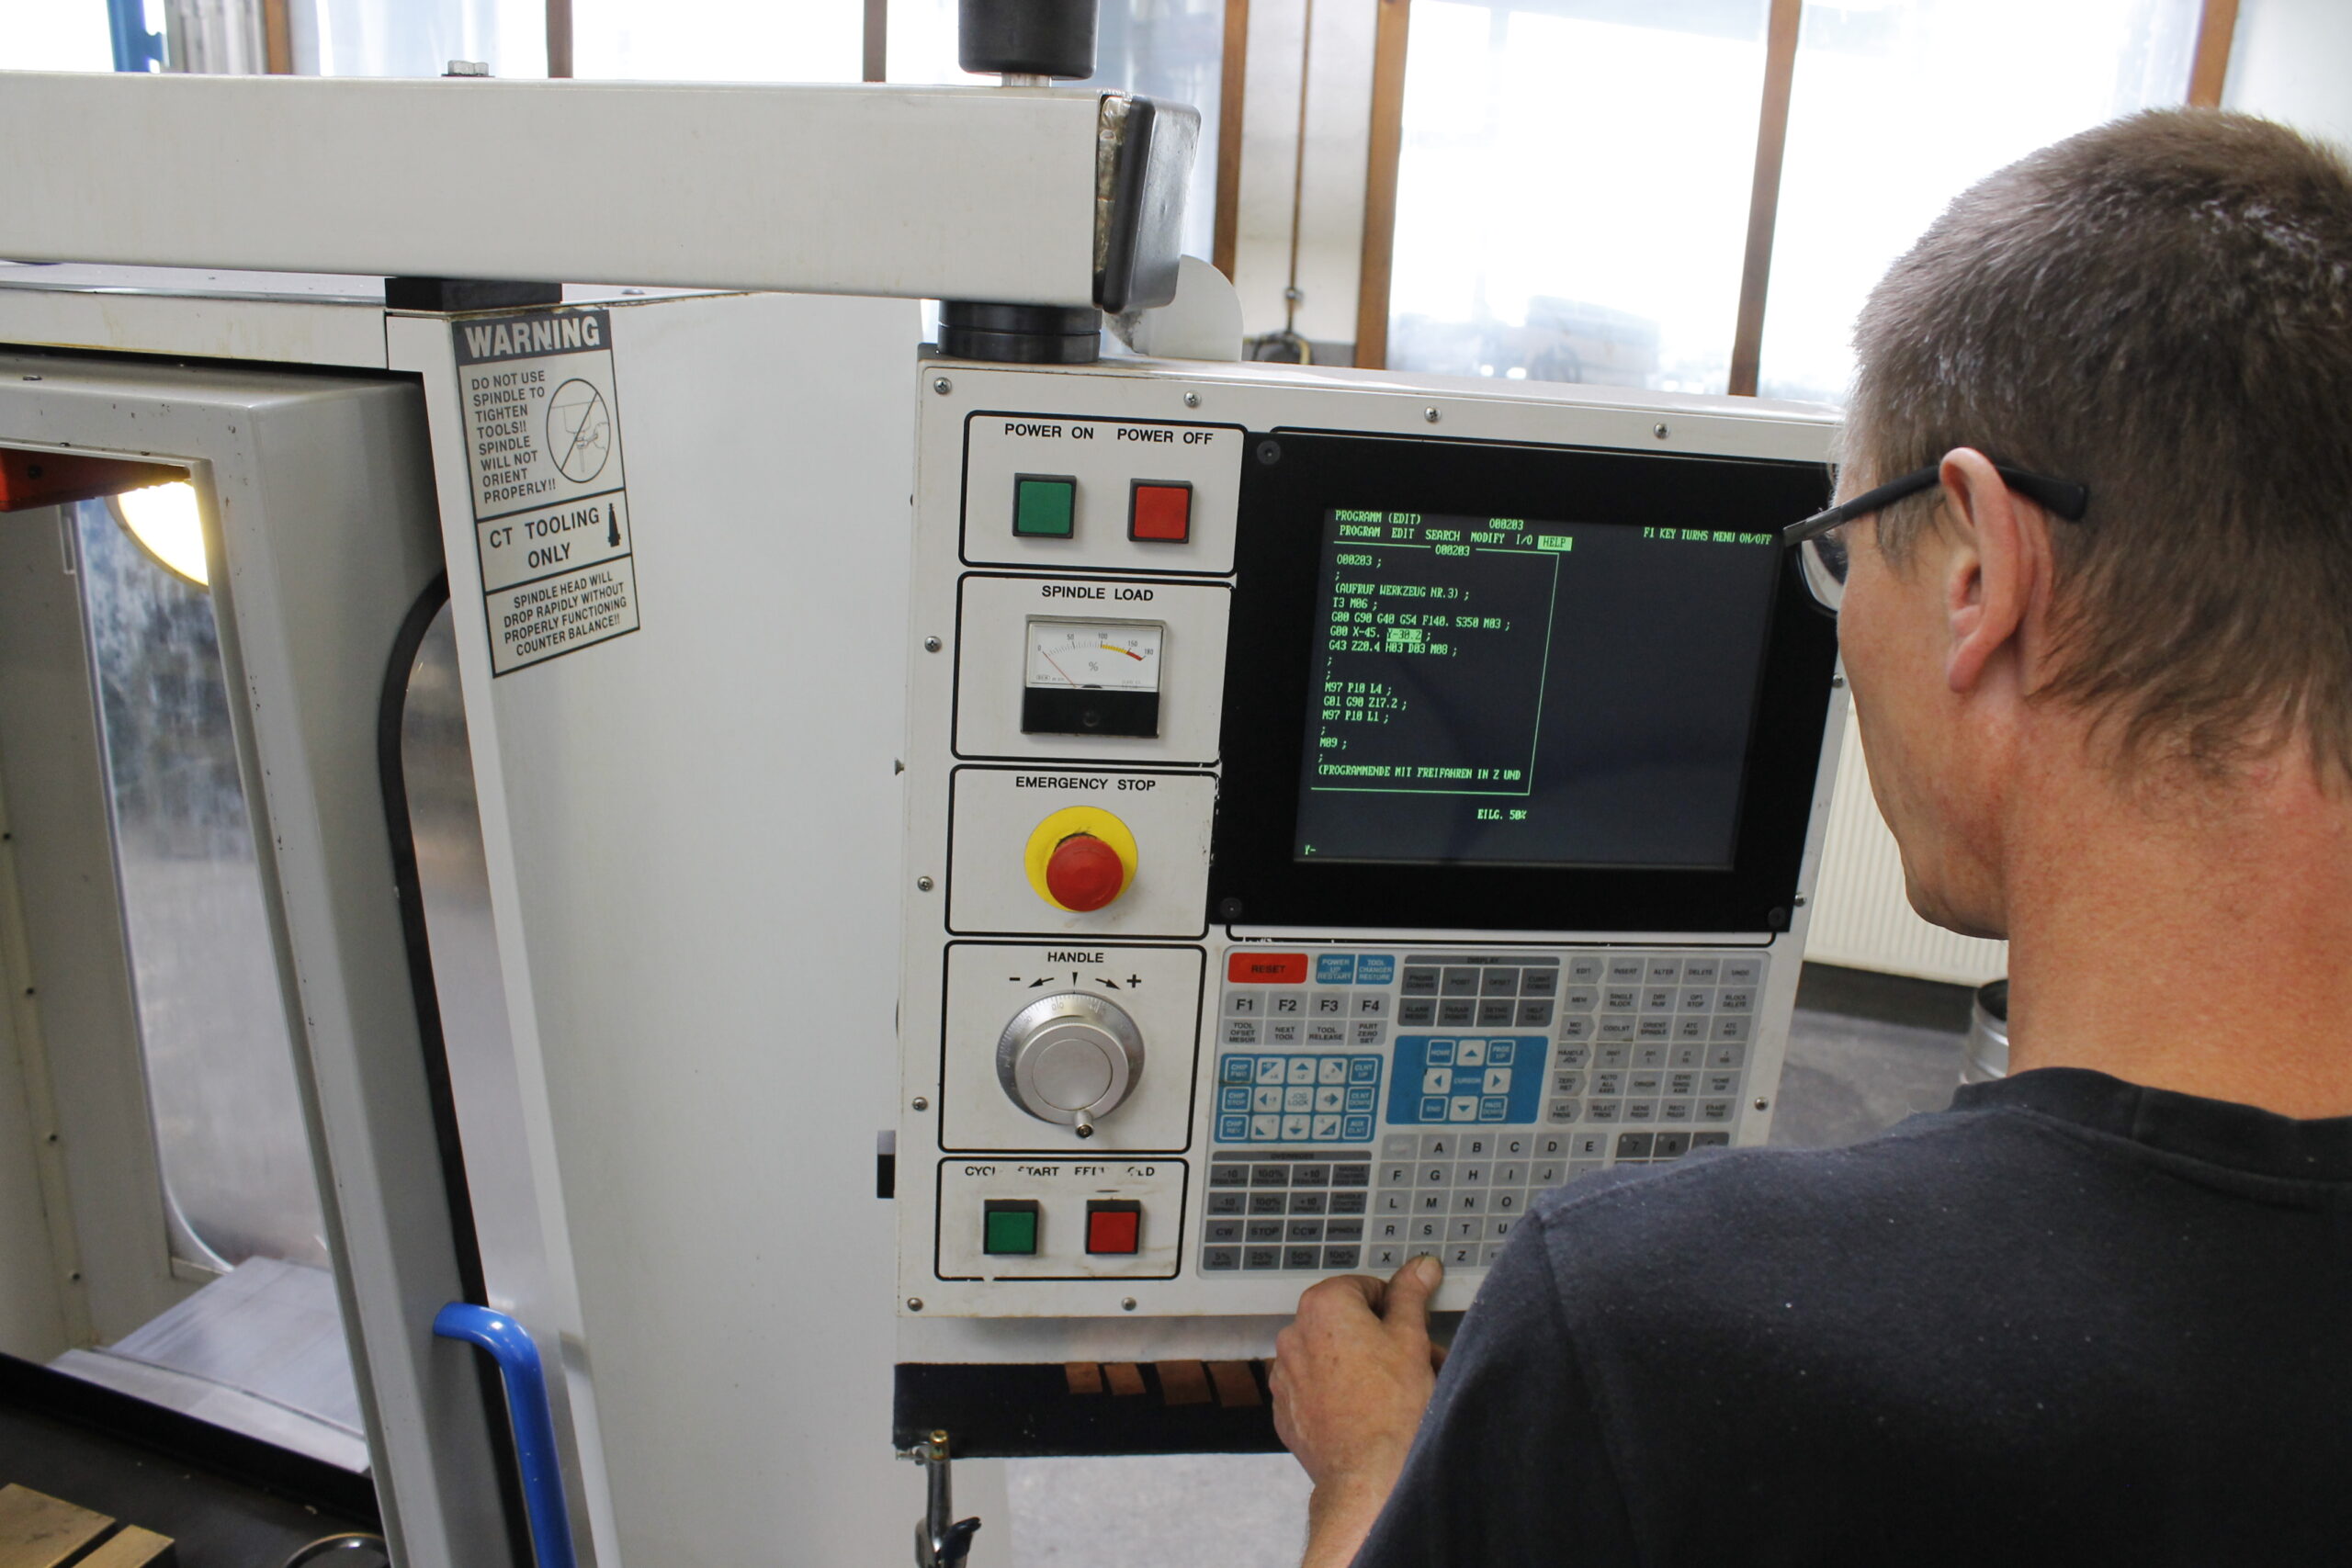
- Fräsmaschine
- Drahterodiermaschine
- Härteanlage
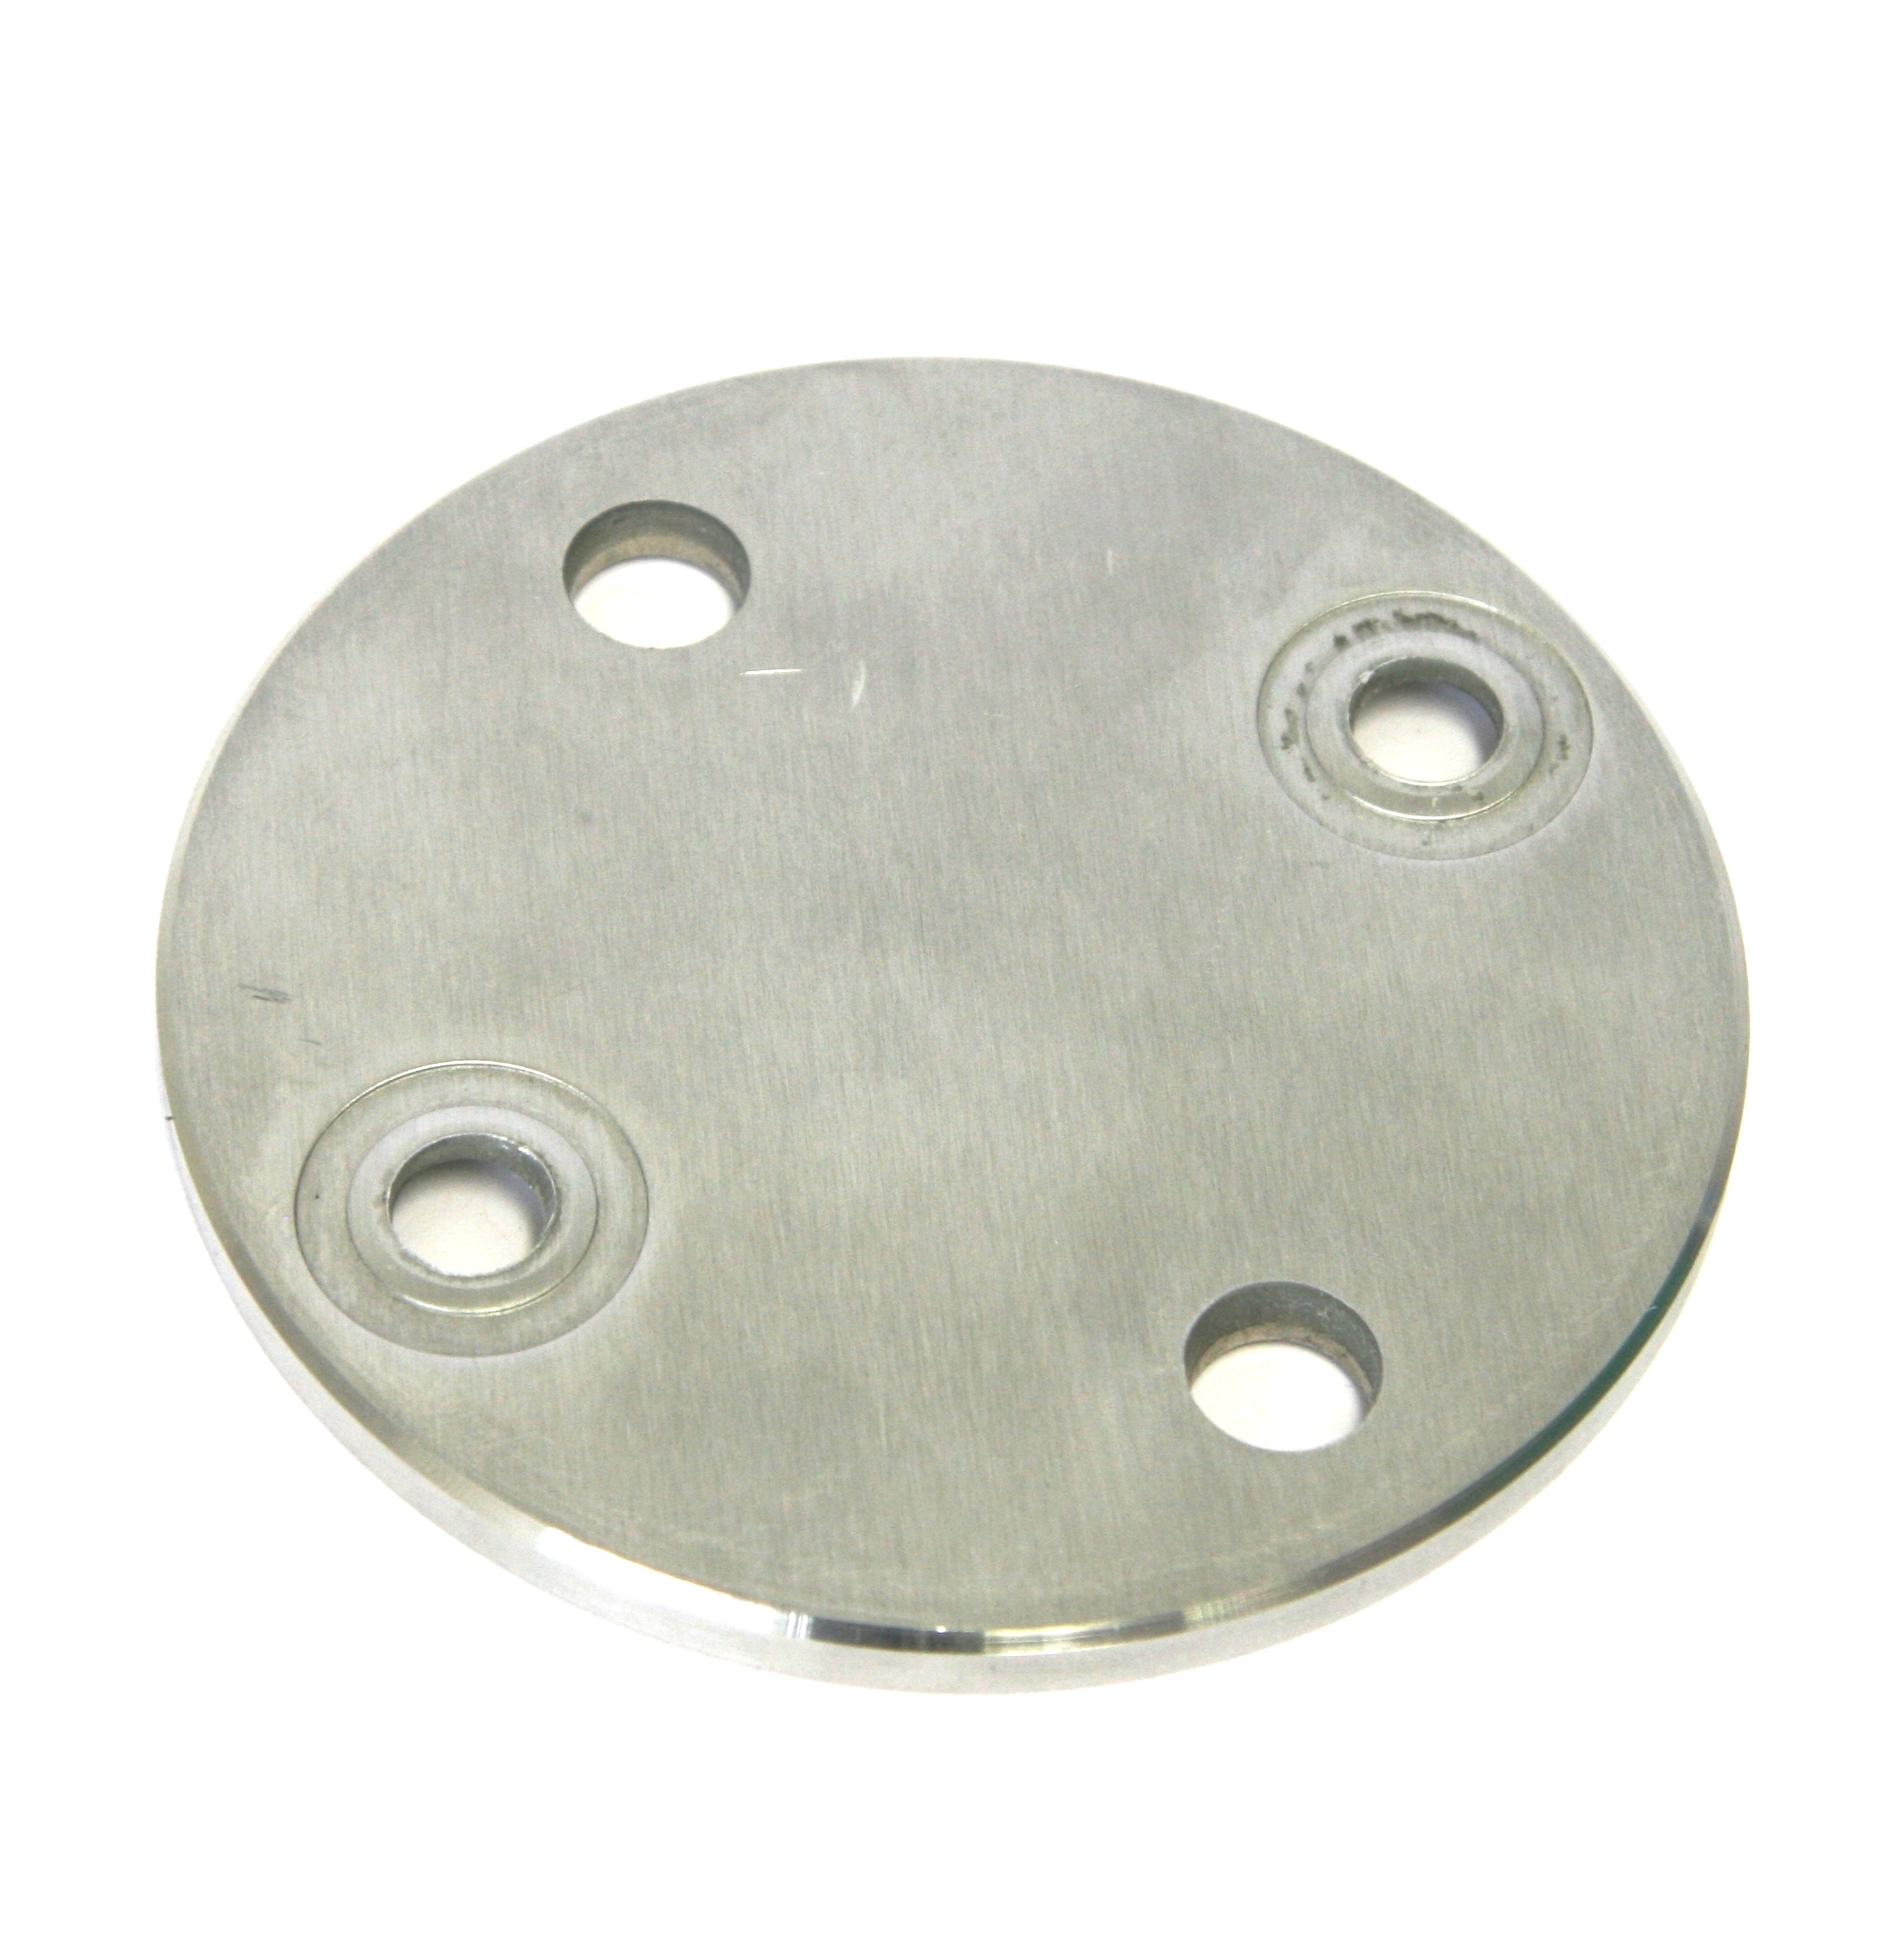
Bauteile
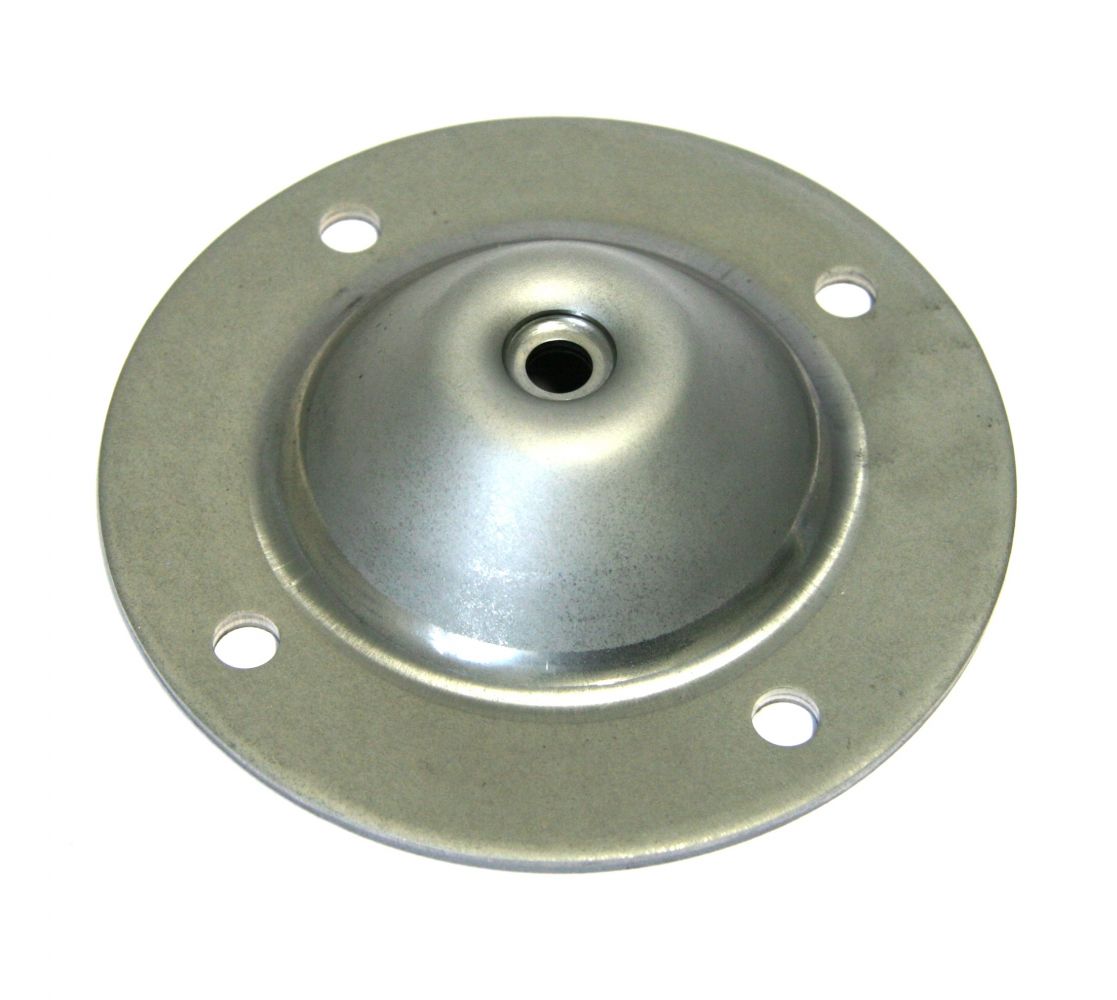
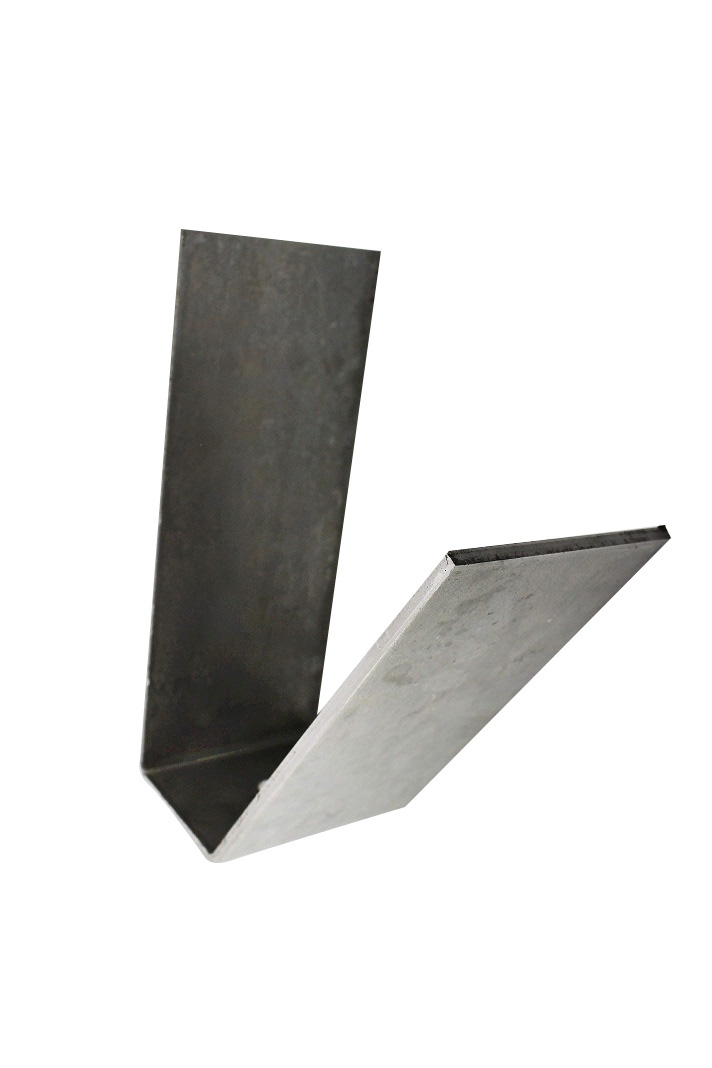
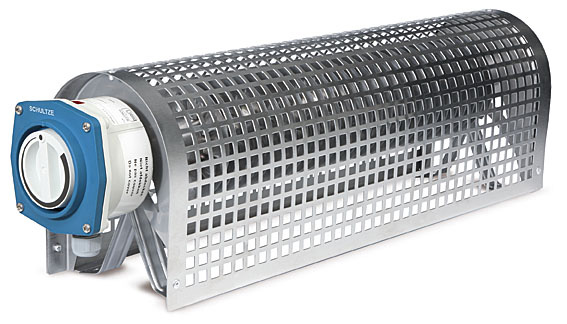
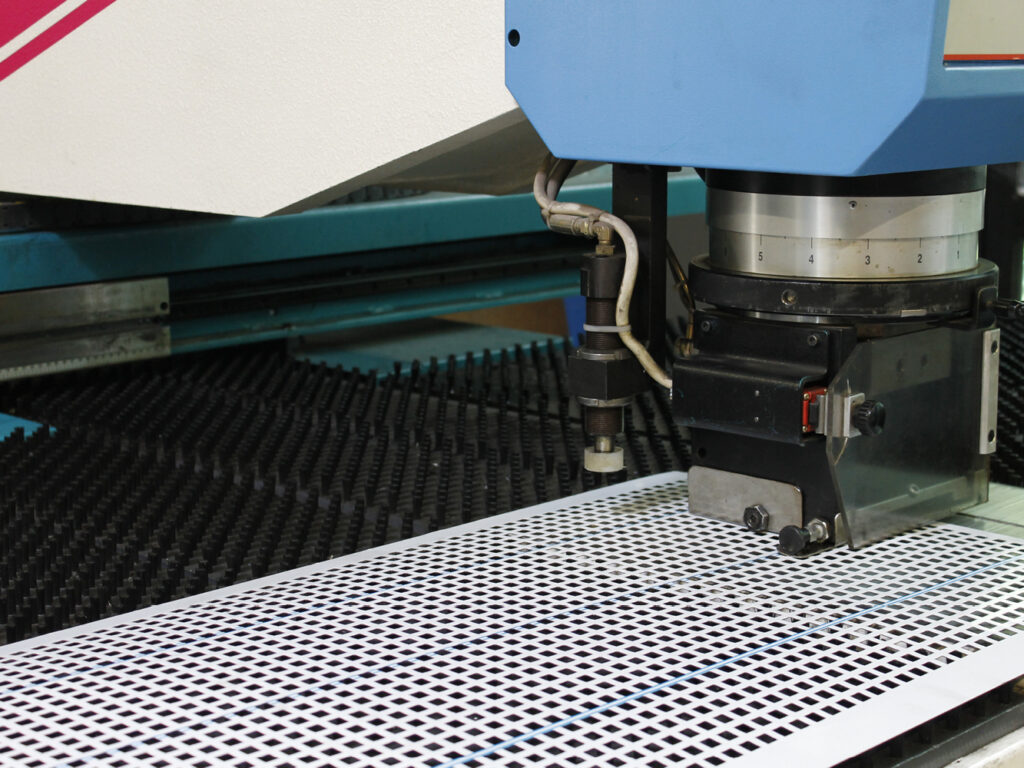
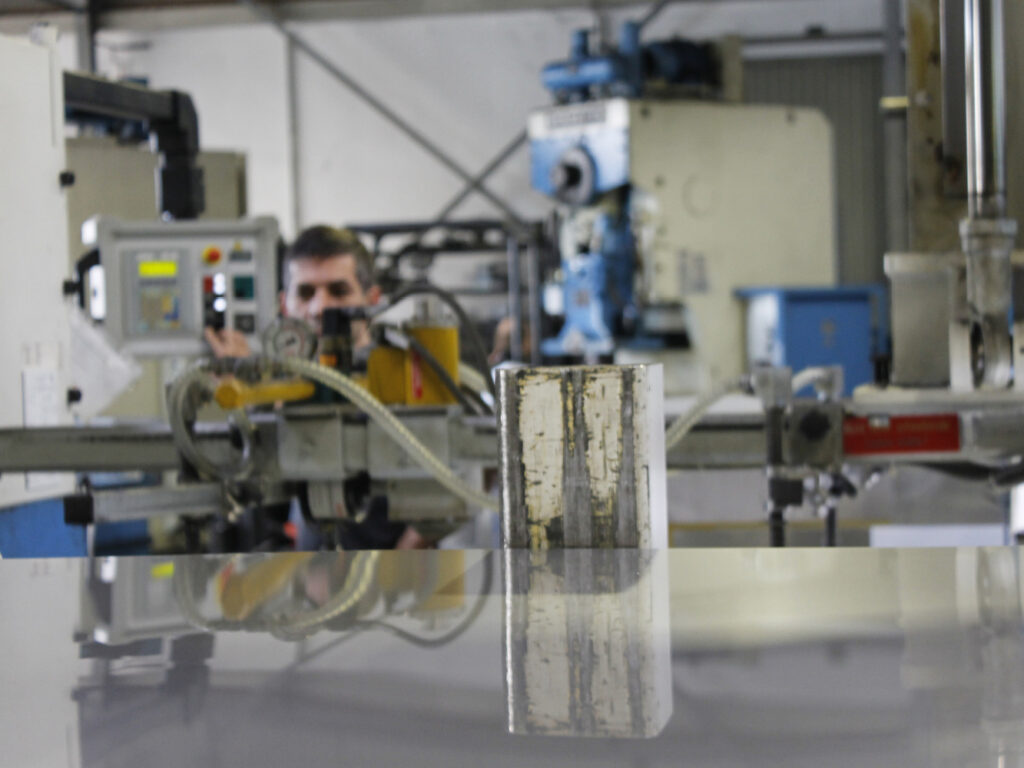
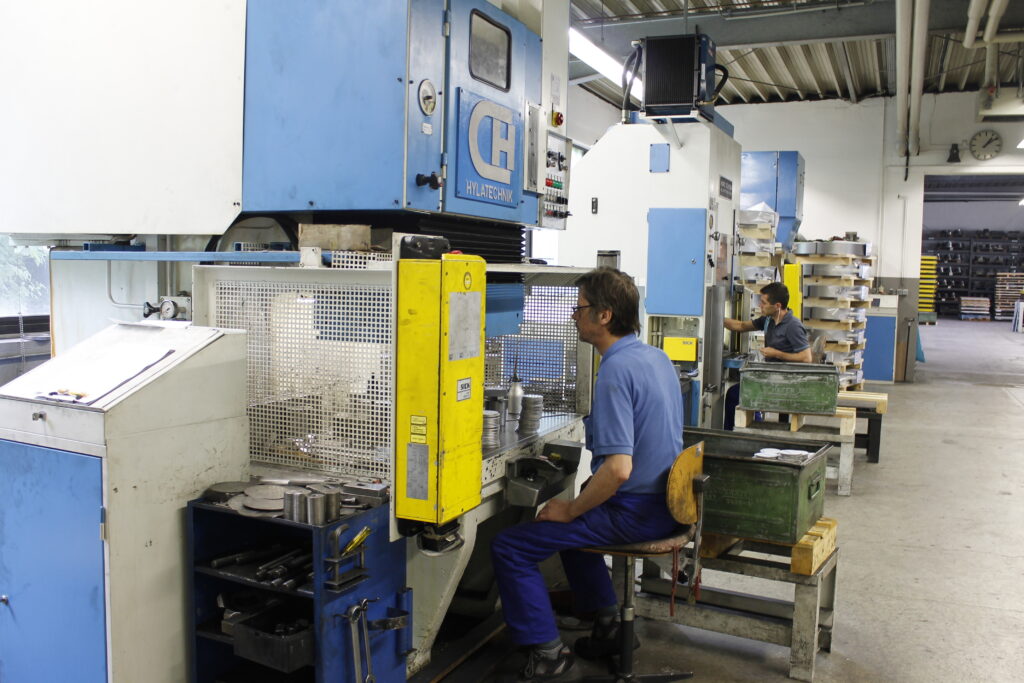
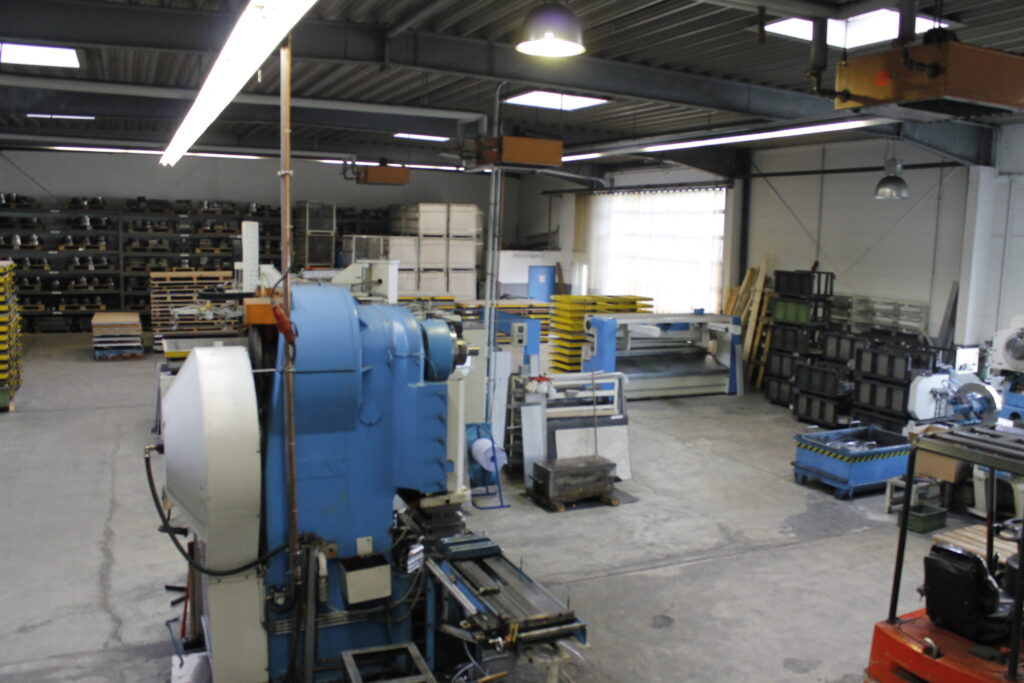
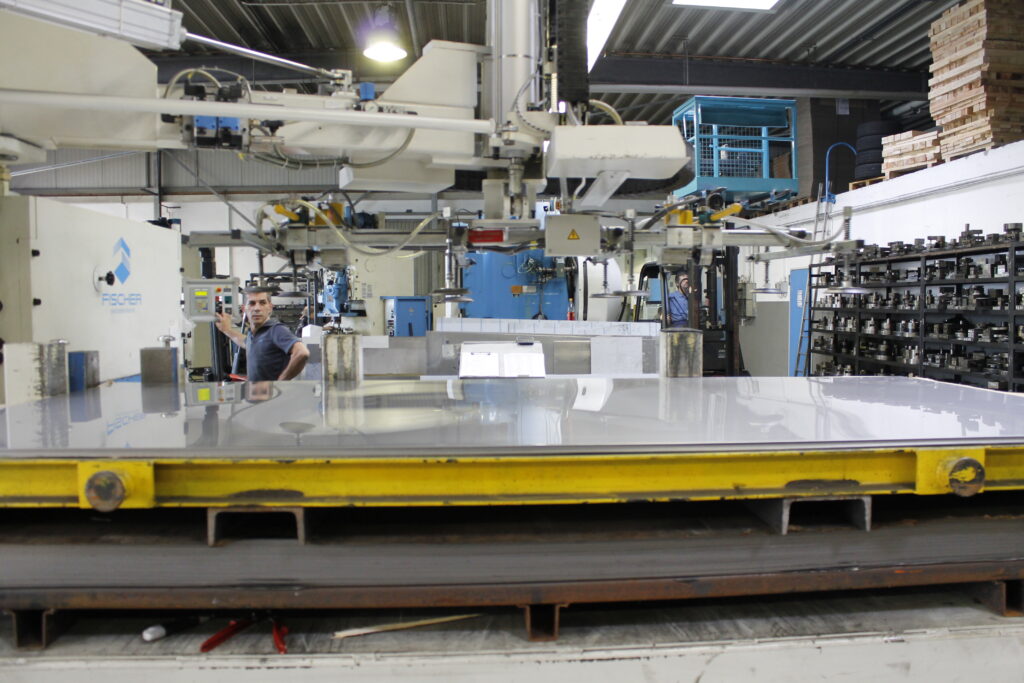
Einblicke in die Fertigung
Branchen
Verfahren & technische Grenzen
| Verfahren | Toleranz | Max. Bauteil | Gewicht | Losgröße | Werkstoffe |
|---|---|---|---|---|---|
| Stanzen (Stanzteile)Umformung | bis ±0,002 mm (Präzisionsstanzen laut Website) | Ø 7 mm – Ø 400 mm (Ronden) | – | 1 Stück | Stahl (DC04, S355, S235), Edelstahl 1.4301 (V2A), 1.4016, 1.4571 (V4A), Aluminium, Kupfer, Messing, verzinktes Blech, Titan (auf Anfrage), Nickellegierungen (auf Anfrage) |
| Laserschneiden (Fiberlaser)Zerspanung | – | Stahl bis 40 mm Materialstärke; | – | – | Stahl, Edelstahl, Aluminium, Kupfer, Messing |
| Biegen (Biegeteile)Umformung | – | Teilegröße bis 600 mm | – | 1 Stück | Stahl, Edelstahl, NE-Metalle (Aluminium, Kupfer, Messing) |
| Tiefziehen (Ziehteile)Umformung | – | Teilegröße bis 600 mm | Pressdruck bis 100 Tonnen; Ziehtiefe | – | Stahl, Edelstahl, Aluminium, Kupfer, Messing, Zink |
| Kanten (Kantteile)Umformung | – | Kantlänge bis 2500 mm | Materialdicke bis 8 mm (produkte-Seite); | – | Stahl, Edelstahl |
| SchwenkbiegenUmformung | – | 2500 mm | – | – | Stahl, Edelstahl |
| Gesenkbiegen/AbkantenUmformung | – | – | – | – | Blech (Stahl, Edelstahl, NE-Metalle) |
| WalzbiegenUmformung | – | – | – | – | Blech |
| RohrbiegenUmformung | – | – | – | – | Rohre (Stahl, Edelstahl, NE-Metalle) |
| Drahtbiegen (CNC)Umformung | – | – | – | – | Draht |
| Rohrbearbeitung (Zuschnitt, Trennen, Entgraten, Biegen, Verbinden)Zerspanung | – | Rohrdurchmesser Ø 33,7 mm, Ø 42,4 mm, | – | 1 Stück – Großserie | Stahl, Edelstahl, Aluminium, Kupfer, NE-Metalle |
| Drehen (Drehteile)Zerspanung | – | – | – | – | Stahl, Edelstahl, NE-Metalle |
| Fräsen (Frästeile)Zerspanung | – | – | – | – | Stahl, Edelstahl, NE-Metalle |
| Gewindeschneiden und SenkenZerspanung | – | – | – | – | Stahl, Edelstahl |
| Werkzeugbau (Stanz-, Biege-, Zieh-, Folgeverbundwerkzeuge)Engineering | – | – | – | – | Werkzeugstahl (gehärtet) |
| Draht-ErodierenZerspanung | – | – | – | – | Werkzeugstahl |
| HärtenWärmebehandlung | – | – | – | – | Werkzeugstahl |
| Trommelentgraten / GleitschleifenOberfläche | – | – | – | – | Stahl, Edelstahl |
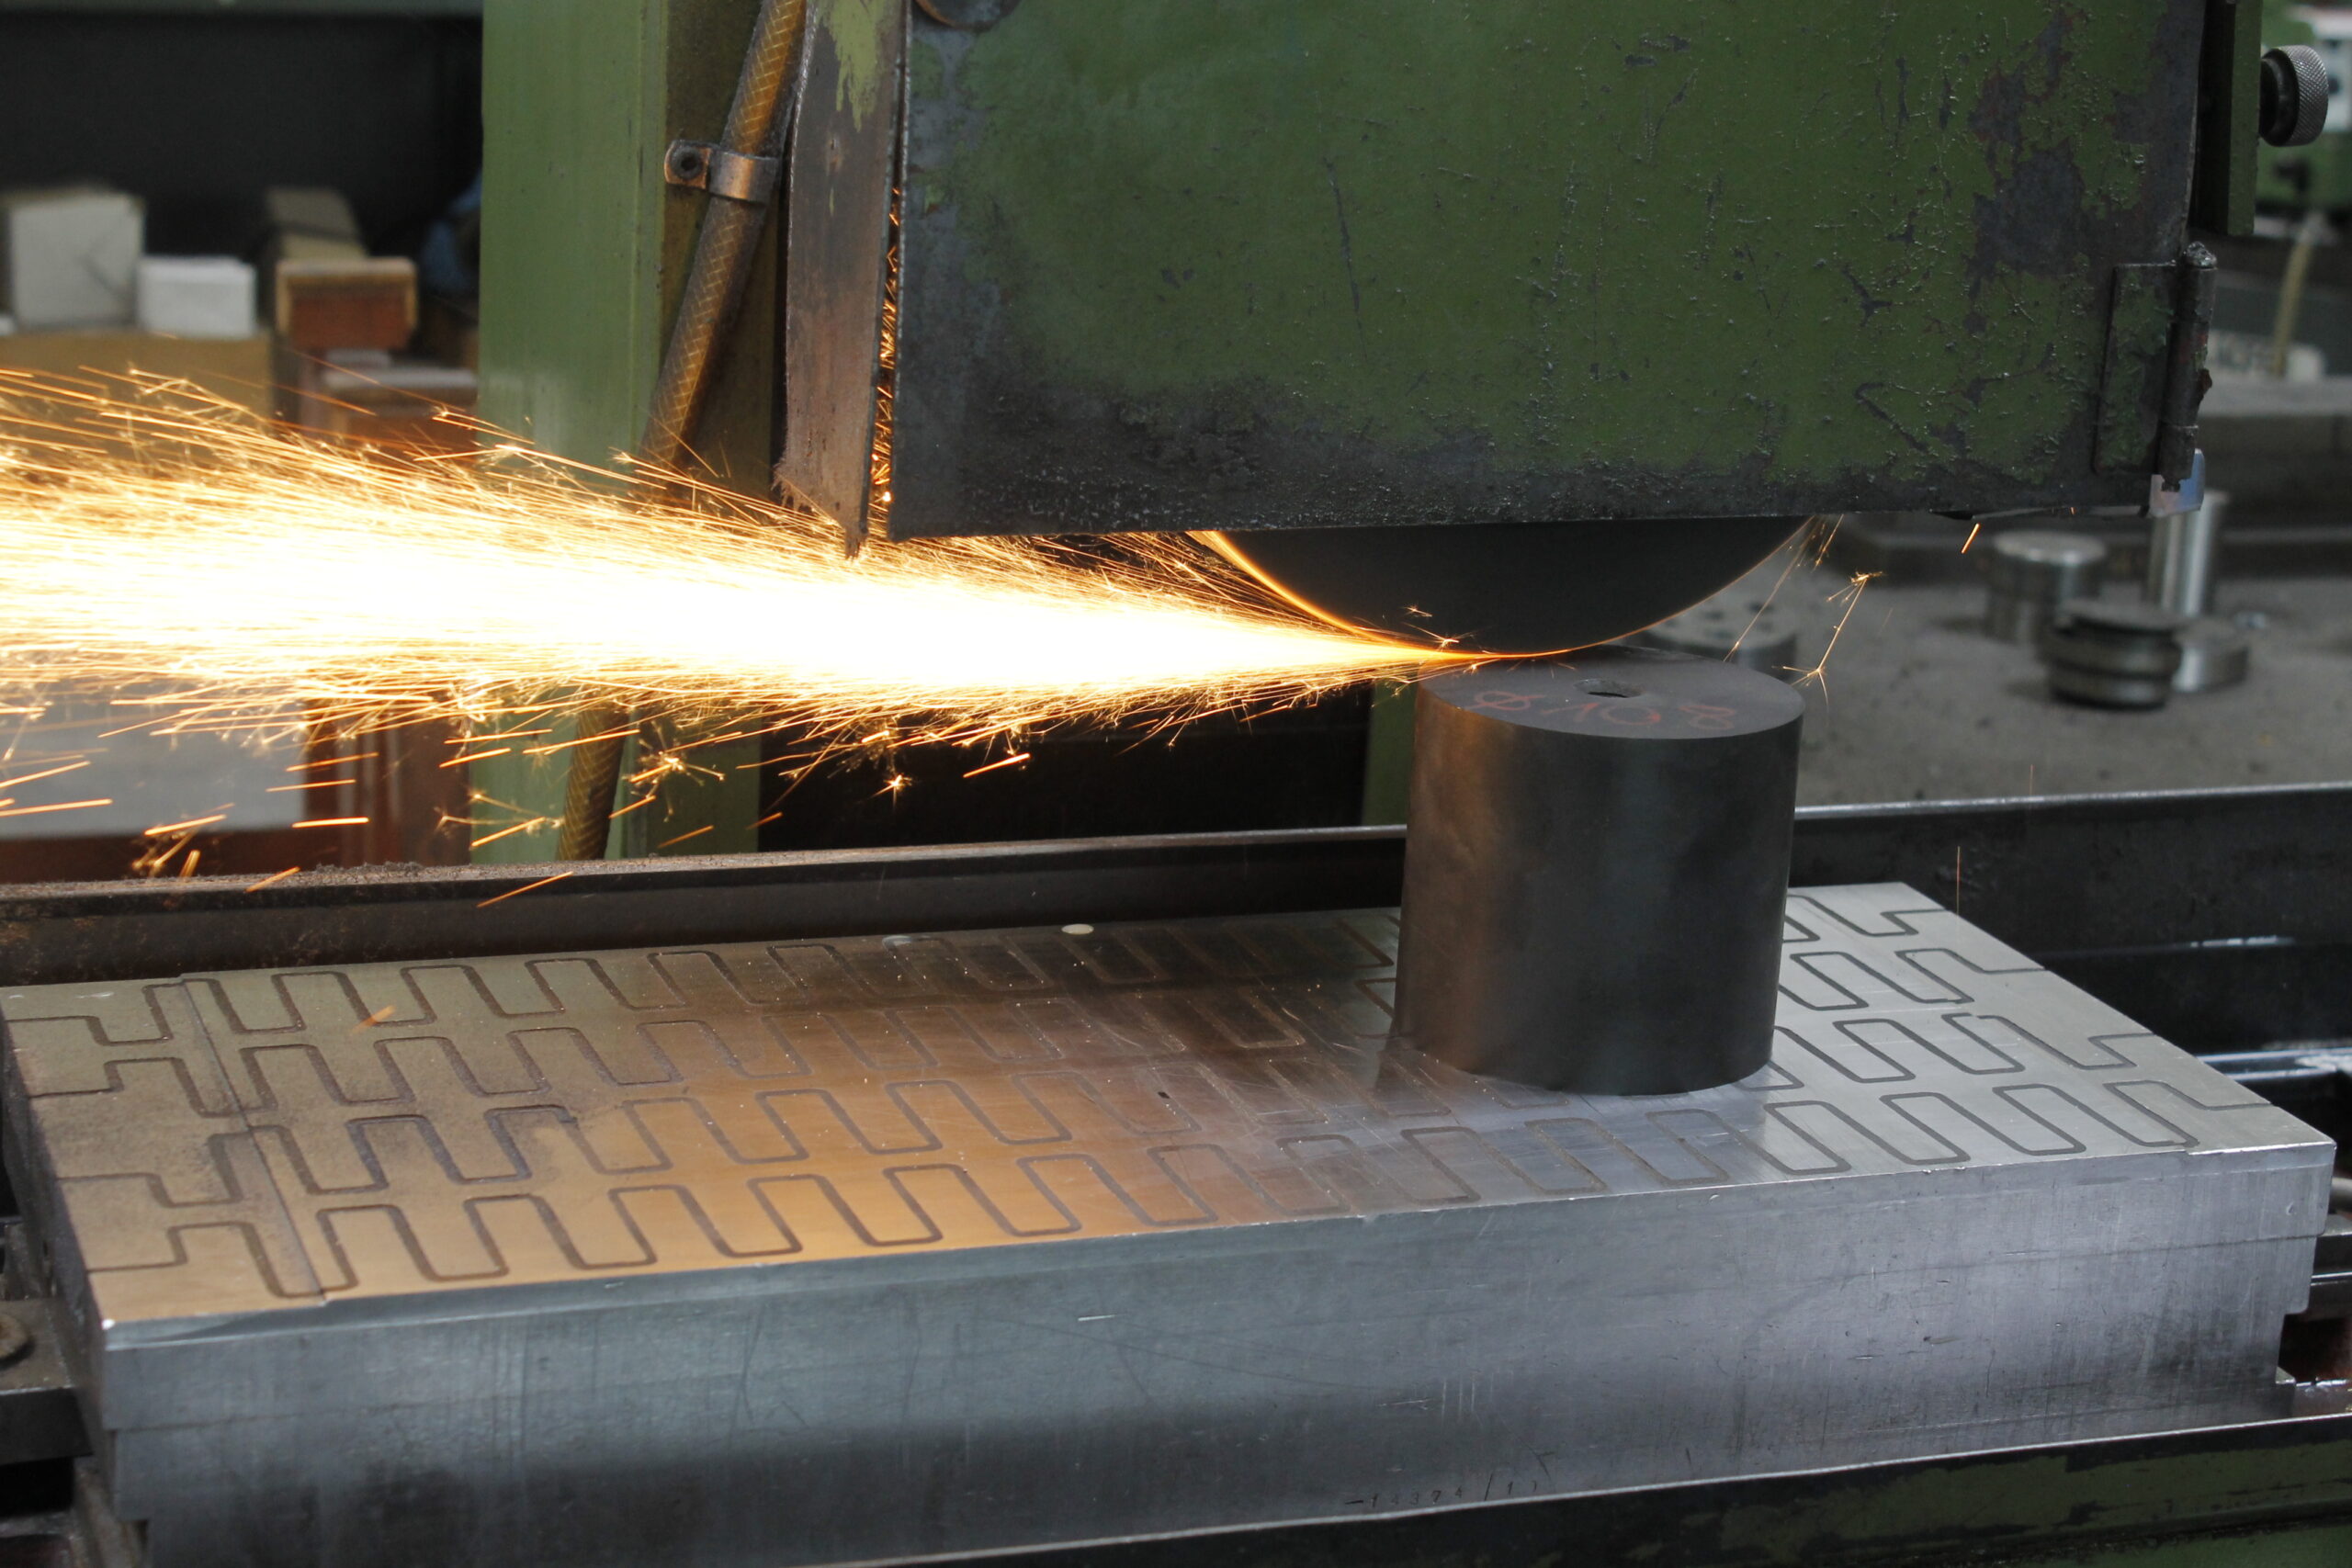
| Schleifen und PolierenOberfläche | – | – | – | – | Stahl, Edelstahl |
| Galvanisch VerzinkenOberfläche | – | – | – | – | Stahl |
| FeuerverzinkenOberfläche | – | – | – | – | Stahl |
| PulverbeschichtenOberfläche | – | – | – | – | Stahl, Edelstahl |
| SchweißenFügen | – | – | – | – | Stahl, Edelstahl |
| PlasmaschneidenZerspanung | – | – | – | – | Stahl |
12 Anlagen & Maschinen
| Maschine | Hersteller / Modell | Anzahl | Arbeitsraum | Baujahr | Standort |
|---|---|---|---|---|---|
| Hydraulikpressen (Zieh-/Biegepressen) | – | – | Pressdruck bis 100 Tonnen; Ziehtiefe max. 50–60 mm; Teilegröße bis 600 mm | – | Wenden-Hünsborn |
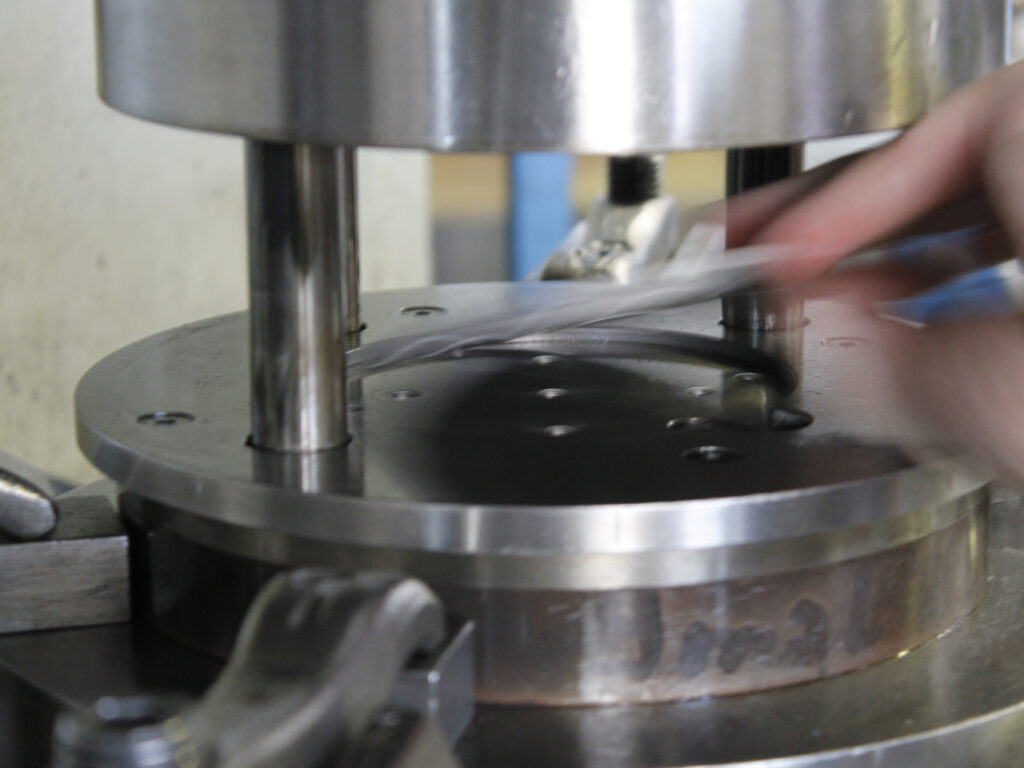
| Stanzpressen | – | – | Stanzdruck bis 160 Tonnen; Materialdicke 0,5–10 mm; Ø 7–400 mm | – | Wenden-Hünsborn |
| Schwenkbiegemaschine | – | – | Kantlänge bis 2500 mm; Materialdicke bis 8 mm (Katalog: bis 2,5 mm) | – | Wenden-Hünsborn |
| Tafelschere | – | – | – | – | Wenden-Hünsborn |
| Fiberlaser (Laserschneidanlage) | – | – | Stahl bis 40 mm, Edelstahl bis 20 mm Materialstärke | – | Wenden-Hünsborn |
| CNC-Drahtbiegemaschinen | – | – | – | – | Wenden-Hünsborn |
| CNC-gesteuerte Rohrbearbeitungsmaschinen | – | – | – | – | Wenden-Hünsborn |
| Säge (Rohr-/Stabzuschnitt) | – | – | – | – | Wenden-Hünsborn |
| Drehmaschine | – | – | – | – | Wenden-Hünsborn |
| Fräsmaschine | – | – | – | – | Wenden-Hünsborn |
| Drahterodiermaschine | – | – | – | – | Wenden-Hünsborn |
| Härteanlage | – | – | – | – | Wenden-Hünsborn |
Zusatzleistungen
Qualität
Die Kurt Beier GmbH ist nach ISO 9001:2015 für Herstellung und Vertrieb von Stahl-, Edelstahl- und NE-Metallerzeugnissen sowie Handel und Werkzeugbau zertifiziert. Jedes gefertigte Teil wird vor Verpackung und Versand auf Maßhaltigkeit und Qualität geprüft; übernommene Biegeteile werden auf Maß- und Formgenauigkeit kontrolliert.
| Nachweis | Wenden-Hünsborn |
|---|---|
| ISO 9001:2015 |
Historie
- 1950
Gründung durch Kurt Beier am 18.07.1950, Gewerbeanmeldung in Siegen-Buchen
- 1951
Handelsregistereintrag
- 1969
Umzug nach Siegen-Geisweid (größere Produktionsstätte, Erweiterung des Maschinenparks)
- 1991
Gründung der GmbH, Weiterführung der Geschäfte in 2. Generation
- 2003
Umzug nach Wenden-Hünsborn (erweiterte Produktionsmöglichkeiten, größere Halle)
- 2017
Neue Geschäftsführung, Weiterführung der Geschäfte in 3. Generation
- 2018
Ausscheiden von Herrn Dielmann (31.12.2016 laut Text) und Herrn Beier (30.11.2018)