Ist das Ihr Unternehmen? Profil übernehmen
Präzise Stanzteile, elektronische Baugruppen und Stanzwerkzeuge – entwickelt und gefertigt am Standort Remchingen.
Leicht + Müller Stanztechnik GmbH + Co. KG
Daimlerstraße 14, 75196 Remchingen · Billäcker 7, 75196 RemchingenNeu auf Amplifa
Über Leicht + Müller
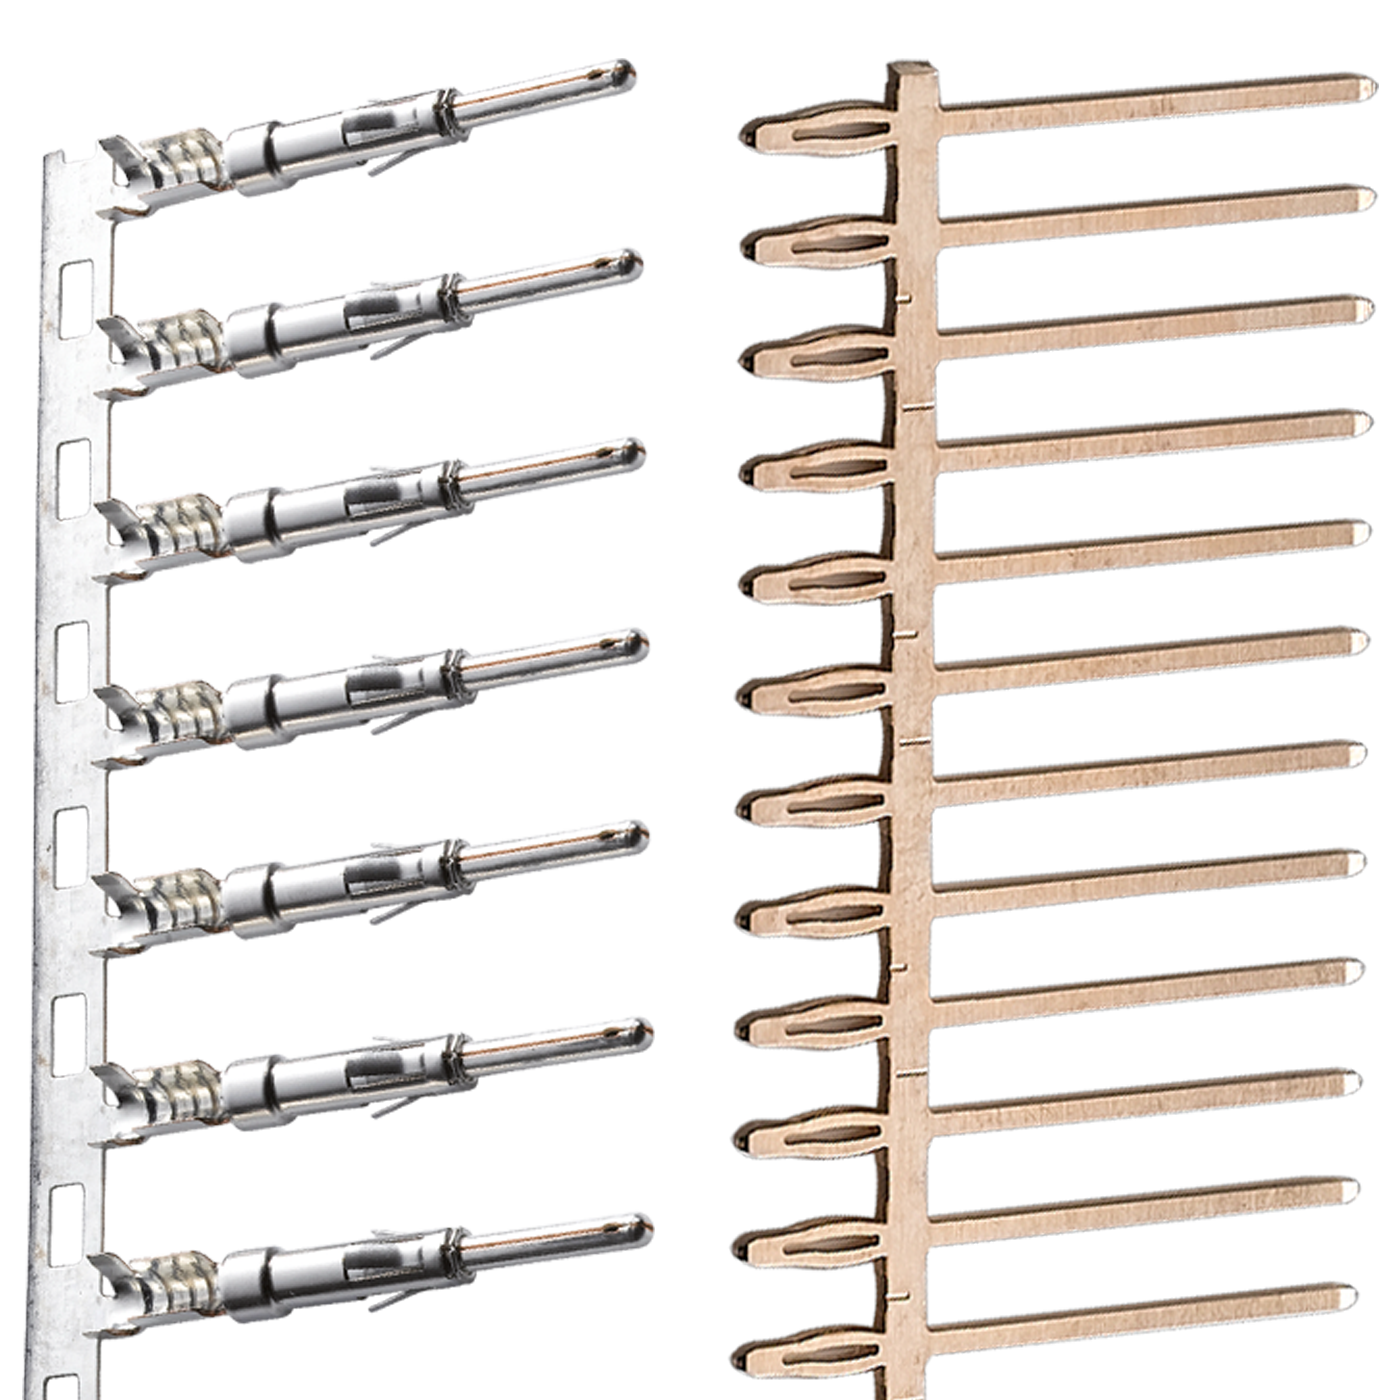
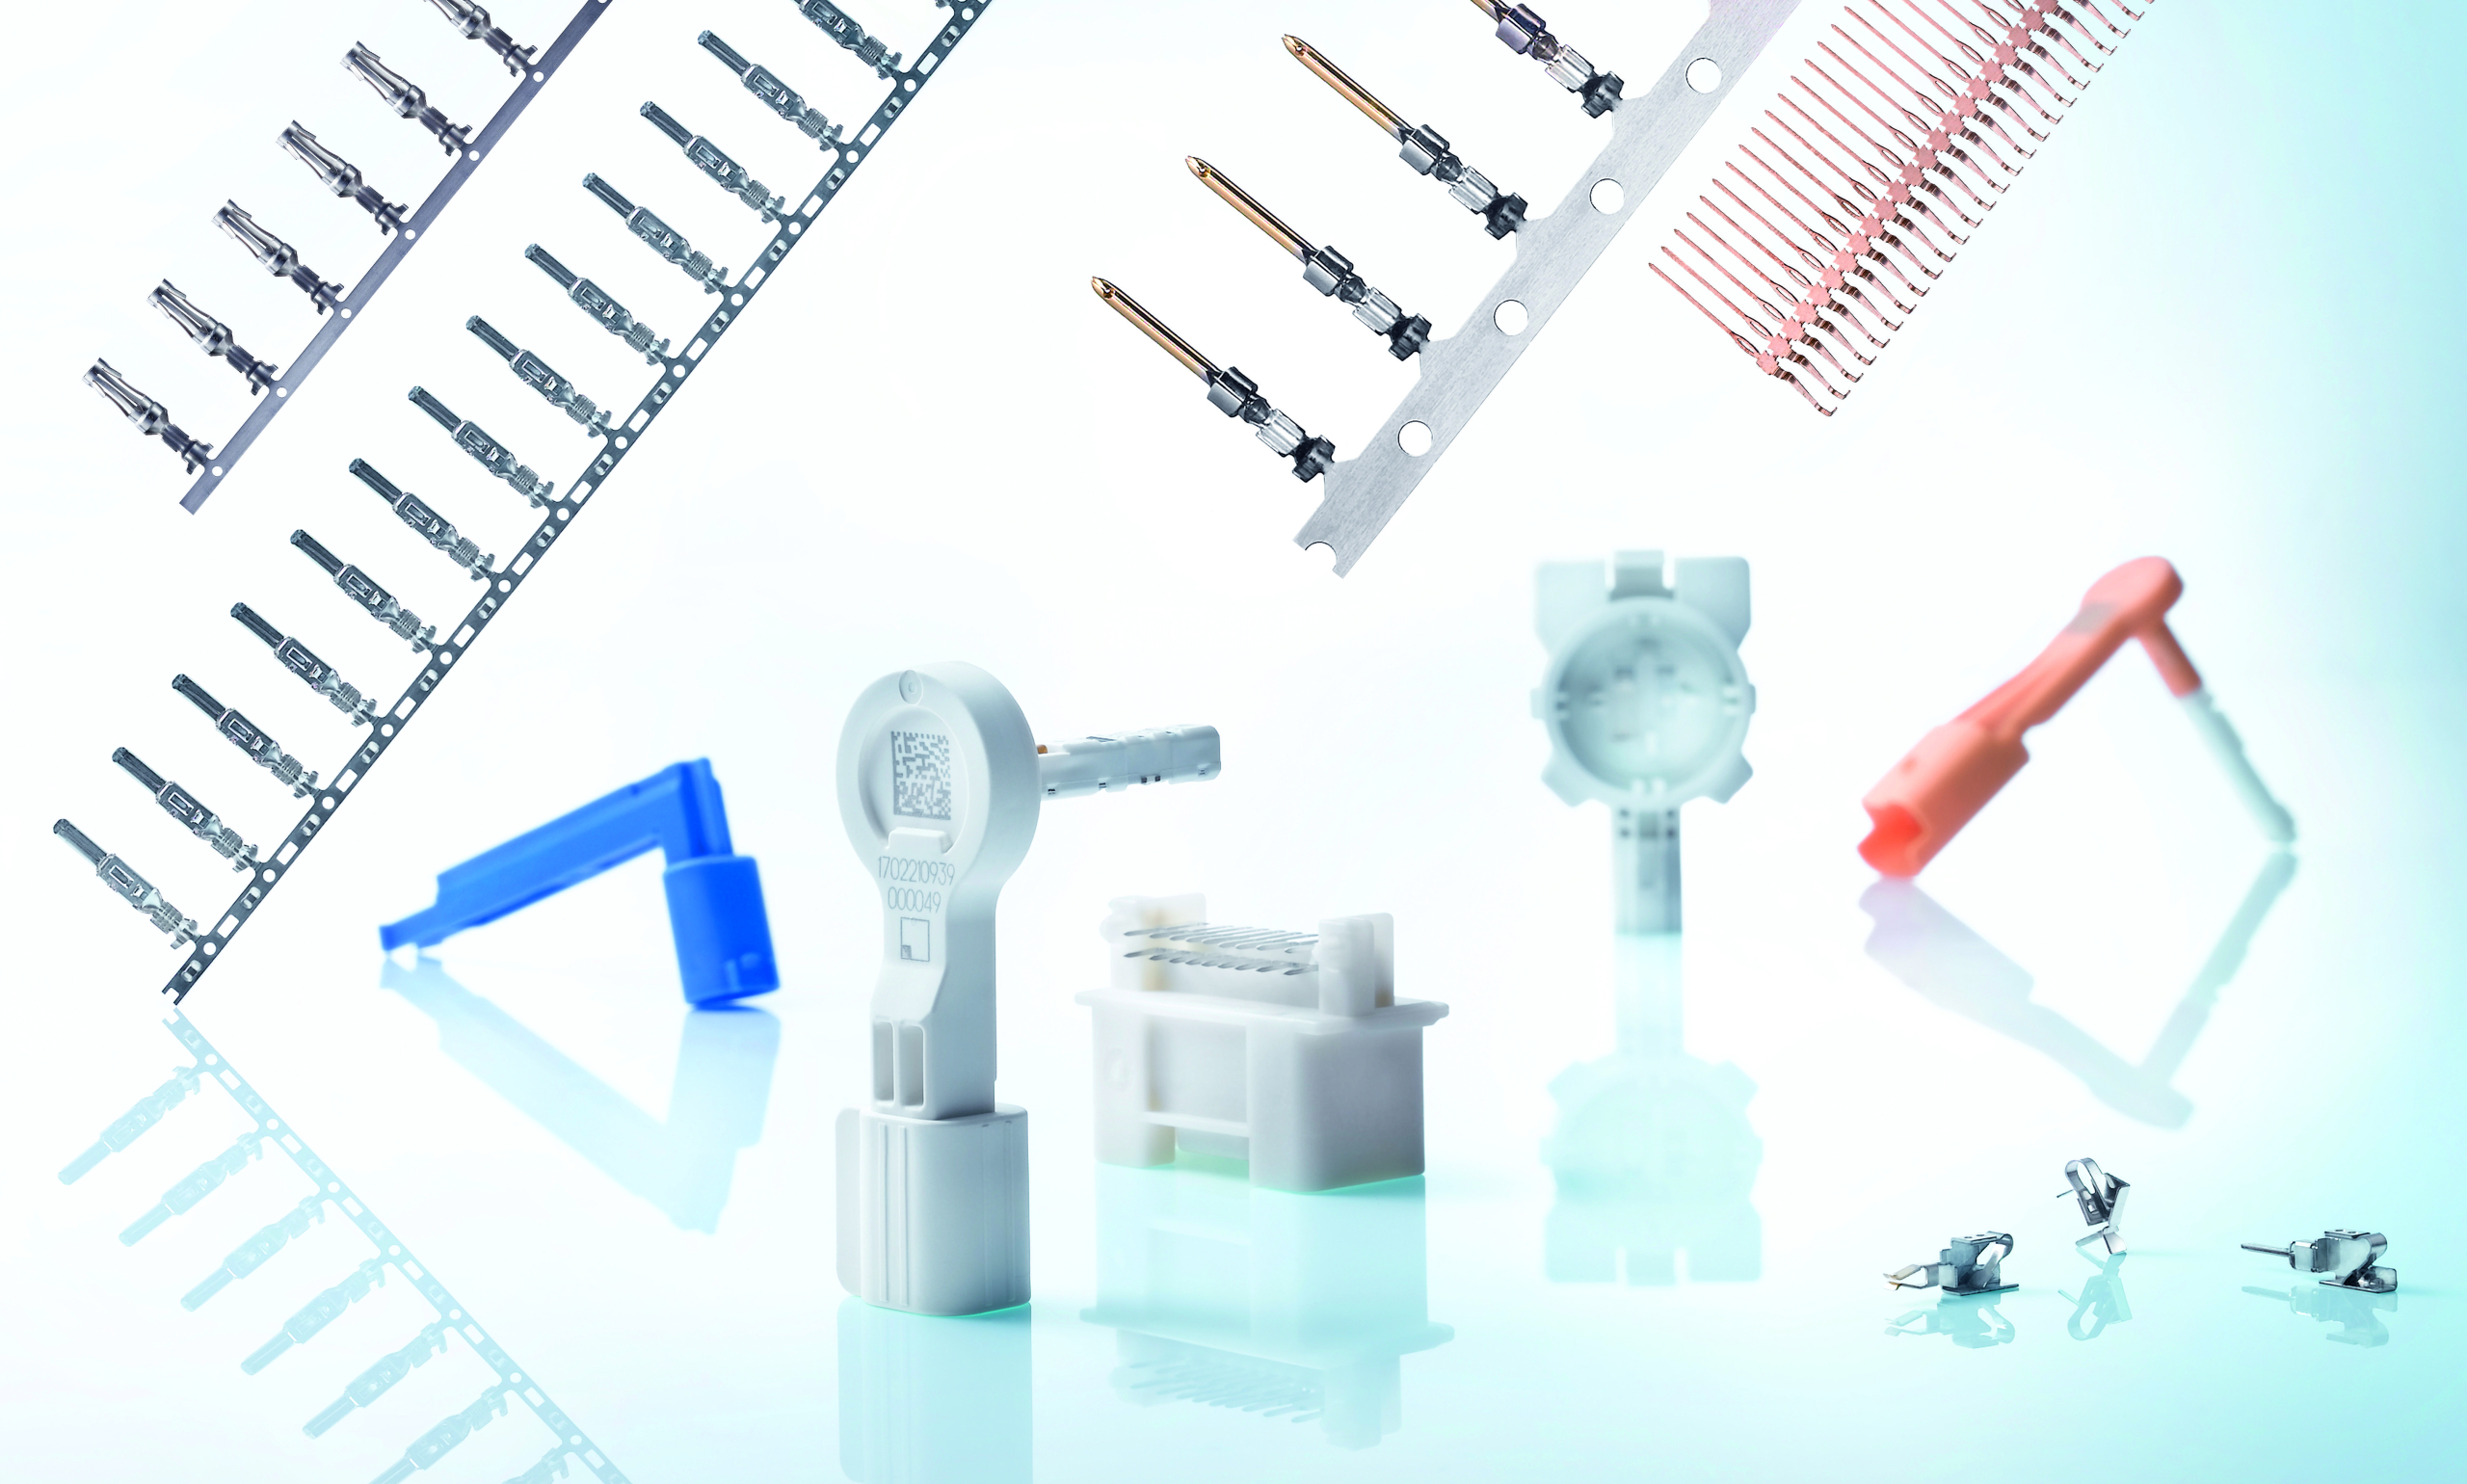
Leicht + Müller ist ein inhabergeführtes Unternehmen aus Remchingen in Baden-Württemberg, das seit 1985 hochpräzise Stanzteile, elektronische Baugruppen und Stanzwerkzeuge entwickelt und produziert. Das Produktspektrum umfasst ein- und mehrteilige Stanzteile wie Flachstecker, Einpresskontakte, Rollkontakte, Stanzgitter, Crimp-Stecker, Federclips und 2- bis 3-teilige Steckkontakte sowie elektronische Baugruppen wie Hallsensoren, 3D-Hallsensoren und Reed-Schalter. Die Fertigung ist modular aufgebaut: Stanzen, Biegen, Kunststoff-Umspritzen, Ultraschall- und Widerstandsschweißen, Lasertechnologie, Montieren, Prüfen und Verpacken werden in vollautomatisierten Anlagen mit Handlings- und Robotertechnik zu einem durchgängigen System integriert. Auf 14 Stanzautomaten mit 25 bis 80 Tonnen Presskraft, insbesondere von BRUDERER, werden Großserien wirtschaftlich produziert; der hauseigene Werkzeugbau mit Konstruktion fertigt Stanz- und Spritzgusswerkzeuge. Zu den Kunden zählen Unternehmen aus der Automotive-Branche (Schwerpunkt), der Elektronik, Informationstechnologie, Medizintechnik, Haustechnik, Telekommunikation sowie dem Personal-Care-Bereich. Mit 170 Mitarbeitern ist das Unternehmen IATF 16949:2016-zertifiziert.
- Standort
- Remchingen
- Verfahren
- Stanztechnik / Stanzen von Stanzteilen, Stanzen von ein- und mehrteiligen Stanzteilen (Flachstecker, Einpresskontakte, Rollkontakte,, Umschneidetechnik (symmetrischer Querschnitt durch beidseitiges Beschneiden, Pin-Kontakte mit, Einstufige Fertigung mehrteiliger Kontakte in einem Stanzdurchgang, Biegen (in integriertem Fertigungssystem), Zuführen und Montieren von Drähten, Nieten und Drehteilen zu kombinierten Stanzprodukten, Kunststoff-Umspritzen / Bandumspritzung (vollautomatisch, abfallos, Heißkanal), Spritzgießen (in integriertem Fertigungssystem)
- Werkstoffe
- Kunststoff-Umspritzen / Bandumspritzung
- Zertifikate
- IATF 16949:2016
- Gegründet
- 1985
- Mitarbeiter
- 170
- Branchen
- Automotive, Elektronik, Maschinenbau, Informationstechnologie, Personal Care, Medizintechnik
- 01
Werkzeugbau mit Konstruktion
- 02
Stanzen
- 03
Biegen
- 04
Kunststoff-Umspritzen
- 05
Schweißen (Ultraschall/Widerstand)
- 06
Lasertechnologie
- 07
Montage
- 08
100%-Prüfung
- 09
Verpacken
Technologien & Werkstoffe
Kunststoff-Umspritzen / Bandumspritzung
Vollautomatisches, abfalloses Umspritzen mit Heißkanaltechnik zur Herstellung umspritzter Baugruppen.
Standorte
Remchingen – Daimlerstraße 14
DEHauptsitz: Stanztechnik, Werkzeuge, Stanzteile
- Werkstoffe
- Metall (Kontaktwerkstoffe)
- 14 Stanzautomaten (BRUDERER), 25–80 t Presskraft
- Vollautomatisierte Stanzlinien mit Handlings-Robotertechnik
- In-Die Camera
- Laser-Beschriftung
- DCR-Prüftechnik
- Ultraschall- und Widerstandsschweißtechnik
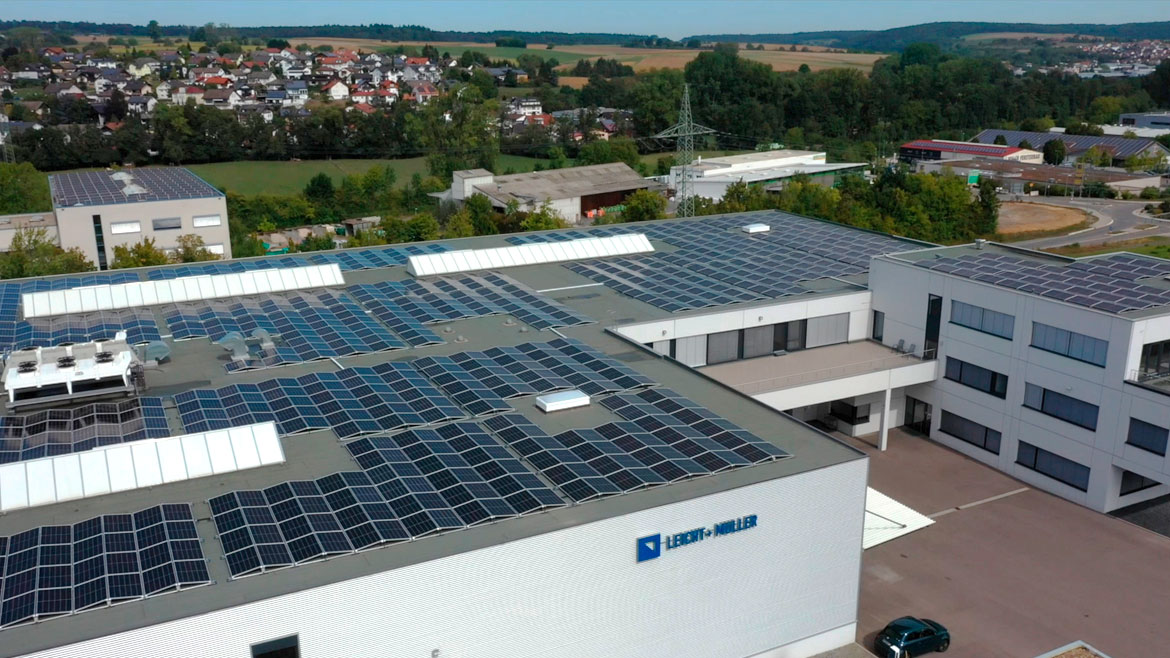
Remchingen – Billäcker 7
DELeicht + Müller Syscotec GmbH: elektronische Bauteile
Bauteile
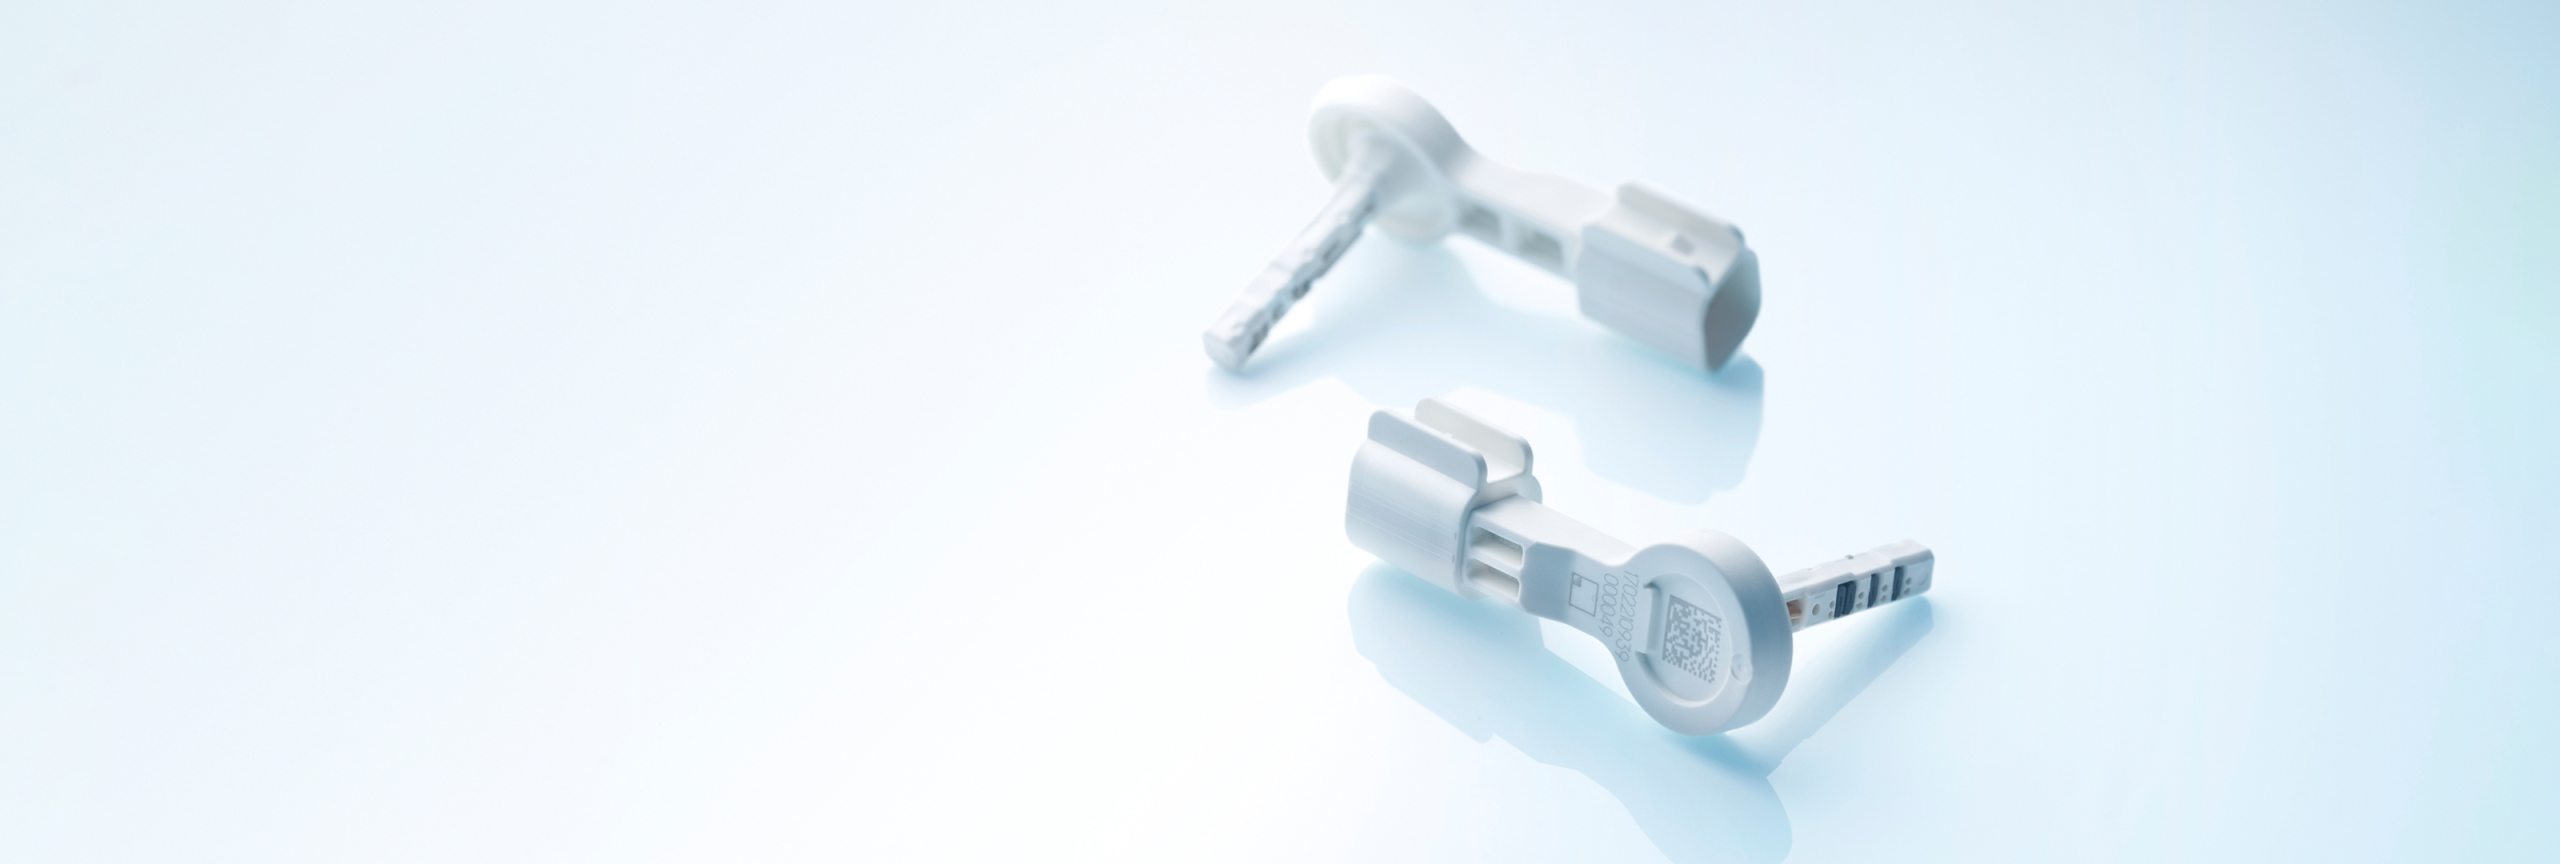
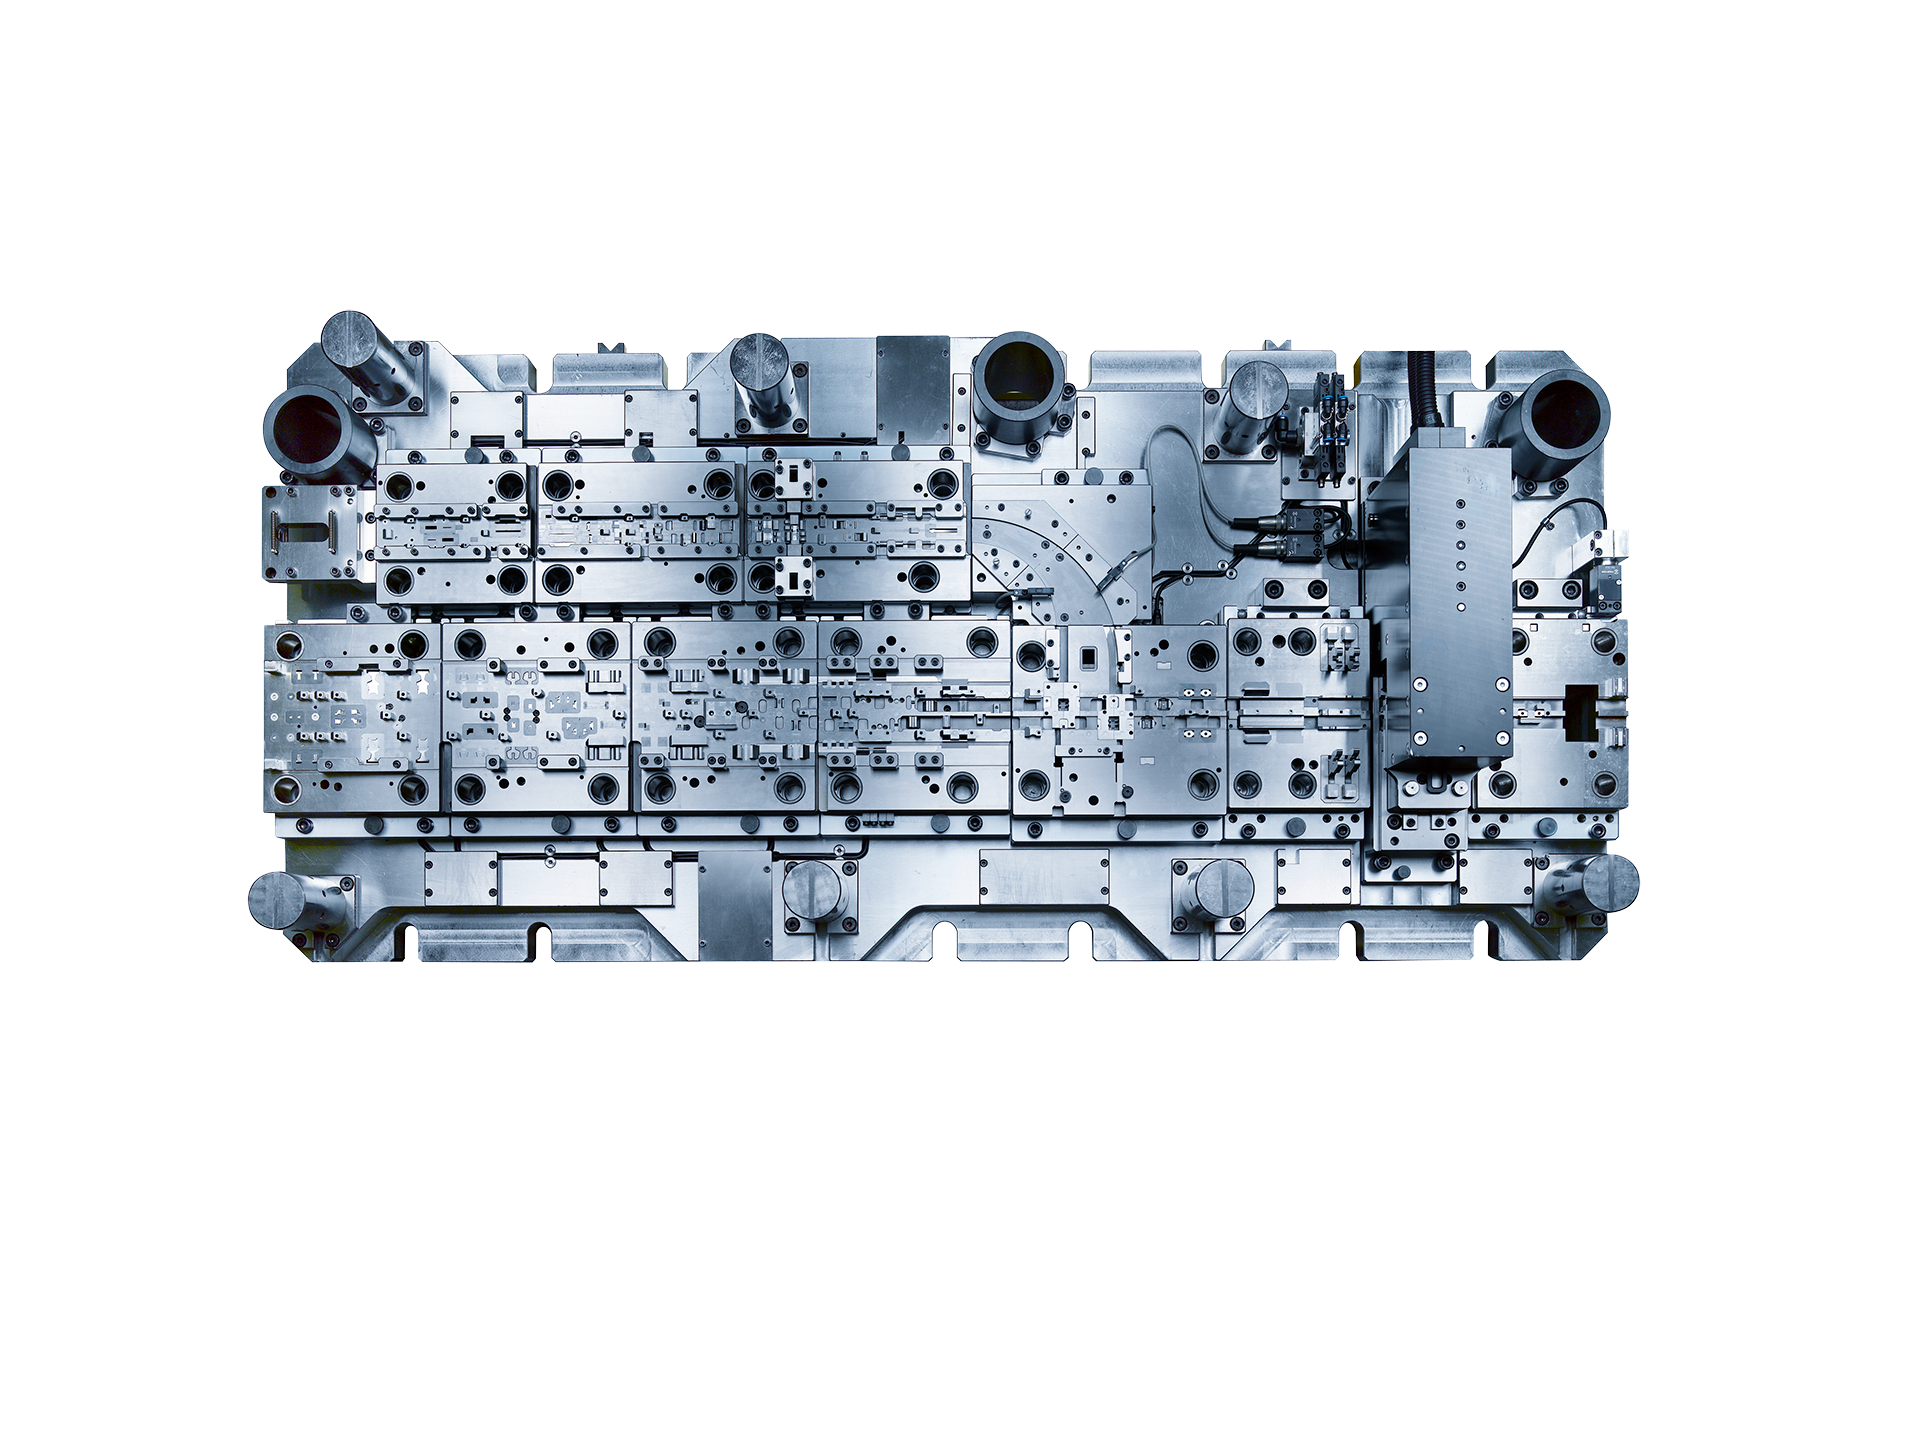
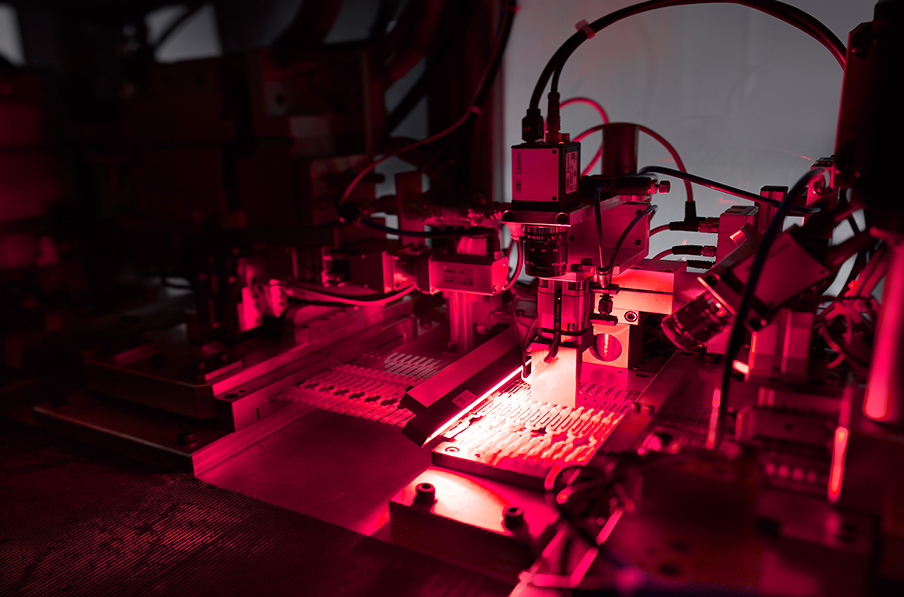
Einblicke in die Fertigung
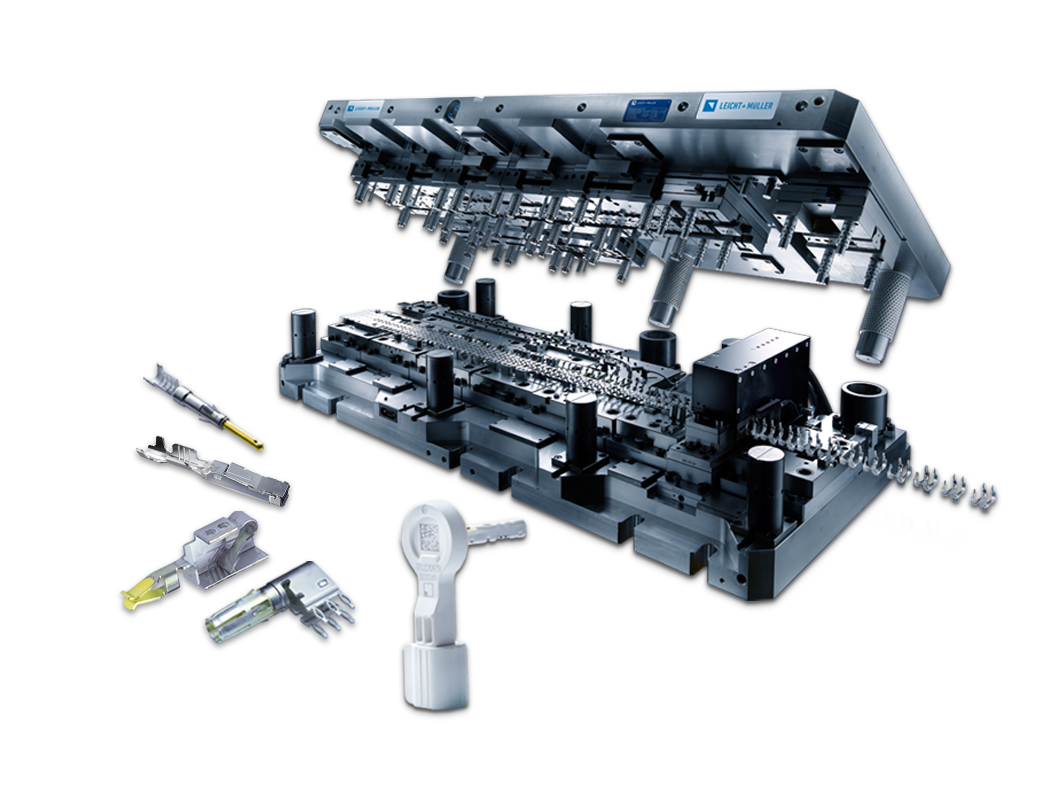
Branchen
Verfahren & technische Grenzen
| Verfahren | Toleranz | Max. Bauteil | Gewicht | Losgröße | Werkstoffe |
|---|---|---|---|---|---|
| Stanztechnik / Stanzen von StanzteilenUmformung | – | – | – | – | Metall (Kontaktwerkstoffe, Werkstoff nicht spezifiziert) |
| Stanzen von ein- und mehrteiligen Stanzteilen (Flachstecker, Einpresskontakte, Rollkontakte,Umformung | – | – | – | – | Metall (Kontaktwerkstoffe) |
| Umschneidetechnik (symmetrischer Querschnitt durch beidseitiges Beschneiden, Pin-Kontakte mitUmformung | – | – | – | – | – |
| Einstufige Fertigung mehrteiliger Kontakte in einem StanzdurchgangUmformung | – | – | – | – | – |
| Biegen (in integriertem Fertigungssystem)Umformung | – | – | – | – | – |
| Zuführen und Montieren von Drähten, Nieten und Drehteilen zu kombinierten StanzproduktenMontage | – | – | – | – | – |
| Kunststoff-Umspritzen / Bandumspritzung (vollautomatisch, abfallos, Heißkanal)Kunststoff | – | – | – | – | Kunststoff |
| Spritzgießen (in integriertem Fertigungssystem)Kunststoff | – | – | – | – | Kunststoff |
| Ultraschallschweißen (integriert in vollautomatische Produktionsanlage)Fügen | – | – | – | – | chemisch und physikalisch unterschiedliche Werkstoffe |
| Widerstandsschweißen (integriert in vollautomatische Produktionsanlage)Fügen | – | – | – | – | chemisch und physikalisch unterschiedliche Werkstoffe |
| Lasertechnologie (Verbinden von Komponenten, in Stanzwerkzeug integriert)Fügen | – | – | – | – | – |
| Laser-Beschriftung (Laser-Date-Code auf i.O.-Teilen)Oberfläche | – | – | – | – | – |
| Vollautomatisierte Stanzlinien mit Handlings-Robotertechnik, Zuführsystemen, Kameraüberwachung,Umformung | – | – | – | – | – |
| In-Die Camera – Kameraüberwachung im Werkzeug, Gut/Schlechtteile-Selektion für SchüttgutPrüfung | – | – | – | – | – |
| DCR-Prüftechnik (Dynamic Control Resistance), vollautomatisch für Reedschalter und Widerstände,Prüfung | – | – | – | – | – |
| 100%ige Prüfung und Dokumentation aller qualitätsrelevanten Parameter, dynamische MessungPrüfung | – | – | – | – | – |
| Fertigung elektronischer Baugruppen (Hallsensoren, 3D-Hallsensoren, Reed-Schalter, umspritzte undMontage | – | – | – | – | – |
| Werkzeugbau mit Konstruktion (Stanzwerkzeuge und Spritzgusswerkzeuge)Engineering | – | – | – | – | – |
| Automatisches Konfektionieren, Zuführen und Montieren von Bauelementen in KunststoffverbundteileMontage | – | – | – | – | Kunststoff |
| Sonderanlage Rasiererklingen-Fertigung (1.000 Klingen pro Minute)Umformung | – | – | – | – | – |
3 Anlagen & Maschinen
| Maschine | Hersteller / Modell | Anzahl | Arbeitsraum | Baujahr | Standort |
|---|---|---|---|---|---|
| Stanzautomat | BRUDERER | – | – | – | Remchingen |
| Stanzautomat (Presskraft 25–80 Tonnen) | – | 14 | – | – | Remchingen |
| Sonderanlage Rasiererklingen-Produktion | – | 1 | – | – | – |
Zusatzleistungen
Qualität
Qualitätsrelevante Parameter werden 100%-ig geprüft und dokumentiert; die vollautomatische DCR-Prüftechnik (Dynamic Control Resistance) für Reedschalter und Widerstände ist im Prozess integriert. Die Rückverfolgbarkeit auf Komponentenebene wird über Laser-Date-Codes auf jedem i.O.-Teil gewährleistet.
| Nachweis | Remchingen |
|---|---|
| IATF 16949:2016 |
Historie
- 1985
Gründung des Unternehmens; seitdem Entwicklung und Produktion von Stanzteilen, elektronischen Baugruppen und Stanzwerkzeugen.