Ist das Ihr Unternehmen? Profil übernehmen
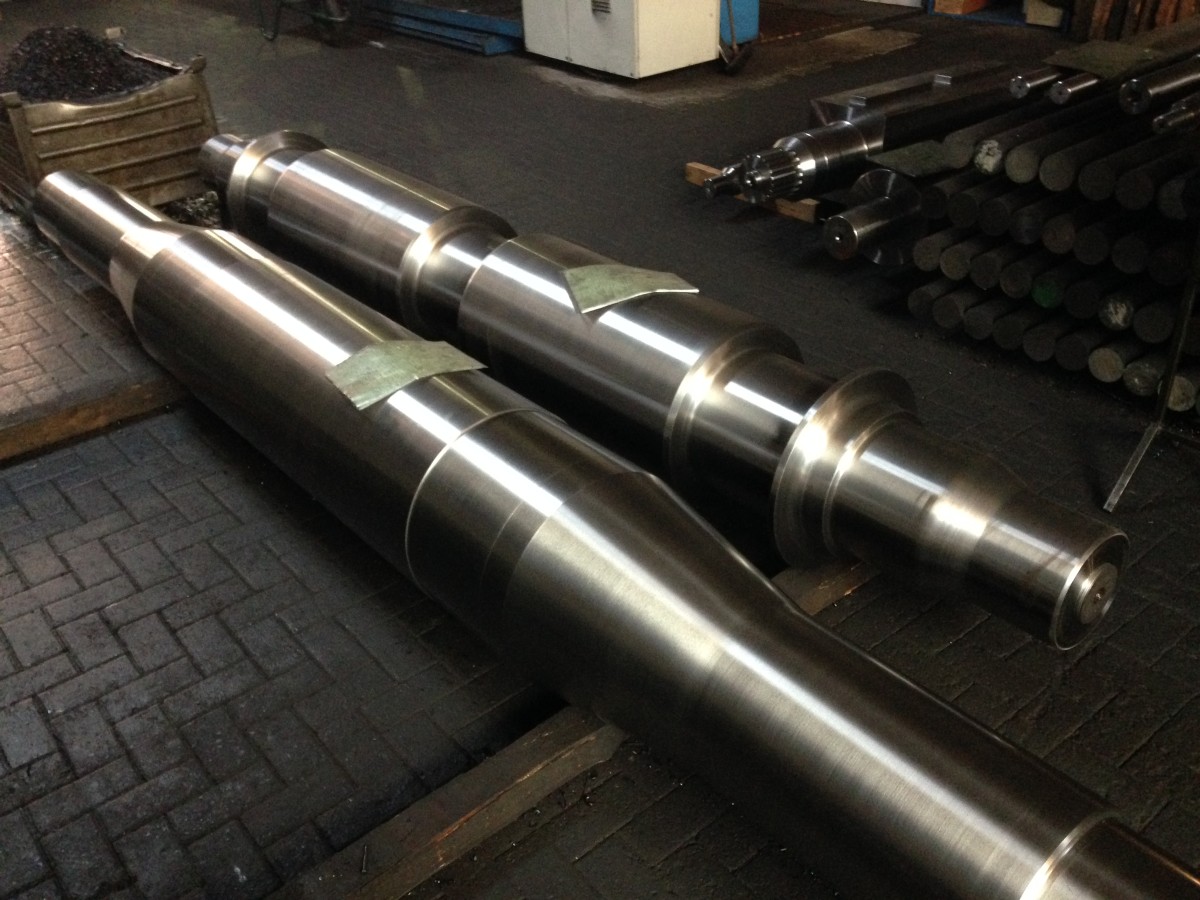
Schwerzerspanung: CNC- und konventionelles Drehen, Bohren und Fräsen sowie Schweißkonstruktionen bis 13 t in Bocholt.
Leiting GmbH & Co. KG Dreherei und Maschinenbau
BocholtNeu auf Amplifa
Über uns
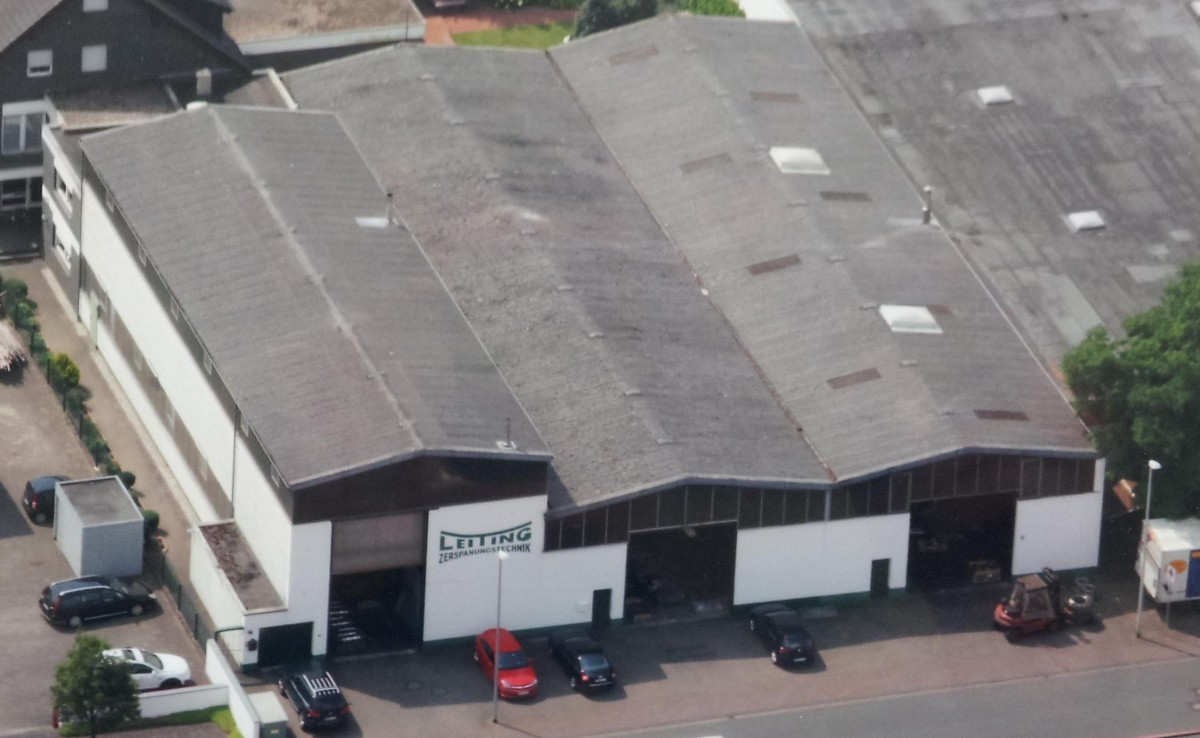
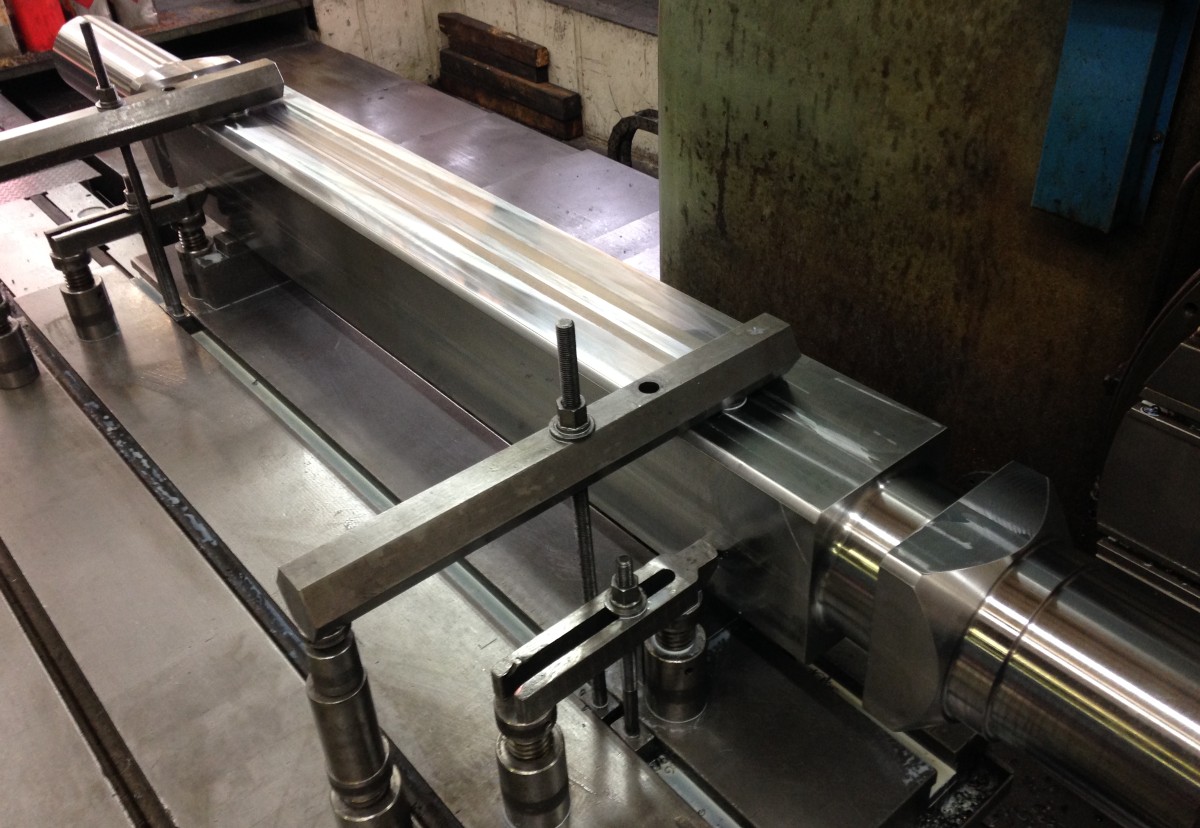
Die Leiting GmbH & Co. KG Dreherei und Maschinenbau ist ein Lohnfertiger für Schwerzerspanung mit Sitz in Bocholt, tätig seit der Gründung 1969. Das Unternehmen fertigt Drehteile bis 10 t Gewicht (Außendurchmesser bis 2000 mm, Drehlänge bis 6000 mm) sowie Bohr- und Fräsarbeiten bis 7000 x 3000 mm und 13 t, sowohl als Einzelteile als auch als Serienprodukte in großen Stückzahlen. Verfahren umfassen CNC- und konventionelles Drehen, Bohren und Fräsen inklusive 5-Achs-Bearbeitung, Dreh-Fräsen mit Y-Achse, Nutenziehen, Sägen, Schweißkonstruktionen nach DIN EN ISO 3834-3, Auftragsschweißen und Aufpanzern, Grundieren, Lackieren, Konservieren sowie Montage bis 13 t. Bearbeitet werden Werkstoffe wie S355JR, Ste690, C45, 42CrMo4V, 30CrNiMo8V, 34CrNiMo6V und Tieftemperaturstahl; Schmiedeteile und Freiformschmiedeteile werden auftragsbezogen mit 3.1-Zeugnis und US-Prüfung beschafft. Kunden stammen aus Maschinen- und Anlagenbau, Bergbau, Fördertechnik, Recyclinganlagenbau, Stahlwerstechnik, Pumpen-, Rührwerk- und Silotechnik. Auf dem Werksgelände an der Robert-Bosch-Straße stehen vier Hallen mit Deckenkranen bis 10 t sowie eine separate Schweißerhalle; rund 20–25 Mitarbeitende fertigen im Einschichtbetrieb.
- Standort
- Bocholt
- Verfahren
- Drehen CNC/konventionell, Bohr- und Fräsarbeiten (Plattenbohrwerk mit Winkelkopf), CNC 5-Achs-Bearbeitung (Lagun BM 3 RT), Dreh-Fräsen (Doosan Puma 700 LY, mit angetriebenen Werkzeugen und Y-Achse), Schweißkonstruktionen mit mechanischer Bearbeitung nach DIN EN ISO 3834-3 (Schutzgas MIG/MAG), Auftragsschweißen / Aufpanzern, Montieren, Nutenziehen
- Werkstoffe
- S355JR, Ste690, C45, 42CrMo4V, 30CrNiMo8V, 34CrNiMo6V, Tieftemperaturstahl, S235
- Zertifikate
- ISO 9001:2015, DIN EN ISO 3834-3:2021 (Schweißtechnische Qualitätsanforderungen), DIN EN ISO 3834-3:2021, ISO 14001, IATF 16949
- Gegründet
- 1969
- Mitarbeiter
- 20-25
- Branchen
- Allgemeiner Anlagen- und Maschinenbau, Bergbau, Fördertechnik, Maschinenbau für Recyclinganlagen, Stahlwerstechnik, Pumpenbau
- 01
Materialbeschaffung (inkl. Schmiedeteile mit 3.1-Zeugnis und US-Prüfung)
- 02
Sägen
- 03
Drehen / Bohren und Fräsen / 5-Achs-Bearbeitung / Nutenziehen
- 04
Schweißen (Schutzgas, ISO 3834-3)
- 05
Wärmebehandlung und Oberfläche in Kooperation
- 06
Qualitätskontrolle mit Maßprotokollen
- 07
Montage bis 13 t
- 08
Grundieren / Lackieren / Konservieren und Versand
Werkstoffe & Verfahren
S355JR
Baustahl für schwer zerspanbare Bauteile des Maschinen- und Anlagenbaus.
Ste690
Hochfester Stahl für hochbeanspruchte Bauteile wie Bergbau- und Fördertechnik.
C45
Vergütungsstahl für Wellen, Zapfen und sonstige Maschinenteile.
42CrMo4V
Vergüteter Stahl für hochbelastbare Wellen und Getriebeteile.
30CrNiMo8V
Vergütungsstahl für großvolumige, dynamisch belastete Komponenten.
34CrNiMo6V
Vergütungsstahl für Wellen und Antriebselemente.
Tieftemperaturstahl
Stahl für Bauteile mit Anforderungen bei tiefen Einsatztemperaturen.
Schutzgasschweißen nach DIN EN ISO 3834-3
Herstellung von Schweißkonstruktionen mit anschließender mechanischer Bearbeitung.
Auftragsschweißen / Aufpanzern
Verlängerung der Standzeit verschleißbeanspruchter Bauteile.
Schmiedeteile / Freiformschmiedeteile
Auftragsbezogene Beschaffung mit 3.1-Zeugnis und US-Prüfung.
Standorte
Bocholt
DEHauptsitz und Fertigung in vier Hallen, Schweißerhalle, zusätzlich Gelände Robert-Bosch-Str. 23 als Lagerplatz
- Stückgewicht / Größe
- Drehen bis 10 t, Fräsen bis 13 t, Schweißkonstruktionen bis
- Losgröße
- Einzelteile bis Serienprodukte
- Werkstoffe
- Stabstähle, Vergütungsstähle, Tieftemperaturstahl, Schmiede- und Freiformschmiedeteile
Bauteile
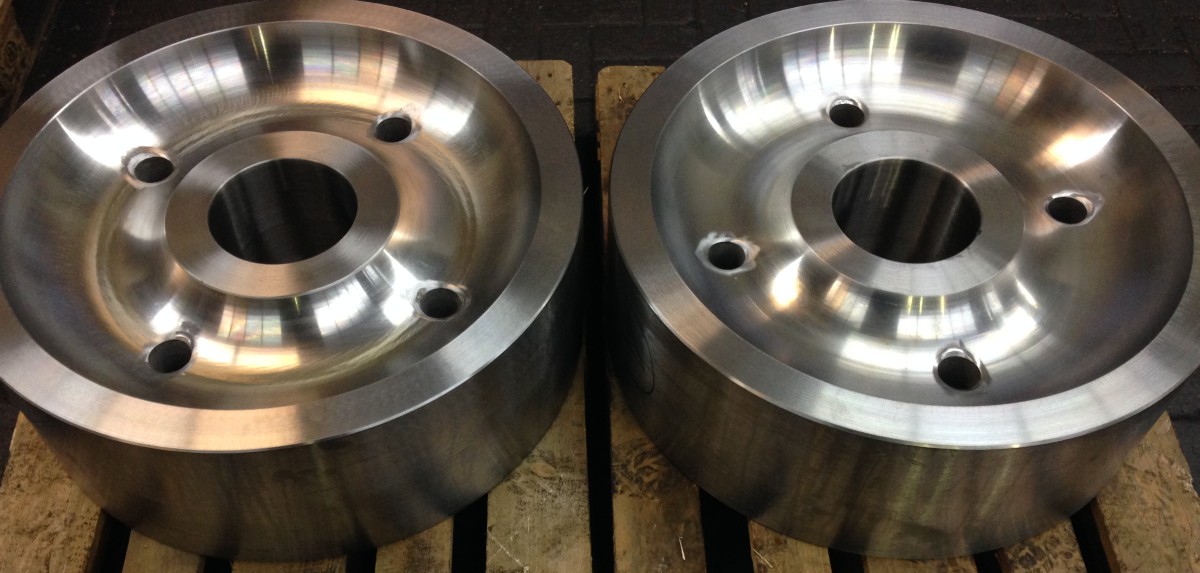
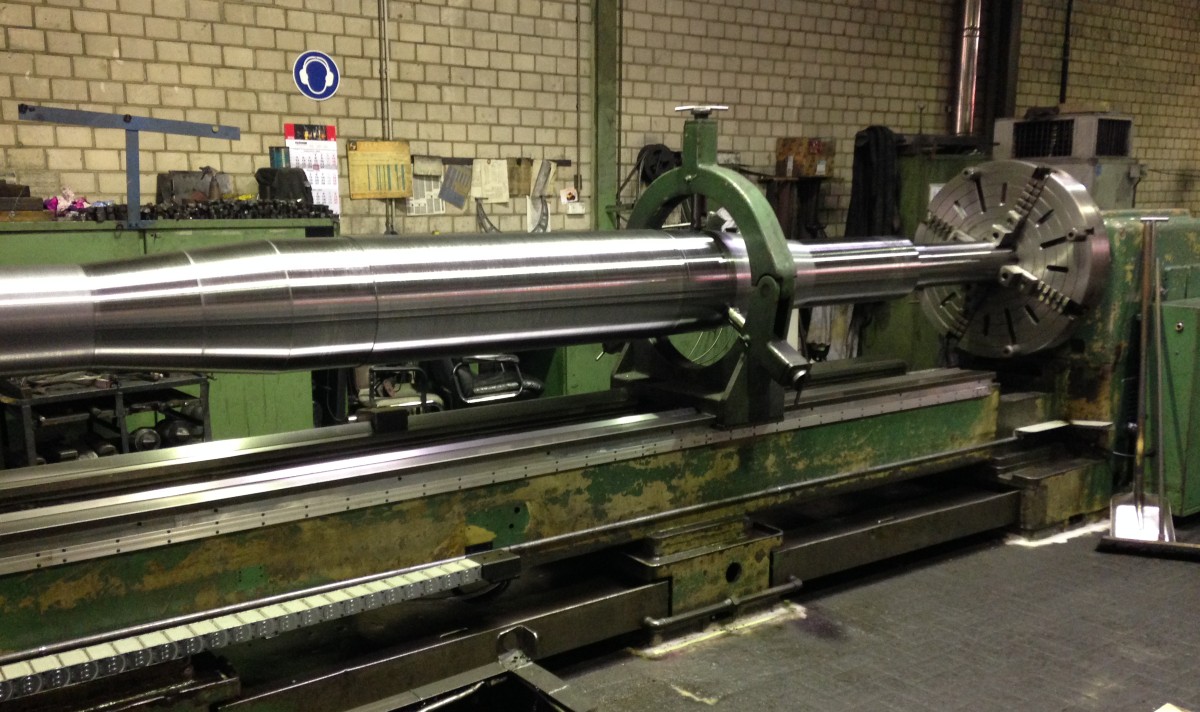
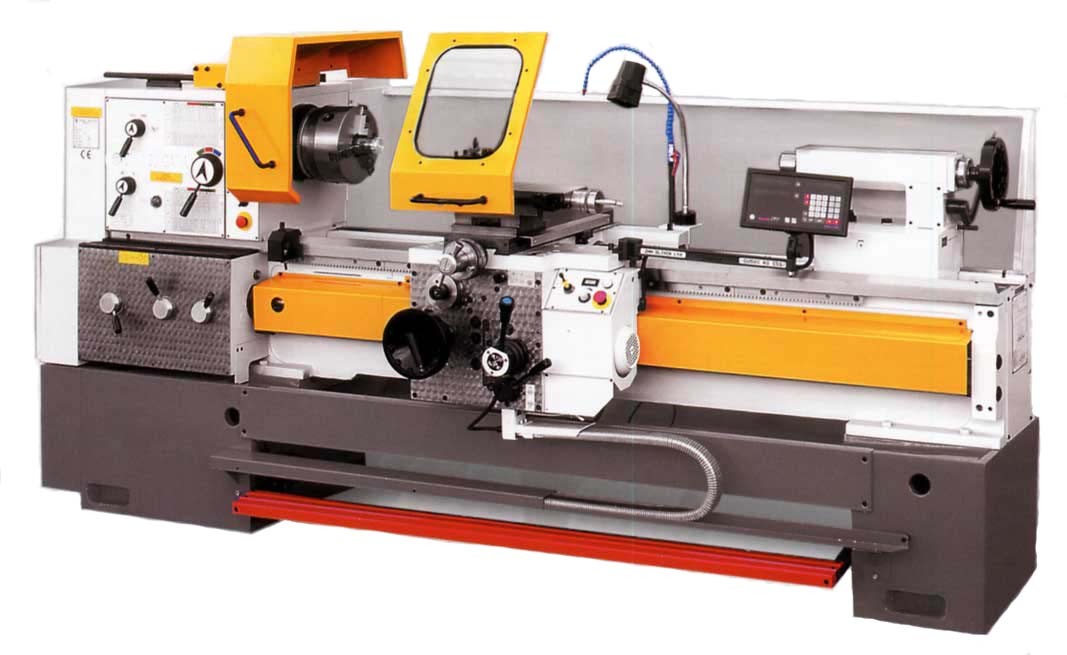
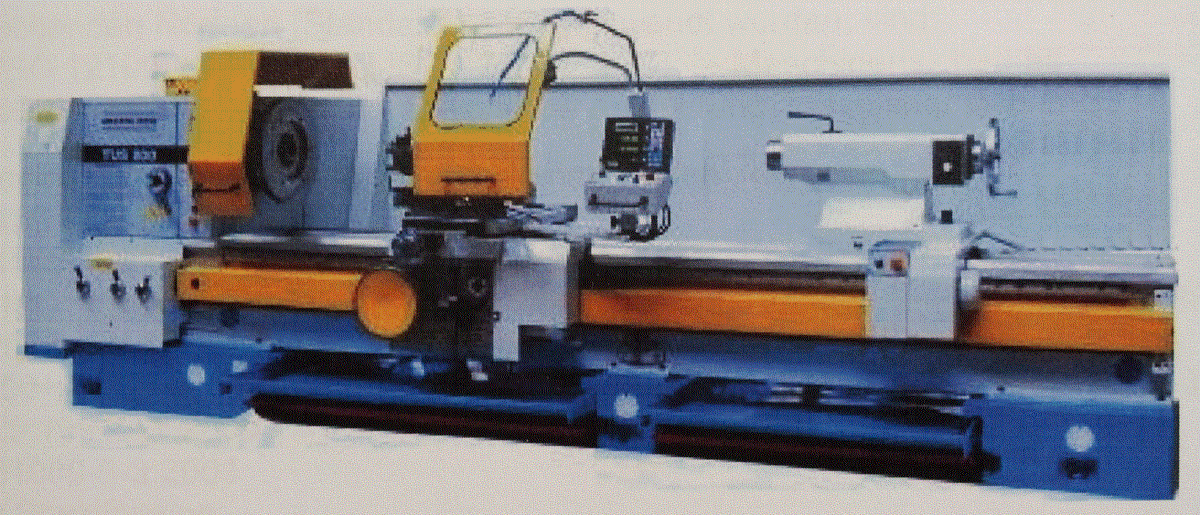
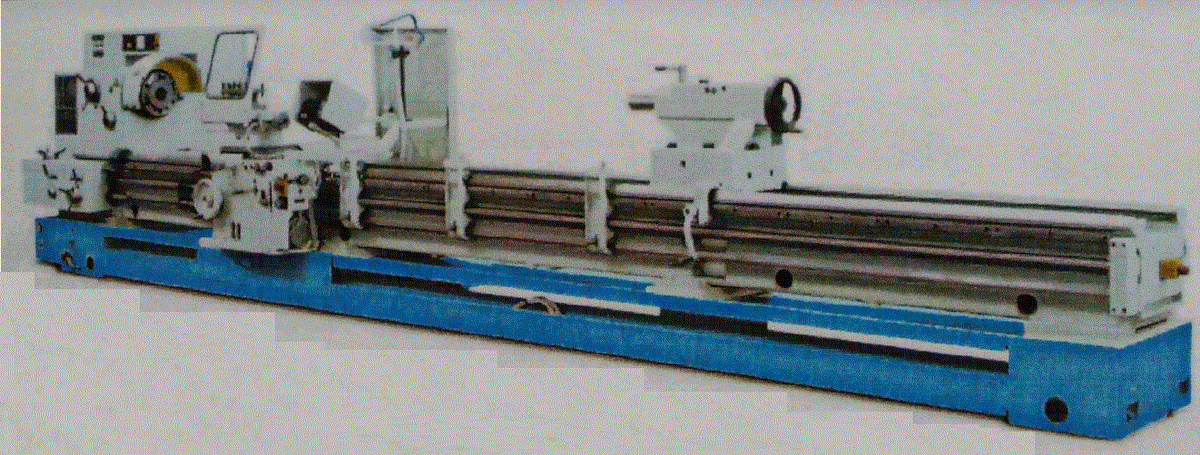
Einblicke in die Fertigung
Branchen
Verfahren & technische Grenzen
| Verfahren | Toleranz | Max. Bauteil | Gewicht | Losgröße | Werkstoffe |
|---|---|---|---|---|---|
| Drehen CNC/konventionellZerspanung | – | 6000 mm | 10 t | Einzelteile – Serienprodukte | S355JR, Ste690, C45, 42CrMo4V, 30CrNiMo8V, 34CrNiMo6V, Tieftemperaturstahl |
| Bohr- und Fräsarbeiten (Plattenbohrwerk mit Winkelkopf)Zerspanung | – | 7000 mm × 3000 mm | 13 t | – | S355JR, Ste690, C45, 42CrMo4V, 30CrNiMo8V, 34CrNiMo6V, Tieftemperaturstahl |
| CNC 5-Achs-Bearbeitung (Lagun BM 3 RT)Zerspanung | – | 3000 mm × 1500 mm × 1400 mm | – | – | – |
| Dreh-Fräsen (Doosan Puma 700 LY, mit angetriebenen Werkzeugen und Y-Achse)Zerspanung | – | 3200 mm | – | – | – |
| Schweißkonstruktionen mit mechanischer Bearbeitung nach DIN EN ISO 3834-3 (Schutzgas MIG/MAG)Fügen | – | – | 2,5 t | – | S235, S355, S690QL |
| Auftragsschweißen / AufpanzernFügen | – | – | – | – | – |
| MontierenMontage | – | – | 13 t | – | – |
| NutenziehenZerspanung | – | 80 mm × 350 mm | – | – | – |
| SägenZerspanung | – | – | – | – | – |
| RadialbohrenZerspanung | – | – | – | – | – |
| Magnetpulverprüfung Level 2Prüfung | – | – | – | – | – |
| Farbeindringprüfung Level 1Prüfung | – | – | – | – | – |
| Grundieren / Lackieren / KonservierenOberfläche | – | – | – | – | – |
| Härten (Einsatzhärten, Randschichthärten), Nitrieren, Vergüten (Kooperation)Wärmebehandlung | – | – | – | – | – |
| Verzinken (Kooperation)Oberfläche | – | – | – | – | – |
| Außenrundschleifen (Kooperation)Zerspanung | – | – | – | – | – |
| Glühen inkl. Sandstrahlen (Kooperation)Wärmebehandlung | – | – | – | – | – |
| Verzahnen (Kooperation)Zerspanung | – | – | – | – | – |
| Bearbeitung von Schmiedeteilen und Freiformschmiedeteilen (mit 3.1 Zeugnis und US-Prüfung)Zerspanung | – | – | 10 t | – | S355JR, Ste690, C45, 42CrMo4V, 30CrNiMo8V, 34CrNiMo6V, Tieftemperaturstahl |
31 Anlagen & Maschinen
| Maschine | Hersteller / Modell | Anzahl | Arbeitsraum | Baujahr | Standort |
|---|---|---|---|---|---|
| Plattenbohrwerk mit Winkelkopf | Union BFT 160 CNC | 1 | Spindel Ø160 mm; Verfahrweg x=7000, y=3000, z=1500 mm; Drehtisch 2000x2000 mm | – | Bocholt |
| 5-Achs-Bettfräsmaschine | Lagun BM 3 RT | 1 | Verfahrweg x=3000, y=2000, z=1400 mm; Drehtisch 1600x1200 mm; Winkelkopf 2,5° Hirthverzahnung; | 2024 | Bocholt |
| NC-Bohr- und Fräswerk | S.Rocco MEC4 | 1 | Spindel Ø101 mm; Verfahrweg x=2050, y=1150, z=1400 mm; Drehtisch 1520x1200 mm | – | Bocholt |
| CNC-Bohr- und Fräswerk | Union BFT 90 | 1 | Spindel Ø102 mm; Verfahrweg x=1600, y=1100 mm; Drehtisch 1400x1200 mm | – | Bocholt |
| Bohr- und Fräswerk konventionell | Wotan | 1 | Spindel Ø120 mm; Verfahrweg x=2700, y=1800 mm; Tisch 1800x1500 mm | – | Bocholt |
| CNC-Drehmaschine | Krewema HFDM 45 | 1 | Spitzenhöhe 475 mm; Drehlänge 4000 mm; umlaufender Durchmesser 1750 mm | 2021 | Bocholt |
| Universal-Spitzendrehmaschine CNC | Gurutzpe A-1000/1 | 1 | Spitzenhöhe 500 mm; Drehlänge 4000 mm; AußenØ 1000 mm; FAGOR 8055 TC | – | Bocholt |
| Dreh-Fräszentrum | Doosan Puma 700 LY | 1 | Spitzenhöhe 500 mm; Drehlänge 3200 mm; Ø750 mm; Y-Achse +/-125 mm; 12fach Revolver BMT 85 | 2023 | Bocholt |
| CNC-Drehmaschine | Homa Ecoturn 315 | 1 | Ø400 mm; Drehlänge 770 mm | – | Bocholt |
| CNC-Drehmaschine | Monforts 315 | 1 | Ø300/315 mm; Drehlänge 600 mm | – | Bocholt |
| Drehmaschine konventionell | PDR | 1 | Ø1350/1380 mm; Spitzenhöhe 500 mm; Drehlänge 6000 mm; Belastung bis 10 t | 2016 (Gene | Bocholt |
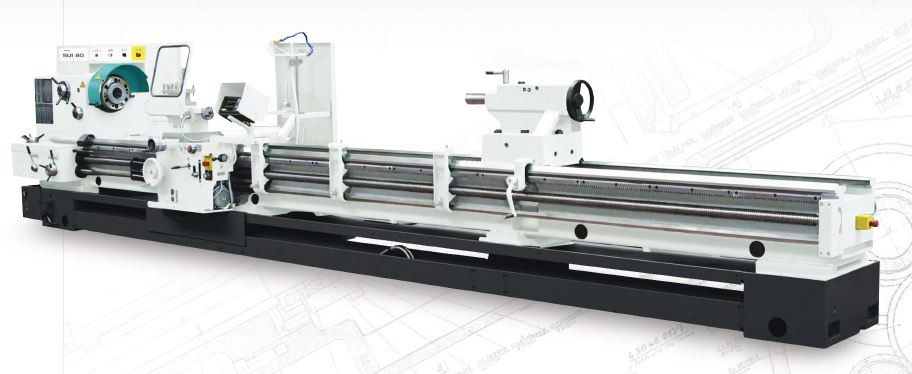
| Drehmaschine konventionell | Sui 80 lang | 1 | Ø800 mm; Spitzenhöhe 400 mm; Drehlänge 6000 mm | 2011 | Bocholt |
| Drehmaschine konventionell | Sui 80 kurz | 1 | Ø800 mm; Spitzenhöhe 400 mm; Drehlänge 2000 mm | 2019 | Bocholt |
| Drehmaschine konventionell | Mexpol Tus 1000 | 1 | Ø1350 mm; Spitzenhöhe 500 mm; Drehlänge 4000 mm | 2012 | Bocholt |
| Plan-Drehmaschine | Zerbst DP 1 | 1 | Ø2000 mm; Spitzenhöhe 800 mm; Drehlänge 3000 mm | – | Bocholt |
| Kopfdrehbank | Nieles | 1 | AußenØ 2000 x 3000 mm | – | Bocholt |
| Spitzendrehbank (6000 mm Spitzenweite) | – | 1 | AußenØ 1800 x 3000 mm | – | Bocholt |
| Drehbank | Bulmak 580 | 1 | Spitzenhöhe 290 mm; Drehlänge 1500 mm | 2015 | Bocholt |
| Drehmaschine | Colchester Magnum | 1 | Ø700 mm; Spitzenhöhe 320 mm; Drehlänge 2250 mm | – | Bocholt |
| Karusseldrehmaschine | Jungenthal | 2 | Planscheiben-Durchmesser 1200 mm; konventionell bis Ø2000 mm | – | Bocholt |
| Fräsmaschine | Reckermann Uni 1000 | 1 | Fräslänge 1000 x 350 mm | – | Bocholt |
| Nutenziehmaschine | Frömag | 1 | Nutenbreite 6-80 mm; Hubhöhe 350 mm | – | Bocholt |
| Radialbohrmaschine | WMW | 1 | Bohrleistung bis Ø80 mm (Prospekt: bis Durchm. 55 mm) | – | Bocholt |
| Vertikalsäge | Rapid | 1 | Sägen bis Ø300 mm | – | Bocholt |
| Voreinstellgerät (Werkzeugvermessung) | Zoller Venturion 600 | 1 | – | 2025 | Bocholt |
| Schutzgasanlage MIG/MAG | Synmag 4100W | 1 | – | – | Bocholt (Schweißerhalle) |
| Schutzgasanlage | KDO400 | 1 | – | – | Bocholt (Schweißerhalle) |
| MIG/MAG Pulsschweißgerät | Fronius | 1 | – | – | Bocholt |
| Schutzgasanlage | EWM | 1 | – | – | Bocholt |
| Deckenkran | – | 3 | Halle 1-3 je bis 10 t | – | Bocholt |
| Deckenkran (Schweißerhalle) | – | 1 | Halle 4 bis 2,5 t | – | Bocholt |
Zusatzleistungen
Qualität
Alle Bauteile verlasse die Produktion erst nach gründlicher Qualitätskontrolle; jedes Bauteil wird dokumentiert und mit Maßprotokollen protokolliert. Eigene Prüfung per Magnetpulverprüfung (Level 2) und Farbeindringprüfung (Level 1); Schweißer sind nach ISO 9606-1 qualifiziert.
| Nachweis | Bocholt |
|---|---|
| ISO 9001:2015 | |
| DIN EN ISO 3834-3:2021 | |
| ISO 14001 | |
| IATF 16949 |
Historie
- 1969
Gründung der Fa. Bernhard Leiting im Königsesch 14, Bocholt
- 1974
Bau und Umzug in die erste Fertigungshalle an der Robert-Bosch-Straße 26
- 1982
Bau der zweiten Fertigungshalle
- 1988
Bau der dritten Fertigungshalle
- 1993
Übergabe an Dieter Leiting; neue Firmierung Leiting GmbH & Co. KG Dreherei und Maschinenbau
- 2008
Kauf des Geländes Robert-Bosch-Straße 23 (Lagerplatz, Auslagerung der Schweißabteilung)
- 2020
Übernahme der Firma durch Florian Messing
- 2025
Zertifizierung nach ISO 9001:2015 (04/2025); neue Maschine Zoller Venturion 600 (09/2025)