Ist das Ihr Unternehmen? Profil übernehmen
Entwickelt und fertigt Schweiß- und Fräsautomation sowie präzise zerspante Bauteile für die industrielle Fertigung.

LEWA Attendorn GmbH
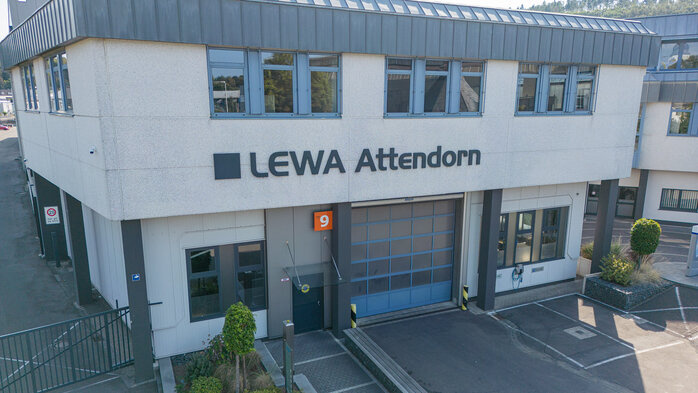
Attendorn (Am Wassertor 5) · Attendorn (Betriebsteil Schellenberger Weg 1) · Rossville, Georgia (USA) · MexikoNeu auf Amplifa
Unternehmen
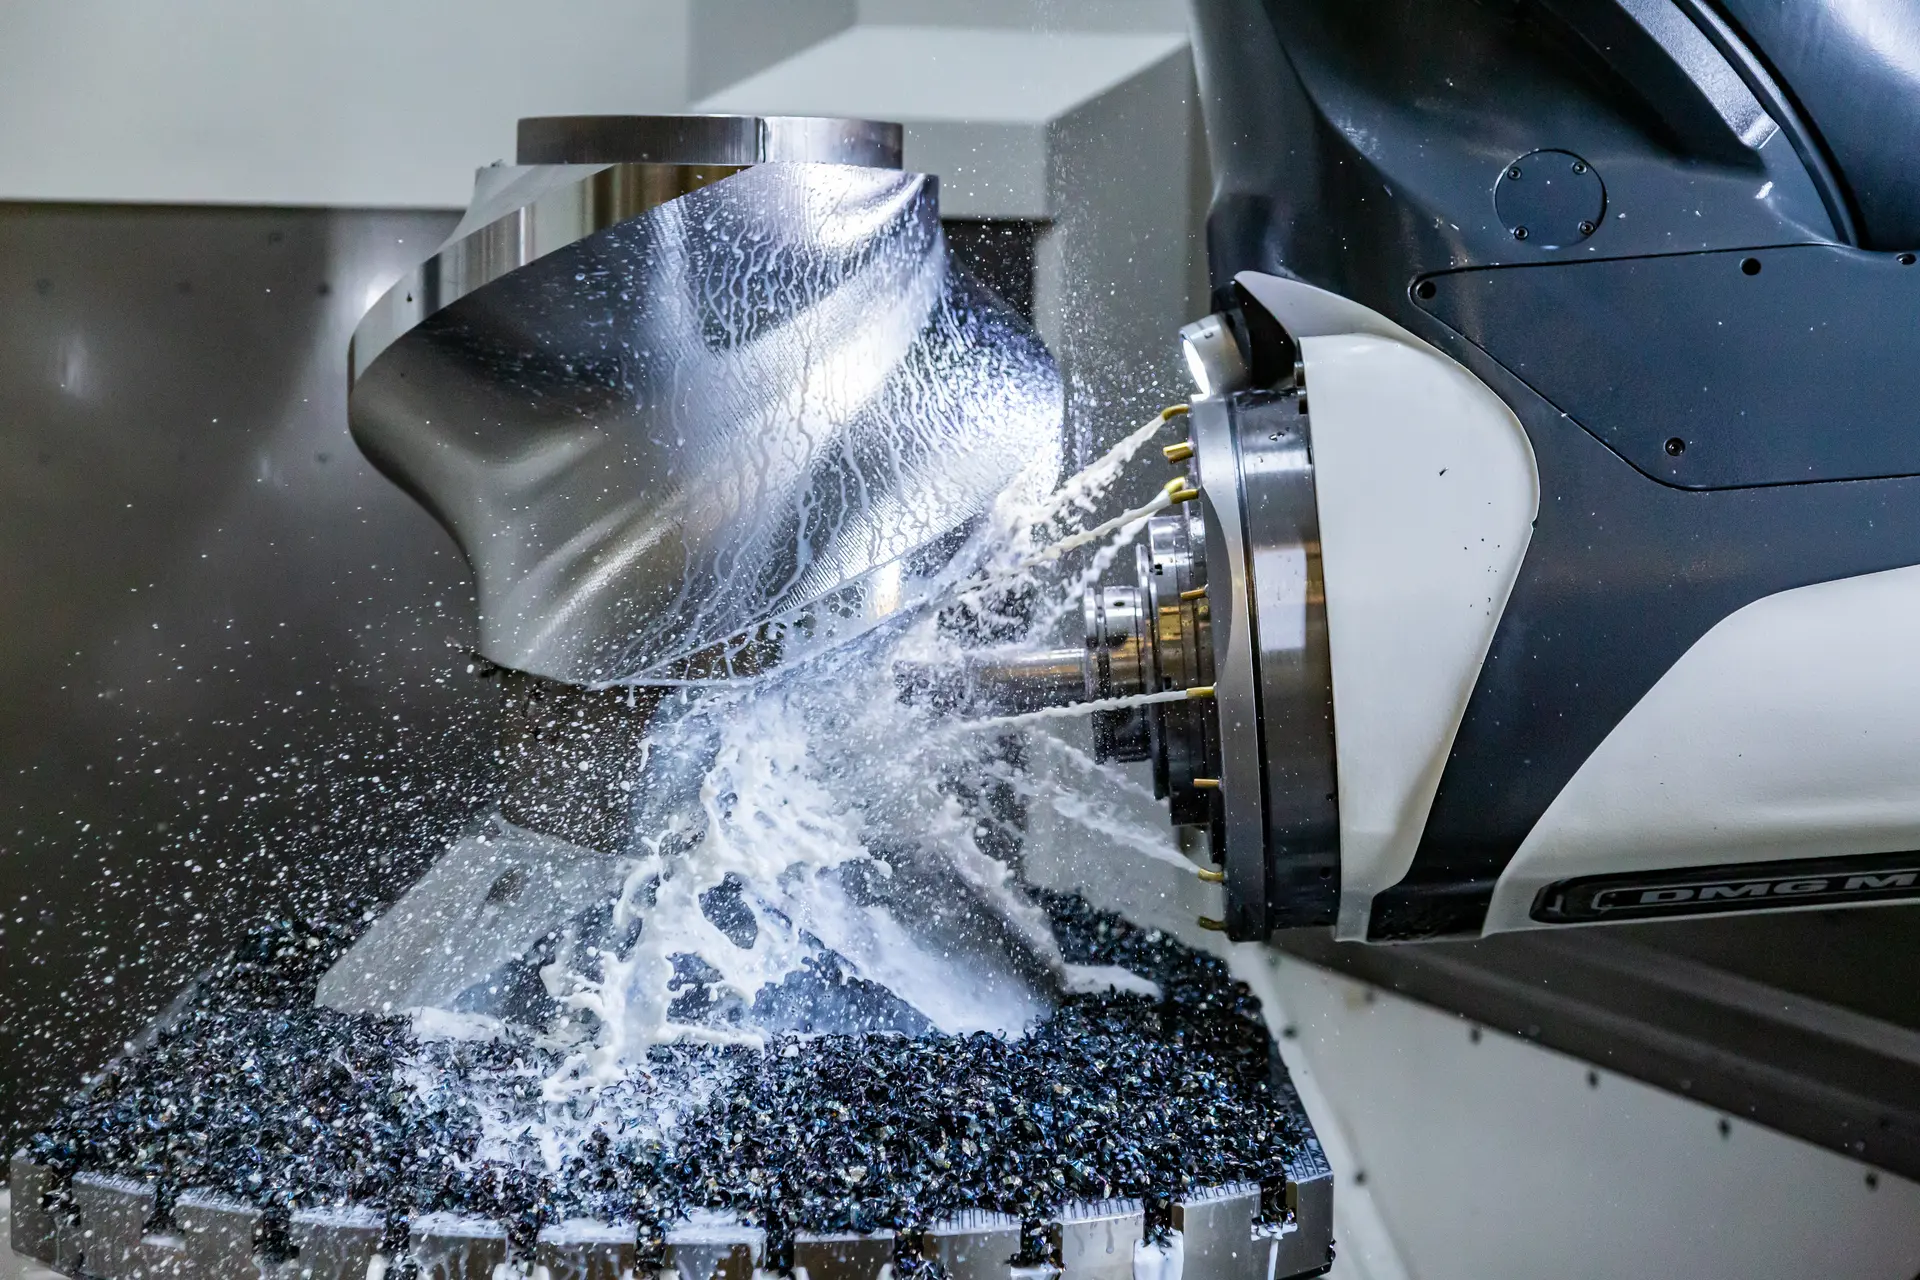
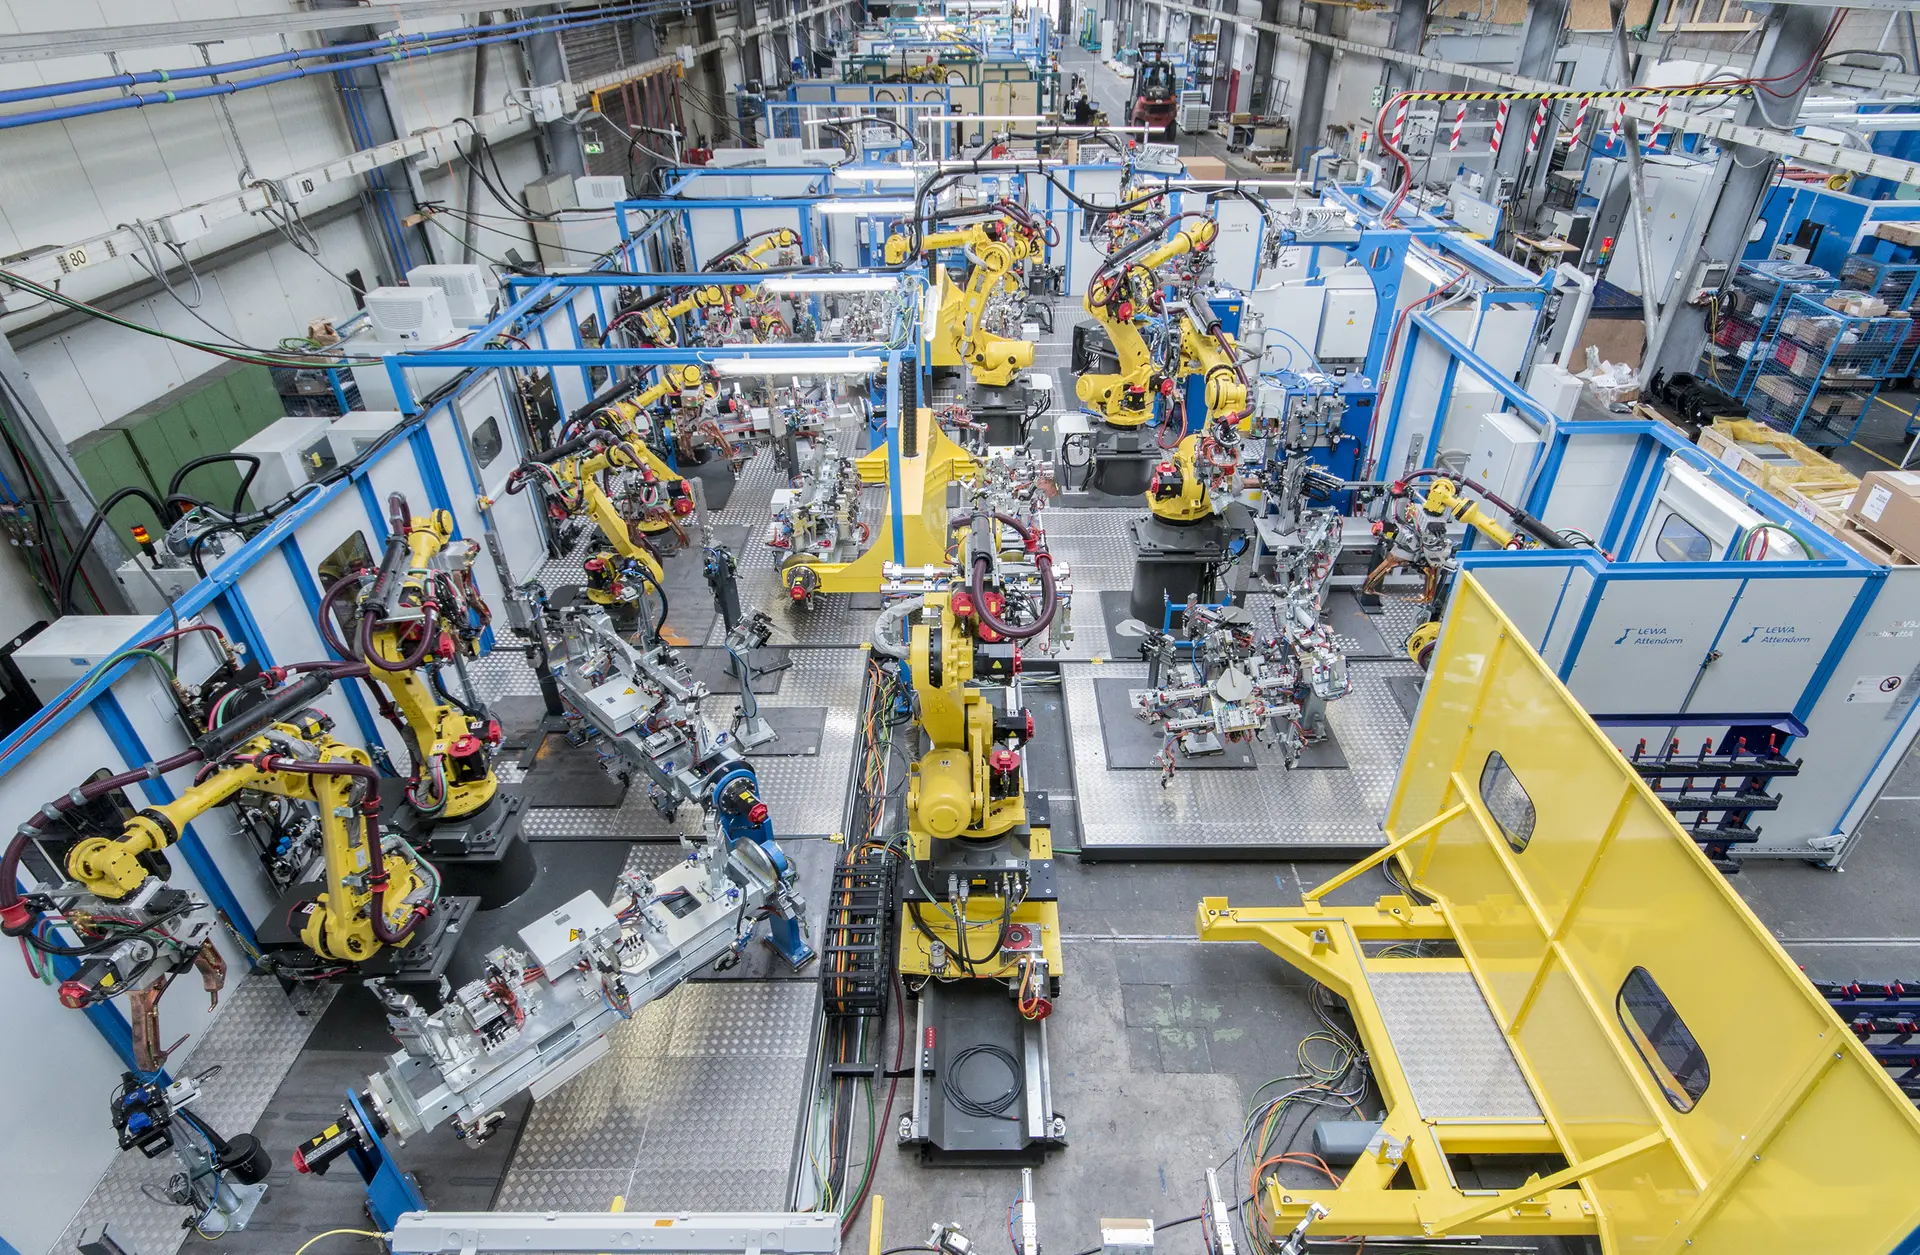
Die LEWA Attendorn GmbH ist ein Spezialist für Schweißautomation, Fräsautomation und Zerspanungstechnik mit Sitz in Attendorn im Sauerland. Gegründet 1928 als Lehrwerk, fertigt das Unternehmen heute automatisierte Roboter-Schweißzellen (MIG/MAG, Punktschweißen, Laserschweißen), automatisierte Zerspanungssysteme auf Basis der FANUC Robodrill-Plattform sowie zerspante Bauteile von wenigen 100 g bis 8 t in der 5-Achs-Bearbeitung und bis 20 t auf CNC-Bohrwerken. Die Fertigung umfasst CNC-Fräsen und -Drehen, Tieflochbohren, Schleifen, Vorrichtungsbau, Wärmebehandlung, Oberflächenbeschichtung, Montage inklusive Druckprüfungen sowie Messtechnik in einem klimatisierten CNC-Messraum. Werkstoffe sind unter anderem alle Stahlsorten, hoch vergütete Stähle, Titanlegierungen, Leicht- und Buntmetalle, Kunststoffe, Sintermetalle, Schmiedeteile und Gussteile. Kunden stammen aus Automotive (OEM, Tier 1–3), Bahntechnik, Getriebe- und Maschinenbau, Werkzeug- und Formenbau, Industriearmaturen sowie Metall- und Stahlbau. Vertriebs- und Servicegesellschaften bestehen in Rossville (Georgia, USA) und Mexiko.
- Standort
- Attendorn
- Verfahren
- Fräsen (5-Achs-Fräsbearbeitung), Fräsautomation (automatisierte Zerspanungssysteme), Drehen (CNC-Drehtechnik), Tieflochbohren, Flachschleifen, Rundschleifen, Bauteilkennzeichnung mittels Lasergravur, Schweißen (Handschweißverfahren: Gasschweißen, E-Schweißen, MIG, MAG, WIG)
- Werkstoffe
- Kunststoffe, Leicht- und Buntmetalle, Stähle (alle Stahlsorten), Hoch vergütete Stähle, Sintermetalle, Titanlegierungen, Aluminium, Schmiedeteile
- Zertifikate
- DIN EN ISO 9001:2015, DIN EN ISO 3834-2:2021, DIN 2303, TISAX Assessment, AZAV-Zertifizierung, ISO 9001, DIN EN ISO 3834-2 (Schweißen), DIN 2303 (Schweißen Bahntechnik), TISAX, AZAV, IATF 16949
- Gegründet
- 1928
- Branchen
- Automotive (OEM, Tier 1–3), Bahntechnik, Getriebetechnik, Maschinen- und Werkzeugmaschinenbau, Gummi- und Kunststoffmaschinenbau, Werkzeug- und Formenbau
- 01
Machbarkeitsprüfung & Kalkulation
- 02
Engineering & Konstruktion (CAD/CAM)
- 03
Materialbeschaffung
- 04
CNC-Zerspanung (Fräsen, Drehen, Bohren, Schleifen)
- 05
Wärmebehandlung & Oberflächenbeschichtung
- 06
Heften & Schweißen
- 07
Montage inkl. Entgraten, Polieren, Druckprüfungen
- 08
Messtechnik & Qualitätsdokumentation
- 09
Bauteilkennzeichnung per Lasergravur
- 10
Verpackung & Logistik
Standorte
Attendorn – Am Wassertor 5
DEZentrale und Fertigung (Schweißautomation, Fräsautomation, Zerspanung, Campus)
- Stückgewicht / Größe
- wenige 100 g bis 8 t (5-Achs) / bis 20 t (CNC-Bohrwerke)
- Losgröße
- Einzelteile bis Serienfertigung
- Werkstoffe
- Stahl, Aluminium, Titan, Kunststoff, Guss
Attendorn – Schellenberger Weg 1
DEBetriebsteil
Rossville, Georgia (LEWA Automation USA, LLC)
USVertriebs- und Servicegesellschaft, Schwerpunkt Automotive
Mexiko (LEWA México Industrial Automation)
MXVertriebs- und Servicestandort für Automobilhersteller und Tier-1-Lieferanten
Bauteile & Leistungen
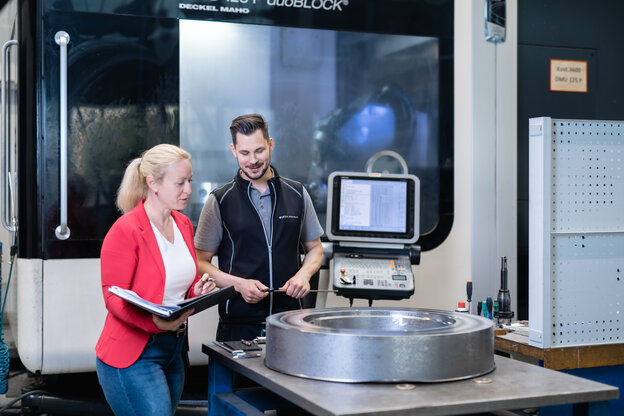
Einblicke in die Fertigung
Branchen
Verfahren & technische Grenzen
| Verfahren | Toleranz | Max. Bauteil | Gewicht | Losgröße | Werkstoffe |
|---|---|---|---|---|---|
| Fräsen (5-Achs-Fräsbearbeitung)Zerspanung | Form- und Lagetoleranzen bis 0,01 mm | – | wenige 100 g – 8 t (5-Achs-Bearbeitung) / 20 t | Einzelteile – Serienfertigung | Kunststoffe, Leicht- und Buntmetalle, Stähle (alle Stahlsorten), hoch vergütete Stähle, Sintermetalle, Titanlegierungen |
| Fräsautomation (automatisierte Zerspanungssysteme)Zerspanung | – | – | – | Serienfertigung | Aluminium, Stahl |
| Drehen (CNC-Drehtechnik)Zerspanung | – | – | – | – | – |
| TieflochbohrenZerspanung | – | – | – | – | – |
| FlachschleifenZerspanung | – | – | – | – | – |
| RundschleifenZerspanung | – | – | – | – | – |
| Bauteilkennzeichnung mittels LasergravurOberfläche | – | 400 × 700 mm Arbeitsbereich / 175 × 175 × 450 mm Bauteilhöhe | – | – | – |
| Schweißen (Handschweißverfahren: Gasschweißen, E-Schweißen, MIG, MAG, WIG)Fügen | – | – | – | – | Stahl, Aluminium |
| Punktschweißen (Widerstandspunktschweißen, automatisiert)Fügen | – | – | – | Serienfertigung | Stahl (Bleche, Karosseriebau) |
| MIG/MAG-Roboterschweißen (automatisiert)Fügen | – | – | – | Kleinserie – Serienproduktion | Stahl, Aluminium |
| Laserschweißen (automatisiert)Fügen | – | – | – | – | dünnwandige oder empfindliche Werkstoffe |
| Montage (inkl. Entgraten und Polieren per Hand, Druckprüfungen)Montage | – | – | – | – | – |
| LackierenOberfläche | – | – | – | – | – |
| PulverbeschichtenOberfläche | – | – | – | – | – |
| Galvanisches Verzinken/ChromatierenOberfläche | – | – | – | – | – |
| BrünierenOberfläche | – | – | – | – | – |
| Vernickeln und DichtschichtvernickelnOberfläche | – | – | – | – | – |
| VerkupfernOberfläche | – | – | – | – | – |
| EloxierenOberfläche | – | – | – | – | – |
| Thermisches SpritzenOberfläche | – | – | – | – | – |
| Engineering / Konstruktion (CAD/CAM-Programmierung, Vorrichtungsbau, Simultaneous Engineering)Engineering | – | – | – | – | – |
| Messtechnik / Prüfung (3D-Koordinatenmessung, Laserscanning, Maschinenmessung)Prüfung | – | – | – | – | – |
| Sondermaschinenbau und AnlagenbauEngineering | – | – | – | – | – |
40 Anlagen & Maschinen
| Maschine | Hersteller / Modell | Anzahl | Arbeitsraum | Baujahr | Standort |
|---|---|---|---|---|---|
| 3-Achs-Universal-Bearbeitungszentrum | Hermle C 800 V | 1 | x 800 / y 600 / z 500 mm, Tischbelastung 1.000 kg | – | Attendorn |
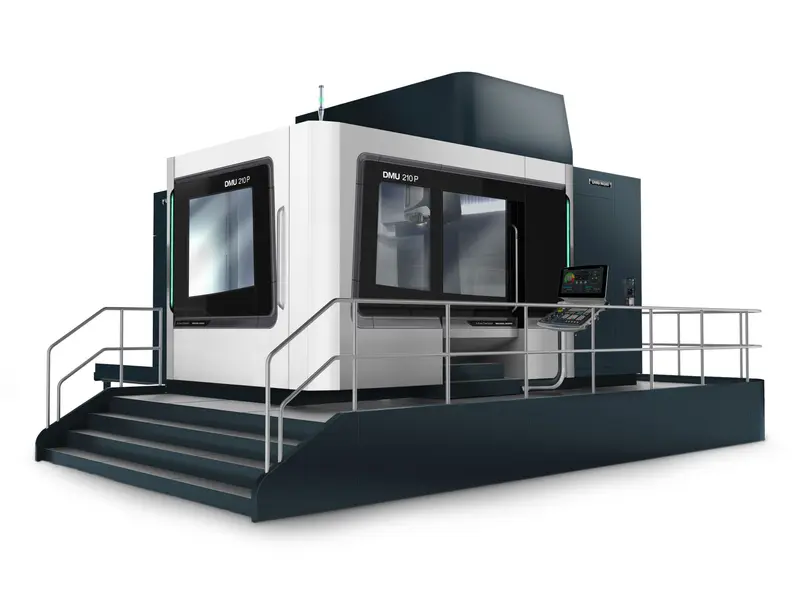
| 5-Achs-CNC-Fräsbearbeitungszentrum | DMG MORI DMU 210 P | 1 | x 1.800 / y 2.100 / z 1.250 mm, Tischbelastung 8.000 kg | – | Attendorn |
| 5-Achs-CNC-Fräsbearbeitungszentrum | DMG MORI DMU 125 P duoBLOCK (3. Gen.) | 1 | x 1.250 / y 1.250 / z 1.000 mm, Tischbelastung 2.500 kg | – | Attendorn |
| 5-Achs-CNC-Fräsbearbeitungszentrum | DMG MORI DMU 125 P duoBLOCK (4. Gen.) | 1 | x 1.250 / y 1.250 / z 1.000 mm, Tischbelastung 2.800 kg | – | Attendorn |
| 5-Achs-CNC-Fräsbearbeitungszentrum | DMG MORI DMC 125 U duoBLOCK | 1 | x 1.250 / y 1.250 / z 1.000 mm, Tischbelastung 2.000 kg, mit Palettenwechselsystem | – | Attendorn |
| 5-Achs-CNC-Fräsbearbeitungszentrum | DMG MORI DMU 100 P duoBLOCK | 1 | x 1.000 / y 1.000 / z 1.000 mm, Tischbelastung 2.000 kg | – | Attendorn |
| 5-Achs-CNC-Fräsbearbeitungszentrum | DMG MORI DMU 90 P duoBLOCK | 1 | x 900 / y 1.050 / z 850 mm, Tischbelastung 1.800 kg | – | Attendorn |
| 5-Achs-CNC-Fräsbearbeitungszentrum | DMG MORI DMU 80 P duoBLOCK | 1 | x 800 / y 1.050 / z 850 mm, Tischbelastung 1.500 kg | – | Attendorn |
| 5-Achs-CNC-Fräsbearbeitungszentrum | Hermle C32 mit HS flex hybrid | 1 | x 650 / y 650 / z 500 mm, Tischbelastung 1.000 kg, mit Palettenwechselsystem | – | Attendorn |
| 5-Achs-CNC-Fräsbearbeitungszentrum | DMG MORI DMU 50 | 1 | x 500 / y 450 / z 400 mm, Tischbelastung 200 kg | – | Attendorn |
| 5-Achs-Bearbeitungszentrum | FANUC ROBODRILL α-D21LiA5 | 1 | x 700 / y 400 / z 330 mm, Tischbelastung 300 kg | – | Attendorn |
| 3-Achs-Universal-Bearbeitungszentrum | DMG MORI DMU 50 T | 1 | x 500 / y 400 / z 400 mm, Tischbelastung 200 kg | – | Attendorn |
| CNC-Bohrwerk | TOS VARNSDORF WHN(Q) 15 CNC | 1 | x 3.500 / y 2.000 / z 1.250 / w 880 mm, Tischbelastung 12.000 kg, Arbeitsspindel Ø 150 mm | – | Attendorn |
| CNC-Bohrwerk | WOTAN RAPID 2 | 1 | x 3.500 / y 2.500 / z 800 / w 1.250 mm, Tischbelastung 25.000 kg | – | Attendorn |
| CNC-Bohrwerk | WOTAN CUTMAX 3PT-H140 25T | 1 | x 4.000 / y 2.500 / z 800 / w 2.000 mm, Tischbelastung 25.000 kg | – | Attendorn |
| CNC-Drehmaschine | DMG MORI CTX ALPHA 500 | 1 | Ø 200 / z 525 mm | – | Attendorn |
| CNC-Drehmaschine | DMG MORI CTX2500 I 1250 SY | 1 | Ø 430 / z 1.345 mm, Spindelbohrung 104 mm, C-Achs.Genauigkeit 0,001° | – | Attendorn |
| CNC-Dreh-/Fräszentrum | DMG MORI CTX beta 1250 TC | 1 | Ø 500 / z 1.200 mm, C-Achs.Genauigkeit 0,0014° | – | Attendorn |
| CNC-Drehmaschine | Gildemeister CTX 400+C | 1 | Ø 300 / z 500 mm | – | Attendorn |
| Flachschleifmaschine | ELB PERFEKT B10 SPS-NK | 1 | x 1.000 / y 450 / z 500 mm | – | Attendorn |
| Rundschleifmaschine | RIBON PUR-H 1000 | 1 | 1.000 mm Spitzenweite / 160 mm Spitzenhöhe | – | Attendorn |
| Lasergravur-Anlage (Bauteilkennzeichnung) | SK LASER KOLLTRONIC F20iW1 | 1 | Beschriftungsfeld 175 × 175 mm / Arbeitsbereich 400 × 700 mm / Bauteilhöhe 450 mm | – | Attendorn |
| 3D-Koordinaten-Messmaschine | Brown & Sharpe SCIROCCO-nt 13-20-10 | 1 | x 2.000 / y 1.300 / z 1.000 mm, Messgenauigkeit 4,0 + L/300 µm | – | Attendorn, klimatisierter Messraum (20°C) |
| 3D-Koordinaten-Messmaschine mit Scanfunktion | ZEISS CONTURA 7/7/6 | 1 | x 700 / y 700 / z 600 mm, Messgenauigkeit 1,5 + L/350 µm | – | Attendorn, klimatisierter Messraum (20°C) |
| 3D-Koordinaten-Messmaschine mit Scanfunktion | ZEISS ACCURA 20/42/15 | 1 | x 4.200 / y 2.000 / z 1.500 mm, Messgenauigkeit 3,6 + L/300 µm | – | Attendorn, klimatisierter Messraum (20°C) |
| Mobiler Messarm | HEXAGON ROMER Modell 5036 | 1 | bis 3.000 mm, Messgenauigkeit 68 µm | – | Attendorn |
| Mobiler Messarm mit Laser-Scanner (3D-taktiles und optisches Messen) | HEXAGON ROMER Absolute Arm RA7335SE | 1 | 50 – 3.500 mm, Messgenauigkeit 90 – 140 µm | – | Attendorn |
| Optisches 3D-Messsystem (kamerabasiert) | GOM ATOS III | 1 | x 700 / y 530 mm, Messgenauigkeit ca. 100 µm | – | Attendorn |
| 3D-Laser-Handscanner | CREAFORM HandySCAN BLACK Elite 3D | 1 | 50 – 4.000 mm, Messgenauigkeit 25 + 40/m µm | – | Attendorn |
| Roboter-Punktschweißzelle | LEWA Attendorn SpeedLine® SpeedCell® | – | – | – | Attendorn |
| Punktschweißzange (Leichtbau, elektromechanisch) | LEWA Attendorn SpeedLine® SpeedGun® | – | – | – | Attendorn |
| Schweißdrehtisch (2-Stationen) | LEWA Attendorn SpeedLine® SpeedFrame® | – | – | – | Attendorn |
| Multitool-Positionierer (Schweißpositionierer) | LEWA Attendorn SpeedLine® SpeedFlex | – | – | – | Attendorn |
| Roboter-Schweißzelle (MIG/MAG) | LEWA Attendorn CompactLine LCMflex SD-500 | – | – | – | Attendorn |
| Roboter-Punktschweißzelle (mit SpeedGun®) | LEWA Attendorn CompactLine LCMflex SD-500 SPOT | – | – | – | Attendorn |
| Roboter-Schweißzelle (MIG/MAG, horizontale Rotation) | LEWA Attendorn CompactLine LCMflex SD-750 FW | – | – | – | Attendorn |
| Roboter-Punktschweißzelle (horizontale Rotation) | LEWA Attendorn CompactLine LCMflex SD-750 FW SPOT | – | – | – | Attendorn |
| Cobots (kollaborative Roboter-Schweißzellen) | LEWA Attendorn CompactLine LCM CRX | – | – | – | Attendorn |
| Roboter-Schweißzellen (Einstiegslösung) | LEWA Attendorn CompactLine LCM | – | – | – | Attendorn |
| Vertikal-Hochleistungs-Bearbeitungszentren (5-Achs-fähig) für Fräsautomation | FANUC Robodrill | – | – | – | Attendorn |
Zusatzleistungen
Qualität & Zertifizierung
Die Qualitätssicherung erfolgt in einem klimatisierten Messraum (20 °C) mit 3D-Koordinaten-Messmaschinen (ZEISS, Brown & Sharpe), mobilen Messarmen mit Laser-Scanner (HEXAGON) sowie optischen 3D-Messsystemen (GOM, CREAFORM), ergänzt durch durchgehende Qualitätsdokumentation und Teilenachverfolgung.
| Nachweis | Attendorn |
|---|---|
| ISO 9001 | |
| DIN EN ISO 3834-2 (Schweißen) | |
| DIN 2303 (Schweißen Bahntechnik) | |
| TISAX | |
| AZAV | |
| IATF 16949 |
Historie
- 1928
Gründung als Lehrwerk: 12 Gründungsfirmen und der Arbeitgeberverband unterzeichnen am 07.03.1928 den Gründungsvertrag.
- 1978
50 Jahre Lehrwerkstatt; über 3.500 Auszubildende durchlaufen die Lehrwerkstatt; Leistungsspektrum umfasst Sondermaschinenbau, Zerspanung und Montage.
- 1995
Einstieg in die Robotersystemtechnik; Automation wird zur tragenden Säule.
- 2017
Gründung der Vertriebs- und Servicegesellschaft LEWA México Industrial Automation.
- 2020
Gründung der Vertriebs- und Servicegesellschaft LEWA Automation USA, LLC in Rossville, Georgia.
- 2021
Markenprozess: Positionierung als Marke mit 'EMPOWERING THE FUTURE'.