Ist das Ihr Unternehmen? Profil übernehmen
Hersteller von Muttern und Warmumformteilen in Warmumformung mit eigener Wärmebehandlung nach AMS 2750.
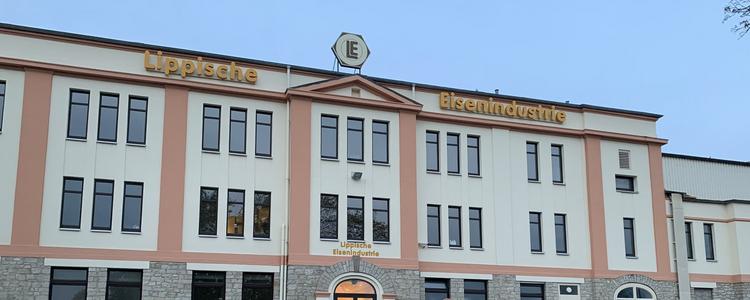
Lippische Eisenindustrie GmbH
Detmold (DE) · Hauptsitz, Produktion und VertriebNeu auf Amplifa
Über die Lippische Eisenindustrie GmbH
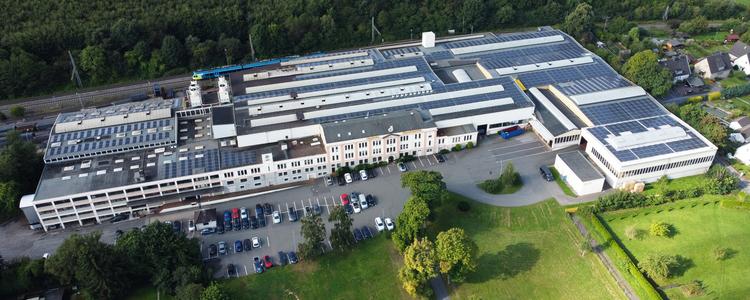
Die Lippische Eisenindustrie GmbH in Detmold produziert seit 1917 Muttern und Warmumformteile aus Stahl und rostfreien Stählen. Das Unternehmen ist auf die Warmumformung von Sechskantmuttern, Radmuttern, Kronenmuttern, Sicherungsmuttern, Bundmuttern sowie Zeichnungsteilen wie Mutternhalter, Gasflaschenhälse und Gewinderinge spezialisiert, im Größenbereich von M12 bis M64 bzw. 1/2 bis 2 1/4 Zoll nach DIN, ISO, EN, ASTM und ASME. Die Wertschöpfung umfasst eigene Konstruktion und Werkzeugbau, Warmumformung, interne Wärmebehandlung nach AMS 2750 mit Temperaturverlaufsdiagramm, Präzisionsnachbearbeitung (Napferei) sowie Koordination externer Oberflächenbeschichtungen wie galvanisch verzinkt, feuerverzinkt, Zinklamelle und Zink-Nickel. Mit rund 150 Mitarbeitenden erwirtschaftet das Unternehmen in vierter Inhabergeneration einen Umsatz von über 30 Millionen Euro. Kunden stammen aus Windkraft, Gleisbau, Offshore, Automotive, Stahlbau, Chemieindustrie und Schiffbau, darunter General Electric, Siemens, Enercon, Nordex und die Deutsche Bahn AG. Das Werk in Detmold verfügt über einen eigenen Gleisanschluss.
- Standort
- Detmold
- Verfahren
- Warmumformung (Muttern und Warmumformteile), Mutternproduktion (Sechskantmuttern, Radmuttern, Kronenmuttern, Sicherungsmuttern, Bundmuttern etc.), Wärmebehandlung (interne Wärmebehandlungsprozesse nach AMS 2750, überwachte und kalibrierte Öfen), Präzisionsnachbearbeitung (Napferei), Eigene Konstruktion und Werkzeugbau, Oberflächenbeschichtung (galvanisch verzinkt, Dickschichtpassivierung, feuerverzinkt, Zinklamelle, Prüfverfahren: Maßprüfungen, Härteprüfungen, Drehmomentprüfungen, Prüfkraftversuche bis M64,, Konstruktion und eigener Werkzeugbau
- Werkstoffe
- 20MnCr5 (1.7147), 21CrMoV5-7 (1.7709), 25CrMo4 (1.7218), 34CrMo4 (1.7220), 42CrMo4/SAE 4140 (1.7225), C15R (1.1140), C35E (1.1181), C45E (1.1191)
- Zertifikate
- DIN EN ISO 9001:2015, DIN EN ISO 50001:2018, EN 14399-1:2015 (HV-Muttern, WPK System 2+), EN 15048-1:2007 (Bauprodukte, WPK System 2+), DGRL 2014/68/EU / AD 2000-Merkblatt W0, Herstellerbezogene Produktqualifikation (HPQ) Deutsche Bahn AG, TL 889.0024, DNV-CP-0247 / DNV Approval of Manufacture – Hexagon Nuts (Bolts and Nuts), AMS 2750 (Wärmebehandlungsprozess), ISO 9001:2015, ISO 50001:2018, EN 14399-1 (HV/HR-Muttern), EN 15048-1, AD 2000 W0 / DGRL 2014/68/EU, HPQ Deutsche Bahn AG, DNV (Hexagon Nuts), AMS 2750 (Wärmebehandlung)
- Gegründet
- 1917
- Mitarbeiter
- ca. 150
- Branchen
- Windkraft, Gleisbau, Offshore, Automotive, Stahlbau, Chemieindustrie
- 01
Konstruktion und Werkzeugbau
- 02
Warmumformung
- 03
Wärmebehandlung (AMS 2750)
- 04
Napferei (Präzisionsnachbearbeitung)
- 05
Oberflächenbeschichtung (außer Haus)
- 06
Qualitätsprüfung und Dokumentation
- 07
Versand (eigener Gleisanschluss)
Standorte
Detmold
DEHauptsitz, Produktion und Vertrieb
- Stückgewicht / Größe
- M12–M64 (bis 2 1/4")
- Werkstoffe
- Stahl, Edelstahl A2/A4
- Öfen für Wärmebehandlung (AMS 2750, kalibriert und überwacht)
- Napferei (Präzisionsnachbearbeitung)
- Werkzeugbau
- eigener Gleisanschluss
Bauteile
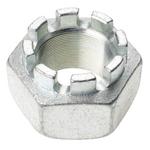
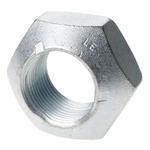
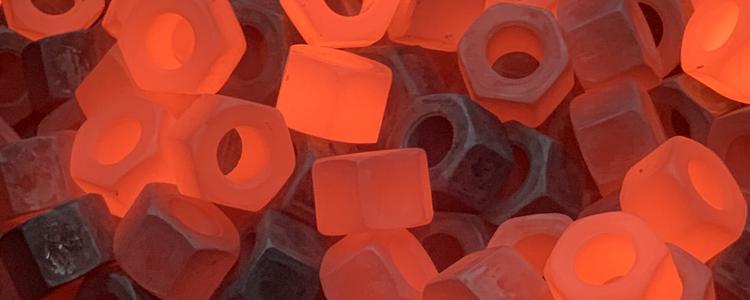
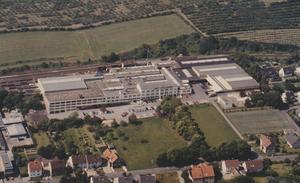
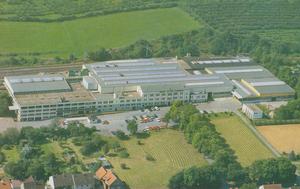
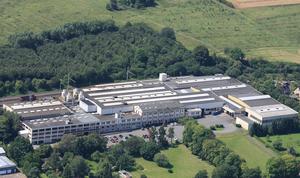
Einblicke in die Fertigung
Branchen
Verfahren & technische Grenzen
| Verfahren | Toleranz | Max. Bauteil | Gewicht | Losgröße | Werkstoffe |
|---|---|---|---|---|---|
| Warmumformung (Muttern und Warmumformteile)Umformung | – | – | – | – | 20MnCr5 (1.7147), 21CrMoV5-7 (1.7709), 25CrMo4 (1.7218), 34CrMo4 (1.7220), 42CrMo4/SAE 4140 (1.7225), C15R (1.1140), C35E (1.1181), C45E (1.1191), rostfrei A2 (1.4301), rostfrei A4 (1.4401) |
| Mutternproduktion (Sechskantmuttern, Radmuttern, Kronenmuttern, Sicherungsmuttern, Bundmuttern etc.)Umformung | – | – | – | – | 20MnCr5 (1.7147), 21CrMoV5-7 (1.7709), 25CrMo4 (1.7218), 34CrMo4 (1.7220), 42CrMo4/SAE 4140 (1.7225), C15R (1.1140), C35E (1.1181), C45E (1.1191), rostfrei A2 (1.4301), rostfrei A4 (1.4401) |
| Wärmebehandlung (interne Wärmebehandlungsprozesse nach AMS 2750, überwachte und kalibrierte Öfen)Wärmebehandlung | – | – | – | – | – |
| Präzisionsnachbearbeitung (Napferei)Zerspanung | – | – | – | – | – |
| Eigene Konstruktion und WerkzeugbauEngineering | – | – | – | – | – |
| Oberflächenbeschichtung (galvanisch verzinkt, Dickschichtpassivierung, feuerverzinkt, ZinklamelleOberfläche | – | – | – | – | – |
| Prüfverfahren: Maßprüfungen, Härteprüfungen, Drehmomentprüfungen, Prüfkraftversuche bis M64,Prüfung | – | – | – | – | – |
1 Anlagen & Maschinen
| Maschine | Hersteller / Modell | Anzahl | Arbeitsraum | Baujahr | Standort |
|---|---|---|---|---|---|
| Öfen für Wärmebehandlung (AMS 2750, kalibriert und überwacht) | – | – | – | – | Detmold |
Zusatzleistungen
Referenzkunden
Qualität und Zulassungen
Im laufenden Produktionsprozess durchlaufen die Muttern Maß-, Härte- und Drehmomentprüfungen, Prüfkraftversuche bis M64, Kerbschlag-, Aufweit- und Zugversuche sowie Gefügeuntersuchungen und Spektralanalysen. Werkszeugnisse nach DIN EN 10204 (2.2, 3.1, 3.2 mit TÜV/DNV), EMPB nach VDA (PPF/PPAP) und IMDS-Einträge sind möglich.
| Nachweis | Detmold |
|---|---|
| ISO 9001:2015 | |
| ISO 50001:2018 | |
| EN 14399-1 (HV/HR-Muttern) | |
| EN 15048-1 | |
| AD 2000 W0 / DGRL 2014/68/EU | |
| HPQ Deutsche Bahn AG | |
| DNV (Hexagon Nuts) | |
| AMS 2750 (Wärmebehandlung) |
Unternehmenshistorie
- 1917
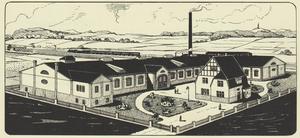
Gründung des Unternehmens
- 1956
Bau von Produktionshallen mit Inhabervilla
- 1967
Neubau Werkzeugbau mit Keller
- 1974
Neubau Halle Qualitätssicherung
- 1984
Erweiterung Versandhallen mit Verladerampen
- 1990
Neubau Napferei (Präzisionsnachbearbeitung)
- 1992
Neuüberdachung der Produktionshallen und Einführung des Qualitätsmanagementsystems ISO 9001
- 2007
Anbau einer weiteren Versandhalle
- 2021
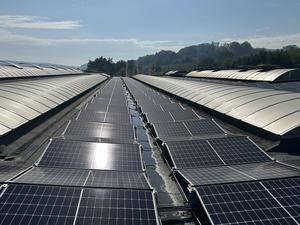
Ausstattung von 90 % der Dachfläche mit Photovoltaik