Ist das Ihr Unternehmen? Profil übernehmen
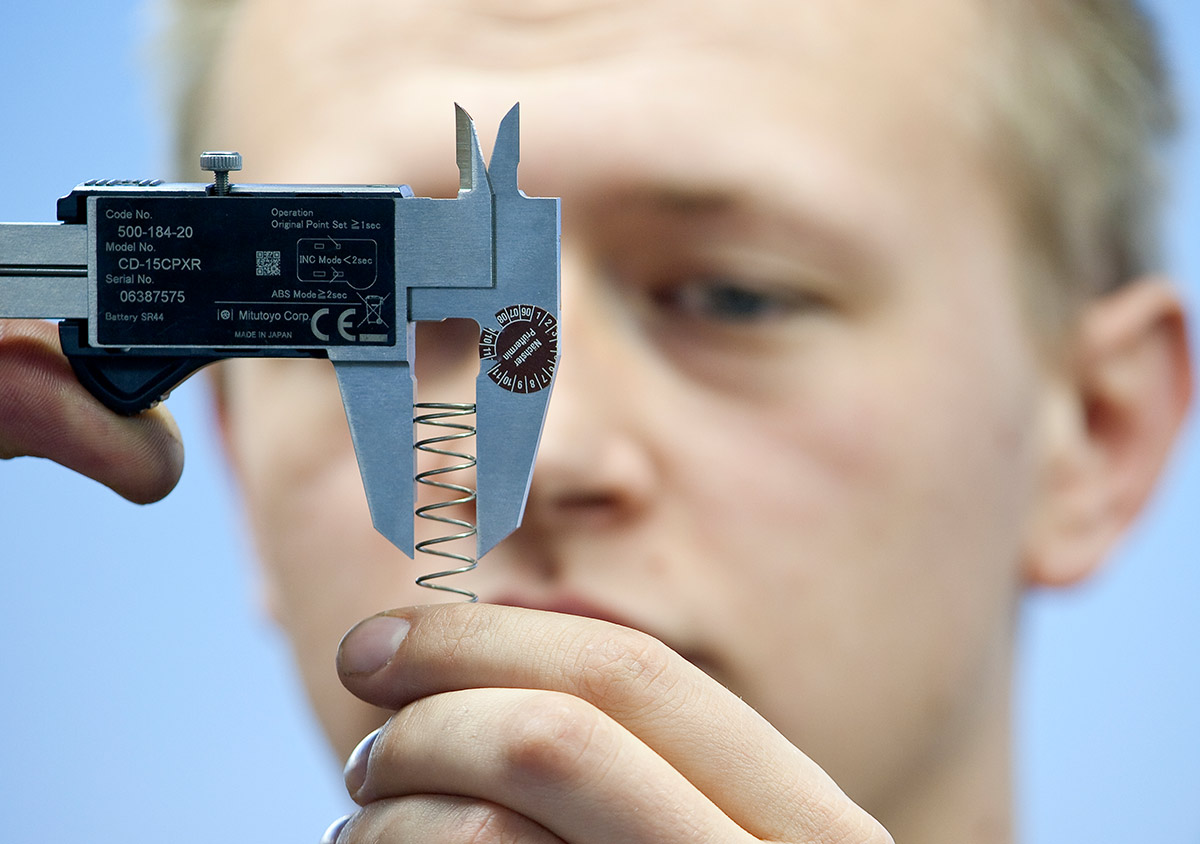
Hersteller von technischen Federn, Drahtbiege- und Stanzbiegeteilen nach Zeichnung seit 1952.
Löhr GmbH & Co Präzisionsfedern KG
Schwabach (Berlichingenstraße 8)Neu auf Amplifa
Über Federn Löhr
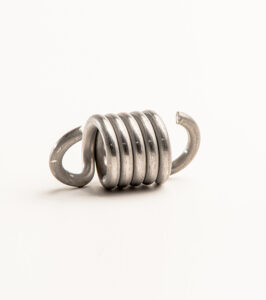
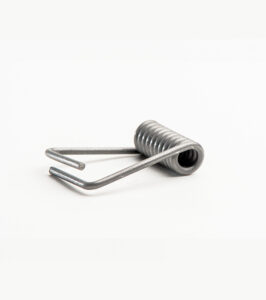
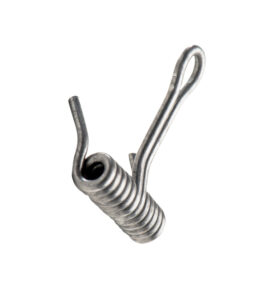
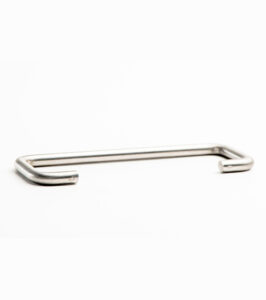
Die Löhr GmbH & Co Präzisionsfedern KG ist ein 1952 von Karl Löhr gegründeter Hersteller technischer Federn und Biegeteile mit Sitz in Schwabach. Das Fertigungsportfolio umfasst Druckfedern, Zugfedern, Schenkel- und Doppelschenkelfedern, Drahtbiegeteile sowie Stanzbiegeteile, gefertigt nach Zeichnung und Muster – von Prototypen und Kleinserien bis zur Großproduktion. Verarbeitet werden Federstahl, nichtrostender Federstahl, Kupferberyllium, Bronze, Messing, weitere Buntmetalle und Aluminium; Druckfedern und Zugfedern werden in Drahtstärken von 0,1 bis 3,0 mm gefertigt. Ergänzend bietet das Unternehmen Oberflächenbehandlungen wie Vergolden, Vernickeln, Verzinnen, Verzinken, Verchromen, Phosphatieren, Lackieren, Pulverbeschichten und Strahlen sowie Lohnfertigung und individuelle Entwicklung an. Abnehmerbranchen sind Maschinenbau, Medizintechnik, Automobilindustrie und Elektrotechnik. Seit 1997 ist das Unternehmen nach DIN EN ISO 9002 (TÜV) zertifiziert; 2014 wurden Löhr und die Tochterfirma JUL Metallverarbeitungs GmbH am Standort Schwabach verschmolzen.
- Standort
- Schwabach
- Verfahren
- Druckfedern fertigen, Zugfedern fertigen (inkl. Ösenformen, Sonderanfertigungen), Schenkelfedern fertigen (individuelle Schenkelstellungen), Doppelschenkelfedern fertigen (Schenkellängen und -winkel anpassbar), Drahtbiegeteile fertigen nach Zeichnung/Muster, Stanzbiegeteile fertigen (Stanz- und Biegeprozesse, Prototypen und Kleinserien), Oberflächenbehandlungen (Vergolden, Versilbern, Vernickeln, Verzinnen, Verzinken, Verchromen,, Lohnfertigung
- Werkstoffe
- Federstahl, Nichtrostender Federstahl, Kupferberyllium, Bronze, Messing, Edelstahl, Buntmetalle, Aluminium
- Zertifikate
- DIN EN ISO 9002, ISO 9001 (zertifiziert 1997 als DIN EN ISO 9002 durch TÜV)
- Gegründet
- 1952
- Branchen
- Maschinenbau, Medizintechnik, Automobilindustrie, Elektrotechnik
- 01
Engineering / Konstruktion nach Zeichnung und Muster
- 02
Drahtumformung (Federn, Drahtbiegeteile)
- 03
Stanzen und Biegen (Stanzbiegeteile)
- 04
Oberflächenbehandlung
- 05
Qualitätsprüfung
- 06
Montage/Versand
Werkstoffe und Verfahren
Federstahl
Standardwerkstoff für Druck-, Zug-, Schenkel- und Doppelschenkelfedern sowie Stanz- und Drahtbiegeteile.
Nichtrostender Federstahl
Für Anwendungen mit Korrosionsbeanspruchung, u. a. bei Druck-, Zug- und Schenkelfedern.
Kupferberyllium
Für federnde Bauteile mit Anforderungen an Leitfähigkeit, u. a. in der Elektrotechnik.
Messing
Buntmetall für Federn, Drahtbiege- und Stanzbiegeteile.
Bronze
Für Druck-, Zug- und Schenkelfedern sowie Stanzbiegeteile.
Aluminium
Leichtes Material für Drahtbiegeteile.
Oberflächenbehandlung (Vergolden, Verzinnen, Pulverbeschichten u. a.)
Für Korrosionsschutz, Leitfähigkeit oder Optik der Federn und Biegeteile.
Standort
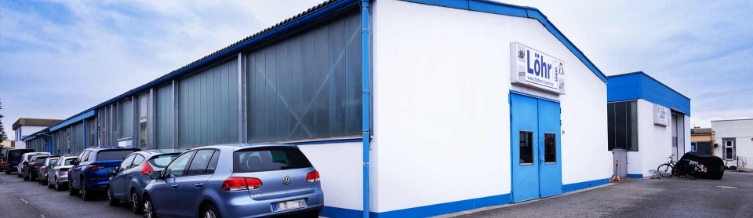
Schwabach
DEHauptsitz und Produktionsstätte (Berlichingenstraße 8, zwei Produktionshallen)
- Werkstoffe
- Federstahl, nichtrostender Federstahl, Kupferberyllium, Bronze, Messing, Buntmetalle, Aluminium
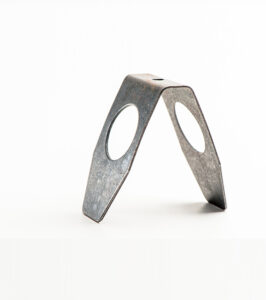
Bauteile
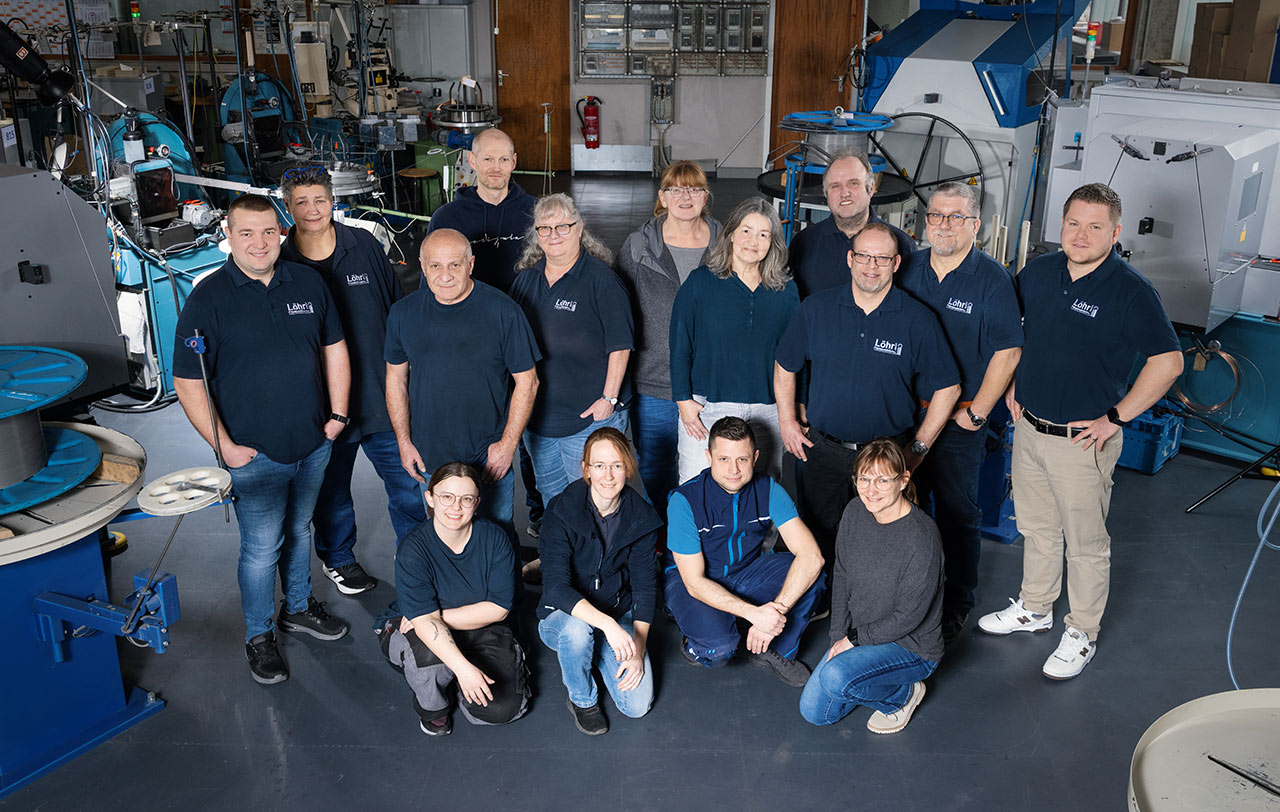
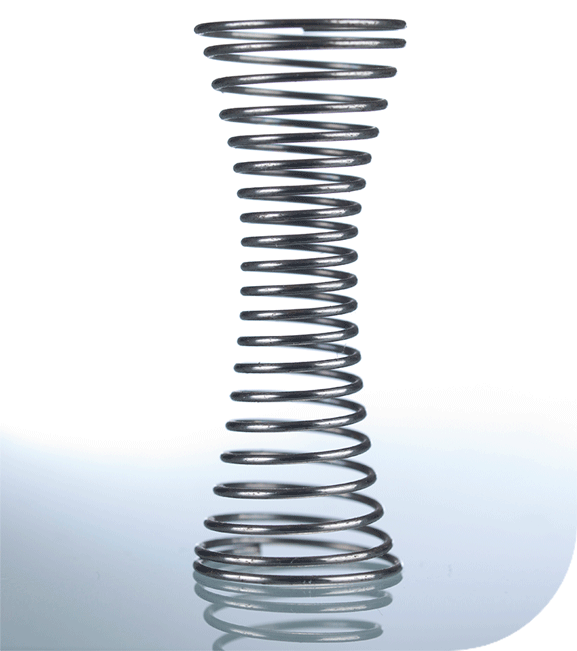
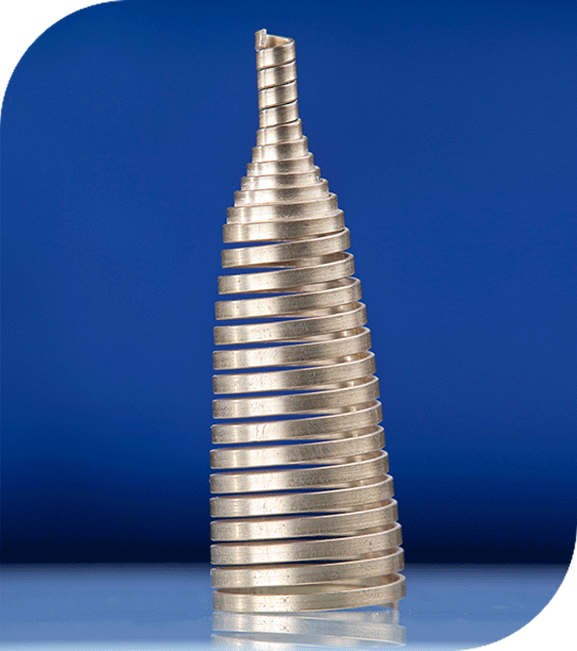
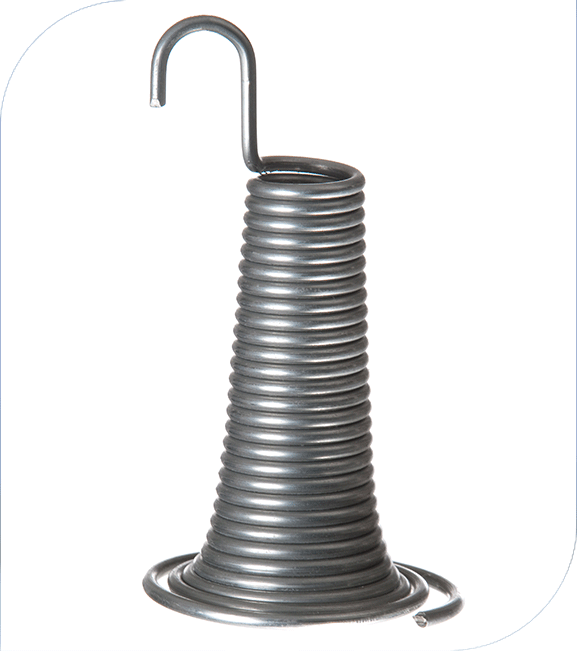
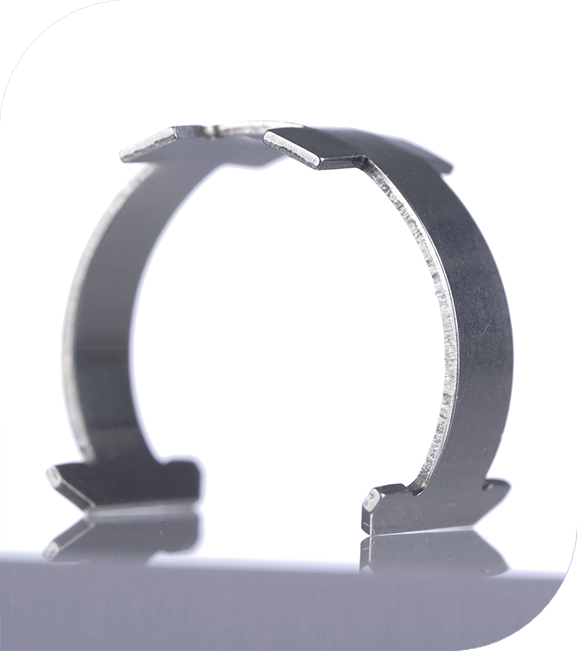
Einblicke in die Fertigung
Branchen
Verfahren & technische Grenzen
| Verfahren | Toleranz | Max. Bauteil | Gewicht | Losgröße | Werkstoffe |
|---|---|---|---|---|---|
| Druckfedern fertigenUmformung | – | – | – | – | Federstahl, nichtrostender Federstahl, Kupferberyllium, Bronze, Messing |
| Zugfedern fertigen (inkl. Ösenformen, Sonderanfertigungen)Umformung | – | – | – | – | Federstahl, nichtrostender Federstahl, Kupferberyllium, Bronze, Messing |
| Schenkelfedern fertigen (individuelle Schenkelstellungen)Umformung | – | – | – | – | Federstahl, nichtrostender Federstahl, Kupferberyllium, Bronze, Messing |
| Doppelschenkelfedern fertigen (Schenkellängen und -winkel anpassbar)Umformung | – | – | – | – | Edelstahl, Federstahl, Buntmetalle |
| Drahtbiegeteile fertigen nach Zeichnung/MusterUmformung | – | – | – | – | Federstahl, nichtrostender Federstahl, Messing, Kupferberyllium, Aluminium |
| Stanzbiegeteile fertigen (Stanz- und Biegeprozesse, Prototypen und Kleinserien)Umformung | – | – | – | – | Federstahl, nichtrostender Federstahl, Messing, Kupferberyllium, Bronze, Edel- und Buntmetalle |
| Oberflächenbehandlungen (Vergolden, Versilbern, Vernickeln, Verzinnen, Verzinken, Verchromen,Oberfläche | – | – | – | – | – |
| LohnfertigungFügen | – | – | – | – | – |
| Individuelle Entwicklung und Fertigung nach Maß (Konstruktion/Engineering von Federn)Engineering | – | – | – | – | – |
Zusatzleistungen
Qualität
Die Qualitätssicherung umfasst fortlaufende Kontrollen während des gesamten Produktionsprozesses sowie eine Endprüfung nach strengen Richtlinien; jedes Merkmal der Feder wird geprüft. 1997 erhielt das Unternehmen die TÜV-Zertifizierung nach DIN EN ISO 9002.
| Nachweis | Schwabach |
|---|---|
| ISO 9001 (zertifiziert 1997 als DIN EN ISO 9002 durch TÜV) |
Unternehmenshistorie
- 1952
Karl Löhr gründet das Unternehmen in der Feldstraße in Schwabach.
- 1955
Umzug in größere Räumlichkeiten in der Nördlichen Ringstraße.
- 1964
Umzug in die neu erbaute Produktionsstätte Berlichingenstraße 8, Schwabach – bis heute Hauptsitz.
- 1978
Ute Löhr übernimmt die Position der Prokuristin.
- 1982
Bezug einer zweiten Produktionshalle; Mitarbeiterzahl wächst auf etwa 100.
- 1985–1988
Karl Löhr übergibt die Leitung an Ute Löhr; Umfirmierung zur Karl Löhr GmbH & Co. KG; 1988 vollständiger Rückzug Karl Löhrs.
- 1997
Qualitätszertifizierung nach DIN EN ISO 9002 durch den TÜV.
- 1998
Umfirmierung zu Löhr GmbH & Co. Präzisionsfedern KG.
- 2001–2003
Joachim Löhr tritt in die Geschäftsführung ein; Übernahme der Firma BayKra; Gründung der Tochterfirma JUL Metallverarbeitungs GmbH.
- 2005
Dominic Löhr tritt in das Unternehmen ein.
- 2013–2014
Ute Löhr zieht sich zurück, Joachim Löhr wird alleiniger Geschäftsführer und Gesellschafter; 2014 Zusammenlegung und Verschmelzung von Löhr und JUL am Standort Schwabach.