Ist das Ihr Unternehmen? Profil übernehmen
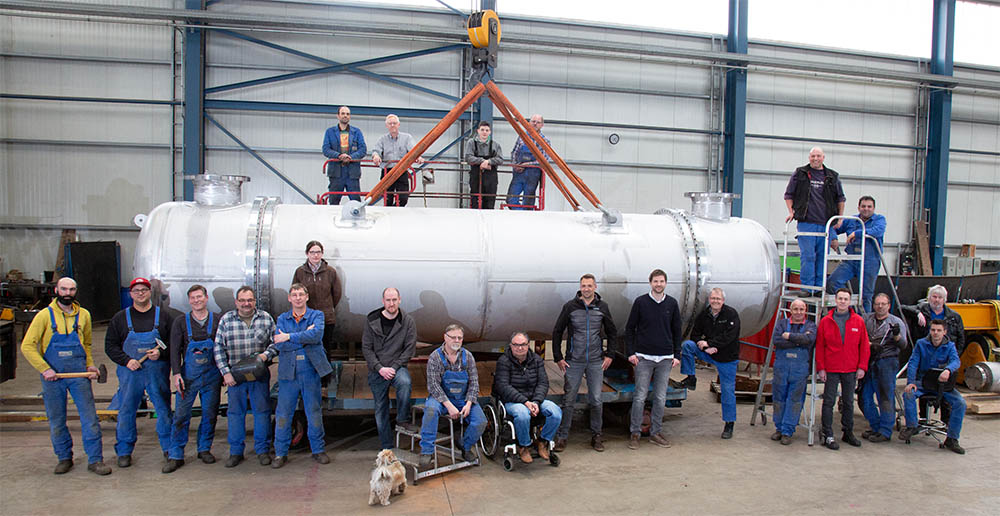
Behälter- und Apparatebau: Druckbehälter, Wärmetauscher, Kolonnen, Thermobleche und Fördertechnik aus eigener Fertigung
Martin Busch & Sohn GmbH
SchermbeckNeu auf Amplifa
Über Martin Busch & Sohn
Martin Busch & Sohn GmbH (MBS) ist ein familiengeführter Spezialist für Behälter- und Apparatebau am Rande des Ruhrgebiets mit Sitz in Schermbeck. Das Unternehmen fertigt Wärmetauscher (Festrohr, Schwimmkopf, Doppelrohr, Haarnadel), Druckbehälter, Kolonnen, Rührwerksbehälter und Sonderkonstruktionen wie Smartsulf-Reaktoren und Autoklaven für Chemie, Petrochemie, Pharma, Lebensmittelindustrie, Abfallwirtschaft und Kraftwerkstechnik. Seit 2001 gehört fördertechnische Ausrüstung wie Nassentschlacker und Kohlezuteiler für thermische Behandlungsanlagen zum Programm; zudem werden Plattenwärmeübertrager (Thermobleche/Pillow-Plates) thermisch ausgelegt und hergestellt sowie Ersatzteile und Winterreparaturen für Asphaltmischanlagen angeboten. Verarbeitet werden Kesselbaustähle, Edelstähle, Feinkorn- und warmfeste Stähle, Nickelbasis-Legierungen, NE-Metalle und platzierte Werkstoffe. Die Fertigung umfasst Zerspanung, Schweißen, Walzen, Biegen, Sandstrahlen und Beschichtung; Baugruppen bis 30 x 5 x 5 m und 80 t Stückgewicht. Konstruktion und festigkeitstechnische Berechnung erfolgen nach AD 2000, ASME Code, TEMA R und EN 13445.
- Standort
- Schermbeck
- Verfahren
- Zerspanung (Drehen, Fräsen, Bohrwerksarbeiten), Schweißen (Unterpulverschweißen, WIG, MIG/MAG, WIG-Heißdraht, Rohreinschweißautomaten), Walz- und Biegearbeiten (Blechrundmaschinen), Blechschneiden, Apparatebau (Druckbehälter, Wärmetauscher, Kolonnen, Rührwerksbehälter), Plattenwärmeübertrager / Thermobleche (Pillow-Plates), Sandstrahlen und industrielle Beschichtung, Reparaturarbeiten an Apparaten und Anlagen (Vor-Ort-Service)
- Werkstoffe
- Kesselbaustähle EN 10028-2, 1.4404 (316L), 1.4539 (904L), 1.4571 (316Ti), 1.4462 (UNS 31803), Feinkornstähle, warmfeste Stähle, Nickelbasis-Stähle / Nickelbasis-Legierungen
- Zertifikate
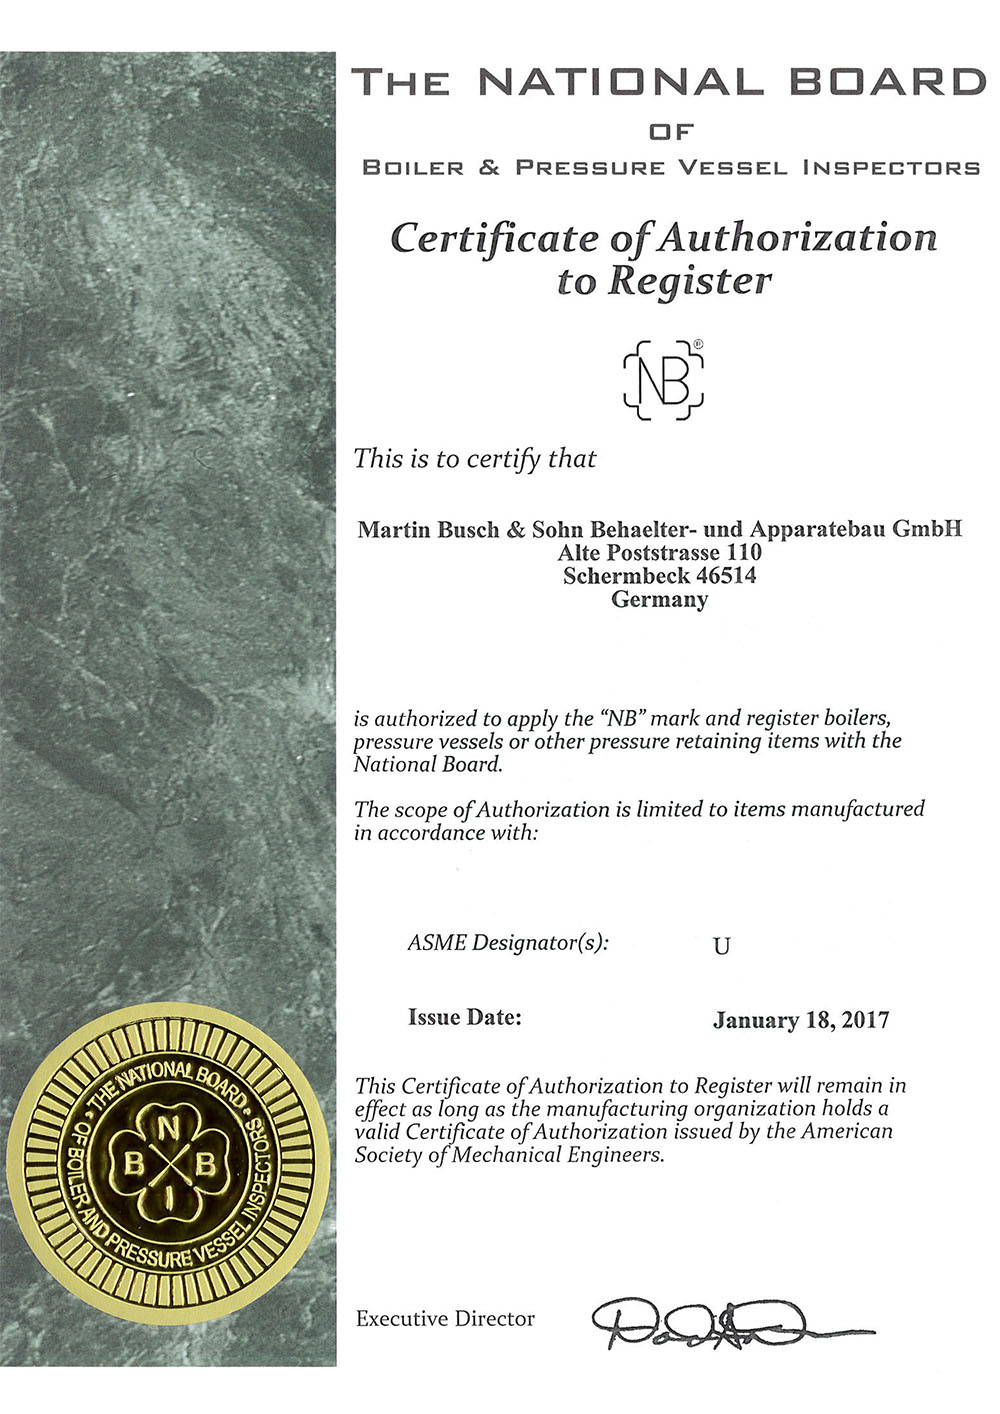
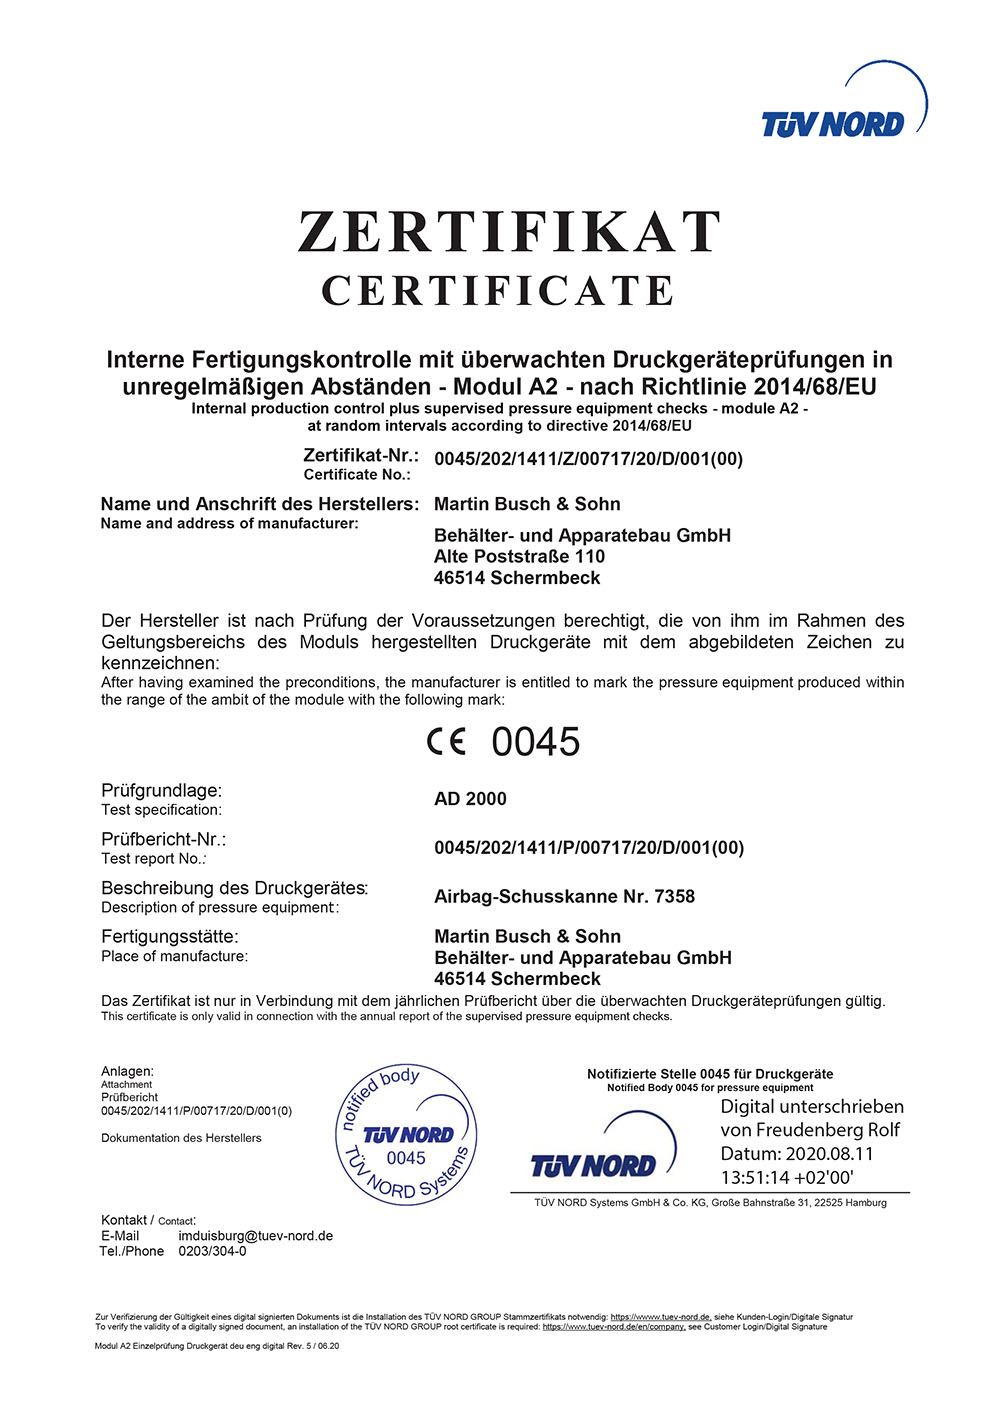
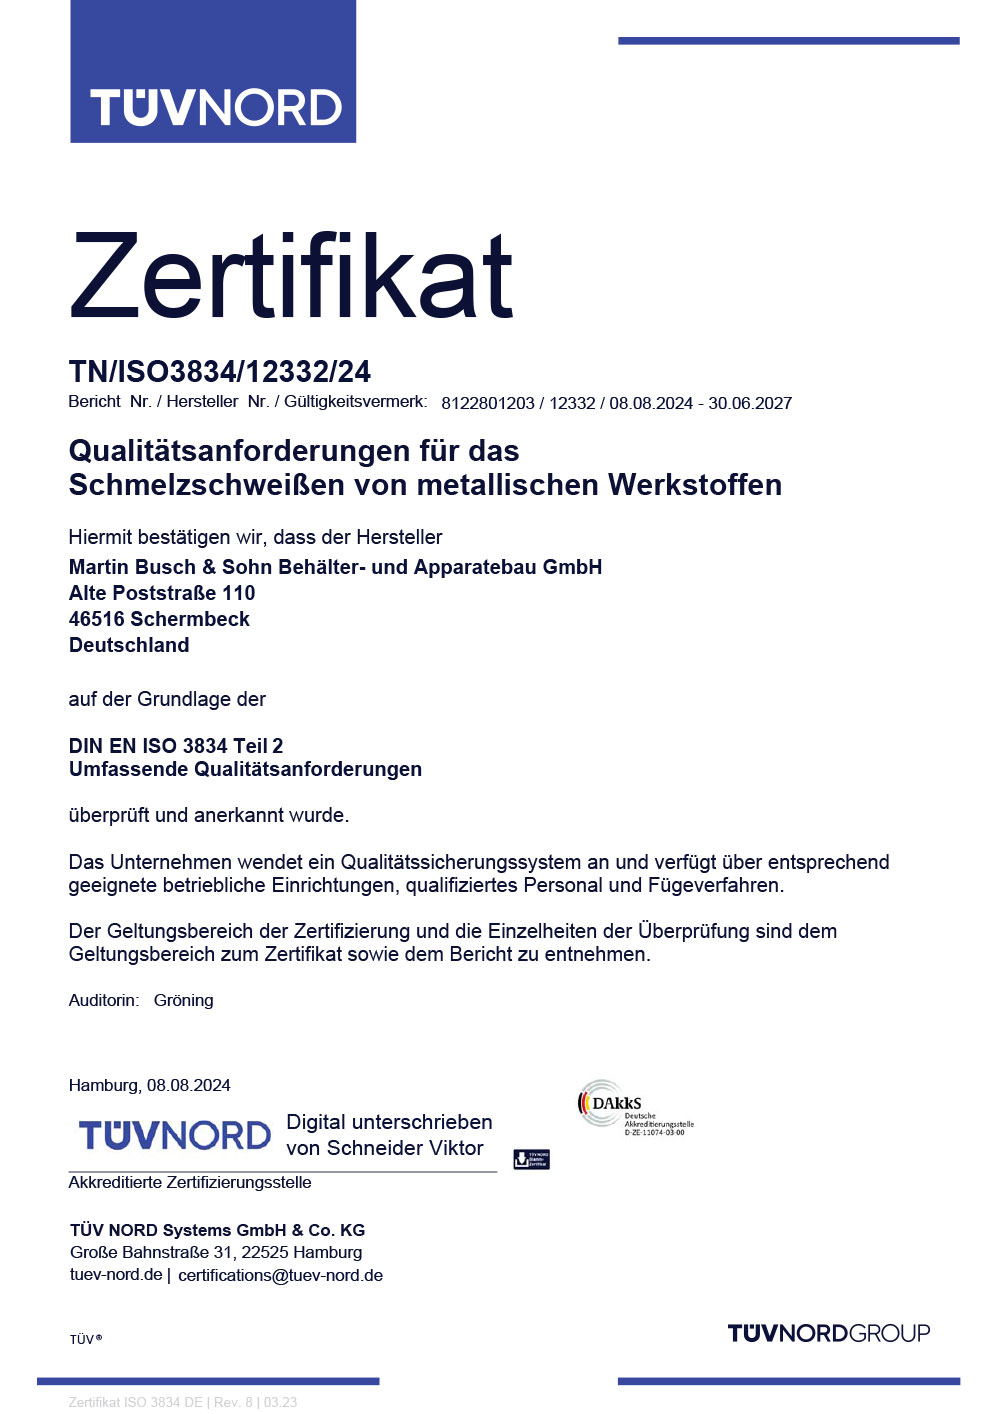
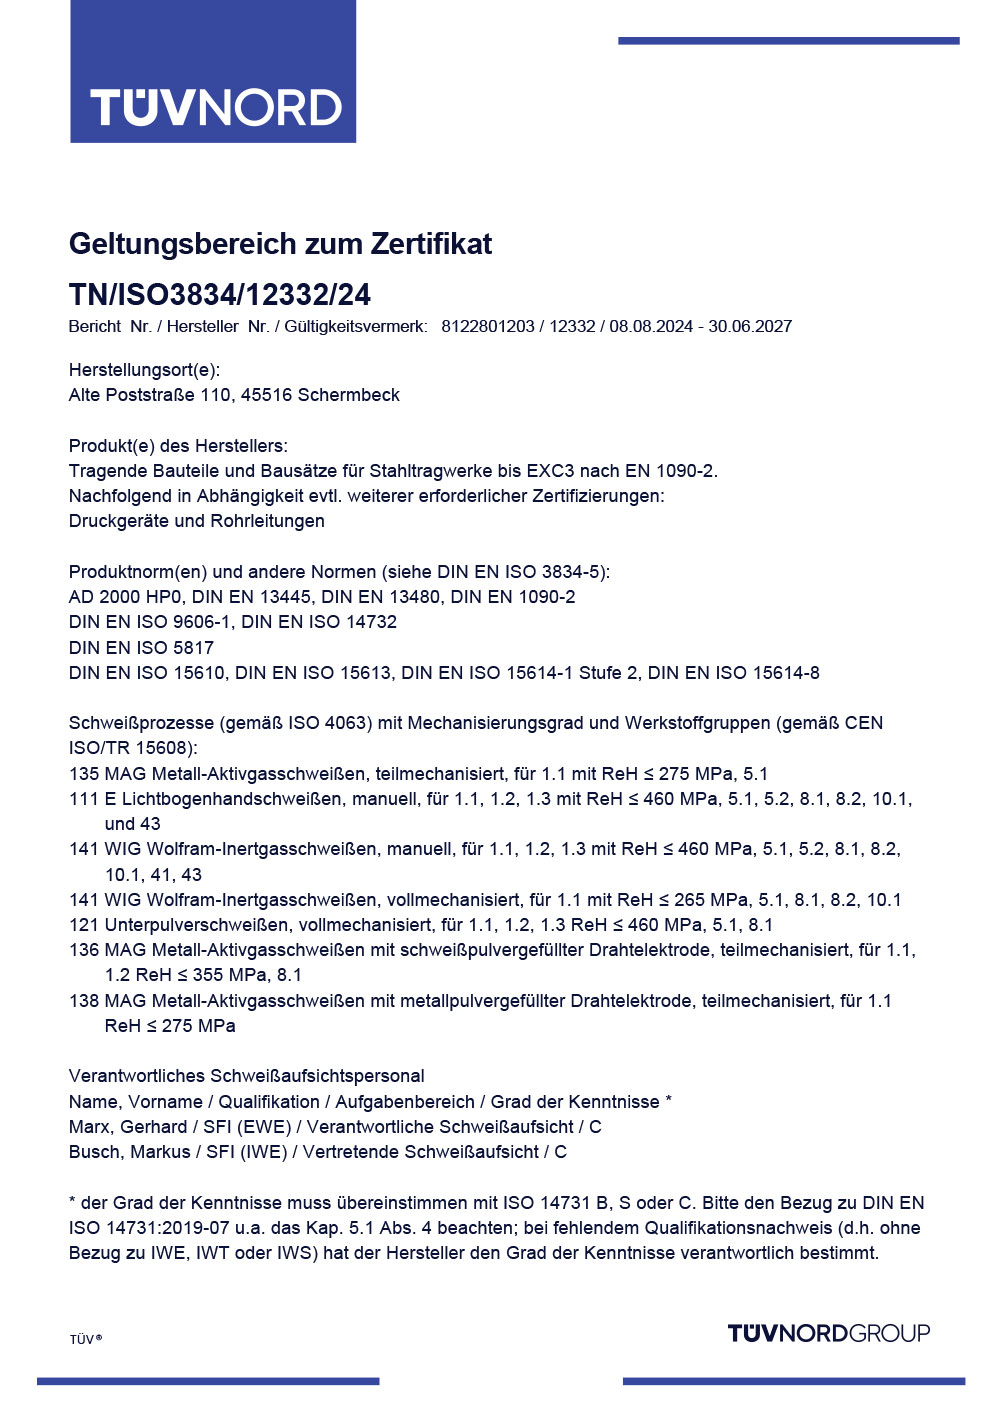
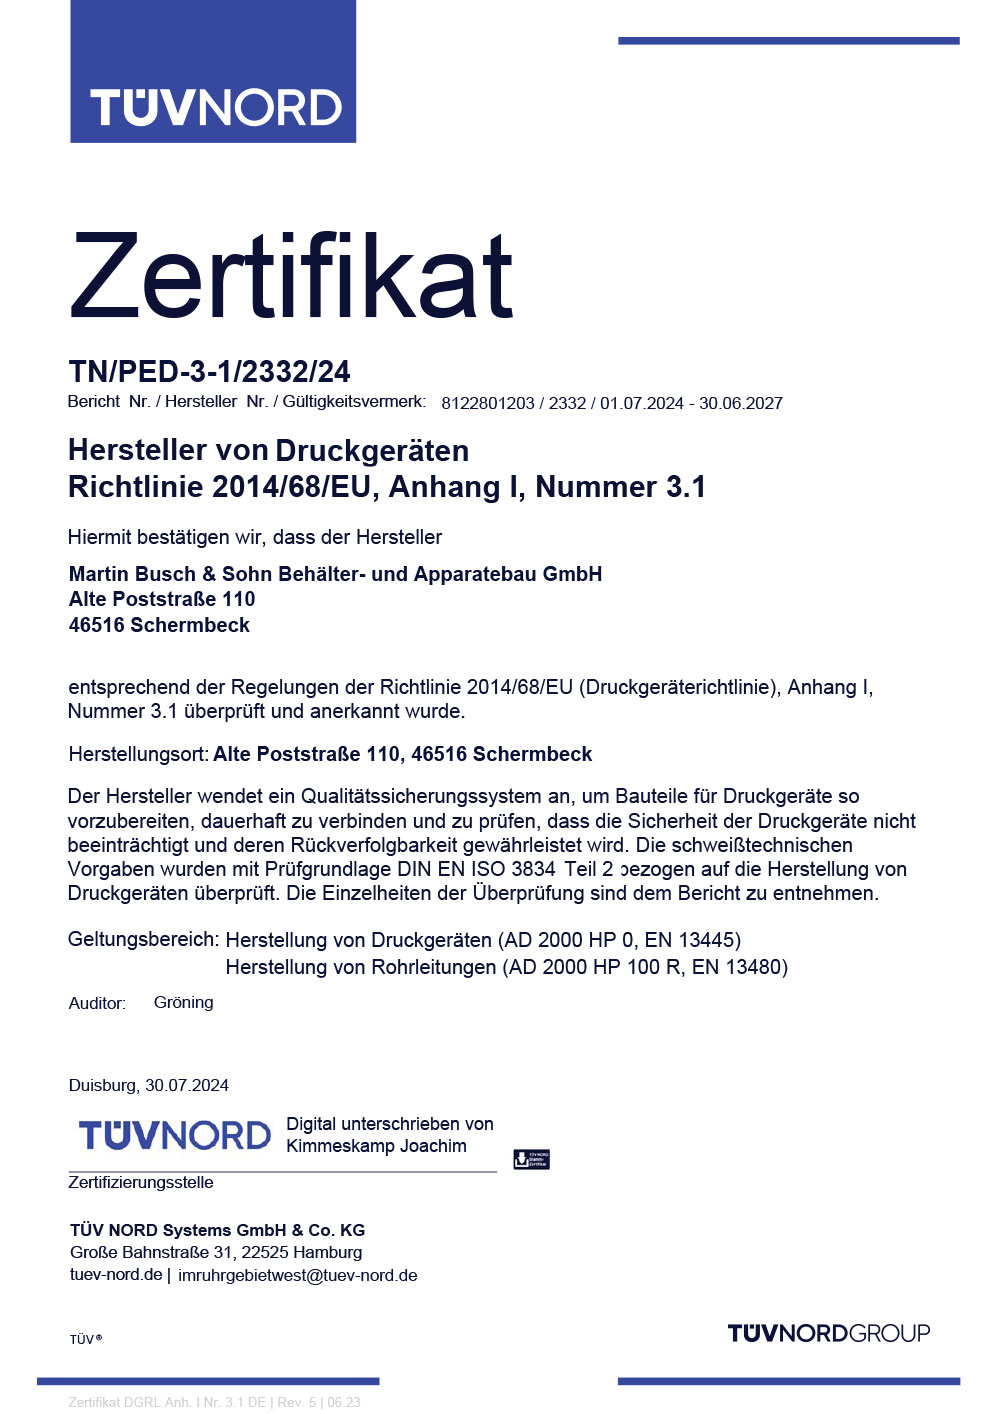
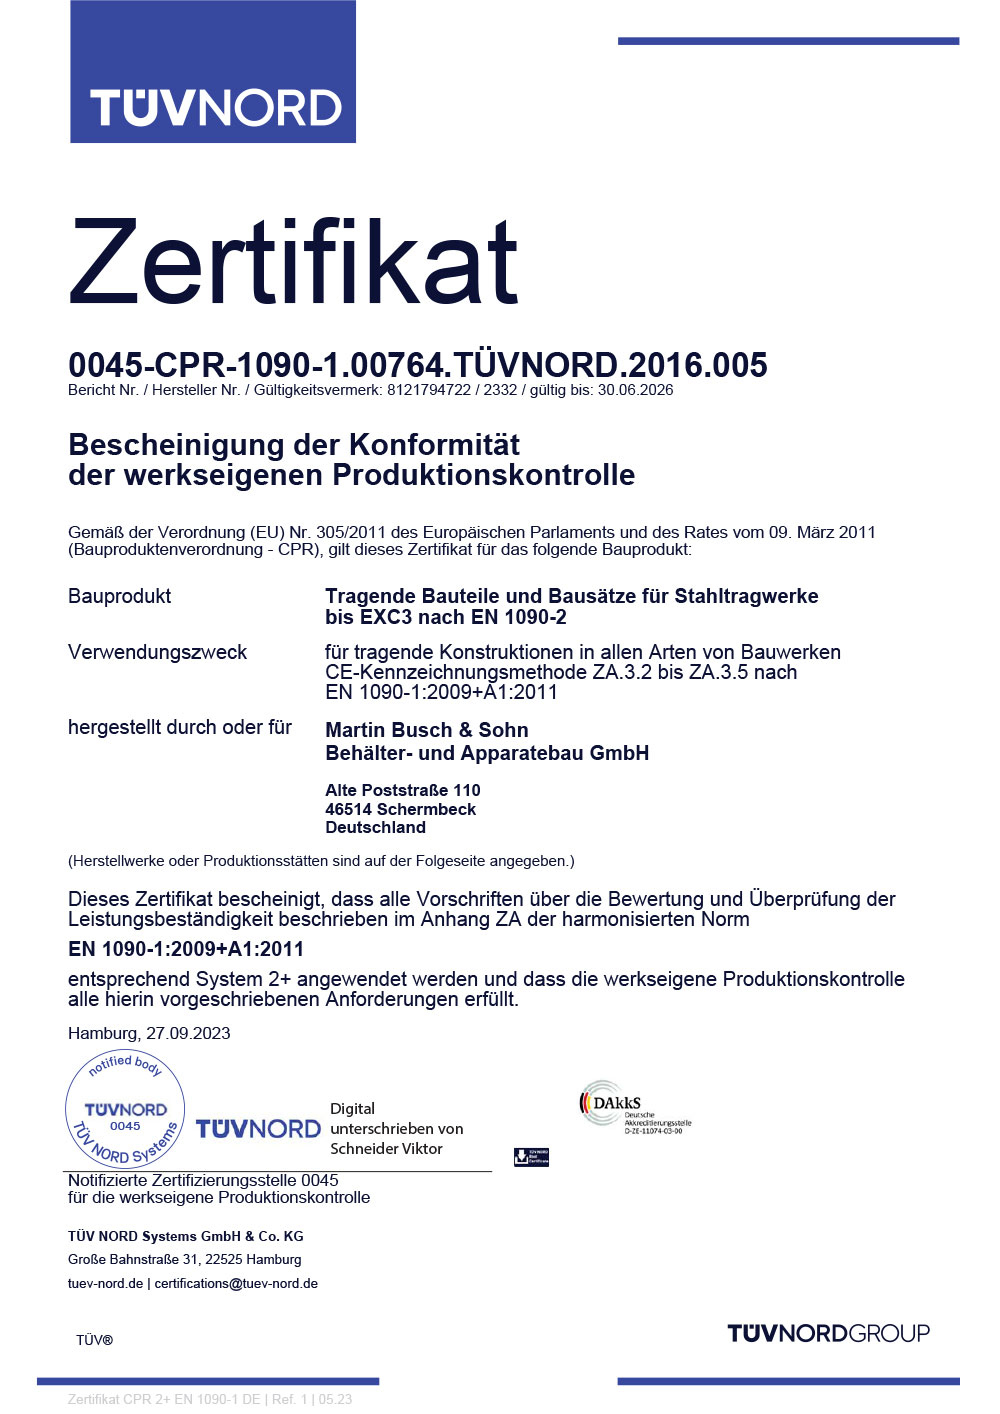
- DIN EN ISO 9001:2015, DIN EN ISO 3834-2, EN 1090-2 EXC3, ASME Code U Stamp, AD HP0 / DGRL (PED 2014/68/EU, Modul A2), Lloyd's Register, § 62 AwSV, ISO 9001, EN 1090, Sonstiges (ISO 3834-2, ASME U Stamp, AD HP0/DGRL, Lloyd's Register, AwSV)
- Gegründet
- 1903
- Branchen
- Chemische Industrie, Petrochemische Industrie, Pharmaindustrie, Lebensmittelindustrie, Abfallwirtschaft, Kraftwerkstechnik
- 01
Engineering und festigkeitstechnische Berechnung (AD 2000, ASME, TEMA R, EN
- 02
Blechbearbeitung (Schneiden, Walzen, Biegen)
- 03
Zerspanung (Bohrwerk, Drehen, Fräsen)
- 04
Schweißen (UP, WIG, MIG/MAG, Heißdraht)
- 05
Sandstrahlen und industrielle Beschichtung
- 06
Zerstörungsfreie Prüfung (RT, UT, PT, MT, Dichtheitsprüfung)
- 07
Versand ab Werk (LKW)
- 08
Vor-Ort-Montage, Reparatur und Revision
Werkstoffe und Verfahren
Kesselbaustähle
Grundwerkstoff für Druckbehälter und Apparate nach EN 10028-2 (ASME Sec II Part A).
Edelstahl 1.4404 (316L)
Korrosionsbeständiger Edelstahl für chemische und pharma-nahe Anwendungen.
Edelstahl 1.4539 (904L)
Hochlegierter Edelstahl für stark korrosive Medien.
Edelstahl 1.4571 (316Ti)
Titan-stabilisierter Edelstahl für Behälter und Wärmetauscher.
Duplex 1.4462 (UNS 31803)
Duplexstahl mit hoher Festigkeit und Korrosionsbeständigkeit.
Feinkorn- und warmfeste Stähle
Für hochbelastete und temperaturbeanspruchte Apparate.
Nickelbasis-Legierungen (Hastelloy C22/C4, Inconel 600, Alloy 59)
Für extrem korrosive Medien, insbesondere bei Thermoblechen.
Plattierte Werkstoffe
Verbundwerkstoffe zur kostengünstigen Kombination von Träger- und Korrosionsschutzschicht.
NE-Metalle
Für Sonderanwendungen im Apparatebau.
Pillow-Plates / Thermobleche
Hydraulisch geformte, vollverschweißte Thermobleche (Typ S und D) für effiziente Wärmeübertragung.
Standorte
Schermbeck
DEHauptsitz mit Fertigung, Engineering und Qualitätssicherung
- Stückgewicht / Größe
- bis 80 t Stückgewicht, Baugruppen bis 30 x 5 x 5 m
- Losgröße
- Einzel- und Sonderanfertigungen
- Werkstoffe
- Kesselbaustähle, Edelstähle, Nickelbasis-Legierungen, NE-Metalle
- Bohrwerk (X 4.900 mm, Y 1.980 mm, Planschieber bis Ø 1.850 mm)
- Drehbänke (Spitzenhöhen bis Ø 150)
- Unterpulver-Schweißeinrichtung bis Ø 5.000 mm
- Rohreinschweißautomaten
- WIG-Heißdrahtschweißen
- Rollenbockanlagen bis 40 t
- Drehtische bis 10 t
- Blechrundmaschinen bis 4 m Walzlänge / 30 mm
- Blechschere 3 m / 12 mm
- Sandstrahlhalle 12 x 6 m
- Röntgenprüfanlage bis 300 kV
Einblicke in die Fertigung
Branchen
Verfahren & technische Grenzen
| Verfahren | Toleranz | Max. Bauteil | Gewicht | Losgröße | Werkstoffe |
|---|---|---|---|---|---|
| Zerspanung (Drehen, Fräsen, Bohrwerksarbeiten)Zerspanung | – | 4900 mm × 1980 mm | – | – | Stahl, Edelstahl, Sondermaterialien |
| Schweißen (Unterpulverschweißen, WIG, MIG/MAG, WIG-Heißdraht, Rohreinschweißautomaten)Fügen | – | 30000 mm | 80 t | – | Kesselbaustähle EN 10028-2, Edelstähle 1.4404 (316L), 1.4539 (904L), 1.4571 (316Ti),, Feinkornstähle, warmfeste Stähle, Nickelbasis-Legierungen, Duplex und Superduplex |
| Walz- und Biegearbeiten (Blechrundmaschinen)Umformung | – | 4 m | – | – | Bleche diverser Stähle |
| BlechschneidenZerspanung | – | 3 m | – | – | – |
| Apparatebau (Druckbehälter, Wärmetauscher, Kolonnen, Rührwerksbehälter)Fügen | – | 30 m × 5 m × 5 m | 80 t | – | Kesselbaustähle, Edelstähle, Feinkornstähle, warmfeste Stähle, plattierte Werkstoffe, NE-Metalle |
| Plattenwärmeübertrager / Thermobleche (Pillow-Plates)Fügen | – | – | – | – | 1.4301, 1.4306, 1.4307, 1.4404, 1.4435, 1.4462, 1.4539, 1.4541, 1.4571, 2.4602 (Hastelloy C22), 2.4610 (Hastelloy C4), 2.4816 (Inconel 600), 2.4605 (Alloy 59) |
| Sandstrahlen und industrielle BeschichtungOberfläche | – | – | – | – | – |
| Reparaturarbeiten an Apparaten und Anlagen (Vor-Ort-Service)Montage | – | – | – | – | – |
| Zerstörungsfreie Prüfungen (RT bis 300 kV, UT, PT, MT, Wasserdruckprüfung, Dichtheitsprüfung,Prüfung | – | – | – | – | – |
| Festigkeitsberechnung und Konstruktion nach AD 2000, ASME Code, TEMA R, EN 13445, DIN EN 1591Engineering | – | – | – | – | – |
14 Anlagen & Maschinen
| Maschine | Hersteller / Modell | Anzahl | Arbeitsraum | Baujahr | Standort |
|---|---|---|---|---|---|
| Bohrwerk | – | – | Verfahrwerk X-Achse 4.900 mm, Y-Achse 1.980 mm, Planschieber bis Durchmesser 1.850 mm | – | Schermbeck |
| Drehbänke | – | – | Spitzenhöhen bis 150 Ø | – | Schermbeck |
| Unterpulverschweißeinrichtung | – | – | Außenschweißung bis Durchmesser 5.000 mm mit automatischer Schweißnahtführung | – | Schermbeck |
| Rohreinschweißautomat (Rohreinwalzkontroller) | – | – | – | – | Schermbeck |
| WIG-Schweißmaschinen | – | – | bis 400 A | – | Schermbeck |
| Schweißgleichrichter | – | – | bis 800 A | – | Schermbeck |
| MIG/MAG-Schweißmaschinen | – | – | bis 500 A | – | Schermbeck |
| WIG-Heißdrahtschweißen | – | – | – | – | Schermbeck |
| Rollenbockanlagen | – | – | Belastung bis max. 40 t | – | Schermbeck |
| Drehtische | – | – | Nutzgewicht bis max. 10 t | – | Schermbeck |
| Blechrundmaschinen | – | – | bis 4 m Walzlänge, max. 30 mm; bis 3 m Walzlänge, max. 10 mm | – | Schermbeck |
| Blechschere | – | – | 3 m Schnittlänge, maximal 12 mm | – | Schermbeck |
| Sandstrahlhalle | – | – | 12 x 6 m | – | Schermbeck |
| Durchstrahlungs-/Röntgenprüfanlage | – | – | bis 300 kV | – | Schermbeck |
Zusatzleistungen
Qualität und Zulassungen
Die Qualitätssicherung erfolgt nach DIN EN ISO 9001:2015 und ASME-Quality-Control-Manual. Eigene Prüfrechte und Prüfanlagen umfassen RT bis 300 kV, UT, PT, MT, Wasserdruck-, Dichtheits-, Heliumleck- und Vakuumdichtheitsprüfung im Rahmen der DGRL und des ASME Code.
| Nachweis | Schermbeck |
|---|---|
| ISO 9001 | |
| EN 1090 | |
| Sonstiges (ISO 3834-2, ASME U Stamp, AD HP0/DGRL, Lloyd's Register, AwSV) |
Historie
- 1903
Gründung von Martin Busch & Söhne durch Martin Busch als Heizungs- und Installationsbetrieb in Oberhausen (Sterkrade).
- 1932
Einstieg von Heinrich Busch; Spezialisierung auf Behälter- und Apparatebau.
- 1972
Umzug von Oberhausen nach Schermbeck.
- 1973
Martin G. Busch (3. Generation) tritt ins Unternehmen ein.
- 1989
Rechtsformänderung zur Martin Busch & Sohn GmbH, Geschäftsführer Martin G. Busch.
- 2001
Erweiterung des Programms um fördertechnische Ausrüstungen.
- 2003
Erweiterung des Firmengeländes und der Produktionskapazitäten.
- 2004
Markus Busch (4. Generation) tritt ein.
- 2008
Christian Busch (4. Generation) tritt ein.
- 2010
Offizieller Vertriebspartner für Autoclave Engineers.
- 2013
Markus und Christian Busch übernehmen die Unternehmensleitung.