Ist das Ihr Unternehmen? Profil übernehmen
Lohn- und Einzelfertiger für präzise CNC-Bearbeitung, Millturn-Komplettbearbeitung, Schweißbauteile und Aufarbeitung von Gleisoberbaumaschinen.
Maschinenbau Lienenbrügger GmbH
DülmenNeu auf Amplifa
Über LIDU
Die Maschinenbau Lienenbrügger GmbH (LIDU) ist ein familiengeführter Lohn- und Einzelfertiger im Maschinenbau mit Sitz in Dülmen im Münsterland. Das Unternehmen fertigt individuelle Maschinenbauteile von der Konstruktion über Zuschnitt und Zerspanung bis zur Endmontage – als Einzelstücke, Klein- oder Mittelserien. Der Maschinenpark umfasst CNC-Drehmaschinen, 3- und 5-Achs-Bearbeitungszentren sowie vier Dreh-Bohr-Fräszentren der WFL-Millturn-Technologie für die Komplettbearbeitung von Werkstücken bis 3.000 mm Länge und 1.200 mm Außendurchmesser. Darüber hinaus ist LIDU Spezialist für die Aufarbeitung und Reparatur von Gleisoberbaumaschinen und deren Komponenten. Zulieferer ist das Unternehmen unter anderem für die Deutsche Bahn AG (Q1-Lieferant), die Windenergieindustrie, den Schiffskupplungsbau, den Bergbau, den Kompressorenbau sowie den Sondermaschinen- und Anlagenbau. Auf rund 3.400 m² Produktionsfläche stehen jährlich etwa 140.000 Maschinenstunden zur Verfügung; Zertifikate wie ISO 9001, DIN EN 15085-2 CL1 und verschiedene Umstempelgenehmigungen ermöglichen auch die Herstellung sicherheitsrelevanter Bauteile.
- Standort
- Dülmen
- Verfahren
- Drehen (CNC-Drehen, Spitzendrehen), Fräsen (3-Achs und 5-Achs-Simultan-Bearbeitung), Bohren, Komplettbearbeitung Dreh-Bohr-Fräszentren (Millturn/Multitasking, inkl. Zirkular-, Dreh-, 5-Achs-,, Schweißen (Schweißbauteile, geprüfte Schweißer nach DIN EN 287, Stahlbau nach DIN 18800-7,, Zuschnitt (CNC-Brennschneiden, Bandsägen), Stahlbau, Aufarbeitung und Reparatur von Gleisoberbaumaschinen und Komponenten (Stopfaggregate,
- Werkstoffe
- Stahl (Stahlbau, Schweißbauteile), Stahl
- Zertifikate
- ISO 9001:2015 Qualitätsmanagementsystem, ISO 14001:2015 Umweltmanagementsystem, ISO 50001:2018 Energiemanagementsystem, DIN EN 15085-2 CL1 - Schweißen von Schienenfahrzeugen und -fahrzeugteilen, Q1-Lieferant der Deutschen Bahn AG, Lloyd's Register EMEA Umstempelgenehmigung, Germanischer Lloyd GL Umstempelgenehmigung, Germanischer Lloyd GL Schweißzulassung, Bureau Veritas BV 1800 ESN 13 Umstempelberechtigung, Det Norske Veritas Manufacturing Survey Arrangement, DIN 18800-7 Klasse E - Schweißen von Stahlbauten, Prüfpersonal nach DIN EN ISO 9712 MT, Prüfpersonal nach DIN EN ISO 9712 PT, Prüfpersonal nach DIN EN ISO 9712 VT, ISO 9001, ISO 14001, ISO 50001, DIN EN 15085-2 CL1 (Schweißen Schienenfahrzeuge), DIN 18800-7 Klasse E (Stahlbau), Q1-Lieferant Deutsche Bahn AG, Umstempelgenehmigungen (Lloyd's Register, Germanischer Lloyd, Bureau Veritas,, Prüfpersonal nach DIN EN ISO 9712 (MT/PT/VT)
- Gegründet
- 1936
- Mitarbeiter
- 120
- Branchen
- Eisenbahninfrastruktur/Gleisoberbau, Windenergie, Schiffskupplungsbau, Bergbau, Kompressorenbau, Sondermaschinen- und Anlagenbau
- 01
Konstruktion und Entwicklung
- 02
Materialeinkauf
- 03
Zuschnitt (CNC-Brennschneiden, Sägen)
- 04
CNC-Drehen, -Fräsen, -Bohren, Millturn-Komplettbearbeitung
- 05
Schweißen/Stahlbau
- 06
Schleifen, Nutenziehen
- 07
Qualitätsprüfung
- 08
Montage, Lackierung, Komplettierung
- 09
Lagerung und Logistik
Werkstoffe & Verfahren
Stahl
Einsatz im Stahlbau und für Schweißbauteile nach DIN 18800-7 und DIN EN 15085-2 CL1.
Standorte
Dülmen
DEProduktion, Verwaltung, Hochregallager
- Stückgewicht / Größe
- Bauteile bis Ø 1.200 mm × 3.000 mm Länge
- Losgröße
- Einzelstücke bis Mittelserien
- Werkstoffe
- Stahl
- WFL M40G, M65, M80, M120 Dreh-Fräszentren
- GROB G550T 5-Achs Fräs-Dreh-Zentrum mit Palettenspeicher
- DMG MORI CTX beta 2000
- DMG Mori CMX 50U 5-Achs
- Doosan Puma 700
- Gildemeister CTX 420/600/620, CTX beta 1250
- EMCO HT95 automatisierte Dreh-Fräs-Zelle
- OKK MCV 820, VM 600, HM 600/800/1250
- Soraluce TRI 1600 Radialbohrmaschine
- ESAB CNC-Brennschneidmaschine 5.000 × 3.200 mm
- Zeiss ACCURA 3D-Koordinatenmessmaschine
- 3 Kardex-Lagerlifte, Hochregallager mit 1.200 Palettenplätzen
Bauteile
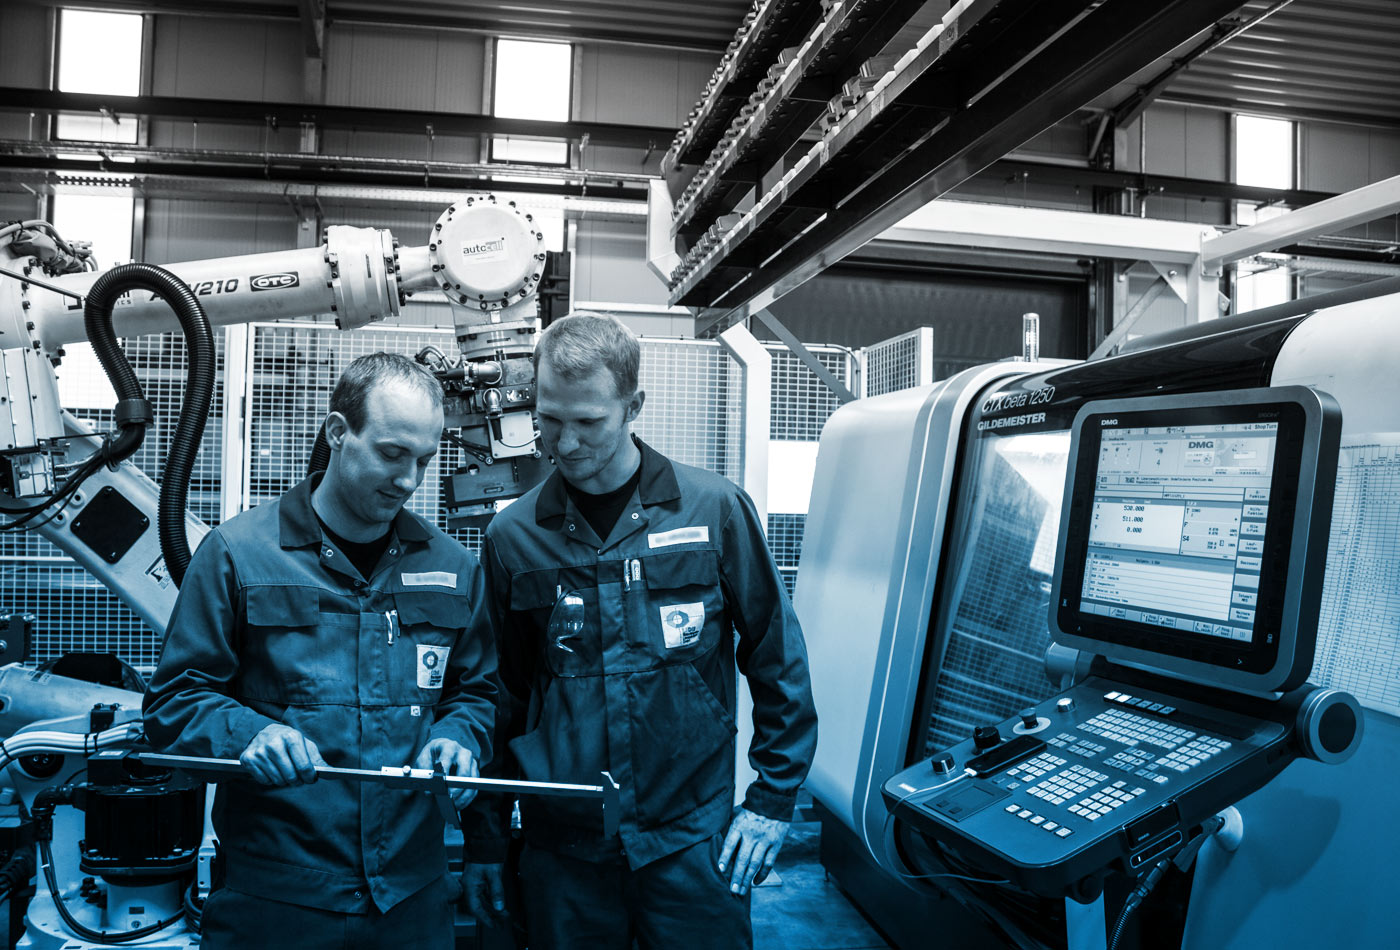
Einblicke in die Fertigung
Branchen
Verfahren & technische Grenzen
| Verfahren | Toleranz | Max. Bauteil | Gewicht | Losgröße | Werkstoffe |
|---|---|---|---|---|---|
| Drehen (CNC-Drehen, Spitzendrehen)Zerspanung | – | 3.200 mm (Futterteile Doosan Puma 700) | – | Einzelstücke – Mittelserien | – |
| Fräsen (3-Achs und 5-Achs-Simultan-Bearbeitung)Zerspanung | – | – | – | Einzelstücke – Mittelserien | – |
| BohrenZerspanung | – | – | – | – | – |
| Komplettbearbeitung Dreh-Bohr-Fräszentren (Millturn/Multitasking, inkl. Zirkular-, Dreh-, 5-Achs-,Zerspanung | – | 3.000 mm × Außendurchmesser 1.200 mm (WFL M120) | – | – | – |
| Schweißen (Schweißbauteile, geprüfte Schweißer nach DIN EN 287, Stahlbau nach DIN 18800-7,Fügen | – | – | – | – | Stahl |
| Zuschnitt (CNC-Brennschneiden, Bandsägen)Zerspanung | – | Brennschneiden 5.000 x 3.200 mm, | – | – | Stahl |
| StahlbauMontage | – | – | – | – | Stahl |
| Aufarbeitung und Reparatur von Gleisoberbaumaschinen und Komponenten (Stopfaggregate,Montage | – | – | – | – | – |
| Montage inkl. Endmontage, Lackierung, Komplettierung (auch vor Ort)Montage | – | – | – | – | – |
| Konstruktion und EntwicklungEngineering | – | – | – | – | – |
| Fertigung von Sicherungsbauteilen (z.B. Schiffskupplungen, Magnetschienenbremsen)Zerspanung | – | – | – | – | – |
| Prüfung: 3D-Koordinatenmessung (klimatisierter Messraum, Zeiss Accura), mobile 3D-Messarme,Prüfung | – | – | – | – | – |
| Formschleifen (Flach- und Profilschleifen)Zerspanung | – | – | – | – | – |
| RundschleifenZerspanung | – | – | – | – | – |
| NutenziehenZerspanung | – | – | – | – | – |
36 Anlagen & Maschinen
| Maschine | Hersteller / Modell | Anzahl | Arbeitsraum | Baujahr | Standort |
|---|---|---|---|---|---|
| CNC-Drehmaschine | Doosan Puma 700 | 1 | Ø 700 x 3.200 mm lang / Ø 900 x 150 mm lang | – | Dülmen |
| CNC-Drehmaschine | Gildemeister CTX 420 | 1 | Ø 250 x 500 mm / Ø 400 x 150 mm | – | Dülmen |
| CNC-Drehmaschine | Gildemeister CTX 600 | 1 | Ø 600 x 150 mm / Ø 400 x 1.000 mm | – | Dülmen |
| CNC-Drehmaschine | Gildemeister CTX 620 | 1 | Ø 600 x 2.000 mm / Ø 800 x 150 mm | – | Dülmen |
| CNC-Drehmaschine | Gildemeister CTX beta 1250 | 1 | – | 2013 | Dülmen |
| CNC-Drehmaschine | DMG MORI CTX beta 2000 | 1 | – | 2017 | Dülmen |
| CNC-Drehmaschine | EMCO EMCOTURN 900 | 1 | – | – | Dülmen |
| Zyklengesteuerte Drehmaschine | Geminis GHT 5 G2 - 1000 | 1 | – | – | Dülmen |
| Spitzendrehmaschine | Heidenreich & Harbeck V 630 | 1 | Umlauf-Ø 650 mm / 380 mm, Drehlänge 1.600 mm | – | Dülmen |
| Spitzendrehmaschine | EX-Cell-O DLZ | 1 | Umlauf-Ø 640 mm / 380 mm, Drehlänge 2.400 mm | – | Dülmen |
| CNC-Dreh-Fräszentrum (Multitask) | WFL M40G | 1 | Umlauf-Ø über Bett 520 mm, z 3.150 mm, Gegenspindel, HSK 63 | – | Dülmen |
| CNC-Dreh-Fräszentrum (Multitask) | WFL M65 | 1 | Umlauf-Ø über Bett 830 mm, z 3.000 mm, Lynette SLU 5.1 Ø90-390 mm | 2022 | Dülmen |
| CNC-Dreh-Fräszentrum (Multitask) | WFL M80 | 1 | Umlauf-Ø über Bett 1.000 mm, z 3.000 mm, Lynette SLU 4 150-680 mm | 2019 | Dülmen |
| CNC-Dreh-Fräszentrum (Multitask) | WFL M120 | 1 | Umlauf-Ø über Bett 1.000 mm, Drehlänge 3.000 mm, 108 Werkzeugplätze, 90 kW Haupt-/55 kW | – | Dülmen |
| 5-Achs CNC Fräs-Dreh-Zentrum | GROB G550T | 1 | mit automatisiertem Palettenspeicher | 2017 | Dülmen |
| 5-Achs CNC Fräszentrum | DMG Mori CMX 50U | 1 | – | – | Dülmen |
| Vertikales Bearbeitungszentrum | OKK MCV 820 | 2 | Verfahrweg 1.600 x 820 x 700 mm, Tisch 2.000 x 900 mm, 2.000 kg | – | Dülmen |
| Vertikales Bearbeitungszentrum | OKK VM 600 | 1 | Verfahrweg 1.300 x 660 x 660 mm, Tisch 1.400 x 660 mm | – | Dülmen |
| Horizontales Bearbeitungszentrum | OKK HM 600 | 2 | Verfahrweg 780 x 750 x 800 mm, Tisch 630 x 630 mm | – | Dülmen |
| Horizontales Bearbeitungszentrum | OKK HM 800 | 2 | Verfahrweg 1.400 x 1.100 x 1.050 mm, Tisch 800 x 800 mm | – | Dülmen |
| Horizontales Bearbeitungszentrum | OKK HM 1250 | 1 | Verfahrweg 1.700 x 1.400 x 1.240 mm, Tisch 1.250 x 1.250 mm | – | Dülmen |
| CNC-Dreh-Fräszentrum | EMCO HT95 | 1 | vollautomatisierte Zelle, 32 Paletten á 1.200 x 1.200 mm | 2013 | Dülmen |
| Radialbohrmaschine | Soraluce TRI 1600 | 1 | – | – | Dülmen |
| Schnellradiale Bohrmaschine | Donau DR 24 | 1 | – | – | Dülmen |
| Horizontal Bohr- und Fräsmaschine (Tischausführung) | TOS W9 | 1 | – | – | Dülmen |
| Flächen-/Profilschleifmaschine | Geibel & Hotz FS 60 Compact | 1 | – | – | Dülmen |
| Rundschleifmaschine | Jarbe RUA 1500 | 1 | – | – | Dülmen |
| CNC-Brennschneidmaschine | ESAB | 1 | 5.000 x 3.200 mm, Brenntiefe 250 mm | – | Dülmen |
| 2-Säulen-Metall-Bandsägeautomat | FORTEMAT SBA 321 | 1 | Sägebereich max. 320 mm | – | Dülmen |
| 2-Säulen-Metall-Bandsägeautomat | FORTEMAT SBA 421 | 1 | Sägebereich max. 420 mm | – | Dülmen |
| 3D-Koordinatenmessmaschine | Zeiss ACCURA 12/18/10 | 1 | klimatisierter Messraum | – | Dülmen |
| Nutenziehmaschine | – | 1 | – | 2012 | Dülmen |
| Reinigungsanlage | – | 1 | – | – | Dülmen |
| Druckprüfanlage | – | 1 | – | – | Dülmen |
| Werkzeugverwaltungssystem | Zoller TMS | 1 | – | 2016 | Dülmen |
| Ballbar-System (Maschinenmessung) | Renishaw QC10 | 1 | – | – | Dülmen |
Zusatzleistungen
Referenzkunden
Qualität
Über 1.700 genormte Prüf- und Messmittel stehen zur Qualitätskontrolle zur Verfügung; die Endkontrolle erfolgt per 3D-Koordinatenmessmaschine in einem klimatisierten Messraum (Zeiss ACCURA). Prüfdienstleistungen umfassen Ultraschall-, Röntgen- und Farbeindringprüfung, statische Druckprüfung, Restmagnetismusprüfung sowie mobile 3D-Messarme.
| Nachweis | Dülmen |
|---|---|
| ISO 9001 | |
| ISO 14001 | |
| ISO 50001 | |
| DIN EN 15085-2 CL1 (Schweißen Schienenfahrzeuge) | |
| DIN 18800-7 Klasse E (Stahlbau) | |
| Q1-Lieferant Deutsche Bahn AG | |
| Umstempelgenehmigungen (Lloyd's Register, Germanischer Lloyd, Bureau Veritas, | |
| Prüfpersonal nach DIN EN ISO 9712 (MT/PT/VT) |
Historie
- 1936
Gründung eines Betriebs zur Herstellung von technischen Bürsten durch Karl und Waltraud Lienenbrügger (Bürstwalzen, Besen für Industrie und Stadtverwaltungen).
- 1957
Patent Karl Lienenbrüggers auf einen an Bahnbaumaschinen (Schotterpflug) eingesetzten Besen; Übernahme eines zweiten Betriebs.
- 1964
Verlegung des Unternehmens- und Wohnsitzes nach Dülmen; Fertigung von Ersatzteilen für Gleisoberbaumaschinen und allgemeinem Maschinenbau.
- 1977
Kauf der ersten CNC-gesteuerten Drehmaschine; Anfang der 1980er Jahre Übernahme der Führung durch Rita Schaefer und Elke Wemhoff.
- 1990
Einstellung der Bürstenfertigung; Ausrichtung auf neue Geschäftsfelder bei 55 Mitarbeitern.
- 1996
Eintritt der dritten Generation (Peter Wemhoff, Heike Coenen, Frank Schaefer) in die Geschäftsleitung; ca. 100 Mitarbeiter.
- 2004
Bau eines Hochregallagers mit 1.200 Palettenstellplätzen.
- 2007
Fertigstellung einer 1.200 qm klimatisierten Produktionshalle; erstes WFL Dreh-Fräszentrum (Millturn) in Betrieb.
- 2009
Überstehen der Weltwirtschaftskrise ohne Kurzarbeit; Erhalt der Kapazitäten durch Ersatzinvestitionen.
- 2012
Neue 1.200 m² LEAN-orientierte Produktionshalle mit automatisierter Drehbearbeitungszelle, Qualitätssicherung und klimatisiertem Messraum (Zeiss Accura).
- 2013
Aufbau einer vollautomatisierten Dreh-Fräs-Bearbeitungszelle (EMCO HT95, Gildemeister CTX beta 1250) mit Robotertechnik.
- 2014
Erweiterung der Dreh-Fräs-Bearbeitungszelle um ein CNC-Dreh-Fräszentrum.
- 2016
Einführung des Werkzeugverwaltungssystems Zoller TMS; Digitalisierung der Prozessketten.
- 2017
Erweiterung um CNC-Drehmaschine DMG MORI CTX beta 2000 und GROB G550T 5-Achs Fräs-Dreh-Zentrum mit Palettenspeicher.
- 2019
Erweiterung um Dreh-Fräszentrum WFL M80.
- 2020
Integration von 3 Kardex-Lagerliften in die Fertigung.
- 2022
Erweiterung um Dreh-Fräszentrum WFL M65.