Ist das Ihr Unternehmen? Profil übernehmen
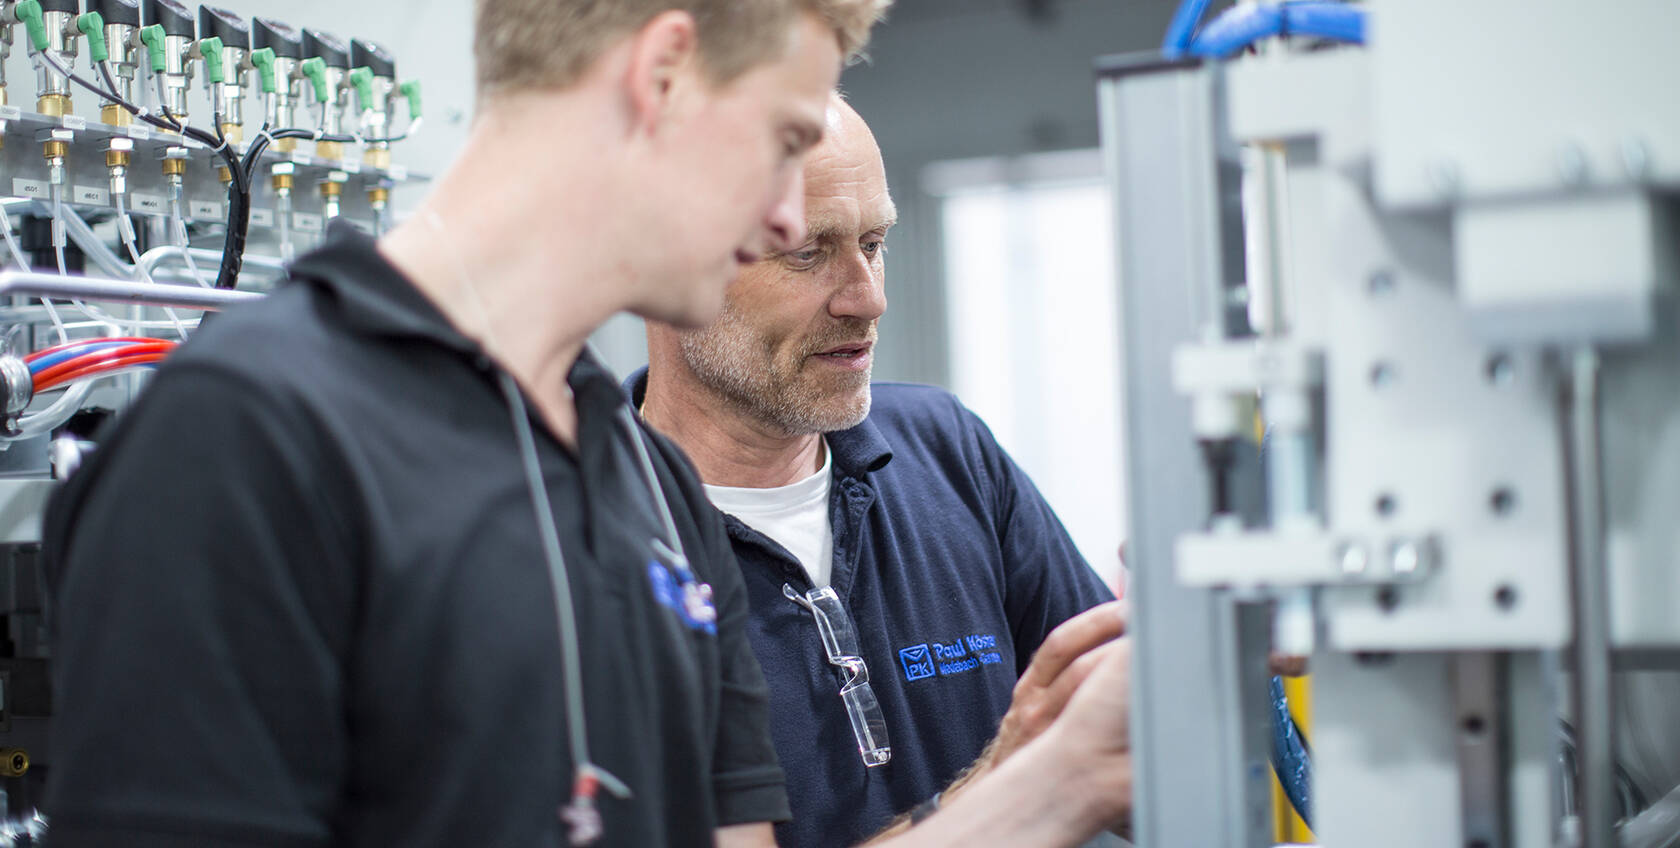
Fertigt Sondermaschinen für Dichtheitsprüfung, Montagetechnik und Automation – von Einzelmaschinen bis kompletten Produktionslinien.
Paul Köster GmbH
Medebach · SuzhouNeu auf Amplifa
Über uns
Die Paul Köster GmbH ist ein Familienunternehmen aus Medebach im Sauerland und seit 1907 im Maschinenbau tätig. Das Unternehmen fertigt komplexe Sondermaschinen und Turn-Key-Lösungen in den Kernbereichen Dichtheitsprüfung, Montagetechnik, industrielle Automatisierung und KI-gestützte Visual Inspection. Das Spektrum reicht von Einzelmaschinen bis zu kompletten, verketteten Produktionslinien mit mehreren Robotern. Die Wertschöpfung umfasst Konstruktion, eigene Softwareentwicklung, mechanische und elektrische Fertigung mit hoher Fertigungstiefe, Installation, Inbetriebnahme sowie Service und Ersatzteilversorgung. Referenzkunden stammen aus Automotive, Medizintechnik, Industriearmaturen, Rechenzentren, Verteidigungs- und Sicherheitstechnik sowie Energie- und Batterieanwendungen, darunter AUDI, GF Casting Solutions und ABB. Am Hauptsitz in Medebach arbeiten rund 300 Mitarbeitende; mit der Tochtergesellschaft Suzhou LK Special Automation Equipments Ltd. ist das Unternehmen auch in China vertreten.
- Standort
- Medebach
- Verfahren
- Dichtheitsprüfung (Massenflussverfahren / Luftprüfverfahren), Dichtheitsprüfung Batteriegehäuse XXL (Luft, kleine Prüfdrücke), Lecklokalisierung mittels Helium-Schnüffelmethode (Gasprüfverfahren), Dichtheitsprüfung mittels Druckdifferenzverfahren (Öl-Raum), Montage von Zylinderköpfen (16 Roboter, Taktzeit <2.88 Min, 18 Einzeloperationen), Automatisierte Montage & Dichtheitsprüfung Zylinderköpfe (Stickstoffkühlung, Taktzeit <78 Sek.), Fügen mit induktiver Erwärmung (Stator-Gehäuse, Gehäuse auf über 200°C erhitzt), Fügen mit induktiver Erwärmung (Kühlkörper, Lagerbuchsen)
- Werkstoffe
- Aluminium (Batteriegehäuse, implied), Aluminium-Druckguss (Gehäuse AUDI E-Mobility, GF Casting Solutions), Stahl, Aluminium, Aluminium-Druckguss, Induktive Erwärmung, Dichtheitsprüfung (Massenfluss-/Druckdifferenzverfahren), Helium-Schnüffelmethode
- Zertifikate
- DIN EN ISO 9001, DIN EN 1090, DIN ISO 3834
- Gegründet
- 1907
- Mitarbeiter
- 300
- Branchen
- Automotive, Medizintechnik, Industriearmaturen, Rechenzentren, Industrieller Modulbau, Verteidigungs- und Sicherheitstechnik
- 01
Konstruktion (mechanisch & elektrisch)
- 02
Softwareentwicklung (eigene Softwareabteilung)
- 03
Fertigung mit hoher Fertigungstiefe
- 04
Montage und Anlagenbau
- 05
Installation und Inbetriebnahme beim Kunden
- 06
Service und Ersatzteilversorgung
Werkstoffe & Verfahren
Stahl
Konformitätsnachweise nach DIN EN 1090 und DIN ISO 3834 für tragende Stahlbauteile im Anlagenbau.
Aluminium
Tragende Aluminiumbauteile nach DIN EN 1090; Aluminium-Druckgussgehäuse u. a. aus der E-Mobilität als Prüf- und Montageobjekte.
Aluminium-Druckguss
Verarbeitete Gussbauteile (u. a. E-Mobility Gehäuse, Batteriegehäuse) in Montage- und Dichtheitsprüfanlagen.
Induktive Erwärmung
Fügeprozesse mit induktiv auf über 200 °C erwärmten Gehäusen (u. a. Stator-Gehäuse E-Motoren).
Dichtheitsprüfung (Massenfluss-/Druckdifferenzverfahren)
Luftprüfverfahren zur Bauteilvalidierung, auch für XXL-Bauteile wie Batteriegehäuse.
Helium-Schnüffelmethode
Gasprüfverfahren zur Lecklokalisierung bei nicht in Ordnung befundenen Bauteilen.
Visual Inspection
KI-gestützte Endkontrolle und Kamera-Lagekontrolle in Produktionsanlagen.
Standorte
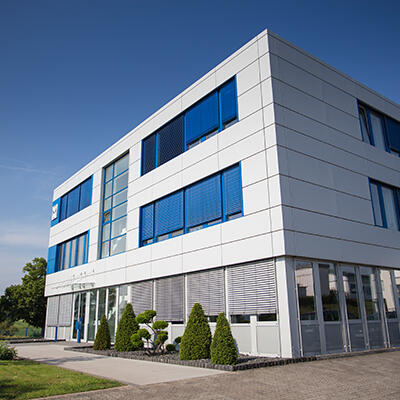
Medebach
DEHauptsitz, Engineering, Fertigung und Anlagenbau
- Werkstoffe
- Stahl, Aluminium
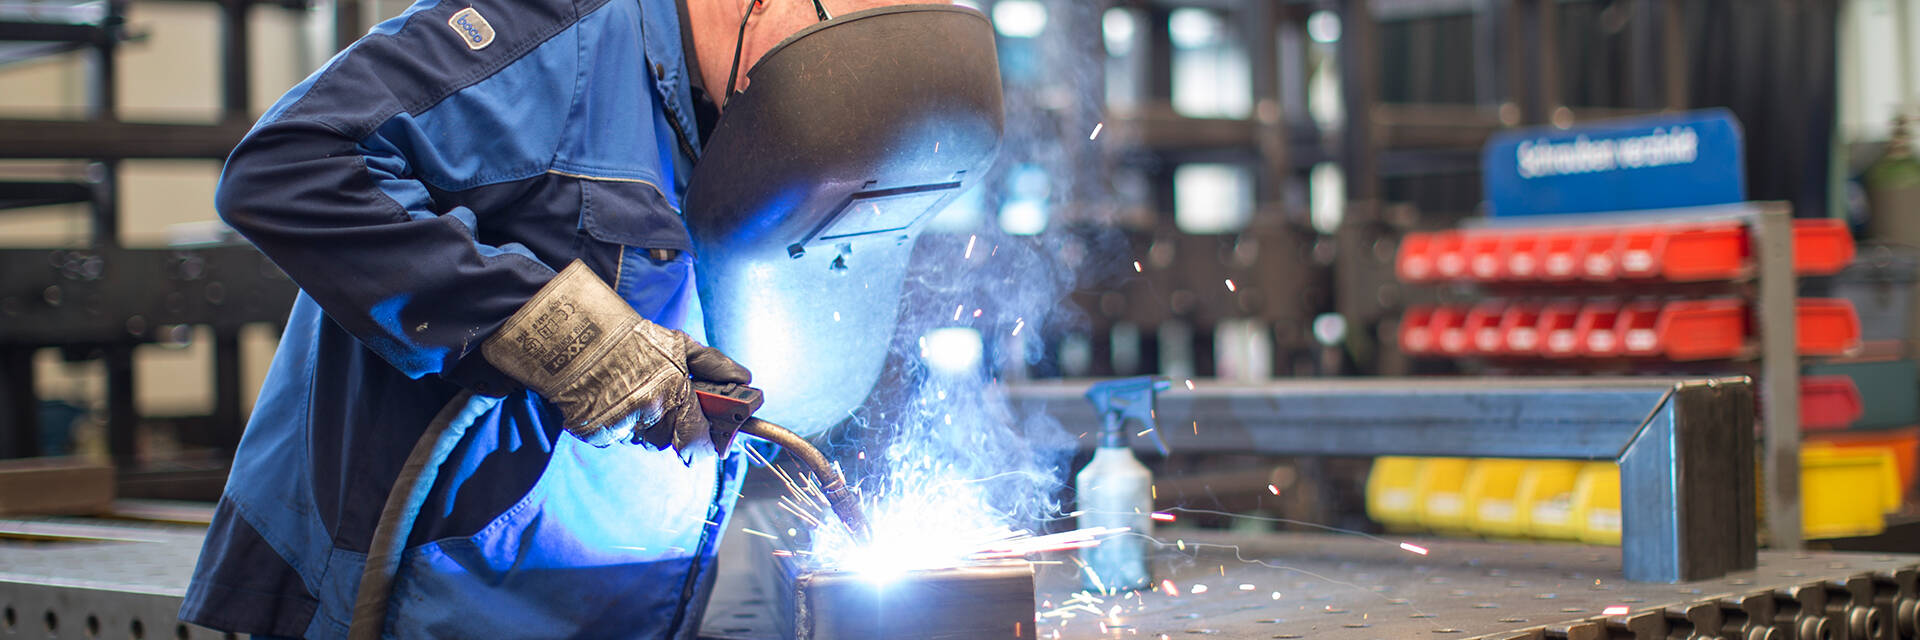
- Schweißfertigung (DIN EN 1090 / ISO 3834)
- Konstruktion und Softwareabteilung
- Fertigung mit hoher Fertigungstiefe
- Photovoltaikanlagen Werk 1 und Werk 3
Suzhou
CNTochterunternehmen Suzhou LK Special Automation Equipments Ltd., lokale Betreuung im asiatischen Raum
Bauteile & Anlagen
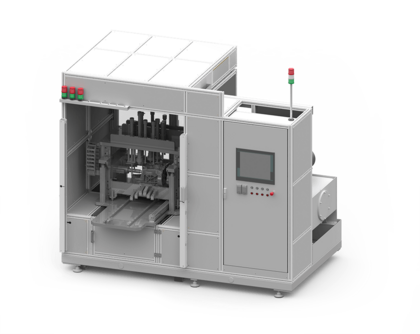
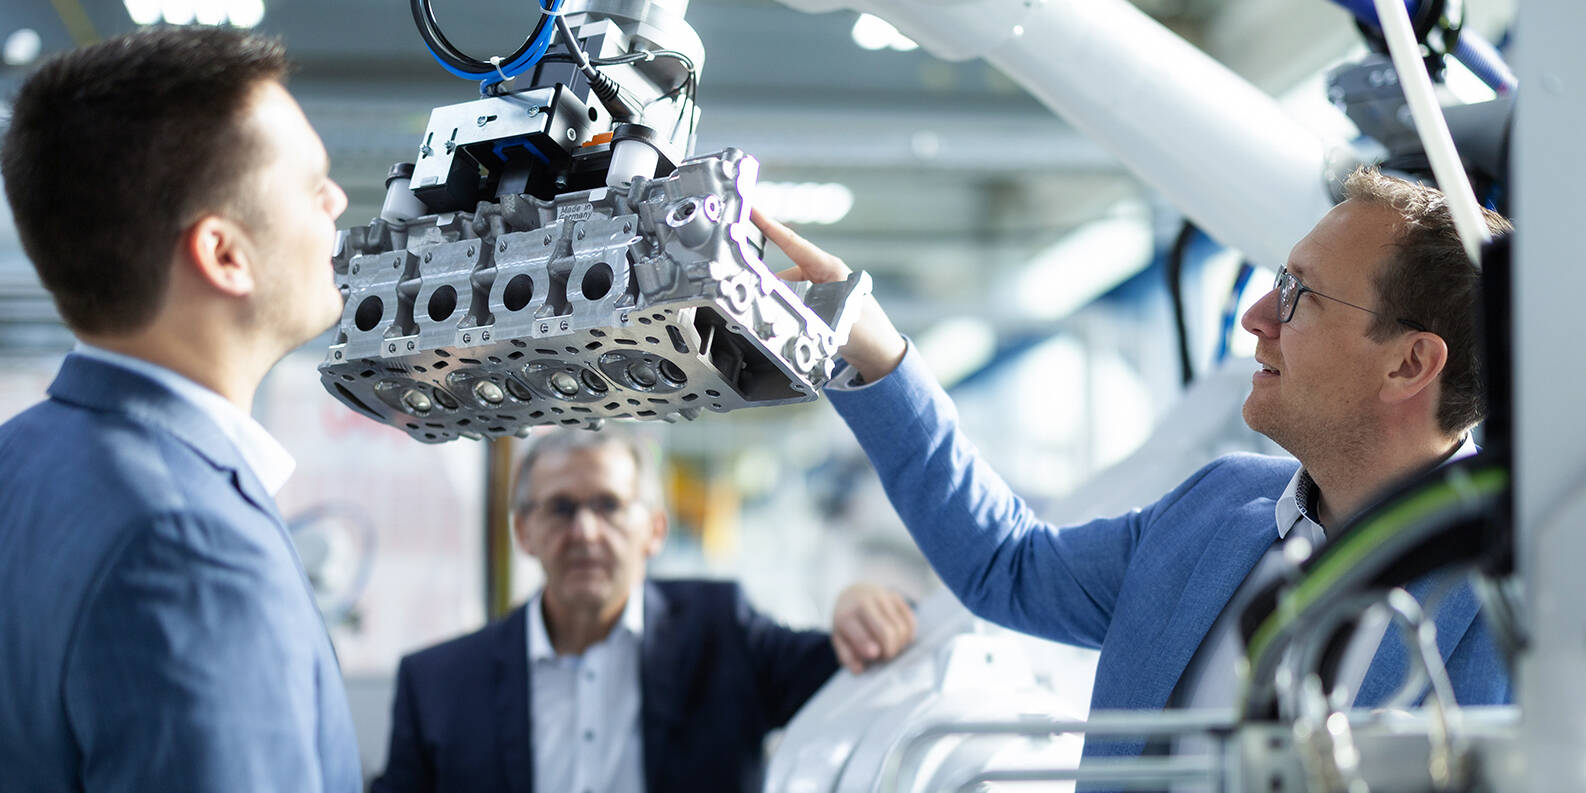
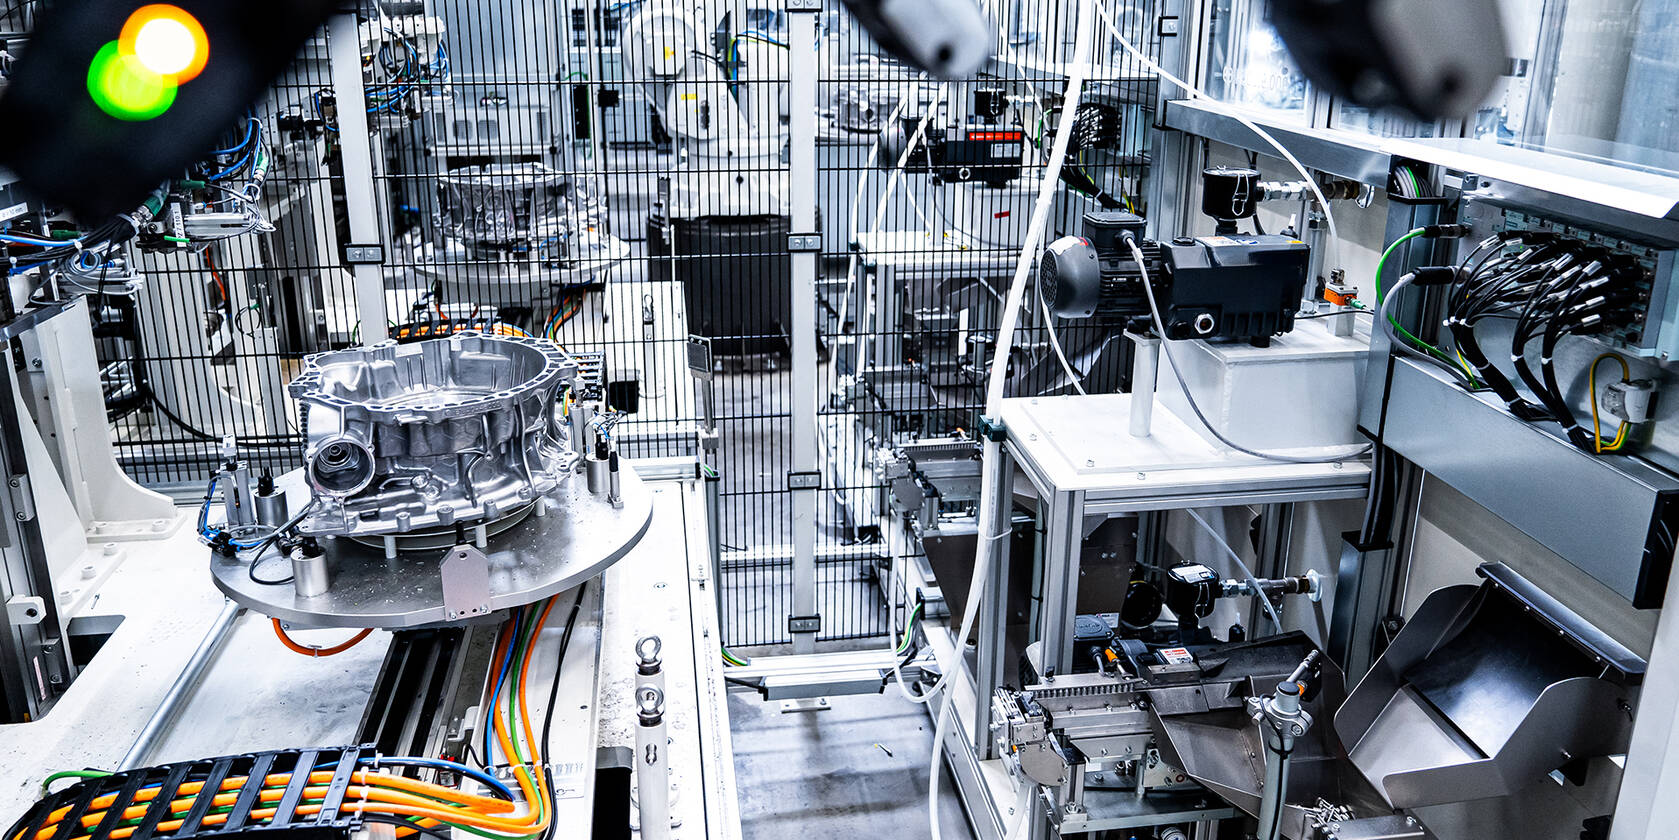
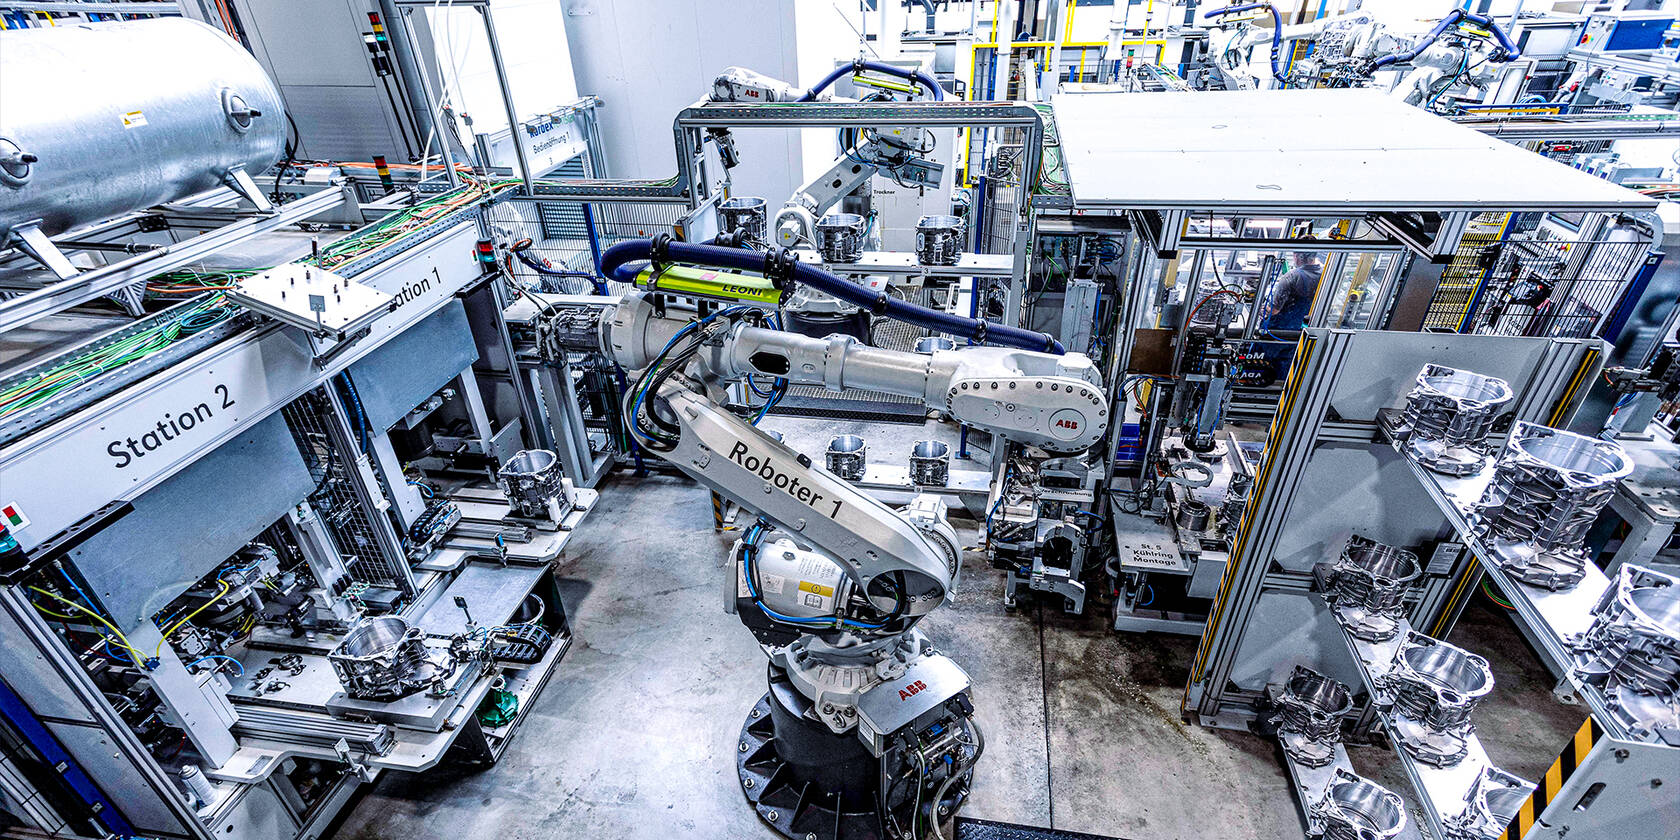
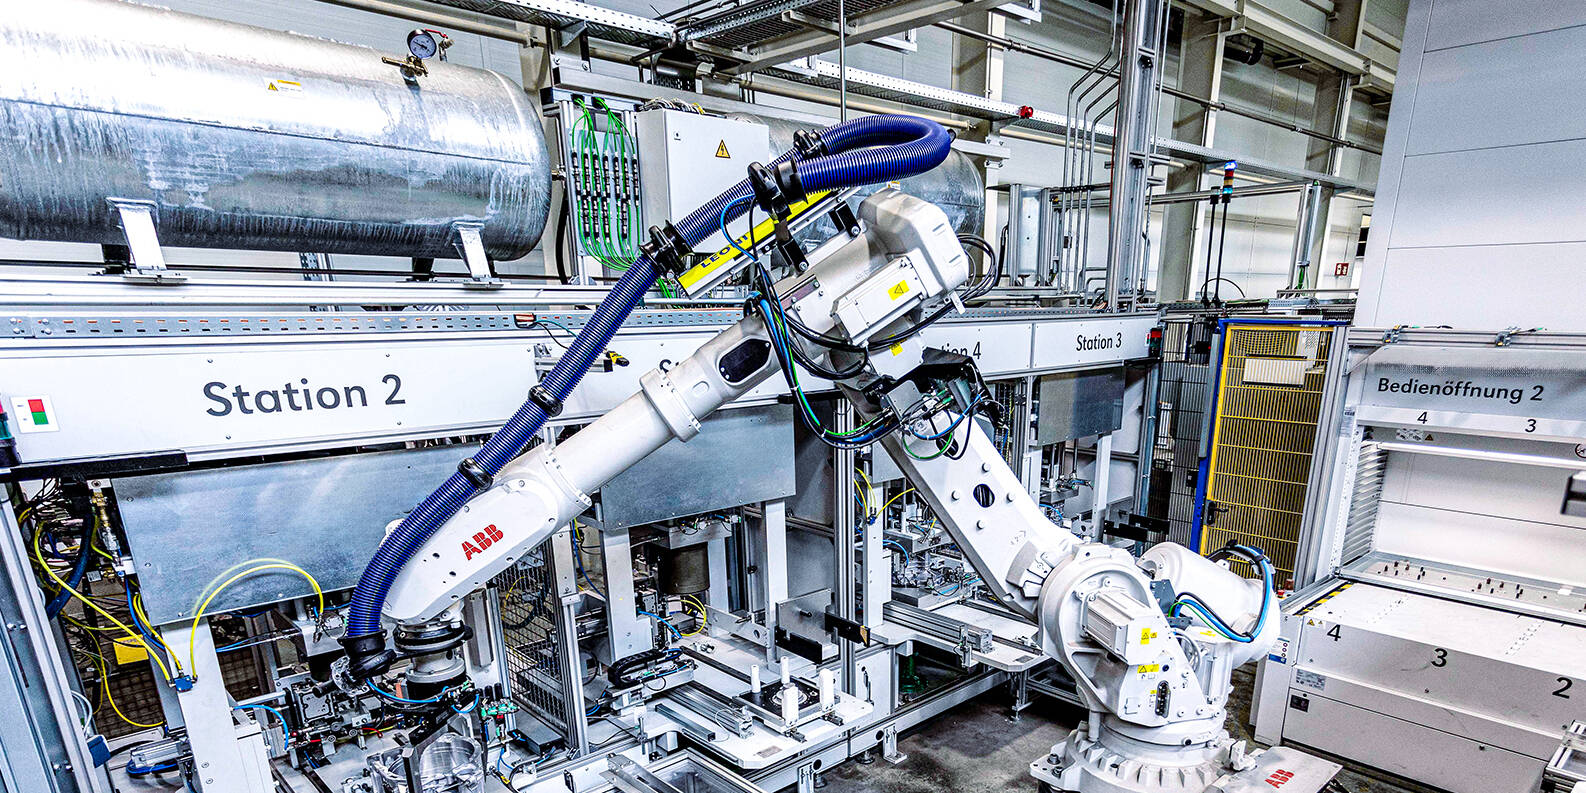
Einblicke in die Fertigung
Branchen
Verfahren & technische Grenzen
| Verfahren | Toleranz | Max. Bauteil | Gewicht | Losgröße | Werkstoffe |
|---|---|---|---|---|---|
| Dichtheitsprüfung (Massenflussverfahren / Luftprüfverfahren)Prüfung | – | – | – | – | – |
| Dichtheitsprüfung Batteriegehäuse XXL (Luft, kleine Prüfdrücke)Prüfung | – | ca. 6,5 m (Dichtkontur) | – | – | – |
| Lecklokalisierung mittels Helium-Schnüffelmethode (Gasprüfverfahren)Prüfung | – | – | – | – | – |
| Dichtheitsprüfung mittels Druckdifferenzverfahren (Öl-Raum)Prüfung | – | – | – | – | – |
| Montage von Zylinderköpfen (16 Roboter, Taktzeit <2.88 Min, 18 Einzeloperationen)Montage | – | ca. 25 m (Anlagenlänge) | – | – | – |
| Automatisierte Montage & Dichtheitsprüfung Zylinderköpfe (Stickstoffkühlung, Taktzeit <78 Sek.)Montage | – | – | – | – | Ventilsitzringe, Ventilführungen, Gewindebuchsen, Verschlussdeckel, Injektorhülsen |
| Fügen mit induktiver Erwärmung (Stator-Gehäuse, Gehäuse auf über 200°C erhitzt)Fügen | – | – | – | – | – |
| Fügen mit induktiver Erwärmung (Kühlkörper, Lagerbuchsen)Fügen | – | – | – | – | – |
| Automatisierte Montageanlage für E-Mobility Gehäuse (14 Roboter, 16 Montagen, 8 Prüfstationen)Montage | – | – | – | – | Gehäuse E-Mobilität, Kühlkörper, Lagerbuchsen, Blechdeckel, Kühlring, Verschlussstopfen |
| Dichtmittelauftrag (vollautomatisiert) inkl. Kontrolle mittels 3D-Kamera/3D-ScannerFügen | – | – | – | – | – |
| Reinigung (Vorreinigung mit Kühlmittel verschmutzter Teile, Waschzelle, Trocknung)Oberfläche | – | – | – | – | – |
| Laserbeschriftung / LaserkennzeichnungOberfläche | – | – | – | – | – |
| Sichtprüfung / Kamera-Lagekontrolle / Visual Inspection (KI-gestützt)Prüfung | – | – | – | – | – |
| Sondermaschinenbau (Turn-Key Lösungen, Einzelmaschinen bis komplette Produktionslinien)Engineering | – | – | – | – | – |
| Montagetechnik (automatisierte Montageanlagen)Montage | – | – | – | – | – |
| Industrielle Automatisierung / AutomationssystemeEngineering | – | – | – | – | – |
| Verschraubung mit Parameter-ÜberwachungFügen | – | – | – | – | – |
| Einpresse-/Einhämmern von Bauteilen (Ventile, stickstoffgekühlt bei -195,8 °C)Fügen | – | – | – | – | Ventilsitzringe, Ventilführungen |
| Imprägnierung (in automatisierter Fertigungslinie für QS)Oberfläche | – | – | – | – | – |
| Bauteilhandling mit Handling-Robotern (inkl. Vakuumgreifer)Engineering | – | – | rund 30 kg (Bauteil) | – | – |
| Schraub-/Dichtmittelauftrag: vollautomatisierter Auftrag individueller KleberaupenFügen | – | – | – | – | – |
7 Anlagen & Maschinen
| Maschine | Hersteller / Modell | Anzahl | Arbeitsraum | Baujahr | Standort |
|---|---|---|---|---|---|
| Montageanlage für E-Motoren (induktive Erwärmung, Fügeachse) | – | 1 | – | – | beim Kunden (Hybrid-/E-Mobilität) |
| Produktionsanlage zur Dichtheitsprüfung von Batteriegehäusen (XXL) | – | 1 | Bauteilgröße analog Fahrzeugplattform | – | beim Kunden |
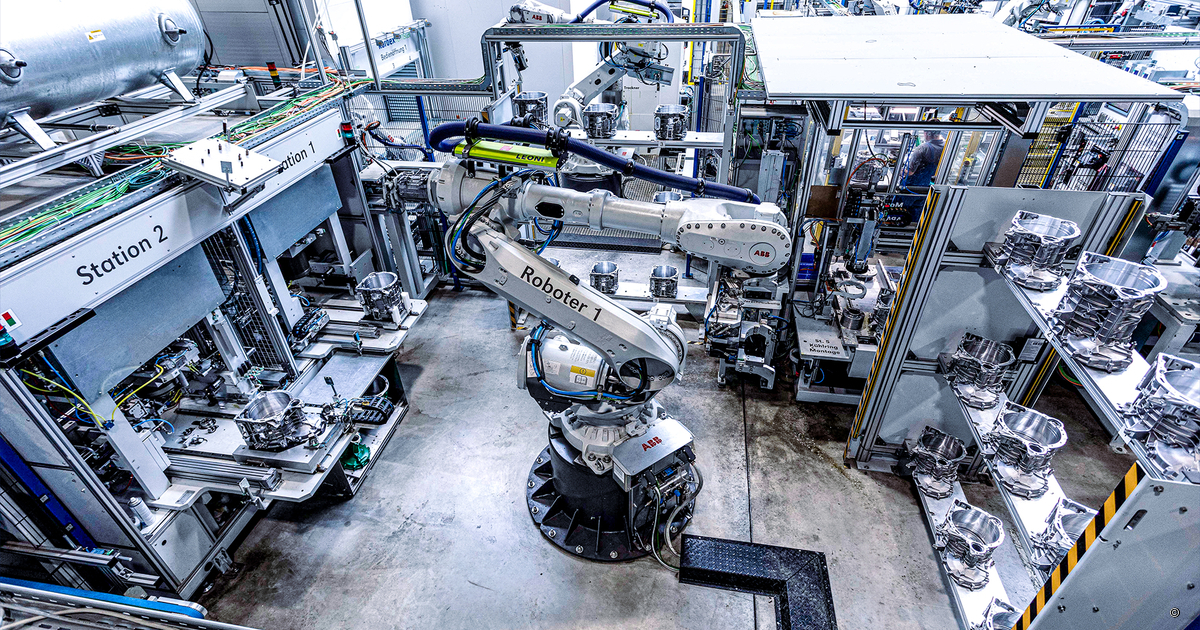
| Automatisierte Produktionsanlage Zylinderkopfmontage (16 Roboter, ca. 25 m lang) | – | 1 | ca. 25 m Anlagenlänge | – | beim Kunden (Automobilzulieferer Süddeutschland) |
| Automatisierte Montageanlage E-Mobility Gehäuse (14 Roboter, 6 Zellen) | – | 1 | Portal mit 3 Robotern und Arbeitsrange von 50 Metern | – | GF Casting Solutions, Produktionshalle des Kunden |
| Automatisierte Montage & Dichtheitsprüfanlage Zylinderköpfe (5 Roboter, Flüssigstickstoffbehälter) | – | 1 | – | – | beim Kunden (Nutzfahrzeughersteller) |
| Automatisierte Montagemaschine für LKW Achsnaben | – | 1 | – | – | beim Kunden |
| Automatisierte Fertigungslinie für Qualitätssicherung (Bearbeitung, Montage, Dichtheitsprüfung, | – | 3 | – | – | beim Kunden |
Zusatzleistungen
Referenzkunden
Qualität
Seit April 2003 ist das Unternehmen durch den TÜV Süd nach DIN EN ISO 9001 zertifiziert; zusätzlich bestehen Nachweise nach DIN EN 1090 und DIN ISO 3834 für tragende Stahl- und Aluminiumbauteile. Fachpersonal, lückenlose Dokumentation sowie integrierte Mess- und Prüfsysteme (u. a. DIATEST-Messsysteme, Kamera- und KI-gestützte Sichtprüfung) sichern die Prozessqualität.
| Nachweis | Medebach |
|---|---|
| DIN EN ISO 9001 | |
| DIN EN 1090 | |
| DIN ISO 3834 |
Historie
- 1907
Gründung des Familienunternehmens in Medebach
- 1991
Die Brüder Paul, Friedrich und Ernst Köster übernehmen die Führung des Traditionsunternehmens
- 2003
Erstmalige Zertifizierung nach DIN EN ISO 9001 durch TÜV Süd
- 2025
Generationswechsel in der Geschäftsführung; Restrukturierung zur Sicherung der Unternehmensnachfolge