Ist das Ihr Unternehmen? Profil übernehmen
Umformtechnik, Schweißbaugruppen, Rohrbiegung und Montage von Metallkomponenten für Automotive, Sitztechnik und Luftfahrt.
PRETTL Metal Components GmbH
Pfullingen (DE) · Szekszárd (HU)Neu auf Amplifa
Über PRETTL Metal Components
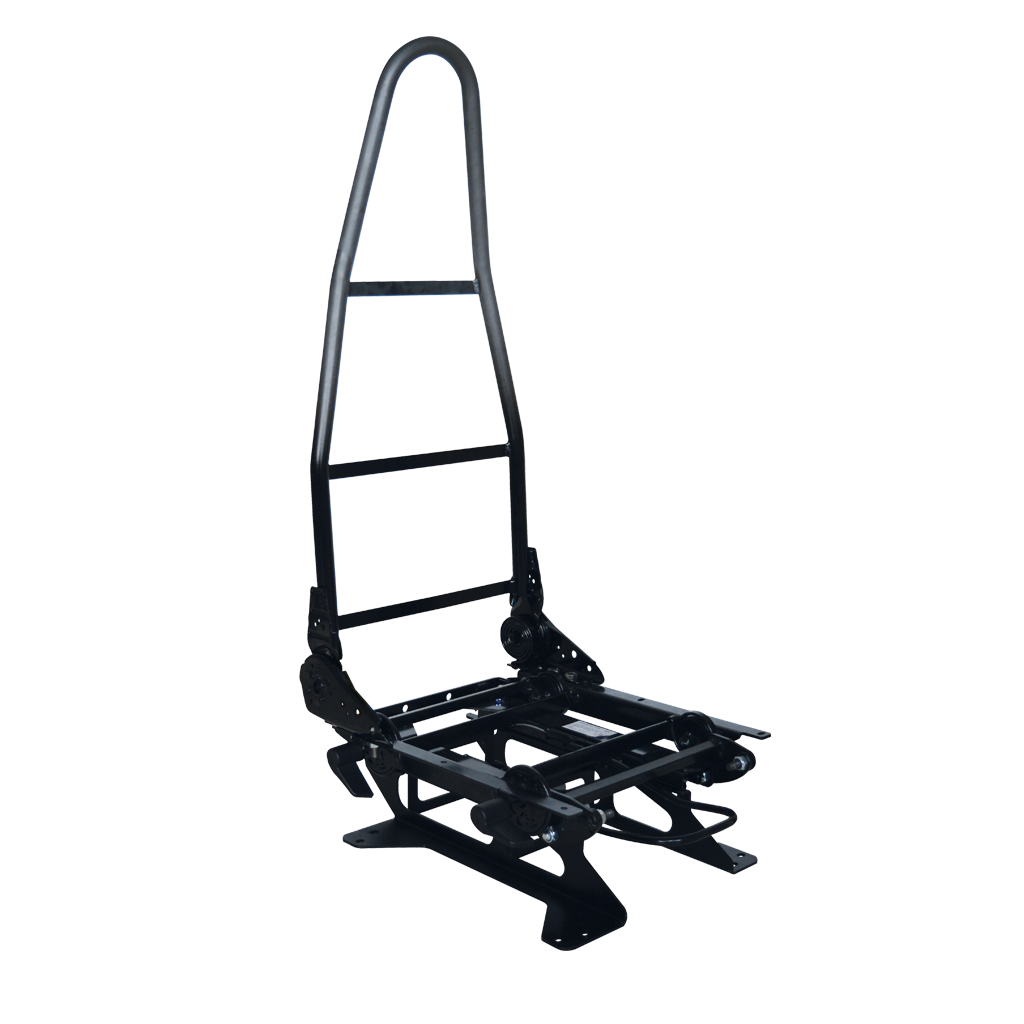
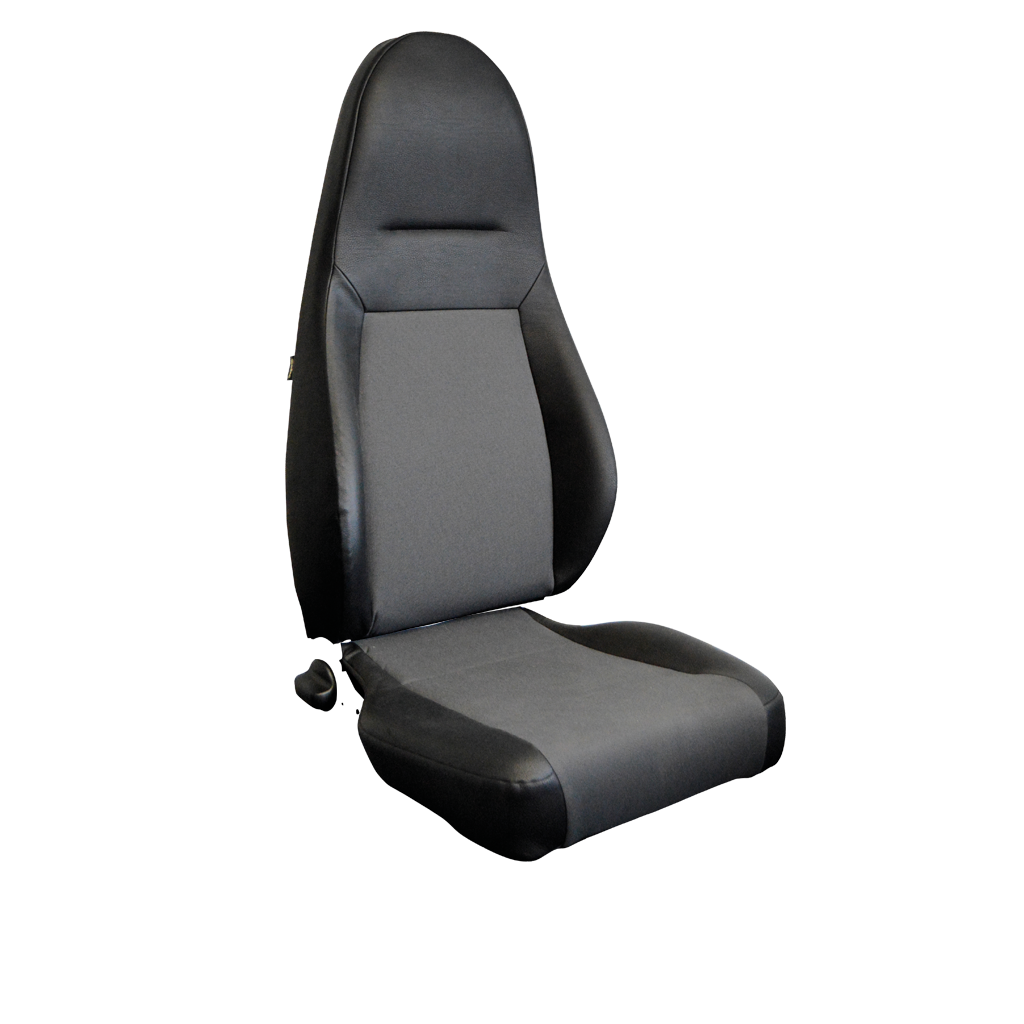
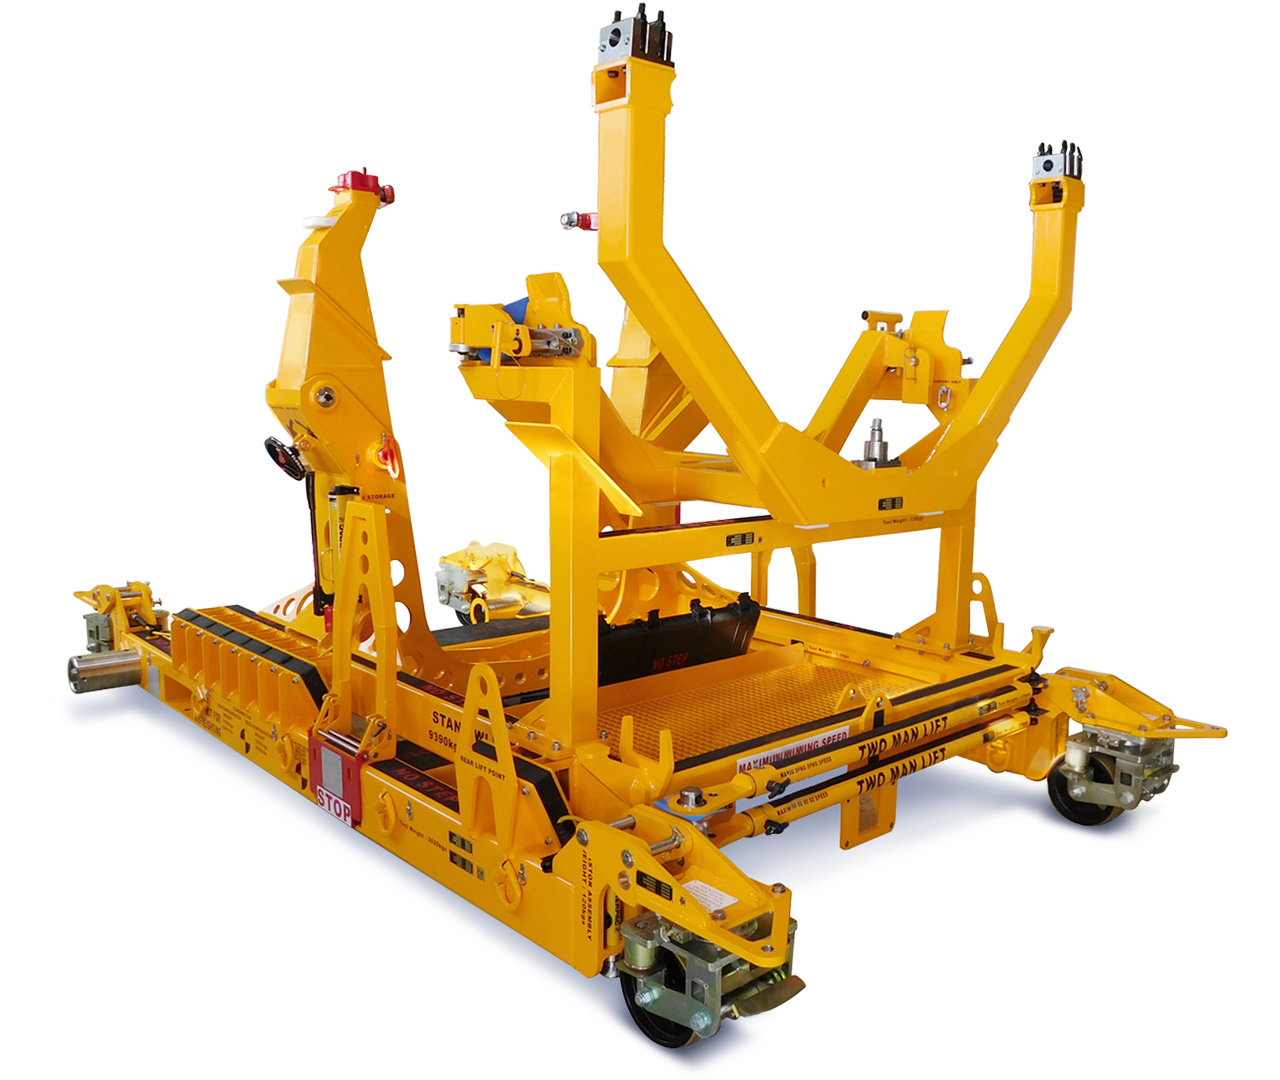
Die PRETTL Metal Components GmbH fertigt Metallkomponenten und Baugruppen vom Stanz- und Tiefziehteil über Laser- und Biegeteile bis zum komplett montierten, pulverbeschichteten Bauteil. Das Portfolio umfasst Stanz- und Tiefziehteile auf über 50 Hydraulikpressen (20 t bis 1.350 t) und Exzenterpressen bis 630 t, 2D-Laserschneiden und Abkanten, Rohrbiegen, Roboterschweißen sowie Werkzeug- und Vorrichtungsbau. Werkstoffe sind Kalt- und Warmband, Stahl, Edelstahl, Aluminium, Messing und Kupfer. Zu den Produkten zählen Halbschalen und Hitzeschilde für Abgassysteme, Metall-Sitzstrukturen, Gehäuseteile für Stromspeicher sowie hochpräzise Stahlbaugruppen für Aerospace Tooling. Kunden kommen aus Automotive, Commercial Vehicle, Caravan, Luftfahrt, Industrie und Energie. Gefertigt wird an zwei Standorten: Pfullingen (Schweißbaugruppen, Laser- und Biegeteile, Verwaltung) und der 1994 übernommenen BHG Alkatrészgyártó Kft. in Szekszárd/Ungarn (Werkzeugbau, Stanzen, Rohrfertigung, Montage, Aerospace Tooling, ca. 450 Mitarbeiter). Ein interner Werksverkehr verbindet beide Fertigungen wöchentlich.
- Standort
- Pfullingen
- Verfahren
- Stanz- und Tiefziehtechnik (Progressivverbundwerkzeuge, manueller Transfer, automatischer Transfer), Pulverbeschichten mit Entfetten, Teilewaschen, Zinkphosphatierung, Montage von Baugruppen mit Kaufteilen, Engineering: Machbarkeitsprüfungen, Prozessentwicklung, Produktoptimierung, werkzeugfähige, Werkzeugbau (Stanz-/Tiefziehwerkzeuge, Schweißvorrichtungen, Prüfvorrichtungen) mit, 2D-Laserschneiden und Biegen, Rohrbiegen (Aluminium- und Edelstahlrohre, Wandstärke ca. 1,5mm, Durchmesser 10–30mm), Schweißen: Roboterschweißen, Punktschweißen, Bolzenschweißen, Rollennahtschweißen, TIG, MAG, Löten
- Werkstoffe
- Kaltband, Warmband, Nichteisenmetalle (Austenite und Ferrite), Stahl, Aluminium, Edelstahl, Messing, Kupfer
- Zertifikate
- DIN EN ISO 9001:2015, IATF 16949:2016, DIN EN ISO 50001:2018, EN 9100:2018 (entspricht AS 9100D / JISQ 9100:2016), DIN EN ISO 3834-2:2021, ISO 9001, IATF 16949, ISO 50001, EN 9100, ISO 3834-2, ISO 14001
- Gegründet
- 1977
- Mitarbeiter
- ca. 450 (BHG Ungarn)
- Branchen
- Automotive, Commercial Vehicle, Caravan, Luftfahrt/Aerospace, Industrie, Energie
- 01
Engineering & Projektmanagement
- 02
Werkzeug- und Vorrichtungsbau
- 03
Prototypenbau
- 04
Stanzen & Tiefziehen / Laserschneiden & Biegen / Rohrbiegen
- 05
Schweißen
- 06
Pulverbeschichtung
- 07
Montage von Baugruppen
- 08
Prüf- & Messtechnik
Werkstoffe & Verfahren
Kalt- und Warmband
Blech aus Coil oder Tafel mit 0,3–6 mm Dicke für Stanz- und Tiefziehteile.
Stahl
Laserzuschnitte, Biegeteile und hochpräzise Stahlbaugruppen u. a. für Aerospace Tooling.
Edelstahl
Laser- und Rohrbiegeteile sowie schweißbare Baugruppen.
Aluminium
Laser-geschnittene und gebogene Rohre und Blechteile.
Messing
Lasergeschnittene Teile bis 10 mm Materialdicke.
Kupfer
Lasergeschnittene Teile bis 10 mm Materialdicke.
Standorte
Pfullingen
DEHauptsitz: Schweißbaugruppen (Roboter), 2D-Laserschneiden & Biegen, Prototypen, Verwaltung, Vertrieb
- Werkstoffe
- Stahl, Edelstahl, Aluminium, Messing, Kupfer
- 2D-Laserschneidanlage (8 kW Festkörperlaser, automatisches Be-/Entladen)
- Abkantpresse (Biegelänge 4.000 mm, 1.700 kN)
- Schweißroboter
- 3D-Koordinatenmessgerät
- Durchlauf-Backofen Pulverbeschichtung (2.000×600×1.200 mm)
Szekszárd
HUBHG Alkatrészgyártó Kft.: Werkzeugbau, Vorrichtungsbau, Serienproduktion Stanzen, Rohrfertigung, Montage, Outsourcing
- Losgröße
- Klein- bis Großserie
- Werkstoffe
- Stahl, Edelstahl, Aluminium
- 1000-t-Tiefziehpresse
- Hydraulikpressen
- Exzenterpressen
- CNC-Bearbeitungszentren (Werkzeugbau)
- Drahterosionsmaschinen
- Schweißroboter
- 3D-Koordinatenmessgerät
Bauteile
Einblicke in die Fertigung
Branchen
Verfahren & technische Grenzen
| Verfahren | Toleranz | Max. Bauteil | Gewicht | Losgröße | Werkstoffe |
|---|---|---|---|---|---|
| Stanz- und Tiefziehtechnik (Progressivverbundwerkzeuge, manueller Transfer, automatischer Transfer)Umformung | – | – | – | – | Alle Nichteisenmetalle (Austenite und Ferrite), Kalt- und Warmband, Blech |
| Pulverbeschichten mit Entfetten, Teilewaschen, ZinkphosphatierungOberfläche | – | 2000mm × 600mm × 1200mm | – | – | – |
| Montage von Baugruppen mit KaufteilenMontage | – | – | – | – | – |
| Engineering: Machbarkeitsprüfungen, Prozessentwicklung, Produktoptimierung, werkzeugfähigeEngineering | – | – | – | – | – |
| Werkzeugbau (Stanz-/Tiefziehwerkzeuge, Schweißvorrichtungen, Prüfvorrichtungen) mitEngineering | – | – | – | – | – |
| 2D-Laserschneiden und BiegenZerspanung | – | – | – | – | Stahl, Aluminium, Edelstahl, Messing, Kupfer |
| Rohrbiegen (Aluminium- und Edelstahlrohre, Wandstärke ca. 1,5mm, Durchmesser 10–30mm)Umformung | – | – | – | – | Aluminium, Edelstahl |
| Schweißen: Roboterschweißen, Punktschweißen, Bolzenschweißen, Rollennahtschweißen, TIG, MAG, LötenFügen | – | – | – | – | – |
| Prüf- und Messtechnik: 3D-Koordinatenmessung, metallografische Schweißuntersuchungen, Härteprüfung,Prüfung | – | – | – | – | – |
| Tiefziehtechnik: Gehäuseschalen, Hitzeschilde Abgassysteme, Tiefziehschalen mit Deckeln fürUmformung | – | – | – | – | – |
| Sitztechnik: Metall-Sitzstrukturen und -komponenten nach Kundenspezifikation (Stanzen/Tiefziehen,Umformung | – | – | – | – | – |
| Aerospace Tooling: hochpräzise Stahlbaugruppen für Aircraft & Engine Tooling und Ground SupportMontage | – | – | – | – | Stahl |
10 Anlagen & Maschinen
| Maschine | Hersteller / Modell | Anzahl | Arbeitsraum | Baujahr | Standort |
|---|---|---|---|---|---|
| Hydraulikpressen | – | über 50 | Presskraft 20t bis 1.350t | – | Pfullingen/Szekszárd |
| Exzenterpressen | – | – | bis 630t Presskraft (Deep drawing page: bis 500t) | – | Pfullingen/Szekszárd |
| Tiefziehpresse | – | 1 | 1.350t, spezialisiert auf Halbschalen für Abgassysteme; 1000t Tiefziehpresse in Szekszárd | 2004 (1000 | Pfullingen/Szekszárd |
| 2D-Laserschneidanlage | – | 1 | 8kW Festkörperlaser, automatisches Be-/Entladen; Stahl mit Sauerstoff bis 25mm, Mischgas bis 25mm, | – | Pfullingen |
| Abkantpresse | – | 1 | Biegelänge 4.000mm, Presskraft 1.700kN | – | – |
| Schweißroboter | – | – | – | – | Pfullingen (DE) und Szekszárd (HU) |
| CNC-Bearbeitungszentren (Werkzeugbau) | – | – | – | – | Pfullingen/Szekszárd |
| Drahterosionsmaschinen | – | – | – | – | Pfullingen/Szekszárd |
| 3D-Koordinatenmessgeräte | – | 3 | je eines in D und HU (Gesamt drei) | – | Pfullingen/Szekszárd |
| Durchlauf-Backofen (Pulverbeschichtung) | – | 1 | Hängeware bis 2000mm Länge, 600mm Breite, 1200mm Höhe | – | – |
Zusatzleistungen
Qualität & Zertifizierungen
Die Qualitätssicherung umfasst drei 3D-Koordinatenmessgeräte (DE und HU), metallografische Schweißuntersuchungen, Härteprüfung, optische Produktionsüberwachung in den Pressen sowie Schweißprozessüberwachung (HKS) und Druck-/Zugversuche.
| Nachweis | Pfullingen | Szekszárd |
|---|---|---|
| ISO 9001 | ||
| IATF 16949 | ||
| ISO 50001 | ||
| EN 9100 | ||
| ISO 3834-2 | ||
| ISO 14001 |
Historie
- 1977
Gründung der Metallwarenfabrik Bempflingen GmbH durch Erhard Prettl, später Umfirmierung in PRETTL Metal Components GmbH
- 1994
Zukauf der BHG Kft. in Szekszárd/Ungarn und Integration als 100%ige Tochter in die PRETTL Gruppe
- 1996
Start der Produktion von Metall-Sitzkomponenten
- 1999
Produktionsstart von Outsourcing-Projekten in Szekszárd/Ungarn
- 2004
Inbetriebnahme der 1000-t-Tiefziehpresse in Szekszárd/Ungarn
- 2008
Beginn automatisierter Fertigung von Sitzverstellmotoren (Outsourcing) in Szekszárd
- 2015
Start der Produktion von Aerospace Tooling Komponenten in Szekszárd
- 2017
Verlegung des Firmensitzes von Bempflingen nach Pfullingen mit Bezug neuer Verwaltungs- und Fertigungsflächen
- 2020
Start der Klimaschutz-Initiative PRETTL GoZero mit BOSCH Climate Solutions
- 2022
Umfassende Erweiterung und Renovierung der BHG Ungarn (Lager-, Verwaltungs- und Montagehalle)