Ist das Ihr Unternehmen? Profil übernehmen
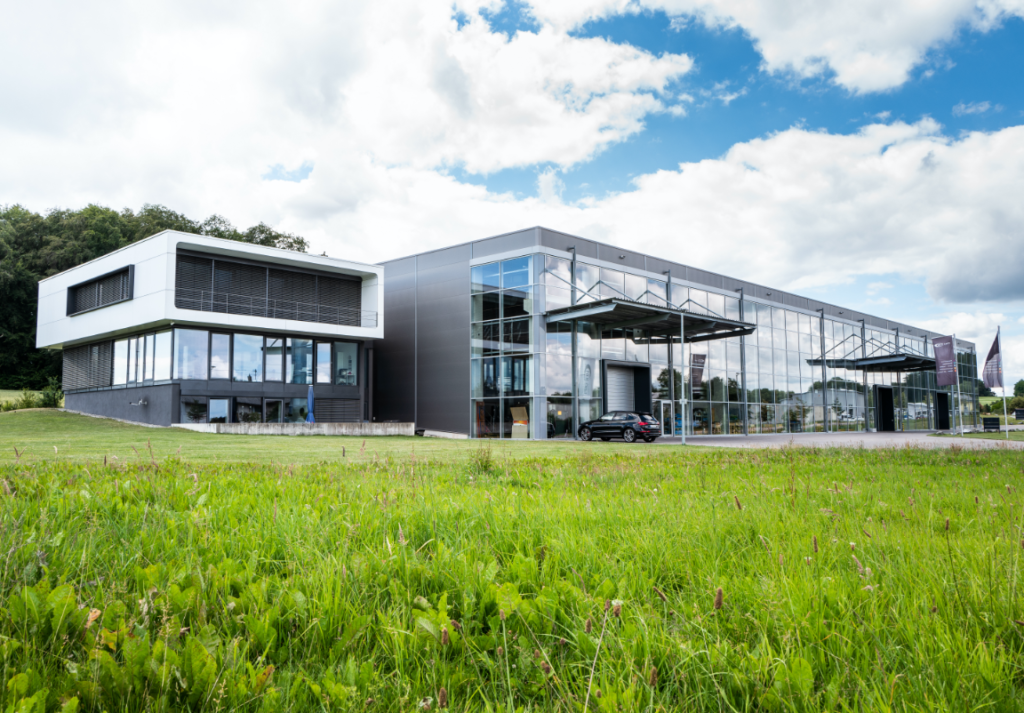
Härterei für sämtliche Wärmebehandlungsverfahren – vom Puls-Plasmanitrieren bis zum Vakuumhärten.
Pro Ion Härtetechnik GmbH
Fronreute-Baienbach (DE)Neu auf Amplifa
Härteverfahren für die metallverarbeitende Industrie
Die Pro Ion Härtetechnik GmbH ist ein konzernunabhängiges mittelständisches Unternehmen mit Sitz in Fronreute-Baienbach bei Ravensburg und bietet als Dienstleister die gesamte Palette der Wärmebehandlung für die metallverarbeitende Industrie. Ausgangspunkt war 1998 das Puls-Plasmanitrieren; heute umfasst das Portfolio unter anderem Gasnitrocarburieren, Einsatzhärten, Carbonitrieren, Aufkohlen, Vakuumhärten, Flammhärten, Schutzgashärten, Vergüten und Glühverfahren unter Atmosphäre, Schutzgas oder Vakuum. Auf 3.000 m² Produktionsfläche werden Bauteile von wenigen Gramm bis 25 t bearbeitet, von Einzelteilen bis zu Serien. Werkstoffpalette sind Stähle, Edelstähle, Gusseisen und Sinterstahl; behandelte Bauteile finden Verwendung in Automobilbau, Luftfahrt, Maschinen- und Werkzeugbau, Hydraulik, Antriebstechnik, Getriebe- und Pumpenindustrie sowie Umwelttechnik und Anlagenbau. Ergänzt wird die Wärmebehandlung durch ein eigenes Werkstoffprüflabor, Bauteilreinigung, Anlagenbau sowie einen werkseigenen wöchentlichen Fuhrdienst bis 200 km.
- Standort
- Fronreute-Baienbach
- Verfahren
- Puls-Plasmanitrieren, Gasnitrieren / Gasnitrocarburieren, Einsatzhärten, Carbonitrieren, Vakuumhärten, Flammhärten, Glühen unter Atmosphäre/ Schutzgas/ Vakuum, Schutzgashärten
- Werkstoffe
- C10, 16MnCr5, 18CrNi8, 20MoCr4, 25MoCr4, 1.2379, 1.2080, 1.2436
- Gegründet
- 1998
- Branchen
- Automobilbau, Luftfahrtindustrie, Maschinenbau, Umwelttechnik, Werkzeugbau, Formenbau
- 01
Technische Beratung / Außendienst
- 02
FMEA (Fehler-Möglichkeits- und Einfluss-Analyse)
- 03
Holservice
- 04
Bauteilreinigung
- 05
Veredelung durch verschiedene Härteverfahren
- 06
Bauteilprüfung und Dokumentation
- 07
Metallurgische und metallografische Untersuchungen
- 08
Bringservice
Werkstoffe und Härteverfahren
Puls-Plasmanitrieren
Thermochemisches Oberflächenhärten ohne Gefügeumwandlung bei 380–580 °C, emissionsfrei, für Stahl, Gusseisen, Sinterstahl und Edelstahl.
Gasnitrieren / Gasnitrocarburieren
Verzugsarme Randschichtbehandlung bei 510–580 °C für un- und mittellegierte Stähle, auch als Schüttgut möglich.
Einsatzhärten
Aufkohlen und Abschrecken kohlenstoffarmer Stähle wie C10 oder 16MnCr5 bis ca. 2 mm Härtetiefe für harte Randschicht mit zähem Kern.
Carbonitrieren
Einsatzhärten mit zusätzlichem Stickstoff, Härtetiefen 0,1–0,8 mm, bevorzugt für Getriebe- und Maschinenbau.
Vakuumhärten
Zunderfreies Härten lufthärtbarer mittel- und hochlegierter Stähle mit Stickstoffabschreckung bis 1.180 °C.
Flammhärten
Lokale Randschichthärtung bis 10 mm Tiefe an Stählen mit Kohlenstoffgehalt über 0,4 %, auch partiell.
Vergüten
Härten und Anlassen vergütbarer Stähle wie 42CrMo4 für die Kombination aus Festigkeit und Zähigkeit.
Schutzgashärten
Durch- und Oberflächenhärten von Stählen ab 0,2 % Kohlenstoffgehalt sowie Gusseisen unter Schutzgas.
Aufkohlen
Anhebung des Kohlenstoffgehalts in der Randschicht un- und niedriglegierter Stähle auf 0,25–0,9 % bei 850–950 °C.
Glühen (Atmosphäre/Schutzgas/Vakuum)
Spannungsarmes Glühen, Weichglühen und Normalisieren zur Gefügeverbesserung und Spannungsreduzierung.
Standort
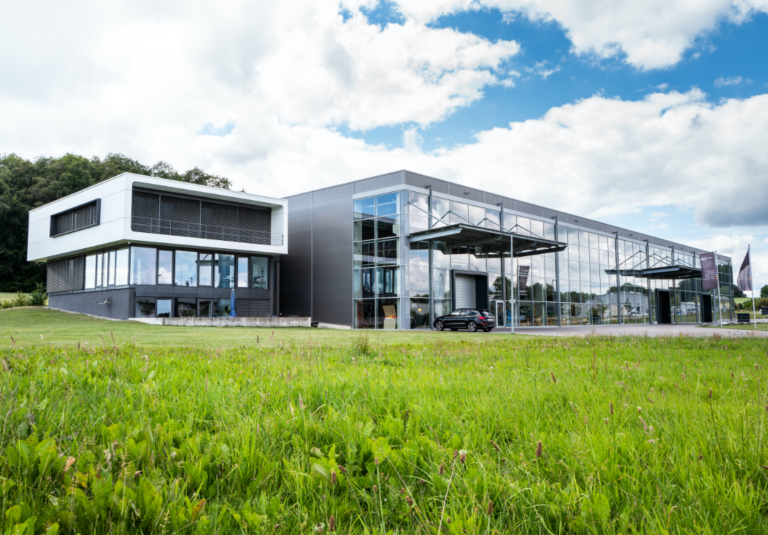
Fronreute-Baienbach
DEProduktion / Unternehmenssitz
- Stückgewicht / Größe
- wenige Gramm bis 25 t
- Losgröße
- Einzelteile bis Serie, Schüttgut beim Gasnitrocarburieren
- Werkstoffe
- Stahl, Edelstahl, Gusseisen, Sinterstahl
- Vollautomatische Härteanlage mit Chargier-Bahnhöfen (Ipsen)
- Gasnitrieranlage
- Puls-Plasmanitrieranlagen (Vakuumkammern)
- Vakuumhärtöfen
- Glühöfen
Wärmebehandelte Bauteile
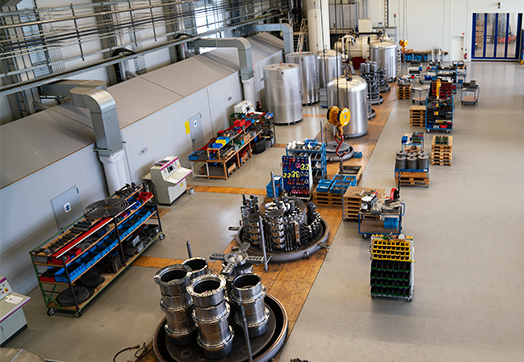
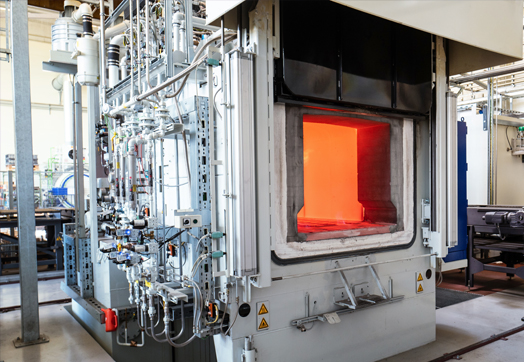
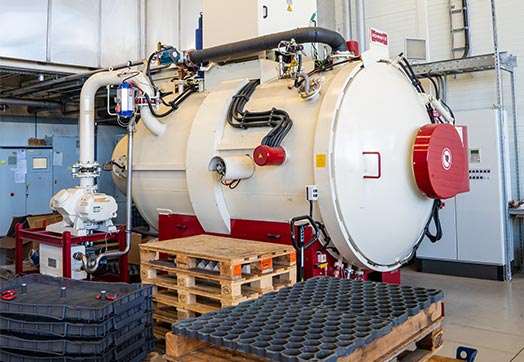
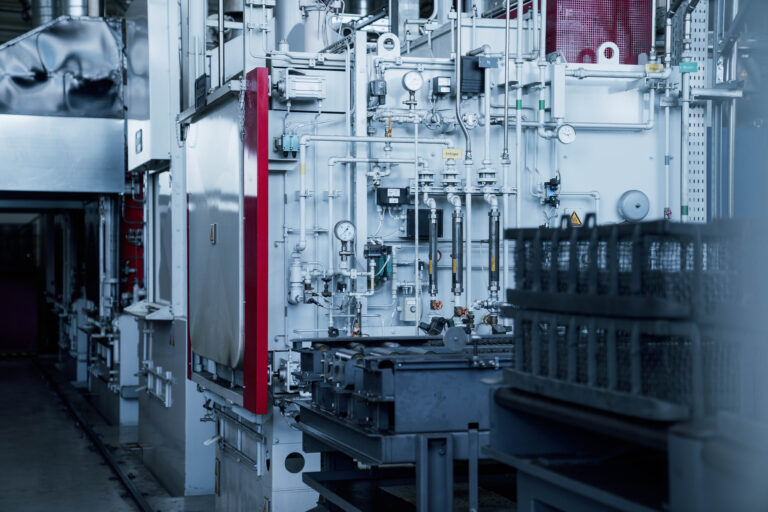
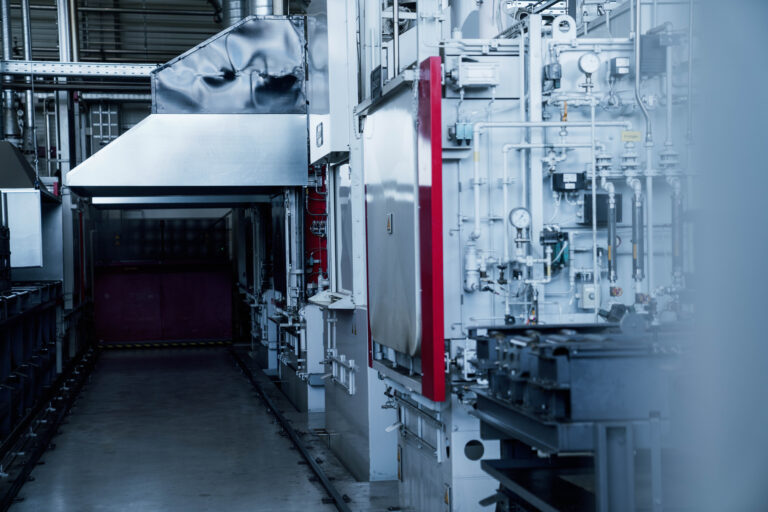
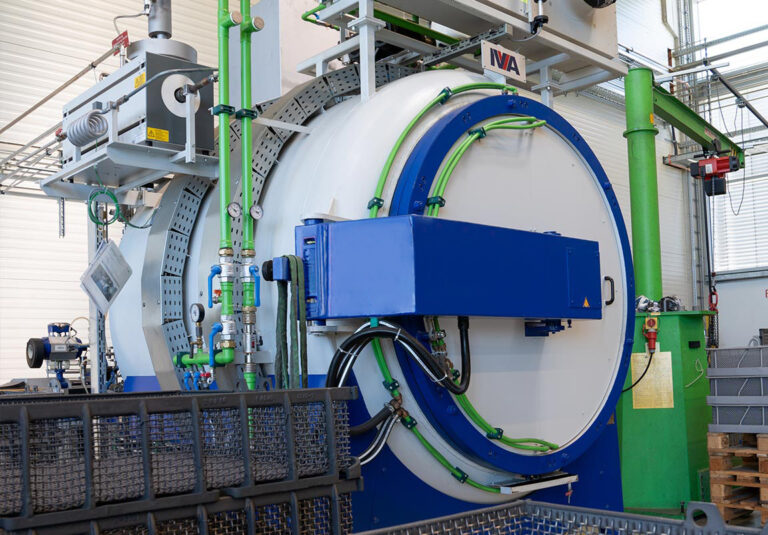
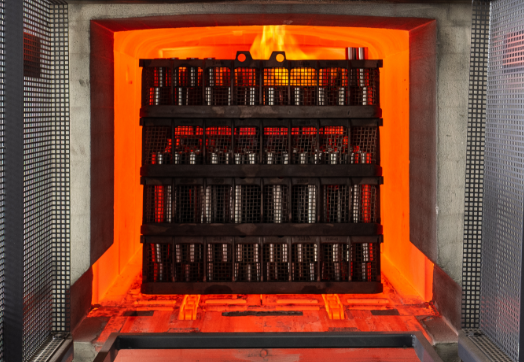
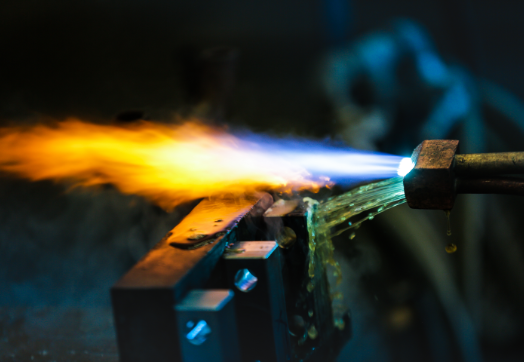
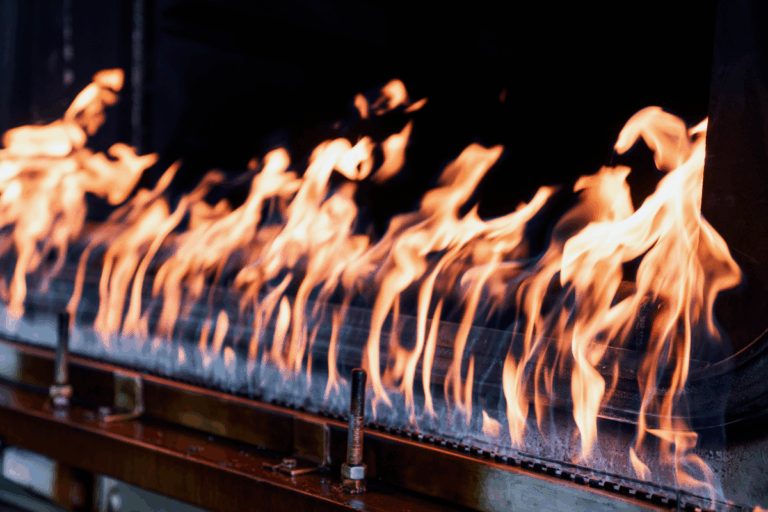
Einblicke in die Fertigung
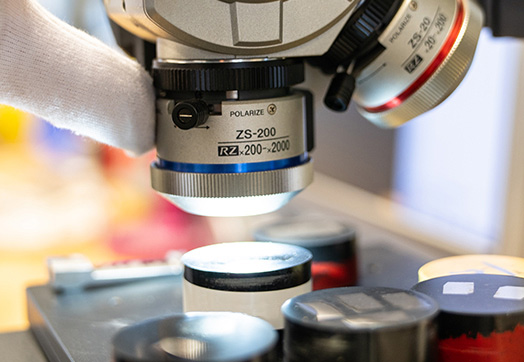
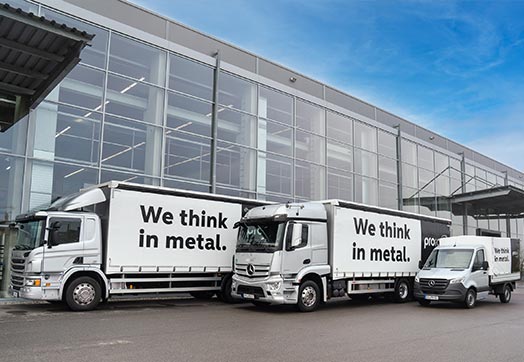
Branchen
Verfahren & technische Grenzen
| Verfahren | Toleranz | Max. Bauteil | Gewicht | Losgröße | Werkstoffe |
|---|---|---|---|---|---|
| Puls-PlasmanitrierenWärmebehandlung | – | 5.200 mm × Ø 2.600 mm | wenige Gramm – 25 t | – | Stahl, Gusseisen, Sinterstahl, Edelstahl |
| Gasnitrieren / GasnitrocarburierenWärmebehandlung | – | 1.200 mm × 800 mm × 800 mm | 1,2 t | Schüttgut möglich | unlegierte Stähle, mittellegierte Stähle |
| EinsatzhärtenWärmebehandlung | – | 1.200 mm × 800 mm × 800 mm | 2 t | – | C10, 16MnCr5, 18CrNi8, 20MoCr4, 25MoCr4, Automatenstähle |
| CarbonitrierenWärmebehandlung | – | 1.200 mm × 800 mm × 800 mm | 2 t | – | C10, 16MnCr5, 18CrNi8, 20MoCr4, 25MoCr4, unlegierte Baustähle, Automatenstähle |
| VakuumhärtenWärmebehandlung | – | 1.200 mm × 800 mm × 700 mm | 800 kg | – | 1.2379, 1.2080, 1.2436, 1.4034, 1.4112, 1.4122, 1.4021, 1.2083, 1.3244, 1.3343, 1.2767, 1.2343 |
| FlammhärtenWärmebehandlung | – | 2.500 mm × Ø 340 mm | 3 t | – | C45, C70, 42CrMo4, Cf53, 1.2363, 1.2379, 1.2436 |
| Glühen unter Atmosphäre/ Schutzgas/ VakuumWärmebehandlung | – | 5.200 mm × Ø 2.700 mm | wenige Gramm – 25 t | – | Stähle |
| SchutzgashärtenWärmebehandlung | – | – | – | – | Stähle mit Kohlenstoffgehalt ab 0,2 %, Gusseisen |
| AufkohlenWärmebehandlung | – | – | – | – | unlegierte Stähle, niedriglegierte Stähle |
| VergütenWärmebehandlung | – | – | – | – | 42CrMo4, C45, 34CrNiMo6, 30CrNiMo8, 50CrV4, 55NiCrMoV7 |
| Labortechnik / WerkstoffprüfungPrüfung | – | – | – | – | – |
| Fuhrdienst/ LogistikEngineering | – | – | – | – | – |
5 Anlagen & Maschinen
| Maschine | Hersteller / Modell | Anzahl | Arbeitsraum | Baujahr | Standort |
|---|---|---|---|---|---|
| vollautomatische Härteanlage mit Chargier-Bahnhöfen | Ipsen | 1 | – | 2013 (erwe | Fronreute-Baienbach |
| Gasnitrieranlage | – | 1 | – | 2017 | Fronreute-Baienbach |
| Plasmanitrieranlagen (Vakuumkammern) | – | – | Ø 900 x 2.000 mm bis Ø 2.600 x 5.200 mm | – | Fronreute-Baienbach |
| Vakuumhärtöfen | – | – | 800 x 1.200 x 700 mm | – | Fronreute-Baienbach |
| Glühofen | – | – | – | – | Fronreute-Baienbach |
Zusatzleistungen
Historie
- 1998
Gründung der Pro Ion Härtetechnik GmbH durch Reiner Bodenmüller, Karsten Franke und Manfred Schieber; Aufnahme des Plasmanitrierens in einer Garage in Blitzenreute.
- 1999
Bezug der eigens erbauten Geschäftsräume in Blitzenreute; Produktionsstart am 15. Mai.
- 2003
Erweiterung der Produktion in Fronreute-Blitzenreute um 400 m².
- 2005
Aufnahme des Vakuumhärtens.
- 2010
Kauf der Härterei der Müller-Weingarten AG; Ergänzung um konventionelle Härteverfahren.
- 2012
Grundsteinlegung für den Neubau in Baienbach; Erweiterung von 1.200 auf 3.000 m² Produktionsfläche bei einem Volumen von 6 Mio. €.
- 2013
Bezug des neuen Unternehmenssitzes Fronreute-Baienbach im Juli.
- 2015
Investition in eine vollautomatische Härteanlage mit Chargierbahnhöfen der Firma Ipsen.
- 2017
Portfolioerweiterung durch Anschaffung einer Gasnitrieranlage.
- 2021
Erweiterung der Ipsen-Anlage und Implementierung eines neuen Auftragsmanagementsystems.
- 2022
Neuaufstellung der Geschäftsführung: Manfred Schieber (Technik) und Moritz Plattner (Finanzen & Vertrieb).