Ist das Ihr Unternehmen? Profil übernehmen
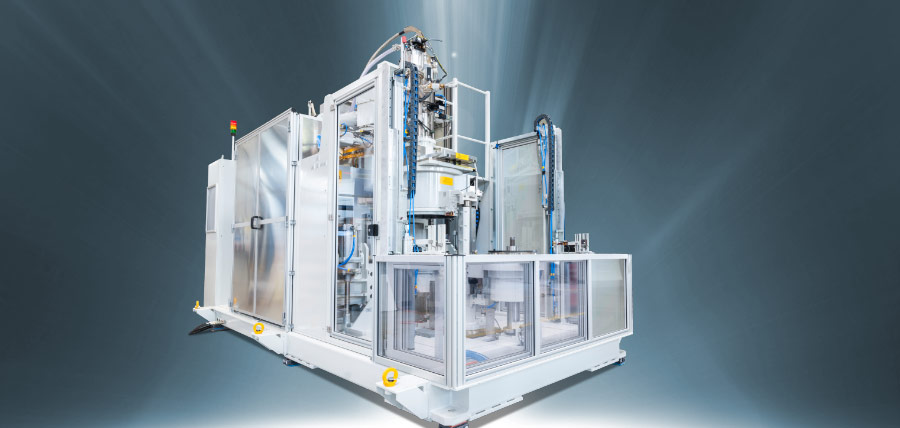
Hersteller von Elektronenstrahlanlagen zum Schweißen, Härten und Bohren sowie EB-Lohnfertigung vom Prototyp bis zur Serienfertigung
PTR Strahltechnik GmbH
Langenselbold (DE) · Maisach (DE, GBT Group) · Enfield (USA, GBT Group) · Beijing (CN, GBT Group)Neu auf Amplifa
Über PTR Strahltechnik
Die PTR Strahltechnik GmbH mit Sitz in Langenselbold bei Frankfurt am Main ist ein mittelständisches Unternehmen auf dem Gebiet der Elektronenstrahltechnik. Das Unternehmen entwickelt und fertigt EB-Anlagen zum Schweißen, Härten und Bohren und bietet zusätzlich Lohnfertigung von Prototypen bis zu Serien von über 100.000 Teilen pro Jahr an. Das Leistungsspektrum umfasst Elektronenstrahlschweißen im Vakuum bis über 200 mm Schweißnahttiefe, EB-Atmosphärenschweißen (NVEBW), fliegendes EB-Bohren mit bis zu 3.000 Bohrungen pro Sekunde, lokale Oberflächenmodifikation (Härten, Umschmelzen, Konturieren) sowie Laserschweißen im Unterdruck. Die Bearbeitung erfolgt an nahezu allen metallischen Werkstoffen von Aluminium über Titan und Kupfer bis zu schwer schweißbaren Materialien wie Zirkaloy oder Wolfram. PTR ist Teil der Global Beam Technologies AG (GBT), zu der auch die Steigerwald Strahltechnik GmbH in Maisach und die PTR Precision Technologies Inc. in Enfield (USA) gehören. Das Unternehmen geht auf die EB-Schweißabteilung von Leybold-Heraeus in Hanau zurück und hat bisher über 600 EB-Anlagen für den Weltmarkt entwickelt. Kundensegmente sind Automotive, Luft- und Raumfahrt, Maschinen- und Anlagenbau, Energietechnik, Wehrtechnik und Medizintechnik.
- Standort
- Langenselbold
- Verfahren
- Elektronenstrahlschweißen, EB-Atmosphärenschweißen (NVEBW), Bohren mit dem Elektronenstrahl (fliegendes Bohren, bis 3000 Löcher p/s), Oberflächenbehandlung / lokale Oberflächenmodifikation (Randschichtbehandlung: Härten, Umschmelzen,, EB-Härten, Laserschweißen im Vakuum/Unterdruck, Wärmebehandlung, Entmagnetisieren
- Werkstoffe
- Aluminium, Titan, Kupfer, Zirkaloy, Silber, Gold, Beryllium, Cadmium
- Zertifikate
- ISO 9001:2015, DIN 2303 Q2 & Q4 BK1 (Wehrtechnik), DNVGL-CP-0352 (Schweißen von Schiffsbauteilen), AD 2000-Merkblatt HP 0, EN ISO 3834-2, EN 15085-2 CL1 (Bahnzulassung), DNVGL-CP-0352 (Schiffbau)
- Mitarbeiter
- 70
- Branchen
- Automotive, Luft- und Raumfahrt, Maschinen- und Anlagenbau, Elektroindustrie, Wehrtechnik, Bahntechnik
- 01
Beratung bei Bauteilkonstruktion und Werkstoffauswahl
- 02
Applikationslabor / verfahrenstechnische Untersuchungen
- 03
Maschinen- und Prozessentwicklung
- 04
Anlagenfertigung (EBOMAT, Universal- und Produktionsanlagen)
- 05
Inbetriebnahme und Schulung
- 06
Lohnfertigung (EB-Schweißen, Bohren, Härten)
- 07
Prüfung und Qualitätssicherung
- 08
After Sales Service, Wartung, Modernisierung
Werkstoffe & Verfahren
Elektronenstrahlschweißen
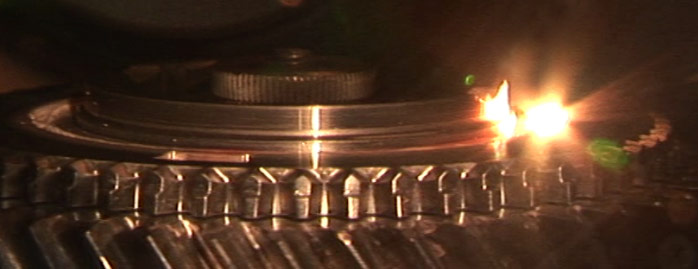
Verbinden metallischer Werkstoffe mit schmaler Naht, minimalem Verzug und Schweißtiefen bis über 200 mm in einer Lage.
EB-Atmosphärenschweißen
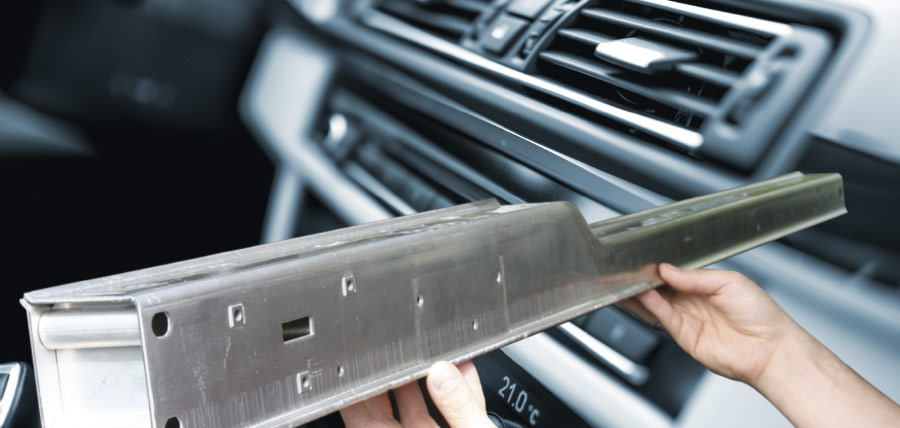
EB-Schweißen an Atmosphäre, vorwiegend für Aluminiumbauteile wie Cockpitquerträger.
EB-Bohren (fliegendes Bohren)
Hoch reproduzierbares Bohren in alle metallischen Werkstoffe mit bis zu 3.000 Löchern pro Sekunde.
EB-Härten / Oberflächenbehandlung
Lokale Randschichtbehandlung durch Härten, Umschmelzen und Konturieren metallischer Bauteiloberflächen.
Laserschweißen im Vakuum
Unterdruck-Laserschweißen verdoppelt bei gleicher Laserleistung die Schweißtiefe gegenüber Atmosphärendruck.
Aluminium
EB-geschweißt auch trotz Oxidhaut, u. a. für Cockpitquerträger.
Titan
Schweißen im Vakuum liefert bei reaktiven Werkstoffen hervorragende metallurgische Ergebnisse.
Kupfer
Die hohe Strahlleistung überwindet die hohe Wärmeleitfähigkeit, die andere Verfahren begrenzt.
Zirkaloy / Zirkon
Schwierig schweißbarer Werkstoff, der im EB-Vakuumverfahren bearbeitet werden kann.
Refraktärmetalle (Wolfram, Molybdän, Tantal)
Schwer schweißbare Hochtemperaturwerkstoffe werden per EB-Verfahren verbunden.
Stahl
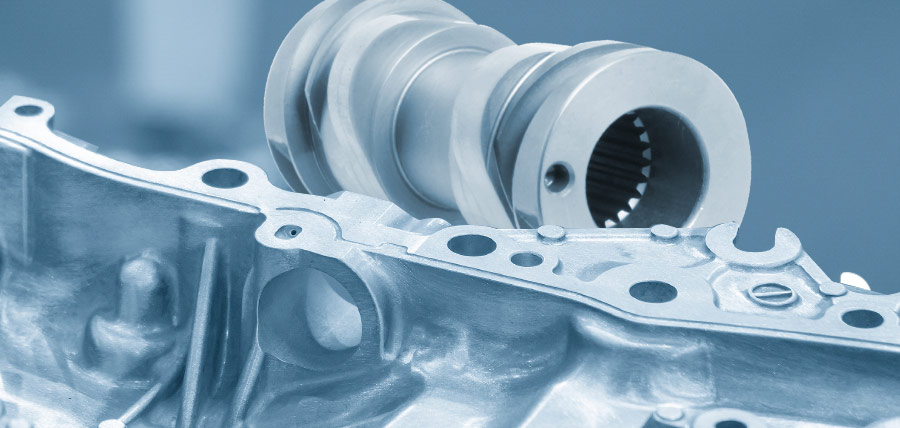
Metallische Stahlwerkstoffe, u. a. für Getriebebauteile und Turbolader.
Standorte
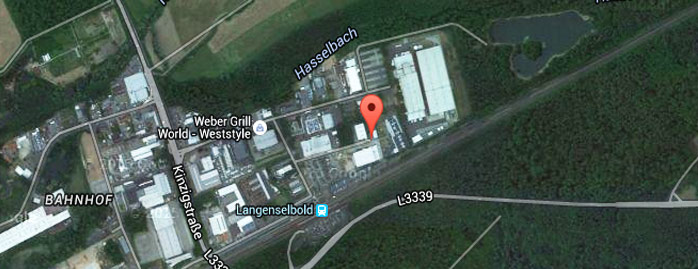
Langenselbold
DEHauptsitz, Produktion, Vertrieb, Service und Lohnfertigung
- Losgröße
- Prototyp bis über 100.000 Teile/Jahr
- Werkstoffe
- Aluminium, Titan, Kupfer, Zirkaloy, Stahl, Refraktärmetalle, Edelmetalle
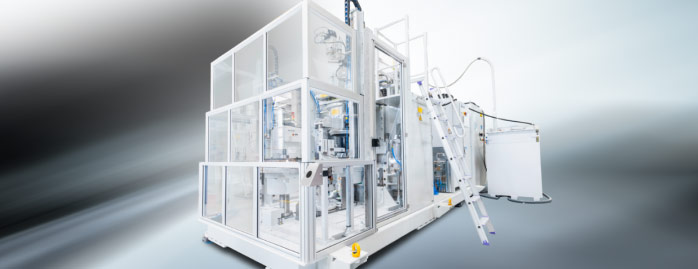
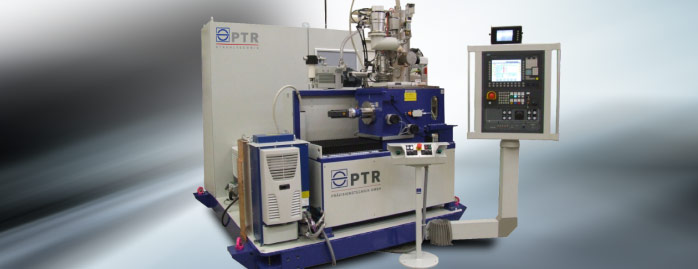
- EBOMAT Elektronenstrahlanlagen (0–60 kV, bis 30 kW)
- Kleinkammeranlagen (15–500 l)
- Großkammeranlagen (600–10.000 l)
- Rundschalttisch-Taktanlagen
- Atmosphäre-Anlagen (Nonvac, NVEBW)
- LASVAC PL 01 Laserschweißmaschine
- LASVAC PL 02 Laserschweißmaschine
Maisach
DESchwesterunternehmen Steigerwald Strahltechnik GmbH (GBT Group)
Enfield
USASchwesterunternehmen PTR Precision Technologies Inc. (GBT Group)
Beijing
CNGBT Group Standort
Bauteile & Anwendungen
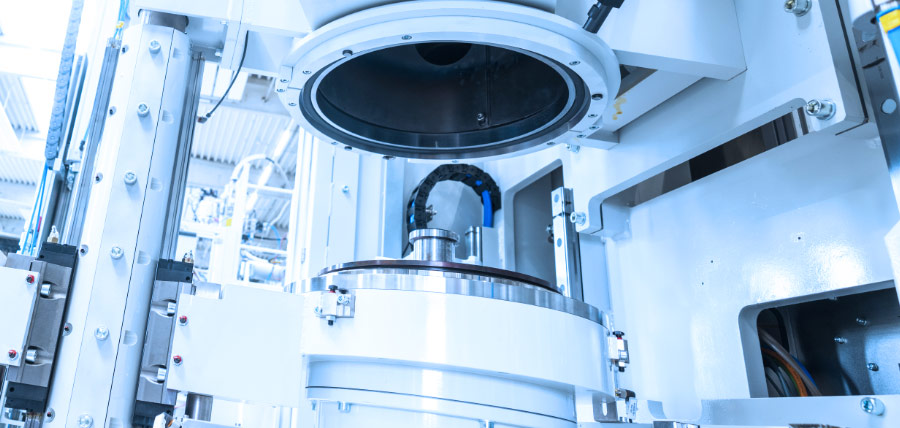
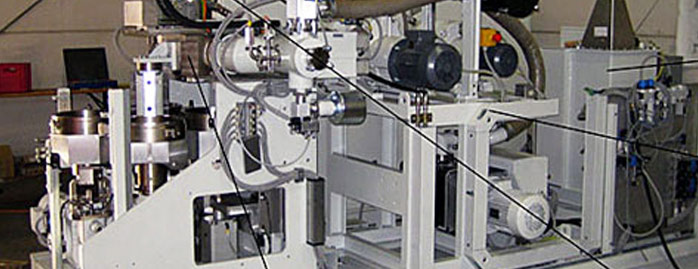
Einblicke in die Fertigung
Branchen
Verfahren & technische Grenzen
| Verfahren | Toleranz | Max. Bauteil | Gewicht | Losgröße | Werkstoffe |
|---|---|---|---|---|---|
| ElektronenstrahlschweißenFügen | – | – | – | Prototyp – über 100.000 Teile pro Jahr | – |
| EB-Atmosphärenschweißen (NVEBW)Fügen | – | – | – | – | Aluminium |
| Bohren mit dem Elektronenstrahl (fliegendes Bohren, bis 3000 Löcher p/s)Fügen | – | – | – | – | metallische Werkstoffe |
| Oberflächenbehandlung / lokale Oberflächenmodifikation (Randschichtbehandlung: Härten, Umschmelzen,Wärmebehandlung | – | – | – | – | metallische Werkstoffe |
| EB-HärtenWärmebehandlung | – | – | – | – | – |
| Laserschweißen im Vakuum/UnterdruckFügen | – | – | – | – | – |
| WärmebehandlungWärmebehandlung | – | – | – | – | – |
| EntmagnetisierenOberfläche | – | – | – | – | – |
| VT-Prüfung (Sichtprüfung)Prüfung | – | – | – | – | – |
| PT-Prüfung (Farbeindringprüfung)Prüfung | – | – | – | – | – |
| UT-Prüfung (Ultraschallprüfung)Prüfung | – | – | – | – | – |
| Helium LecktestprüfungPrüfung | – | – | – | – | – |
| WasserdruckprüfungPrüfung | – | – | – | – | – |
| Metallographie (Schliffpräparation)Prüfung | – | – | – | – | – |
| Härtemessung (nach Vickers)Prüfung | – | – | – | – | – |
| Maschinen- und Prozessentwicklung / Projekt- und Prozessentwicklung (Applikationslabor)Engineering | – | – | – | – | – |
7 Anlagen & Maschinen
| Maschine | Hersteller / Modell | Anzahl | Arbeitsraum | Baujahr | Standort |
|---|---|---|---|---|---|
| Elektronenstrahlanlage (EBOMAT Serie, modular, mit Hochspannung 0-60 kV bis 30 kW) | PTR Strahltechnik EBOMAT | – | – | – | Langenselbold |
| Kleinkammeranlage (Volumen 15-500 l) | PTR Strahltechnik | – | Kammervolumen 15-500 l | – | Langenselbold |
| Großkammeranlage (Volumen 600-10.000 l) | PTR Strahltechnik | – | Kammervolumen 600-10.000 l | – | Langenselbold |
| Rundschalttisch-Taktanlage | PTR Strahltechnik | – | – | – | Langenselbold |
| Atmosphäre-Anlage (Nonvac, NVEBW) | PTR Strahltechnik | – | – | – | Langenselbold |
| Laserstrahl-Schweißmaschine für Unterdruck | PTR Strahltechnik LASVAC PL 01 | – | – | – | Langenselbold |
| Laserstrahl-Schweißmaschine für Unterdruck | PTR Strahltechnik LASVAC PL 02 | – | – | – | Langenselbold |
Zusatzleistungen
Referenzkunden
Qualität & Zertifizierungen
PTR ist ein zertifizierter Schweißfachbetrieb nach ISO 9001:2015 mit zahlreichen branchenspezifischen Regelwerken. In der Lohnfertigung werden VT-, PT-, UT-Prüfung, Helium-Lecktest, Wasserdruckprüfung, Metallographie und Härtemessung nach Vickers angeboten.
| Nachweis | Langenselbold |
|---|---|
| ISO 9001:2015 | |
| EN ISO 3834-2 | |
| EN 15085-2 CL1 (Bahnzulassung) | |
| DIN 2303 Q2 & Q4 BK1 (Wehrtechnik) | |
| DNVGL-CP-0352 (Schiffbau) | |
| AD 2000-Merkblatt HP 0 |
Historie
- 1952
Karl-Heinz Steigerwald baut die erste Elektronenstrahl-Bearbeitungsmaschine; Geburtsstunde der EB-Technik.
- 1963
Gründung der Steigerwald Strahltechnik GmbH.
- 2005
Zusammenschluss von Steigerwald Strahltechnik und der PTR-Gruppe zur Global Beam Technologies AG.
PTR in Langenselbold entsteht aus der EB-Schweißabteilung von Leybold-Heraeus (Hanau); über 55 Jahre Erfahrung und über 600 entwickelte EB-Anlagen.