Ist das Ihr Unternehmen? Profil übernehmen
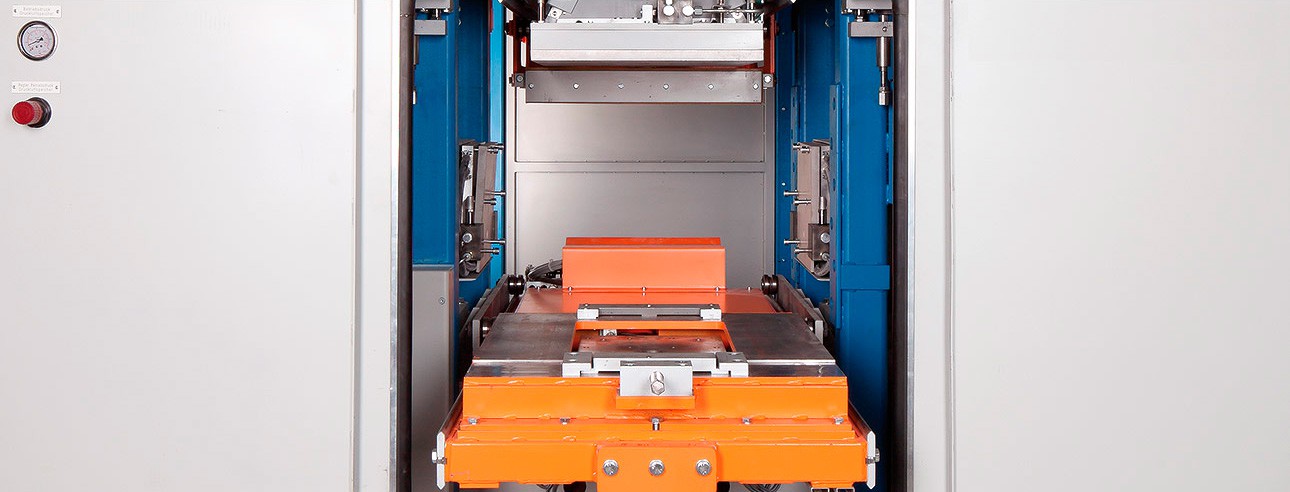
Hersteller von Gießereitechnik: Kernschießautomaten, Formanlagen, Mischer und Schlichtausrüstungen aus Pegau bei Leipzig
Reißaus & Baumberg Maschinenbau GmbH
Pegau OT WerbenNeu auf Amplifa
Ihr Partner für Gießereitechnik
Die Reißaus & Baumberg Maschinenbau GmbH entwickelt, konstruiert und produziert anwenderbezogene Lösungen für die Formen- und Kerntechnik von Gießereien. Das Produktspektrum umfasst Kernschießautomaten für Cold-Box, CO², SO², Warmbox, Hot-Box, Croning und anorganische Verfahren mit Kerngewichten von 3,5 bis 200 kg, vollautomatische Kernfertigungsanlagen mit Roboter, Impuls- und Rüttel-Press-Formmaschinen für Grünsand, Durchlaufmischer für das No-Bake-Verfahren auf Furan-, Phenol-, Polyurethan- oder Wasserglasbasis sowie Kernsandaufbereitungsanlagen mit Leistungen bis 10.000 kg/h. Ergänzend liefert das Unternehmen Tauch- und Flutbecken zum Schlichten, Transportsysteme, Aminversorgung, Stahlbau und übernimmt Anlageninstallation, Instandhaltung und Überholung. Die Komplettlösungen werden projektbezogen geplant, gefertigt und beim Kunden montiert; Referenzen bestehen in Gießereien mit unterschiedlichen Produktionsportfolios. Am Standort Pegau OT Werben bei Leipzig sind 50 Mitarbeiter in Projektierung, Konstruktion, Produktion, Marketing und Vertrieb tätig. Das Unternehmen wurde 1996 von Dipl.-Ing. Günter Reißaus auf Grundlage langjähriger Erfahrung in Entwicklung und Produktion von Gießereimaschinen (GISAG) gegründet und beliefert Märkte im In- und Ausland.
- Standort
- Pegau OT Werben
- Verfahren
- Kernherstellung (Kernschießen) für Cold-Box, CO², SO², Warmbox, Hot-Box, Croning und Anorganik, Kernsandaufbereitung (organische oder anorganische Kernsandgemische, schussfähig), Formtechnik Grünsand – Impuls-Formmaschinen (Verdichtung mittels Luftimpuls und/oder Pressen), Formtechnik Grünsand – Rüttel-Press-Formmaschinen, Formstoffaufbereitung mit Hochleistungswirbelmischern (ton-/bentonitgebundene Formstoffe), Formtechnik Kaltharz – kontinuierliche Formstoffaufbereitung im No-Bake-Verfahren (Durchlaufmischer), Schlichten von Gießkernen/Formen (Tauchen und Fluten mit wasserlöslicher oder alkoholhaltiger, Herstellung von Formmasken und Gießmasken (KXHBR 3–50, heißhärtende Bindersysteme)
- Werkstoffe
- Quarzsand (harzumhüllt, Croning Sand), Furanharz (Formstoff), Phenolharz (Formstoff), Polyurethan (Formstoff), Wasserglas (anorganischer Formstoff), Bentonit/tongebundener Formsand (Grünsand), Stahl, Edelstahl (Tauchbecken)
- Zertifikate
- DIN EN ISO 9001:2000
- Gegründet
- 1996
- Mitarbeiter
- 50
- Branchen
- Gießereiindustrie, Formen- und Kerntechnik
- 01
Projektierung und Konstruktion
- 02
Stahlbau
- 03
Maschinenproduktion (Kernschießautomaten, Formmaschinen, Mischer)
- 04
Anlageninstallation und Montage
- 05
Instandhaltung und Service
Werkstoffe und Verfahren
Cold-Box-Verfahren
Kernschießautomaten zur automatischen Herstellung von Sandkernen mit anschließender Begasung, insbesondere für große Stückzahlen.
Hot-Box / Croning
Heißhärtende Bindersysteme bei Kernkastentemperaturen von 160–300 °C zur Herstellung von Formmasken und Gießmasken.
Kaltharz-Verfahren
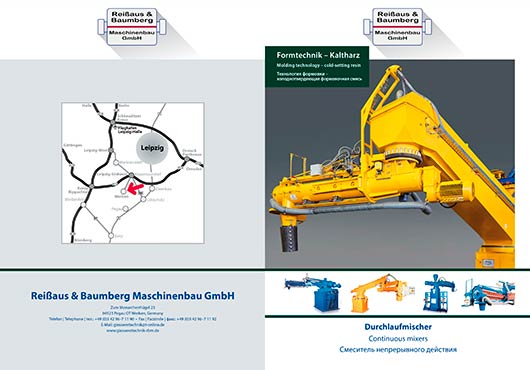
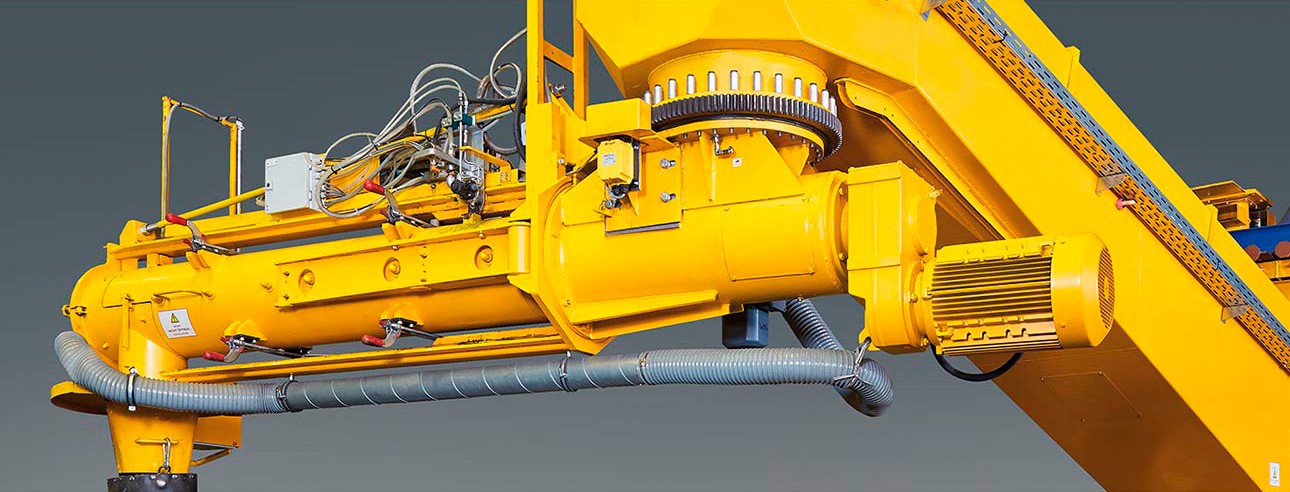
Kontinuierliche Aufbereitung von Formstoffen auf Furan-, Phenol- oder Polyurethanbasis in Durchlaufmischern.
Grünsand-Formtechnik
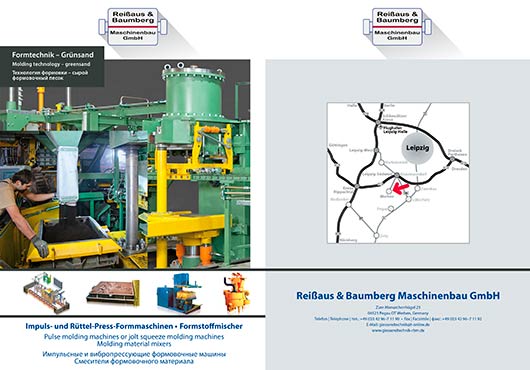
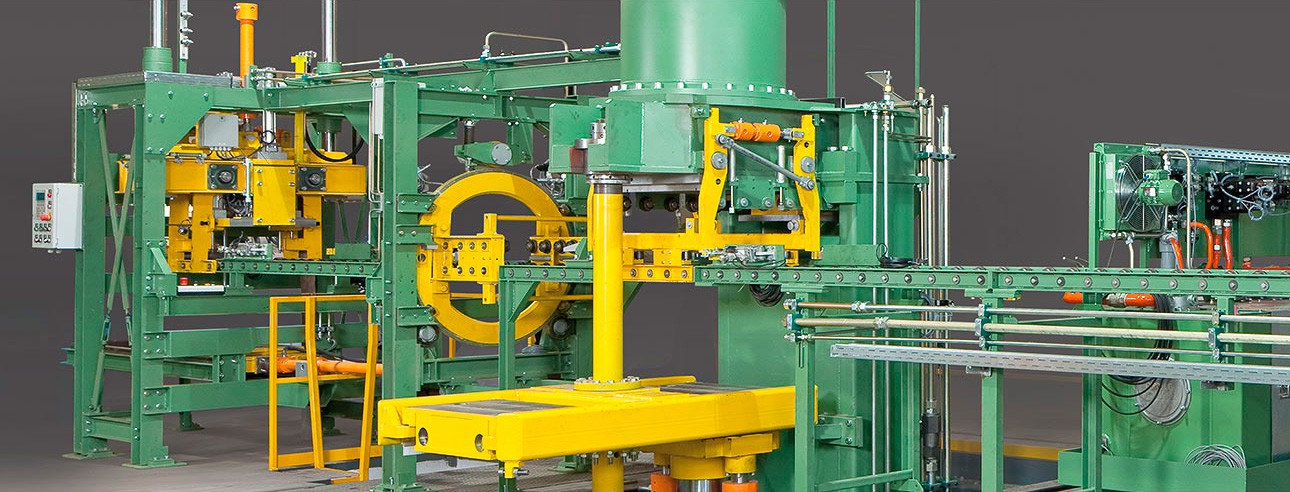
Impuls- und Rüttel-Press-Formmaschinen mit Verdichtung mittels Luftimpuls und/oder Pressen für ton-/bentonitgebundene Formstoffe.
Anorganische Formstoffe
Formstoffe auf Wasserglasbasis für Kaltharz-Durchlaufmischer sowie anorganisch gebundene Kernsandgemische.
Stahl
Einsatz im Stahlbau für projektbezogene Stahlbaubühnen und Anlagenkomponenten.
Edelstahl
Doppelwandige Tauchbecken der Kerntauchmaschinen mit Füllstandssonde und integrierter Überlaufrinne.
Hartguss
Mischflügelaufsätze der Durchlaufmischer als Verschleißschutz mit hoher Lebensdauer.
Standort
Pegau OT Werben
DEHauptsitz mit Projektierung, Konstruktion und Produktion
- Werkstoffe
- Stahl, Edelstahl, Hartguss
- Kernschießautomaten KSA 3–7 AFT bis KSA 40S–150S
- Kernschießautomaten mit Roboter
- Kernmaskenformmaschine KXHBR 3–50
- Formmaschine KMAG 40–80
- Rüttel-Press-Formmaschinen FRPA 10–40/3-2 (Foromat)
- Impuls-Formmaschinen FTC
- Hochleistungswirbelmischer (6–80 t/h)
- Durchlaufmischer CM 3–8 und CM 15–60
- Vertikalschnellmischer und Flügelmischer
- Kerntauchmaschinen KTM
- Flutanlagen FA
- Kernwendetraversen KWT
Produkte und Baugruppen
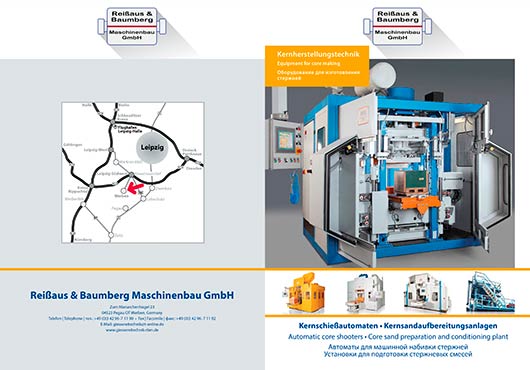
Einblicke in die Fertigung
Branchen
Verfahren & technische Grenzen
| Verfahren | Toleranz | Max. Bauteil | Gewicht | Losgröße | Werkstoffe |
|---|---|---|---|---|---|
| Kernherstellung (Kernschießen) für Cold-Box, CO², SO², Warmbox, Hot-Box, Croning und AnorganikGuss | – | – | 3,5 kg – 200 kg | – | Quarzsand (harzumhüllt, Croning Sand), organisch gebundene Kernsandgemische, anorganisch gebundene Kernsandgemische |
| Kernsandaufbereitung (organische oder anorganische Kernsandgemische, schussfähig)Guss | – | – | – | bis 10.000 kg/h | organisch gebundene Kernsandgemische, anorganisch gebundene Kernsandgemische |
| Formtechnik Grünsand – Impuls-Formmaschinen (Verdichtung mittels Luftimpuls und/oder Pressen)Guss | – | – | – | – | ton-/bentonitgebundene Formstoffe (Grünsand) |
| Formtechnik Grünsand – Rüttel-Press-FormmaschinenGuss | – | 1.200 mm × 900 mm | – | – | ton-/bentonitgebundene Formstoffe (Grünsand) |
| Formstoffaufbereitung mit Hochleistungswirbelmischern (ton-/bentonitgebundene Formstoffe)Guss | – | – | – | 6–80 t/h | ton-/bentonitgebundene Formstoffe |
| Formtechnik Kaltharz – kontinuierliche Formstoffaufbereitung im No-Bake-Verfahren (Durchlaufmischer)Guss | – | – | – | 3–60 t/h | Formstoffe auf Furanbasis, Formstoffe auf Phenolbasis, Formstoffe auf Polyurethanbasis, anorganische Formstoffe auf Wasserglasbasis |
| Schlichten von Gießkernen/Formen (Tauchen und Fluten mit wasserlöslicher oder alkoholhaltigerOberfläche | – | – | – | – | wasserlösliche Schlichte, alkoholhaltige Schlichte |
| Herstellung von Formmasken und Gießmasken (KXHBR 3–50, heißhärtende Bindersysteme)Guss | – | – | – | – | heißhärtende Bindersysteme (160°–300° C |
| Herstellung von Hohlkernen und Formmasken im Croning-Verfahren (KMAG 40–80)Guss | exakte Maßtoleranz | – | – | – | harzumhüllter Quarzsand (Croning Sand) |
| Vollautomatische Kernfertigung mit Roboter (Kernschießen, Roboterentnahme, Entgraten, Schlichten,Guss | – | – | – | große Gusskern-Stückzahlen | Sand |
| Stahlbau (projektbezogene Stahlbaubühnen)Engineering | – | – | – | – | Stahl |
| Projektierung, Konstruktion und Produktion von Gießereiausrüstungen; Instandhaltung und ÜberholungEngineering | – | – | – | – | – |
23 Anlagen & Maschinen
| Maschine | Hersteller / Modell | Anzahl | Arbeitsraum | Baujahr | Standort |
|---|---|---|---|---|---|
| Kernschießautomat KSA 3–7 AFT | Reißaus & Baumberg KSA 3–7 AFT | – | vertikal geteilte Kernkästen, Kerngewicht 3,5–11 kg | – | Werben bei Leipzig |
| Kernschießautomat KSA 10–15 AFT | Reißaus & Baumberg KSA 10–15 AFT | – | vertikal geteilte Kernkästen, Kerngewicht 15–22 kg | – | Werben bei Leipzig |
| Kernschießautomat KSA 20–30 | Reißaus & Baumberg KSA 20–30 | – | Schießvolumen 20, 25 oder 30 Liter | – | Werben bei Leipzig |
| Kernschießautomat KSA 40–60 | Reißaus & Baumberg KSA 40–60 | – | Schießvolumen 40, 50, 60 oder 70 Liter | – | Werben bei Leipzig |
| Kernschießautomat KSA 70–100 | Reißaus & Baumberg KSA 70–100 | – | Schießvolumen 70, 80, 90 oder 100 Liter | – | Werben bei Leipzig |
| Kernschießautomat KSA 40S–150S | Reißaus & Baumberg KSA 40S–150S | – | Schießvolumen 40–150 Liter; Maschinentisch bis 2.500 kg Gesamtmasse | – | Werben bei Leipzig |
| Kernschießautomat KSA 3C–10C | Reißaus & Baumberg KSA 3C–10C | – | Cold-Box-Verfahren, automatische Kernentnahme | – | Werben bei Leipzig |
| Kernschießautomat mit Roboter | Reißaus & Baumberg | – | Kernschießen, Roboterentnahme, Entgraten, Schlichten in Tauchbecken, Austragsband | – | Werben bei Leipzig |
| Kernmaskenformmaschine (Hot-Box/Croning) | Reißaus & Baumberg KXHBR 3–50 | – | horizontale Kernkastenteilung, Kernvolumen 32 dm³, Kernkastentemperatur 160°–300° C | – | Werben bei Leipzig |
| Formmaschine für Croning Sand (Hohlkerne/Formmasken) | Reißaus & Baumberg KMAG 40–80 | – | maximales Sandvolumen 60 dm³ | – | Werben bei Leipzig |
| Rüttel-Press-Formmaschine FRPA (Foromat 10/20/30/40) | Reißaus & Baumberg FRPA 10-2, 20-2, 30-2, 40-2, 40/3-2 | – | Formkasten 500x400 mm bis 1.000x800 mm; Presskraft statisch 40–160 kN, dynamisch 80–250 kN | – | Werben bei Leipzig |
| Impuls-Formmaschine FTC | Reißaus & Baumberg FTC | – | Luftimpuls mit hydraulischem Nachpressen | – | Werben bei Leipzig |
| Formmaschine Retomat | Reißaus & Baumberg Retomat | – | – | – | Werben bei Leipzig |
| Hochleistungswirbelmischer (Formstoffaufbereitung, diskontinuierlich) | Reißaus & Baumberg | – | Leistung 6–80 t/h | – | Werben bei Leipzig |
| Stationärer Durchlaufmischer (No-Bake) | Reißaus & Baumberg CM 3–8 | – | Leistung 3–8 t/h, Ein- oder Zweigelenkausführung | – | Werben bei Leipzig |
| Stationärer Durchlaufmischer (No-Bake) | Reißaus & Baumberg CM 15–60 | – | Leistung 15–60 t/h, maximale Ausladung 9.000 mm | – | Werben bei Leipzig |
| Vertikalschnellmischer (Kernsandaufbereitung) | Reißaus & Baumberg | – | bis 10.000 kg/h | – | Werben bei Leipzig |
| Flügelmischer (Kernsandaufbereitung) | Reißaus & Baumberg | – | bis 10.000 kg/h | – | Werben bei Leipzig |
| Kerntauchmaschine | Reißaus & Baumberg KTM | – | Tauchen von Sandkernen in wasserlöslicher/alkoholhaltiger Schlichte, doppelwandiges Becken aus | – | Werben bei Leipzig |
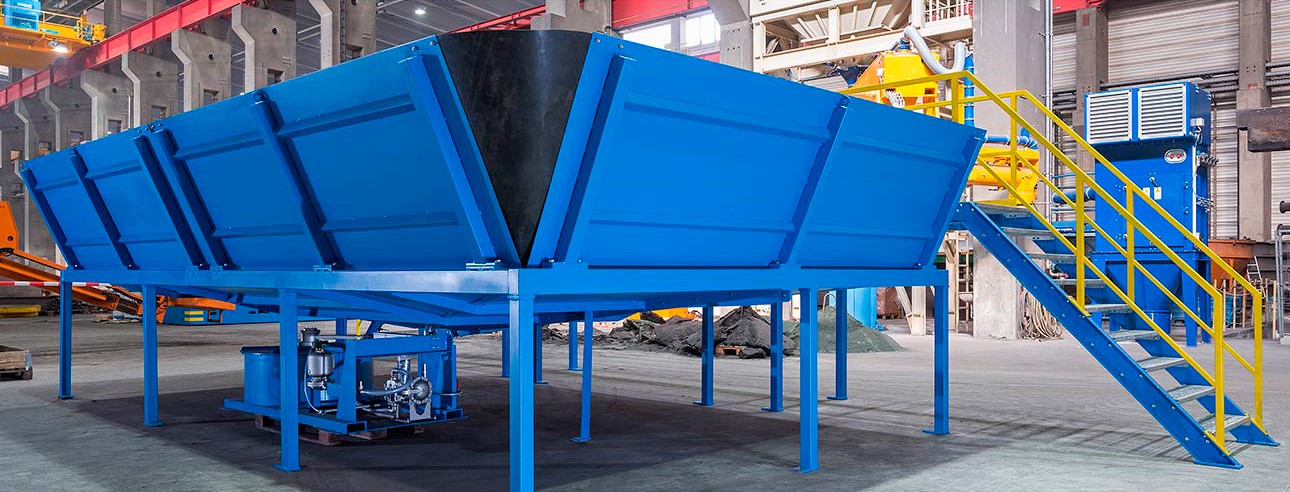
| Flutanlage | Reißaus & Baumberg FA | – | manuelles Fluten von Formkastenhälften/Kernen | – | Werben bei Leipzig |
| Kernwendetraverse | Reißaus & Baumberg KWT | – | Arretieren, Spannen und Drehen von Gießereikernen/Formballen am Hebezeug | – | Werben bei Leipzig |
| Vollautomatische kastengebundene Formanlage | Reißaus & Baumberg | – | – | – | Werben bei Leipzig |
| Vibrations-/Vibrationstisch | Reißaus & Baumberg | – | – | – | Werben bei Leipzig |
Zusatzleistungen
Qualitätsmanagement
Das Anlagen- und Maschinenportfolio ist zertifiziert nach DIN EN ISO 9001:2000. Die Maschinensteuerung erfolgt über speicherprogrammierbare Steuerungen (SPS) mit Betriebsdatenerfassung; der Durchfluss der Bindersysteme wird an den Dosierventilen überwacht.
| Nachweis | Pegau OT Werben |
|---|---|
| DIN EN ISO 9001:2000 |
Historie
- 1996
Gründung der Reißaus & Baumberg Maschinenbau GmbH durch Dipl.-Ing. Günter Reißaus und seinen damaligen Partner auf Grundlage langjähriger Erfahrung in Entwicklung und Produktion von Gießereimaschinen (GISAG).