Ist das Ihr Unternehmen? Profil übernehmen
Entwicklung, Konstruktion und Herstellung von Spann- und Greifmitteln für Dreh-, Fräs- und Schleifbearbeitung.
RÖHM GmbH
Sontheim an der Brenz (Stammwerk, 41.000 qm Fertigungsfläche) · Dillingen an der Donau (Zweigwerk) · St. Georgen (Produktion Spanndorne)Neu auf Amplifa
Spanntechnik-Spezialist seit 1909
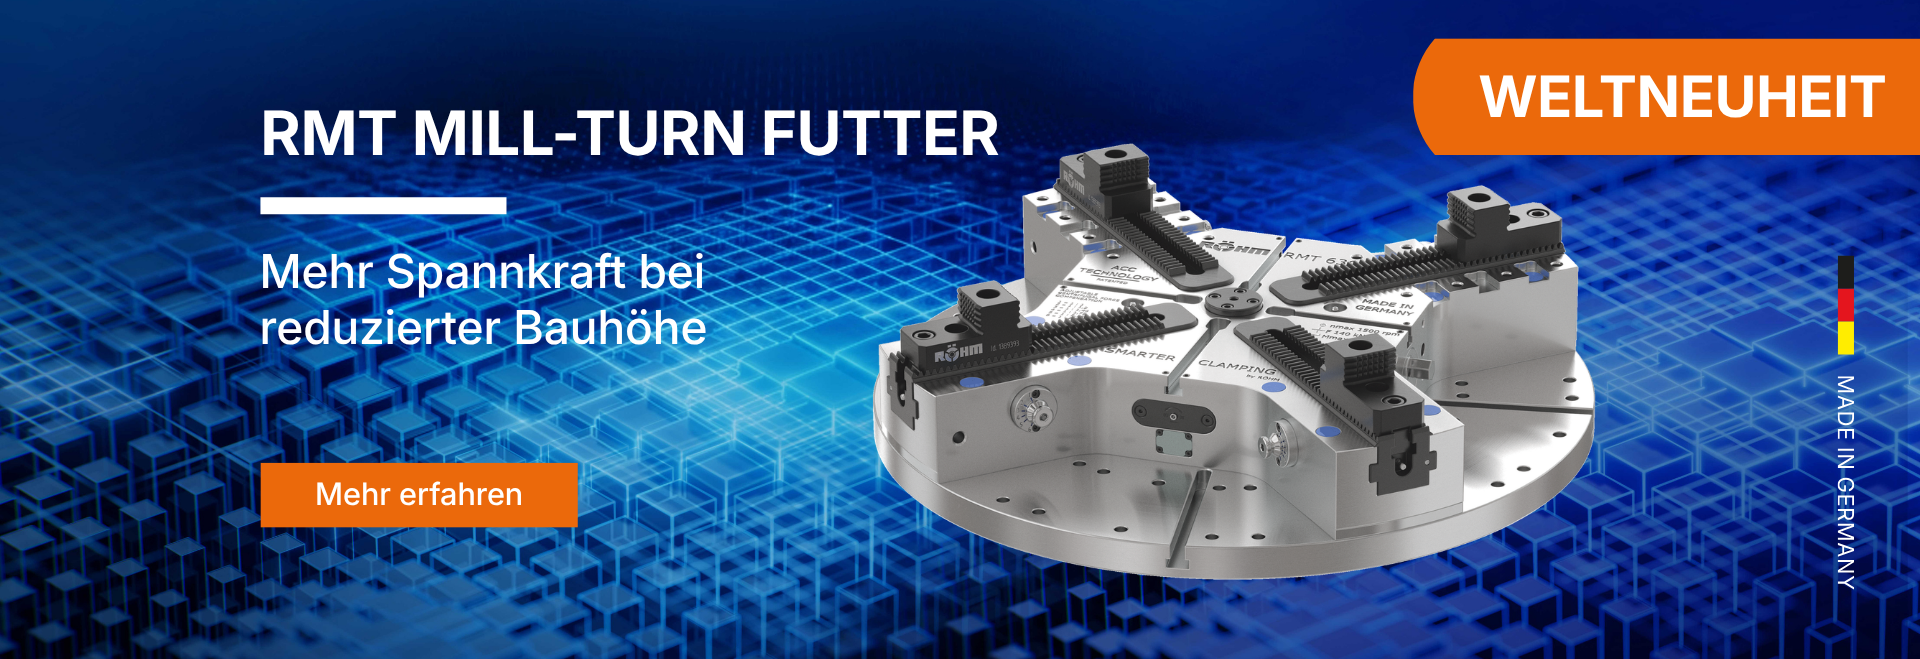
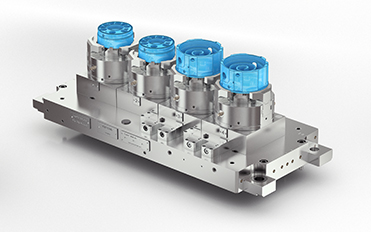
Die RÖHM GmbH mit Hauptsitz in Sontheim an der Brenz ist ein 1909 gegründeter Hersteller von Spann- und Greifmitteln mit Produktionsstandorten in Sontheim, Dillingen an der Donau und St. Georgen. Das Unternehmen entwickelt, konstruiert und fertigt Bohrfutter, Drehfutter, Planscheiben, Kraftspannfutter, Schraubstöcke, Zentrierspitzen, Stirnseitenmitnehmer, Lünetten, Spanndorne, Spannzangenfutter, Zylinder, Greifer, Schwenkvorrichtungen sowie Werkzeugspannsysteme nach SK- und HSK-Standard. Über die Hälfte der Produkte sind kundenspezifische Sonderspannmittel; als Systemlieferant für Drehen und Fräsen umfasst das Standardsortiment mehr als 7.000 Artikel. Gefertigt wird überwiegend aus Stahl und Stahlguss, im Standort Dillingen auf Portal-Dreh- und Fräsmaschinen mit Werkstücken bis 4 m Durchmesser und 25 t Gewicht. Die Produkte werden unter anderem in der Automobilindustrie, Luft- und Raumfahrt, Bahntechnik, Energietechnik, Medizintechnik und bei der Bearbeitung kleinster Mikrobauteile eingesetzt. RÖHM beschäftigt rund 900 Mitarbeitende und liefert weltweit in über 50 Länder.
- Standort
- Sontheim an der Brenz
- Verfahren
- Entwicklung, Konstruktion und Herstellung von Spann- und Greifmitteln (Spanntechnik), Kundenspezifische Sonderspannmittel (über die Hälfte der Produkte maßgeschneiderte Lösungen), Systemlösungen zum Spannen und Greifen (System Drehen, System Fräsen, Bohren, Rund- und, Herstellung von Bohrfuttern (Schnellspannbohrfutter, Zahnkranzbohrfutter) mit Rundlaufgenauigkeit, Herstellung von Zentrierspitzen (mitlaufend/fest) mit max. 0,005 Rundlaufabweichung, Herstellung von Stirnseitenmitnehmern (CoAE-Reihe) bis 350 kg Werkstückgewicht, bis 8 kN, Herstellung von Kraftspannfuttern, Drehfuttern, Planscheiben, Schraubstöcken, Lünetten, Spanndornen, Herstellung von Werkzeugspannsystemen (SK, HSK), Wechselschnittstellen RESK, Spannköpfe SPK für
- Werkstoffe
- Stahl, Stahlguss
- Zertifikate
- ISO 9001:2015, ISO 14001:2015, ISO 50001:2018
- Gegründet
- 1909
- Mitarbeiter
- ca. 900
- Branchen
- Automobilindustrie / Fahrzeugindustrie, Luft- und Raumfahrt, Bahn- und Schienentechnik, Verteidigungsindustrie, Maschinenbau, Mikrotechnik (Uhren- und Schmuckindustrie, Medizintechnik)
- 01
Engineering und Konstruktion (Standard-, Individual- und Systemlösungen)
- 02
Zerspanende Fertigung (Drehen, Fräsen, Schleifen)
- 03
Montage und Endprüfung
- 04
Spannmittel-Check mit Prüfzeugnis
- 05
After-Sales-Support: Installation, Wartung, Reparatur, Reserveteile
Werkstoffe und Fertigungsverfahren
Stahl
Hauptwerkstoff für hochbelastete Spann- und Greifmittel mit hoher Robustheit und Präzision.
Stahlguss
Wird u. a. für Drehfutter-Gestelle eingesetzt, die in der Serienfertigung Verwendung finden.
Produktionsstandorte
Sontheim an der Brenz
DEStammwerk / Hauptsitz
- Werkstoffe
- Stahl, Stahlguss
Dillingen an der Donau
DEZweigwerk: Drehfutter, Maschinenschraubstöcke, Sonderspannmittel; mehr als 300 Mitarbeitende
- Stückgewicht / Größe
- Werkstücke bis 4 m Durchmesser und 25 t
- Werkstoffe
- Stahl, Stahlguss
- 2 Portal-Dreh- und Fräsmaschinen (Fertigungshalle 1.650 qm, Maschinennetzgewicht 108 t)
St. Georgen
DEProduktionsstandort für Standard- und Sonderspanndorne
- Werkstoffe
- Stahl
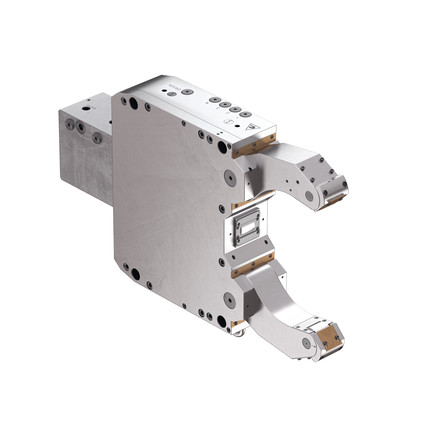
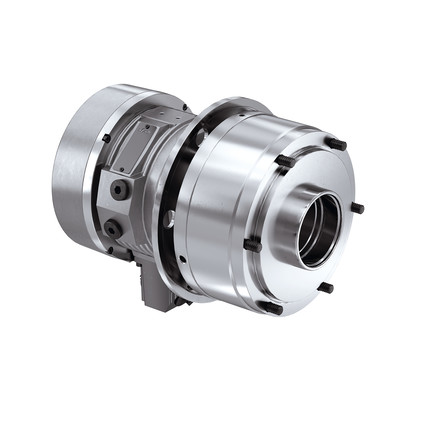
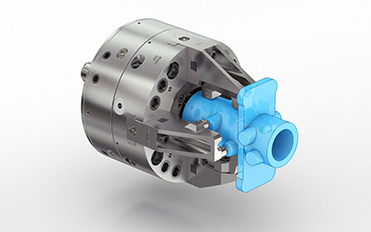
Produkte zum Spannen und Greifen
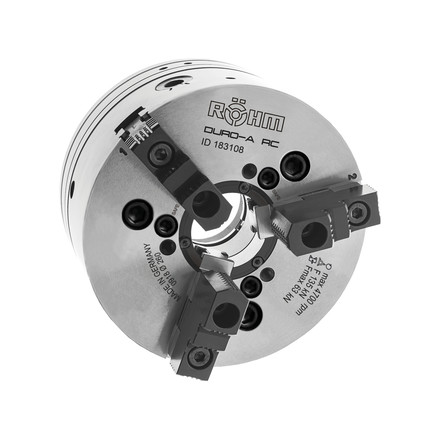
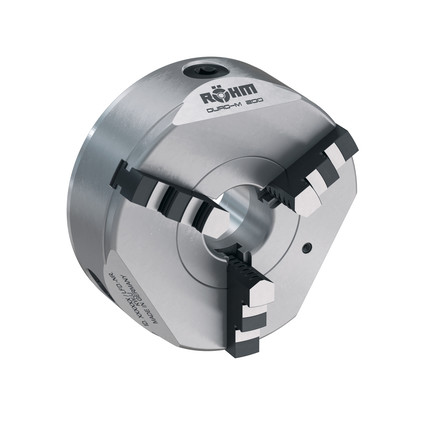
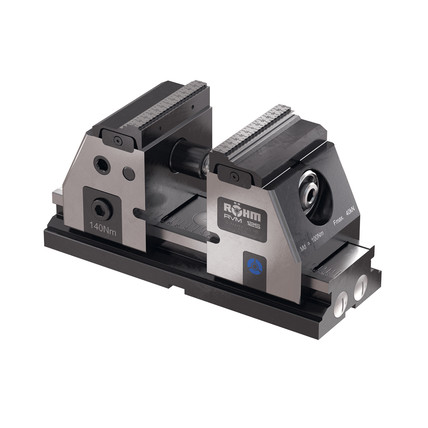
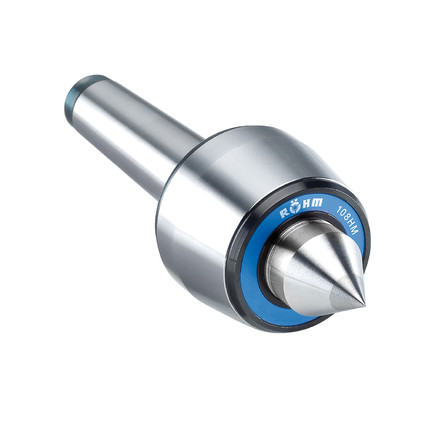
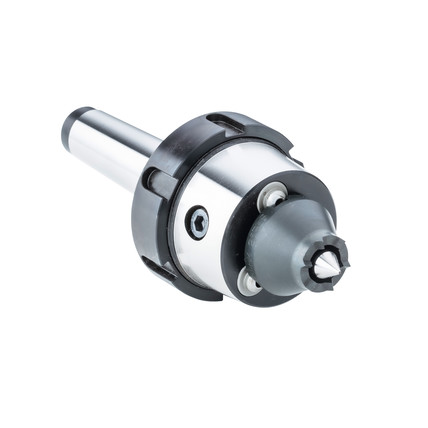
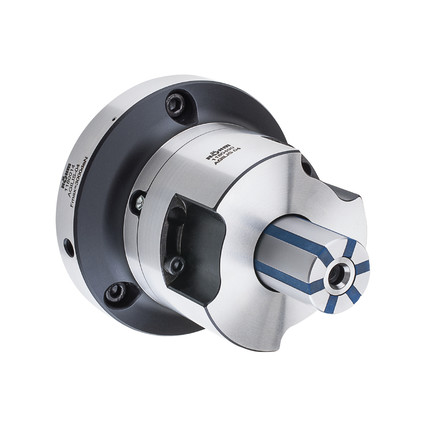
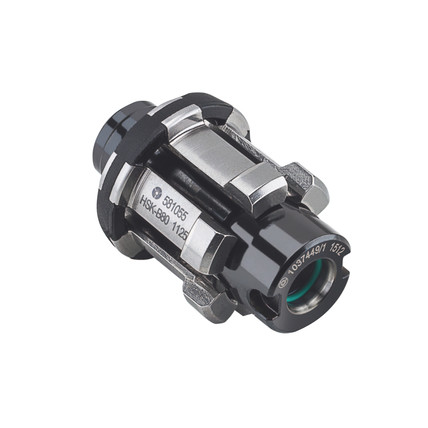
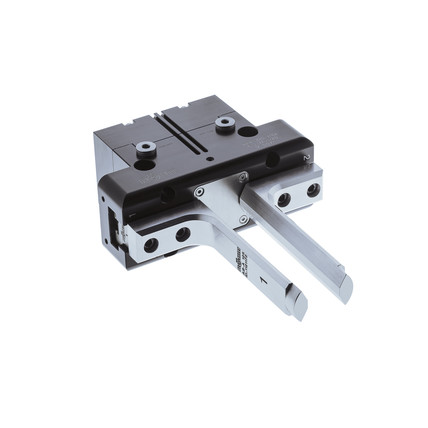
Einblicke in die Fertigung
Branchen
Verfahren & technische Grenzen
| Verfahren | Toleranz | Max. Bauteil | Gewicht | Losgröße | Werkstoffe |
|---|---|---|---|---|---|
| Entwicklung, Konstruktion und Herstellung von Spann- und Greifmitteln (Spanntechnik)Engineering | – | – | – | – | Stahl, Stahlguss |
| Kundenspezifische Sonderspannmittel (über die Hälfte der Produkte maßgeschneiderte Lösungen)Engineering | – | – | – | – | – |
| Systemlösungen zum Spannen und Greifen (System Drehen, System Fräsen, Bohren, Rund- undEngineering | – | – | – | – | – |
| Herstellung von Bohrfuttern (Schnellspannbohrfutter, Zahnkranzbohrfutter) mit RundlaufgenauigkeitFertigung Spanntechnik | Rundlaufgenauigkeit bis 0,05 mm | – | – | – | – |
| Herstellung von Zentrierspitzen (mitlaufend/fest) mit max. 0,005 RundlaufabweichungFertigung Spanntechnik | max. 0,005 Rundlaufabweichung | – | – | – | – |
| Herstellung von Stirnseitenmitnehmern (CoAE-Reihe) bis 350 kg Werkstückgewicht, bis 8 kNFertigung Spanntechnik | Rundlaufgenauigkeit 0,01 mm | – | 350 kg | – | – |
| Herstellung von Kraftspannfuttern, Drehfuttern, Planscheiben, Schraubstöcken, Lünetten, SpanndornenFertigung Spanntechnik | – | – | – | – | – |
| Herstellung von Werkzeugspannsystemen (SK, HSK), Wechselschnittstellen RESK, Spannköpfe SPK fürFertigung Spanntechnik | – | – | – | – | – |
| Fertigung von Sonderspannmitteln und Handling-Vorrichtungen für Reinräume nach Reinraumklasse ISO 7Fertigung Spanntechnik | – | – | – | – | – |
| After-Sales-Support: Installation, Inbetriebnahme, Spannmittel-Check mit Prüfzeugnis, Wartung,Prüfung | – | – | – | – | – |
| Spannkraftmessung während der Bearbeitung in Echtzeit (sensorisierte Spannbacke iJaw) inkl.Prüfung | – | – | – | – | – |
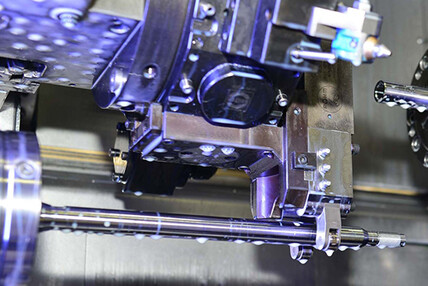
| Zerspanung von Werkstücken bis 4 m Durchmesser und 25 t Gewicht auf Portal-Dreh- und FräsmaschinenZerspanung | – | Durchmesser bis 4 m | 25 t | – | – |
| Fertigung von Hülsenspanndornen, Gleitbackenspanndornen und hydraulischen Dehndornen (mechanisch,Fertigung Spanntechnik | – | – | – | – | – |
2 Anlagen & Maschinen
| Maschine | Hersteller / Modell | Anzahl | Arbeitsraum | Baujahr | Standort |
|---|---|---|---|---|---|
| Portal-Dreh- und Fräsmaschine | – | 2 | Werkstücke bis 4 m Durchmesser und 25 t Gewicht (1.650 qm Fertigungshalle, Maschinennetzgewicht 108 | – | Dillingen/Donau |
| 5-Achs-Bearbeitungszentrum KERN Micro (Kundenanwendung, nicht im RÖHM-Bestand) | KERN KERN Micro | – | – | – | IWC Schaffhausen (Kunde) |
Zusatzleistungen
Referenzkunden
Qualität und Zertifizierung
Die RÖHM-Gruppe setzt strenge Qualitätskontrollen ein, unterstützt durch modernste elektronische Messverfahren; die Erst-Zertifizierung nach DIN EN ISO 9001 erfolgte 1997, seit 2009 besteht eine Matrixzertifizierung aller Niederlassungen durch den TÜV-Management Service. Zusätzlich bietet RÖHM den Spannmittel-Check mit Prüfzeugnis sowie die sensorisierte Spannbacke iJaw zur In-Prozess-Spannkraftmessung an.
| Nachweis | Sontheim an der Brenz | Dillingen an der Donau | St. Georgen |
|---|---|---|---|
| ISO 9001:2015 | |||
| ISO 14001:2015 | |||
| ISO 50001:2018 |
Unternehmenshistorie
- 1909
Gründung durch Heinrich Röhm in Zella-Mehlis (Thüringen); erstes Produkt: Zweibacken-Bohrfutter
- 1910
Erstes Patent für verbesserte Bohrfutter; Beginn des Exportgeschäfts
- 1926
Erster deutscher Hersteller von Zahnkranzbohrfuttern
- 1939/1940
40 m Förderband; erstmals Serienproduktion von Präzisionswerkzeugen
- 1945
Fabrik in Zella-Mehlis enteignet; das Unternehmen beschäftigte zu diesem Zeitpunkt 1.400 Mitarbeiter
- 1946
Neuaufbau des Unternehmens in Sontheim/Brenz durch Heinrich Röhm und Söhne
- 1953
Gründung des Zweigwerks Dillingen an der Donau
- 1959
Gründung der Vertriebsniederlassung England
- 1960
Niederlassungen in Dänemark, Brasilien und Schweiz
- 1969
Niederlassung Italien
- 1978
Niederlassung USA
- 1979
Niederlassung Frankreich
- 1980
Gründung des Standorts St. Georgen (Spanndorne)
- 1984
Günter Röhm übernimmt die Geschäftsführung
- 1985
Niederlassung Spanien
- 1997
Erst-Zertifizierung nach DIN EN ISO 9001 (TÜV-Management Service)
- 2007
Gründung RÖHM Slovakia, RÖHM India und Joint Venture RÖHM WEIDA Machinery China; neue Fertigungshalle in Dillingen mit Portal-Dreh- und Fräsmaschinen (Werkstücke bis 4 m Durchmesser)
- 2008
Übergang der Geschäftsführung von der Familie Röhm an eine externe Geschäftsführung
- 2010
Verkauf der Waffensparte (RG) an Umarex; Fokus auf Kernkompetenz Spanntechnik