Ist das Ihr Unternehmen? Profil übernehmen
Hersteller temperierbarer Walzen wie Glätt-, Kühl-, Heiz- und Chill-Roll-Walzen für die Kunststoffindustrie
Rolltec GmbH
Krefeld · Torun · Lubicz GórnyNeu auf Amplifa
Über Rolltec
Die Rolltec GmbH mit Sitz in Krefeld ist ein Walzenhersteller, der temperierbare Walzen für die Kunststoffindustrie konstruiert, berechnet und produziert. Zum Lieferprogramm gehören Glättwalzen, Kühlwalzen, Heizwalzen, Chill-Roll-Walzen, Laminatorwalzen, Präge- und Mattwalzen sowie Gegenbiegewalzen, die im Werk in Torun (Polen) gefertigt und weltweit eingesetzt werden. Die Walzen werden doppelwandig mit degressiver Stahl-Leitspirale aufgebaut, in ein- oder zweiwege-Ausführung angeboten und statisch und dynamisch gewuchtet. Der Außenmantel besteht aus Stahl 42CrMo4 bzw. S355J2G oder Kupfer; Oberflächen werden gehärtet, hart- oder glanzverchromt, vernickelt oder mechanisch bzw. elektrolytisch mattiert. Neben patentierten Eigenentwicklungen wie der Rollmatic-Beschichtung reproduziert und verbessert das Unternehmen auch kundeneigene Konstruktionen und fertigt Sonderanfertigungen. Die Auslegung erfolgt festigkeitstechnisch und thermodynamisch mittels rechnergestützter Analysetechnik.
- Standort
- Krefeld
- Verfahren
- Herstellung von Glättwalzen (gehärtet und ungehärtet), doppelwandig mit degressiver, Oberflächenhärtung von Glättwalzen auf 55 bis 60 HRC, Härtetiefe 2–3 mm, Hartverchromung mit 120–130 µm Chromauflage, Herstellung von Kühlwalzen (einwege oder zweiwege, doppelwandig, statisch und dynamisch gewuchtet), Herstellung von Heizwalzen (einwege oder zweiwege, doppelwandig, Betriebstemperatur bis 200 °C), Herstellung von Chill-Roll-Walzen (Stahl oder Kupfer, doppelwandig), Herstellung von Laminatorwalzen (doppelwandig), Herstellung von Prägewalzen (doppelwandig)
- Werkstoffe
- Stahl 42CrMo4, Stahl S355J2G, Kupfer, Chrom (Hartverchromung 120–130 µm), Nickel (Vernickelung), Chrom (Hartverchromung), Rollmatic Beschichtung
- Zertifikate
- Endkontrolle jeder Walze mit Dokumentation, Dynamisches Wuchten nach G = 6,3 DIN ISO 1940
- Branchen
- Kunststoffindustrie, Folienextrusion, Kalander-/Walzenbau
- 01
Konstruktion und Berechnung
- 02
Zerspanung/Fertigung der Walze
- 03
Härten und Beschichten
- 04
Schleifen und Polieren
- 05
Wuchten
- 06
Endkontrolle mit Dokumentation
Werkstoffe & Verfahren
Stahl 42CrMo4
Außenmantel gehärteter Glättwalzen, Oberflächenhärtung auf 55 bis 60 HRC.
Stahl S355J2G
Außenmantelwerkstoff doppelwandiger Kühl-, Heiz-, Laminator- und Prägewalzen.
Kupfer
Mantelwerkstoff für Chill-Roll-Walzen.
Chrom (Hartverchromung)
Chromauflage von 120–130 µm zur Oberflächenveredlung und Härtung.
Nickel (Vernickelung)
Oberflächenbeschichtung von Kühl- und anderen Walzen.
Rollmatic Beschichtung
Patentiertes nachträgliches Härteverfahren für ungehärtete Kalanderwalzen bis 58 HRC.
Standorte
Krefeld
DEBüro/Verwaltung (Germany Office)
Torun
PLProduktionswerk
- Stückgewicht / Größe
- Bis 3500 kg, 6000 mm Gesamtlänge
- Werkstoffe
- Stahl 42CrMo4, S355J2G, Kupfer
Lubicz Górny
PLWorkshop
Walzen
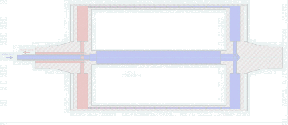
Einblicke in die Fertigung


Branchen
Verfahren & technische Grenzen
| Verfahren | Toleranz | Max. Bauteil | Gewicht | Losgröße | Werkstoffe |
|---|---|---|---|---|---|
| Herstellung von Glättwalzen (gehärtet und ungehärtet), doppelwandig mit degressiverZerspanung | Rundlauf und Zylinderform < 5 µm · Rt bis 0,03–0,02 µm | 6000 mm Gesamtlänge (4000 mm | 3500 kg | – | Stahl 42CrMo4 |
| Oberflächenhärtung von Glättwalzen auf 55 bis 60 HRC, Härtetiefe 2–3 mmWärmebehandlung | – | – | – | – | Stahl 42CrMo4 |
| Hartverchromung mit 120–130 µm ChromauflageOberfläche | – | – | – | – | Stahl, Kupfer |
| Herstellung von Kühlwalzen (einwege oder zweiwege, doppelwandig, statisch und dynamisch gewuchtet)Zerspanung | Rundlauf und Zylinderform < 10m | 6000 mm Gesamtlänge (4000 mm | 3500 kg | – | Stahl S355J2G |
| Herstellung von Heizwalzen (einwege oder zweiwege, doppelwandig, Betriebstemperatur bis 200 °C)Zerspanung | Rundlauf und Zylinderform < 10m | 6000 mm Gesamtlänge (4000 mm | 3500 kg | – | Stahl S355J2G |
| Herstellung von Chill-Roll-Walzen (Stahl oder Kupfer, doppelwandig)Zerspanung | Rundlauf und Zylinderform < 10m | 6000 mm Gesamtlänge (4000 mm | 3500 kg | – | Stahl S355J2G, Kupfer |
| Herstellung von Laminatorwalzen (doppelwandig)Zerspanung | Rundlauf und Zylinderform < 10m | 6000 mm Gesamtlänge (4000 mm | 3500 kg | – | Stahl S355J2G |
| Herstellung von Prägewalzen (doppelwandig)Zerspanung | Rundlauf und Zylinderform < 10m | 6000 mm Gesamtlänge (4000 mm | 3500 kg | – | Stahl S355J2G |
| Herstellung von Mattwalzen / mattierten WalzenZerspanung | Rundlauf und Zylinderform < 10m | 6000 mm Gesamtlänge (4000 mm | 3500 kg | – | Stahl S355J2G |
| Herstellung von Gegenbiegewalzen und gehärteten Gegenbiege-Glätt-Walzen sowie peripher gebohrteZerspanung | – | – | – | – | Stahl |
| Oberflächenbehandlung: mechanische Mattierung, elektrolytische Mattierung, HartverchromungOberfläche | – | – | – | – | Stahl S355J2G |
| Statisches und dynamisches Wuchten von Walzen nach G = 6,3 DIN ISO 1940Prüfung | – | – | – | – | Stahl 42CrMo4, Stahl S355J2G |
| Rollmatic Beschichtung – patentiertes nachträgliches Härteverfahren für vorhandene ungehärteteWärmebehandlung | – | – | – | – | Stahl |
| Konstruktion, Berechnung und Entwicklung temperierbarer Walzen (festigkeitstechnische undEngineering | – | – | – | – | – |
| Endkontrolle jeder fertiggestellten Walze (Dokumentation, Zeichnungen)Prüfung | – | – | – | – | – |
| Reproduktion oder Verbesserung kundeneigener Konstruktionen (Walzen), SonderanfertigungenEngineering | – | – | – | – | – |
Zusatzleistungen
Qualität
Jede fertiggestellte Walze durchläuft eine Endkontrolle, in der die Einhaltung aller vorgegebenen Spezifikationen geprüft wird; zur Dokumentation gehören Zeichnungen und Prüfunterlagen.
| Nachweis | Torun |
|---|---|
| Endkontrolle jeder Walze mit Dokumentation | |
| Dynamisches Wuchten nach G = 6,3 DIN ISO 1940 |
Historie
Über 39 Jahre Erfahrung in Konstruktion und Entwicklung der Walzen