Ist das Ihr Unternehmen? Profil übernehmen
Entwicklung und kundenspezifische Fertigung von Federn, Stanzbiegeteilen, Stromschienen und hochkomplexen Metallbauteilen
RPK, S.COOP.
Vitoria-Gasteiz (ES) · Tarragona (ES) · Gasori (ES) · Celaya (MX) · Pune (IN) · Shanghai (CN)Neu auf Amplifa
Über die RPK Group
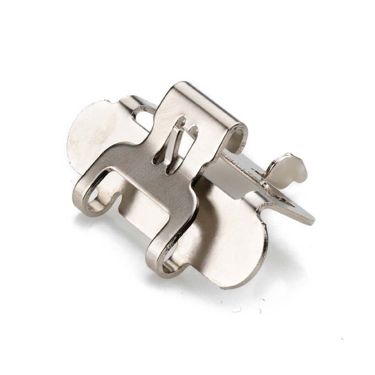
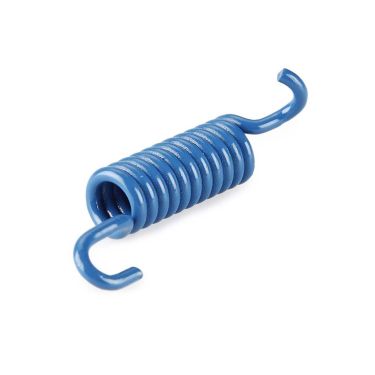
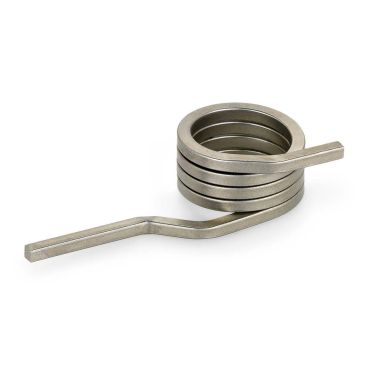
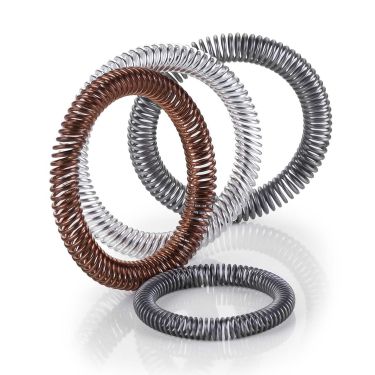
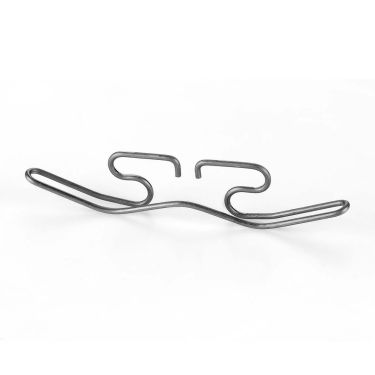
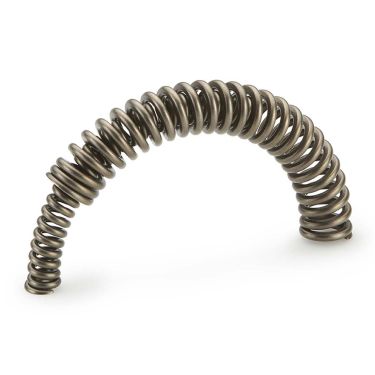
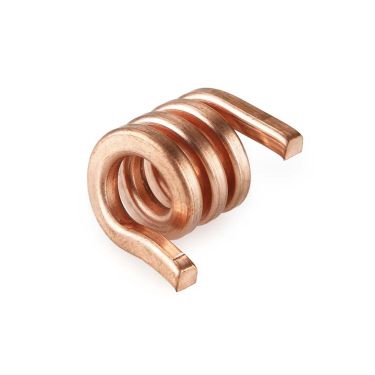
Die RPK Group ist ein 1974 in Vitoria-Gasteiz als Genossenschaft gegründeter Hersteller von Präzisionsfedern, Stanzbiegeteilen, Drahtbiegeteilen, Stromschienen (Bus bars) und hochkomplexen dynamischen Metallbauteilen. Das Produktportfolio umfasst unter anderem Druck-, Zug-, Torsions-, Wellen-, Roll-, Trieb-, Spiral-, Bogen- und Kontaktfedern sowie Spannringe und Kupferspulen. Die Fertigung reicht von der eigenen Walzstraße über CNC-Maschinen, Laserschweißen, Wärmebehandlung und Oberflächenbehandlung bis zu Überspritzung mit Epoxid oder Polyamid und Montagen in Reinräumen der Klasse ISO 7 (ISO 14644-1). Das firmeneigene Technologiezentrum bietet Co-Engineering, FEA/FEM-Simulation, Prototypenentwicklung und ein Labor für Ermüdungs-, Relaxations-, Umgebungs- und Eigenspannungsprüfungen. Mit über 750 Mitarbeitenden an sechs Standorten auf drei Kontinenten beliefert RPK die Automobilindustrie, E-Mobilität, Medizintechnik, Elektrik/Elektronik, Elektrowerkzeug, Industrie, Luft- und Raumfahrt sowie Robotik und fertigt über eine Milliarde Teile pro Jahr. Hauptsitz ist Vitoria-Gasteiz (Spanien), weitere Werke befinden sich in Tarragona, Mexiko, Indien und China.
- Standort
- Vitoria-Gasteiz
- Verfahren
- Wellenfedern, Druckfedern, Stanzbiegeteile, Zugfedern, Torsionsfedern, Kontaktfedern (abgeschrägte Spiralfedern), Bus bars (Stromschienen), Rollfedern
- Werkstoffe
- Kohlenstoffstahl, Edelstahl, Inconel, Elgiloy, Hastelloy, Chrom-Silizium, Kupfer, Nickel (Plattierung/Kontakt)
- Zertifikate
- IATF 16949, ISO 13485, ISO 14001, Reinraum ISO 7 (ISO 14644-1)
- Gegründet
- 1974
- Mitarbeiter
- 750+
- Branchen
- Automobilindustrie, Medizinbranche, E-Mobilität, Elektrik/Elektronik, Industrie, Elektrowerkzeug
- 01
Co-Engineering und Simulation (FEA/FEM)
- 02
Prototypenentwicklung
- 03
Werkzeug- und Maschinenbau im eigenen Haus
- 04
Walzen (eigene Walzstraße)
- 05
Federnfertigung / Stanz- und Biegetechnik
- 06
Wärmebehandlung (Kalt-/Warmvorspannung, Warmhärten)
- 07
Oberflächenbehandlung (Schleifen, Entgraten, Kugelstrahlen, Plattieren)
- 08
Überspritzung (Epoxid/Polyamid)
- 09
Montage / Reinraum (ISO 7)
- 10
100 %-Prüfung
- 11
Verpackung und Logistik
Werkstoffe und Verfahren
Kohlenstoffstahl
Standardwerkstoff für Federn mit hoher Festigkeit
Edelstahl
Für korrosive Umgebungen und Anforderungen an Lebensdauer
Chrom-Silizium
Legierter Stahl für dynamisch hochbelastete Federn
Inconel
Hochtemperaturbeständige Nickellegierung für anspruchsvolle Umgebungen
Elgiloy
Kobalt-Chrom-Legierung für hohe Festigkeit und Korrosionsbeständigkeit
Hastelloy
Nickellegierung für korrosive und chemisch anspruchsvolle Anwendungen
Kupfer
Für Stromschienen (Bus bars) und Kupferspulen
Nickel, Silber, Gold (Plattierung)
Kontaktplattierungen für Leitfähigkeit und Korrosionsschutz
Epoxid, Polyamid (Überspritzung)
Verleihen fertigen Bauteilen Flexibilität, Isolierung oder Schutz
Kunststoff
Für Kunststoffhülsen und Montagekomponenten
Standorte
Vitoria-Gasteiz
ESHauptsitz, Fertigung, Technologiezentrum, Reinraum
- Werkstoffe
- Kohlenstoffstahl, Edelstahl, Inconel, Elgiloy, Hastelloy, Chrom-Silizium, Kupfer
- CNC-Maschinen
- Eigene Walzstraße
- Reinraum ISO 7 (ISO 14644-1)
- Dynamische Prüfmaschine (250 mm, 500 N + 12 kN, bis 350 °C)
- Röntgen-Diffraktion (Eigenspannungsmessung)
- Prüfstand (max. Arbeitslänge 100 mm)
Tarragona
ESFertigung Stanz-/Biegeteile (HEDISA)
Gasori
ESAutomobil-Zulieferung / industrielles Outsourcing
Celaya
MXFertigung, Reinraum
- Reinraum ISO 7 (ISO 14644-1)
Pune
INFertigung
Shanghai (Umgebung)
CNFertigung, Reinraum
- Reinraum ISO 7 (ISO 14644-1)
Bauteile
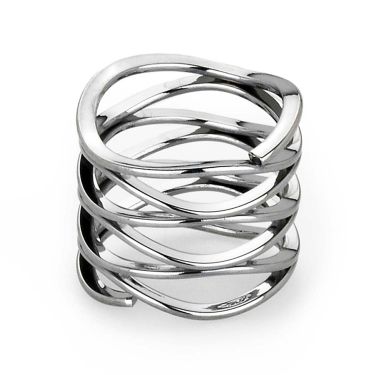
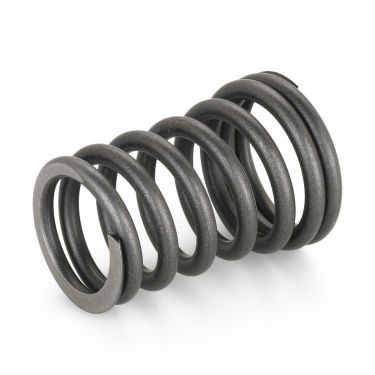
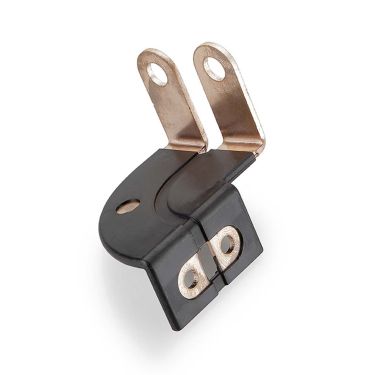
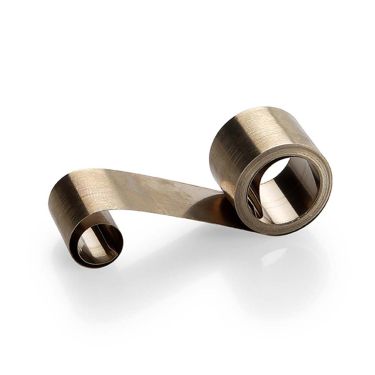
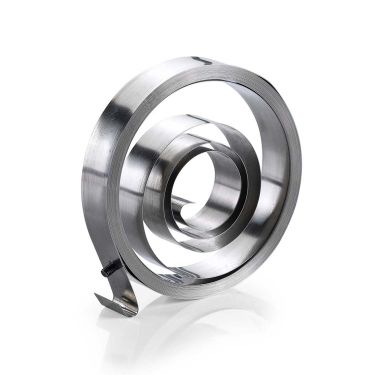
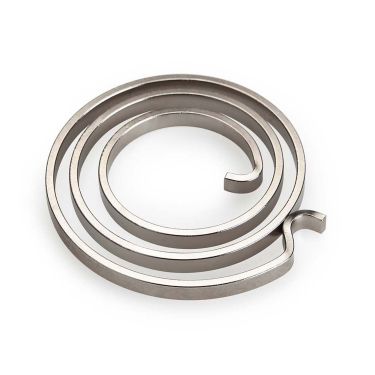
Einblicke in die Fertigung
Branchen
Verfahren & technische Grenzen
| Verfahren | Toleranz | Max. Bauteil | Gewicht | Losgröße | Werkstoffe |
|---|---|---|---|---|---|
| WellenfedernUmformung | – | – | – | – | Kohlenstoffstahl, Edelstahl, Inconel, Elgiloy, Hastelloy, Chrom-Silizium |
| DruckfedernUmformung | – | – | – | – | Kohlenstoffstahl, Edelstahl, Inconel, Elgiloy, Hastelloy, Chrom-Silizium |
| StanzbiegeteileUmformung | – | – | – | – | – |
| ZugfedernUmformung | – | – | – | – | Kohlenstoffstahl, Edelstahl, Inconel, Elgiloy, Hastelloy, Chrom-Silizium |
| TorsionsfedernUmformung | – | – | – | – | Kohlenstoffstahl, Edelstahl, Inconel, Elgiloy, Hastelloy, Chrom-Silizium |
| Kontaktfedern (abgeschrägte Spiralfedern)Umformung | – | Drahtdurchmesser: 0,10 - 2 mm (0.004 - | – | – | Kohlenstoffstahl, Edelstahl, Inconel, Elgiloy, Hastelloy, Chrom-Silizium |
| Bus bars (Stromschienen)Fügen | – | – | – | – | Kupfer |
| RollfedernUmformung | – | – | – | – | – |
| TriebfedernUmformung | – | – | – | – | – |
| SpiralfedernUmformung | – | – | – | – | – |
| DrahtbiegeteileUmformung | – | – | – | – | – |
| SpannringeUmformung | – | – | – | – | – |
| Bogenfedern (Federn mit konstanter Kraft)Umformung | – | – | – | – | – |
| KupferspulenUmformung | – | – | – | – | Kupfer |
| Laserschweißen / Schweißen (inkl. lasergeschweißte Federenden)Fügen | – | – | – | – | – |
| Überspritzung (Epoxid- und Polyamidlösungen)Kunststoff | – | – | – | – | Kunststoff |
| Montagen / elektromechanische BaugruppenMontage | – | – | – | – | – |
| SchleifenOberfläche | – | – | – | – | – |
| EntgratenOberfläche | – | – | – | – | – |
| KugelstrahlenOberfläche | – | – | – | – | – |
| VibrierenOberfläche | – | – | – | – | – |
| PassivierungOberfläche | – | – | – | – | – |
| Kalt- und Warmvorspannung und WarmhärtenWärmebehandlung | – | – | – | – | – |
| ÖlenOberfläche | – | – | – | – | – |
| EntmagnetisierungOberfläche | – | – | – | – | – |
| Spezialbeschichtungen & Oberflächenbehandlungen (inkl. Plattierung Nickel/Silber/Kupfer/Gold)Oberfläche | – | – | – | – | – |
| Reinigung / Reinraum (ISO 7, ISO 14644-1)Oberfläche | – | – | – | – | – |
| Eigenes Walzen (Walzstraße für Flachmaterial)Umformung | – | – | – | – | – |
| Werkzeugbau / eigene Werkstatt für Maschinen und WerkzeugEngineering | – | – | – | – | – |
| Engineering / Co-Engineering, Simulation (FEA/FEM), IndustrialisierungEngineering | – | – | – | – | – |
| Prototypenentwicklung (inkl. Rapid Prototyping, 3D-gedruckte Teile)Engineering | – | – | – | – | – |
| Produktprüfung / Labor (Umgebungstests -40 °C bis 190 °C, Ermüdungstest, Entspannungstest)Prüfung | – | Max. Arbeitslänge dynamischer Test: 250 | – | – | – |
| Dynamischer Test (Prüfmaschine)Prüfung | – | Max. Arbeitslänge: 250 mm | Max. dynamische Last: 500 N + 12 kN | – | – |
| CNC-Maschinen (Fertigung)Zerspanung | – | – | – | – | – |
6 Anlagen & Maschinen
| Maschine | Hersteller / Modell | Anzahl | Arbeitsraum | Baujahr | Standort |
|---|---|---|---|---|---|
| CNC-Maschinen | – | – | – | – | Vitoria-Gasteiz (seit 1983, über Itaya) |
| Eigene Walzstraße | – | – | – | – | – |
| Dynamische Prüfmaschine (dynamischer Test) | – | – | Max. Arbeitslänge: 250 mm; Max. dynamische Last: 500 N + 12 kN; Max. Temperatur: 350 °C | – | RPK Technologiezentrum, Vitoria-Gasteiz |
| Röntgen-Diffraktion (Eigenspannungsmessung) | – | – | – | – | RPK Labor |
| Prüfstand mit Max. Arbeitslänge 100 mm | – | – | Max. Arbeitslänge: 100 mm | – | RPK Labor |
| Reinraum (ISO 7, ISO 14644-1) | – | – | – | – | Vitoria (Europa), Mexiko (Nordamerika), China (Asien) |
Zusatzleistungen
Referenzkunden
Qualität
Die RPK Group verfolgt eine Null-Fehler-Politik mit 100 % einheitlicher Prüfung über den gesamten Produktionsprozess. Das eigene Labor im Technologiezentrum bietet Ermüdungs-, Entspannungs-, Reinheits-, Lebensdauer- und Umgebungstests von −40 °C bis 190 °C sowie Eigenspannungsmessung mittels Röntgen-Diffraktion.
| Nachweis | Vitoria-Gasteiz |
|---|---|
| IATF 16949 | |
| ISO 13485 | |
| ISO 14001 | |
| Reinraum ISO 7 (ISO 14644-1) |
Historie
- 1974
Gründung von RPK von 19 Unternehmern (25 % Frauen) in Vitoria-Gasteiz als Genossenschaft
- 1983
Positionierung als einer der Hauptfedernhersteller Spaniens; erste CNC-Maschinen über Itaya
- 1988
Neues 5.500-m²-Gebäude in Vitoria-Gasteiz verdoppelt Produktionskapazität
- 1990
Beginn des Exports; Ziel 50 % Umsatz Übersee in 10 Jahren
- 1994–2000
Anhaltendes jährliches Wachstum von 20 %
- 1998
Erste Projekte in Elektronik, u. a. Drucker für HP; Wachstum 35 %/Jahr
- 2002
Erstes Werk außerhalb Europas: RPK Mexiko in Celaya (9 Mio. € Investition), erster europäischer Federnhersteller dort
- 2006
Kauf von Herckelbout-Dawson Iberica S.A. (HEDISA), Tarragona – Ausbau Stanz-/Biegetechnik
- 2010
Eröffnung RPK Indien in Pune; 40 % der Verkäufe und Mitarbeiter außerhalb des Hauptsitzes
- 2012
Gasori tritt der Gruppe bei (Automobil-Outsourcing)
- 2016
Eröffnung des RPK Technologiezentrums in Vitoria-Gasteiz
- 2017
Gründung RPK China bei Shanghai
- 2023
Umsatzplus von 49 % in 7 Jahren; 11 % des Jahresumsatzes investiert; neue Produkte: Bus Bars, Federn mit konstanter Kraft, Kontaktelemente für E-Mobilität