Ist das Ihr Unternehmen? Profil übernehmen
Bau von Serien- und Sondermaschinen für Fertigungs- und Montageautomatisierung sowie Stanz-, Schweiß- und Fügetechnik aus einer Hand
Schneider Technologies GmbH + Co. KG
Lennestadt, Werk I (Maumker Str. 15) · Lennestadt, Werk II (Sachtleben Str. 5)Neu auf Amplifa
Unternehmen und Kompetenzen
Schneider Technologies GmbH + Co. KG ist ein inhabergeführter Maschinenbau-Spezialist mit Sitz in Lennestadt im Sauerland. Das 1952 gegründete Unternehmen mit rund 70 Mitarbeitenden entwickelt, konstruiert, fertigt und montiert kundenspezifische Serien- und Sondermaschinen zur Automatisierung von Fertigungs- und Montageprozessen – unter anderem Endenbearbeitungs- und Montageanlagen für Stabilisatoren, Setz- und Prüfanlagen für Fahrwerksfedern, chemiefreie Entlackungsanlagen sowie vollautomatische Maskenmaschinen für FFP2/FFP3-Atemschutzmasken mit einem Ausstoß von bis zu 360 Masken pro Minute. Die Wertschöpfung ist hoch: von 3D-CAD-Konstruktion (SolidWorks), FEM-Berechnung und Robotersimulation über 5-Achs-Fräsen, Erodieren, Abkanten und Schweißkonstruktionen bis 15.000 kg Stückgewicht, Schaltschrankbau, Beschichtung, Montage, Inbetriebnahme und weltweitem After-Sales-Service. Kunden kommen aus Automotive, Non-Woven/Hygiene, Oberflächentechnik, technischer Gebäudeausstattung und Maschinenbau. Das Unternehmen ist Schweißfachbetrieb nach DIN EN 1090-2, zertifiziert nach EN 15085 (Schienenfahrzeugbau, Stufe CL1) und seit 2015 offizieller KUKA System-Partner.
- Standort
- Lennestadt
- Verfahren
- 5-Achs-Fräsen (CNC), Erodieren, Abkanten (CNC-Abkantpressen), Drehen, Bohren, Flachschleifen, Schweißkonstruktionen (Schweißfachbetrieb DIN EN 1090-2, EN 15085 CL1), Pulverbeschichten oder Lackieren
- Werkstoffe
- Stahl (Drehstahl/Rundstahl, Stanz- und Schweißteile), Federstahl SFD-Draht (2.000 N/mm²), 51CrV4, Aluminium, Faserverstärkte Kunststoffe, Vliesstoffe (Non-Woven), Kunststoff, Gummi (Gummilager, Pufferband)
- Zertifikate
- DIN EN ISO 9001:2015, DIN EN 1090-2:2018 (Schweißfachbetrieb), DIN EN 15085-2:2020 (Schienenfahrzeugbau, Stufe CL1), EN 149:2001+A1:2009 FFP2 (EU Typenprüfung Modul B, PSA), ISO 9001:2015, EN 1090-2 (Schweißfachbetrieb), EN 15085-2 CL1 (Schienenfahrzeugbau), EN 149:2001+A1:2009 (FFP2)
- Gegründet
- 1952
- Mitarbeiter
- 70
- Branchen
- Automotive, Non-Woven / Hygiene / Medizintechnik, Oberflächentechnik, Technische Gebäudeausstattung, Metallbau / Blechbearbeitung, Maschinenbau
- 01
Planung und Projektierung
- 02
Engineering: 3D-CAD-Konstruktion, FEM-Berechnung, Robotersimulation,
- 03
CAD/CAM-Programmierung
- 04
Mechanische Fertigung (5-Achs-Fräsen, Erodieren, Abkanten, Drehen, Bohren,
- 05
Schweißkonstruktionen
- 06
Beschichtung (Pulver, Lack, galvanisch, Feuerverzinken)
- 07
Montage und elektrische Installation
- 08
Inbetriebnahme und Probeproduktion
- 09
Logistik inkl. Zollabwicklung und weltweiter Versand
- 10
After-Sales: Wartung, Ersatzteile, Fernwartung
Standorte
Lennestadt, Werk I (Maumker Str. 15)
DESchweiß- und Fügetechnik, Stanz- und Umformtechnik, Verwaltung
- Werkstoffe
- Stahl, Aluminium
- CNC-Abkantpressen
- Schweißanlagen
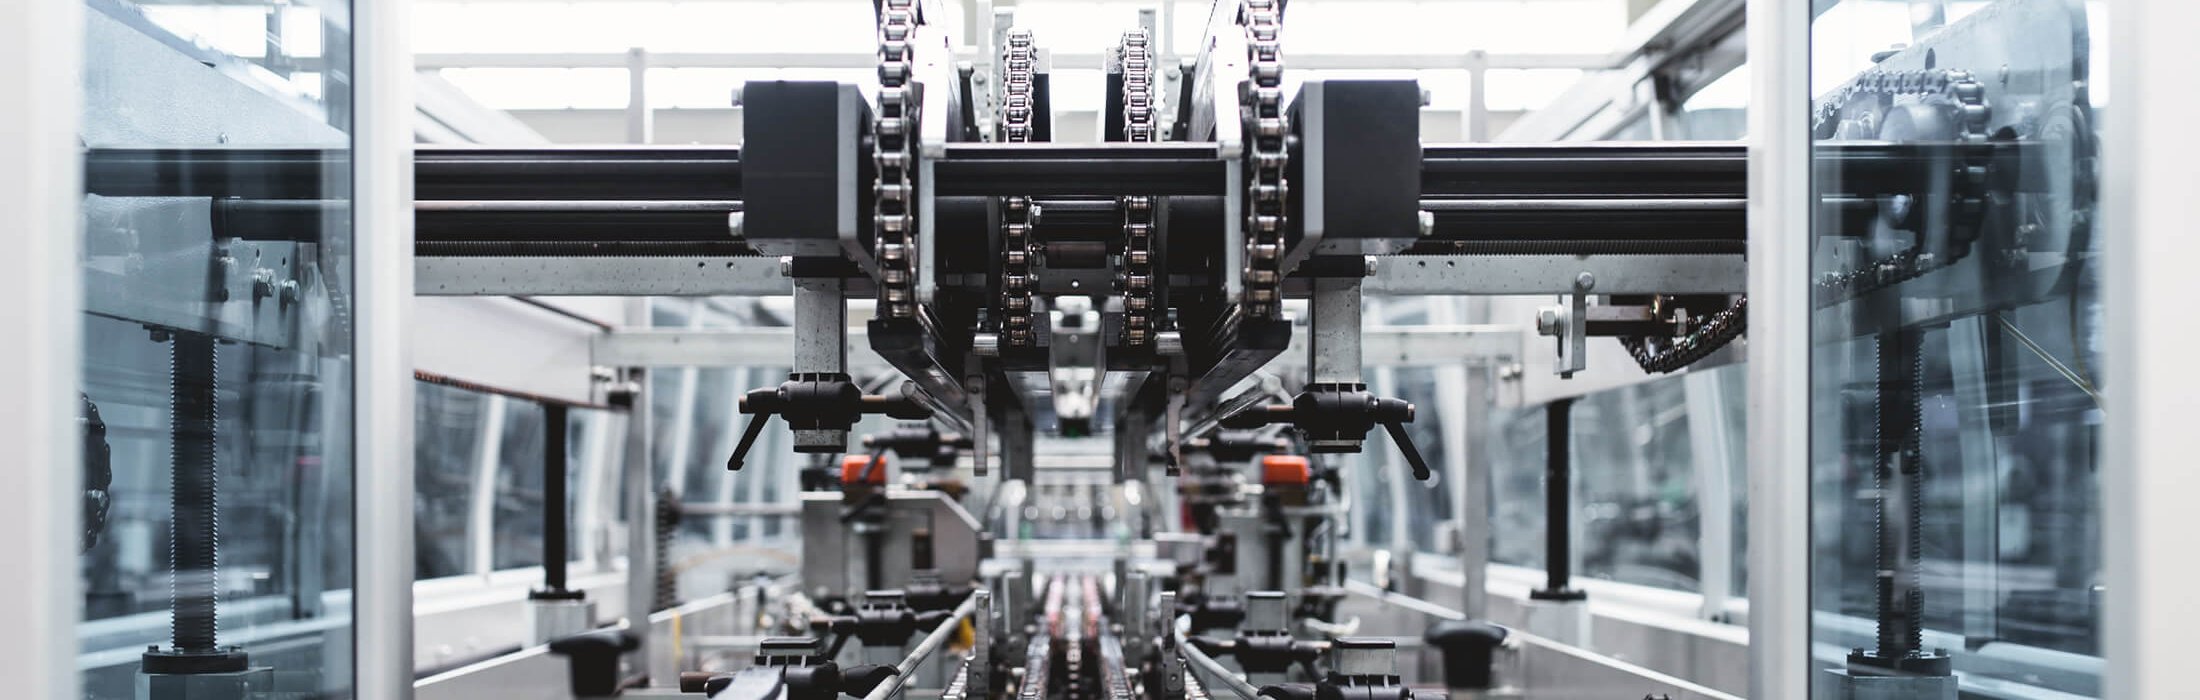
Lennestadt, Werk II (Sachtleben Str. 5)
DEMaschinenbau und Sondermaschinenbau, Maskenproduktion
- Stückgewicht / Größe
- Schweißkonstruktionen bis 15.000 kg
- Werkstoffe
- Stahl, Aluminium, Vliesstoffe
- 5-Achs-Fräsmaschinen (2.600 x 700 x 700 mm)
- Matra-Fanuc a-1iB Erodieranlage
- KUKA Handling-Roboter
- Maskenmaschinen (3 Produktionslinien, 120 Masken/Minute je Maschine)
Serien- und Sondermaschinen
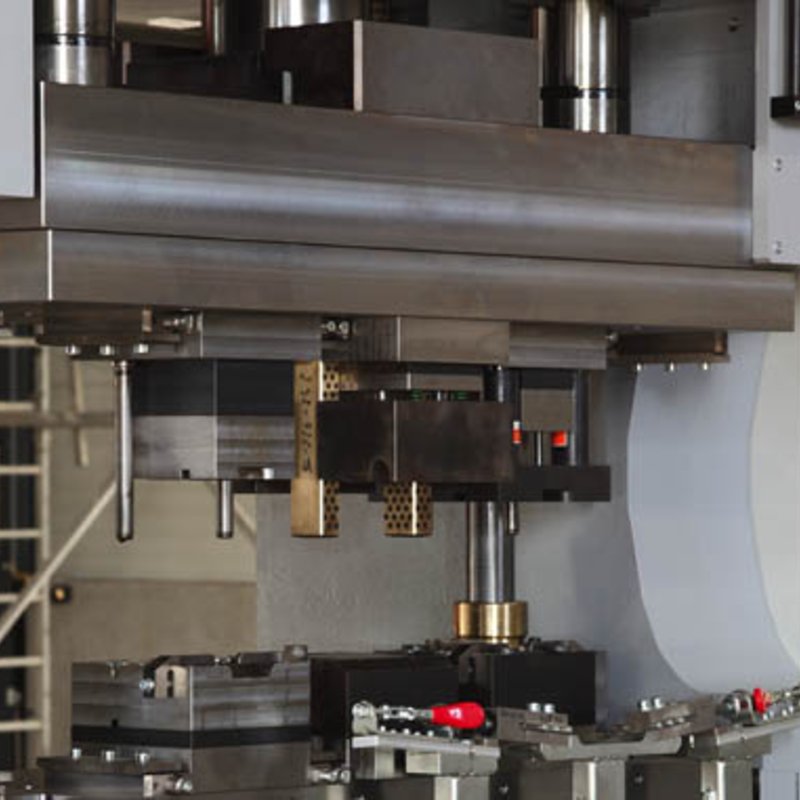
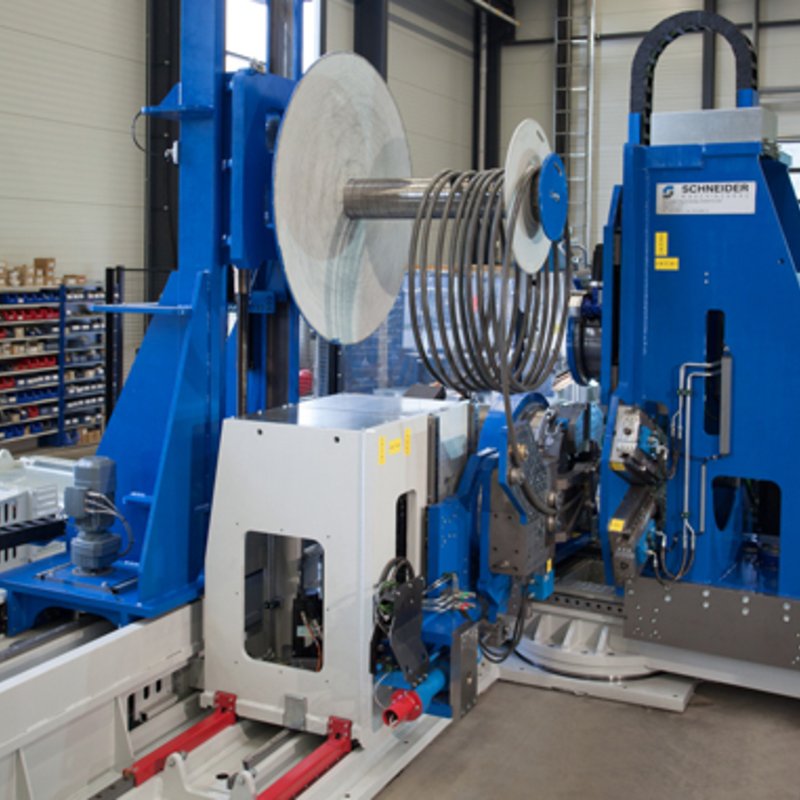
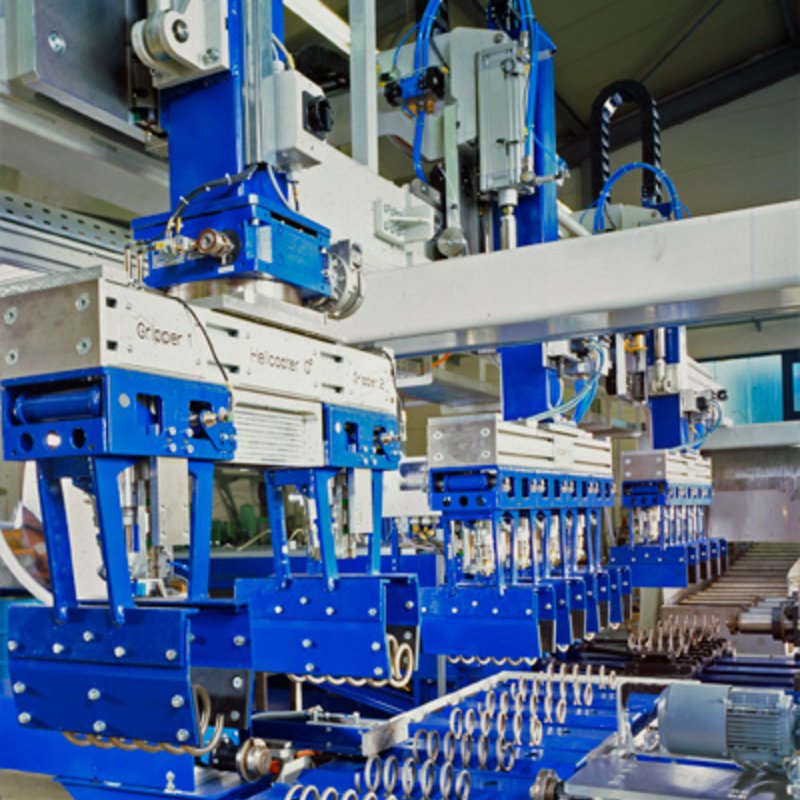
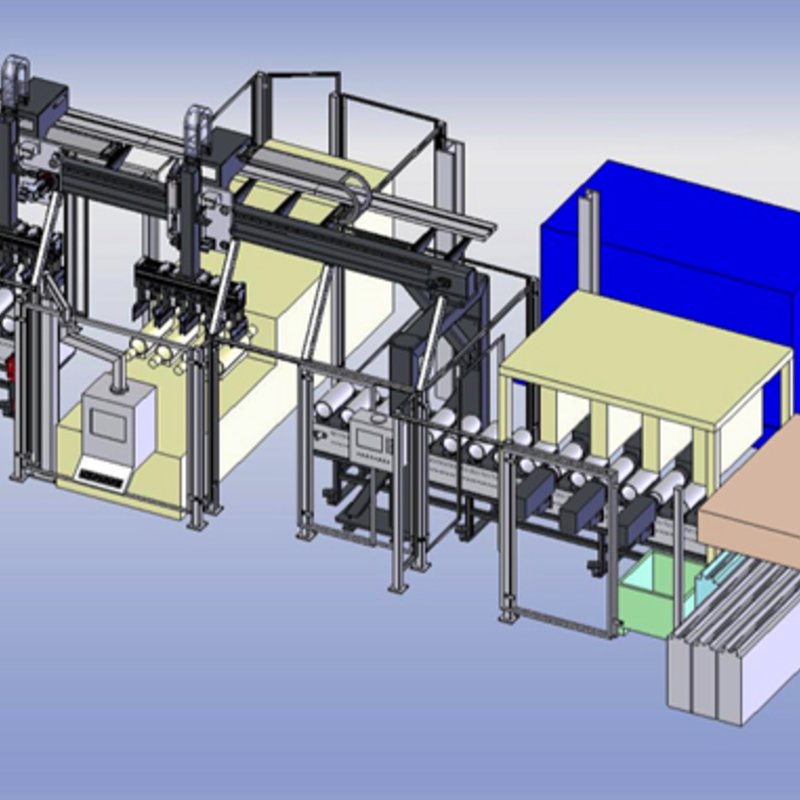
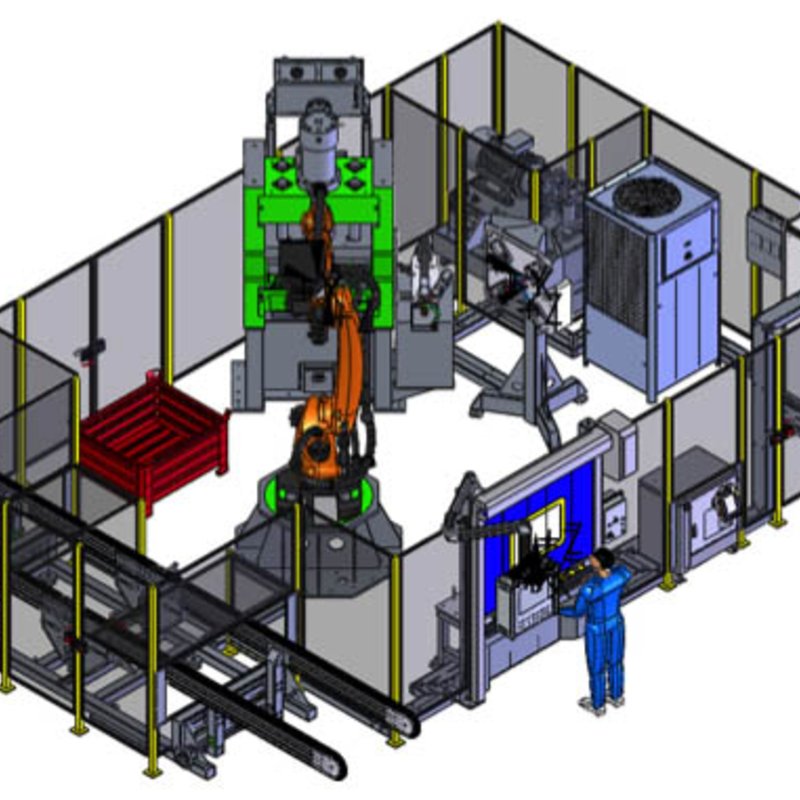
Einblicke in die Fertigung
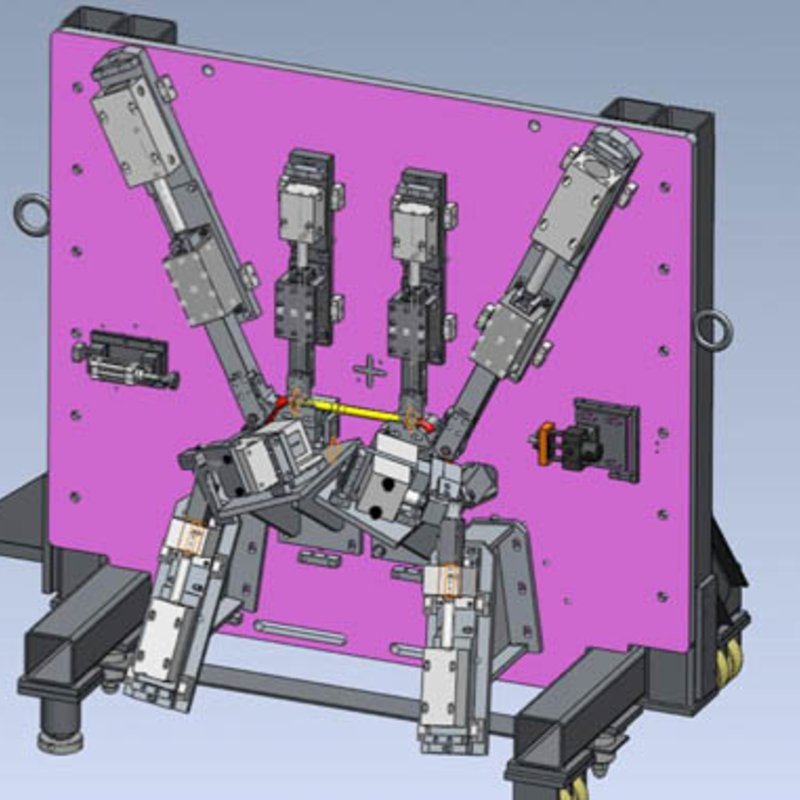
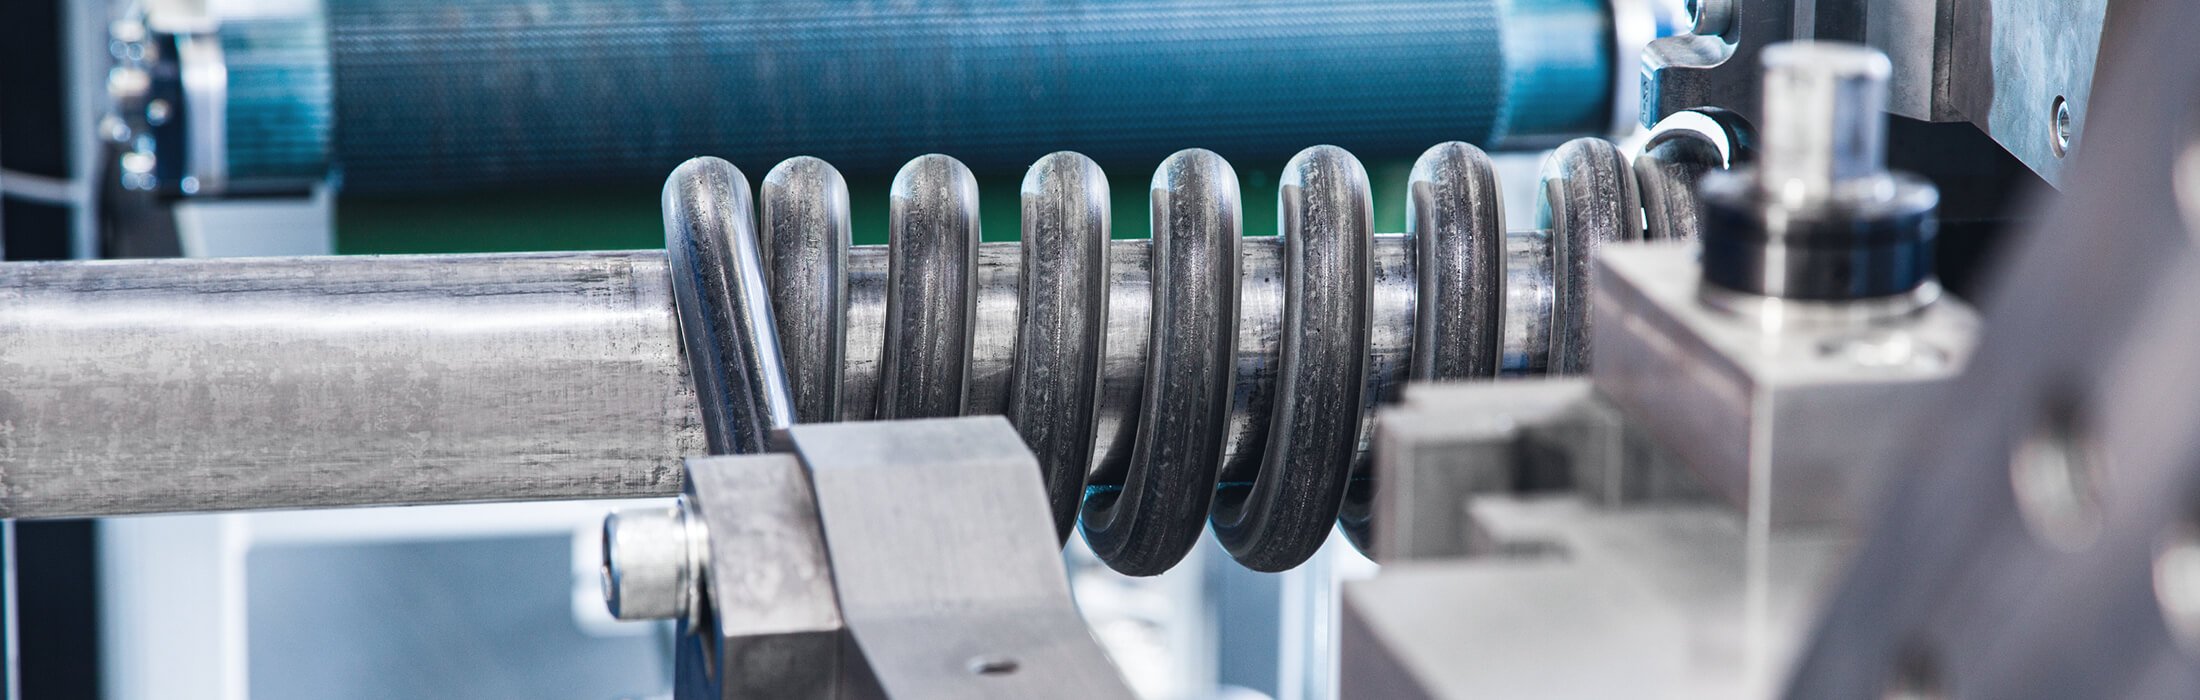
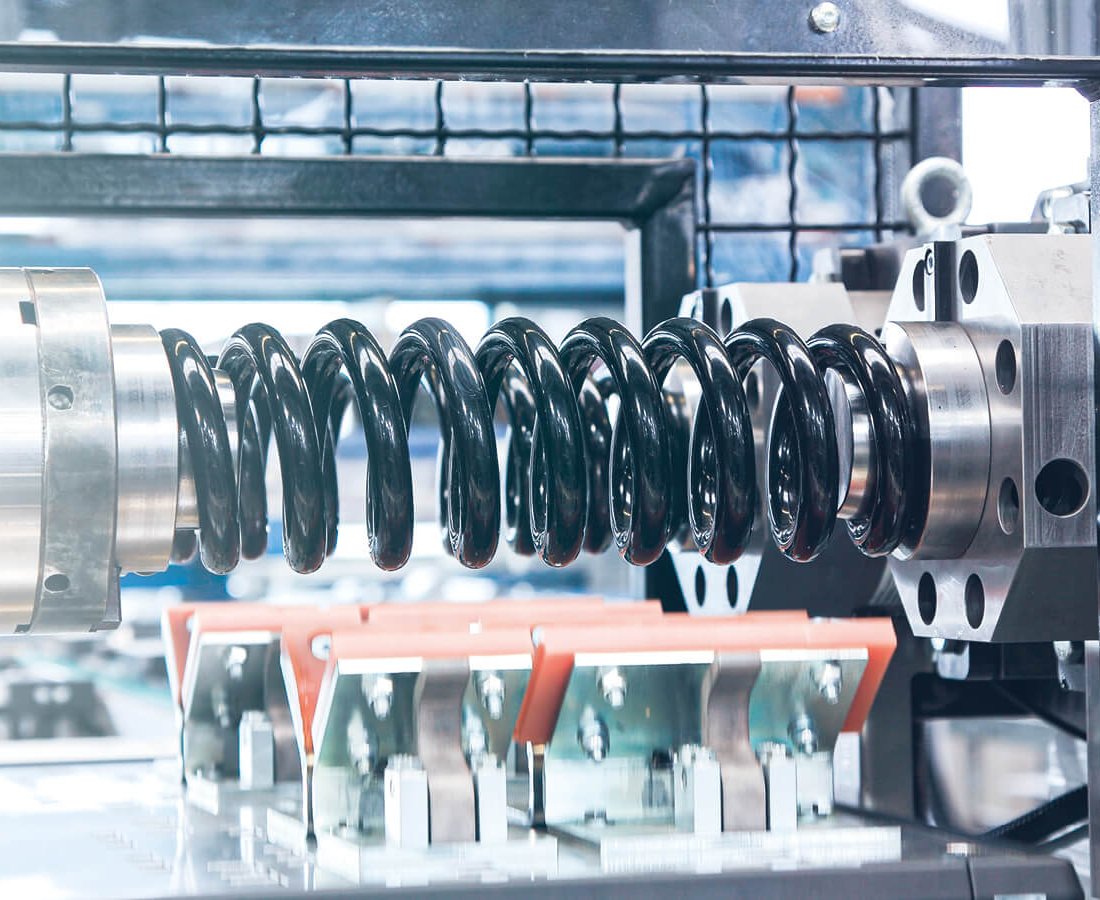
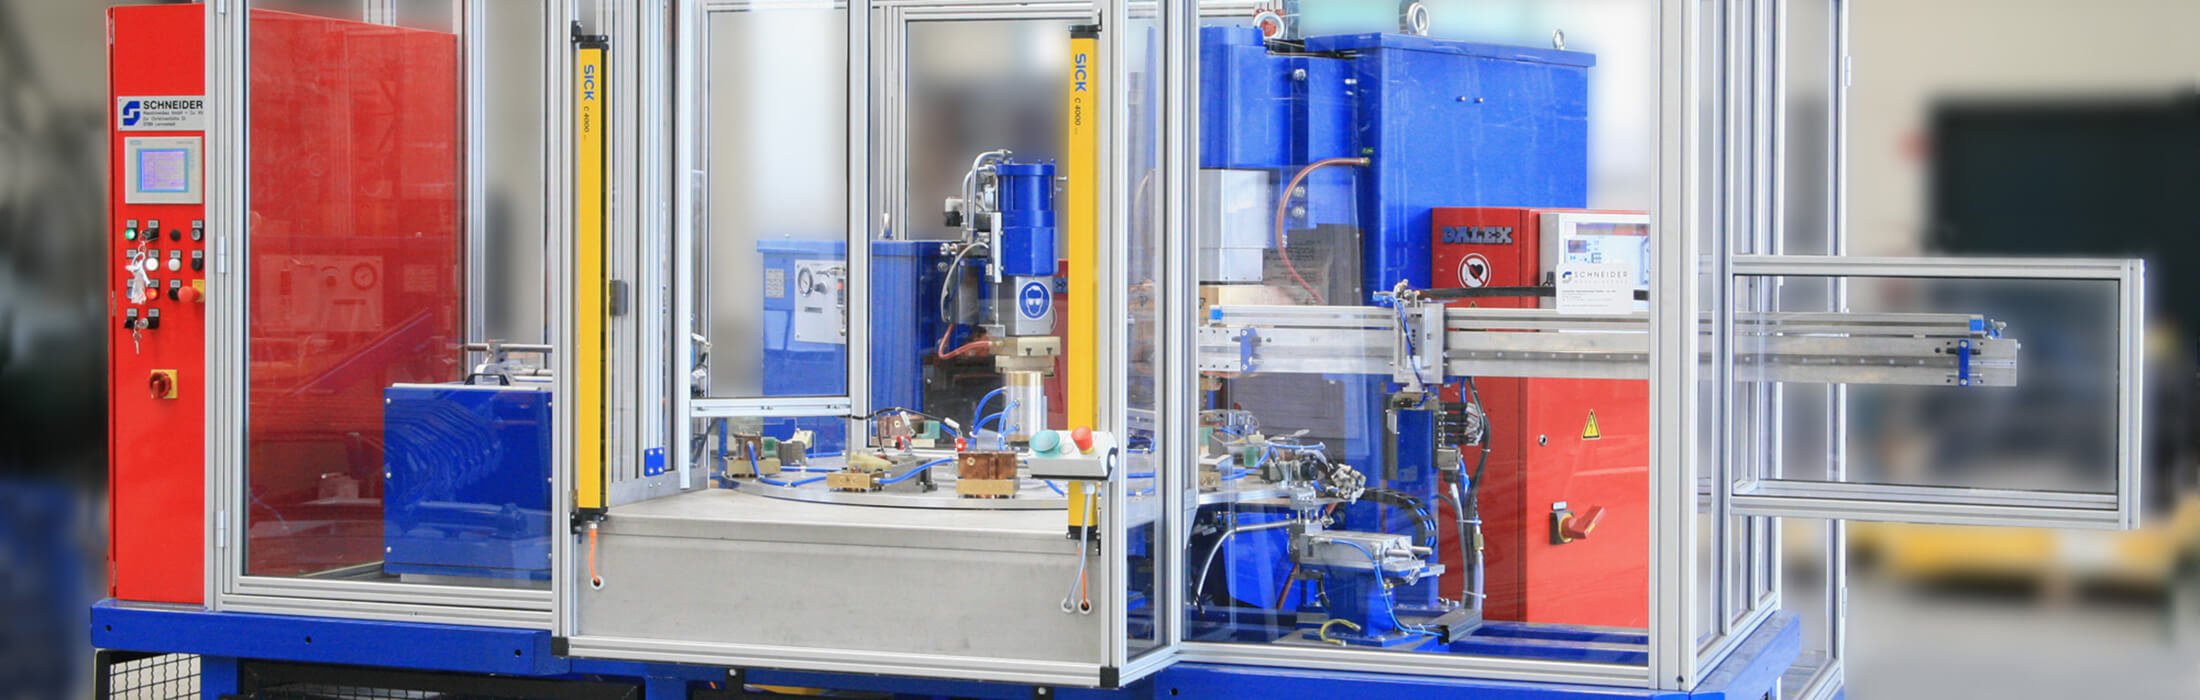
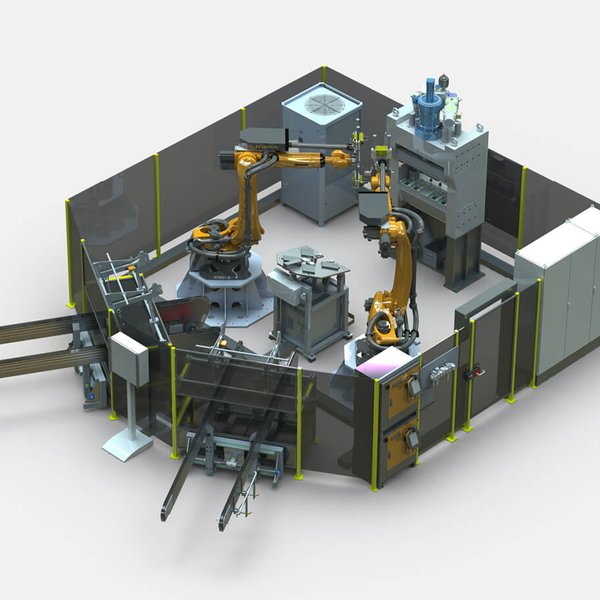
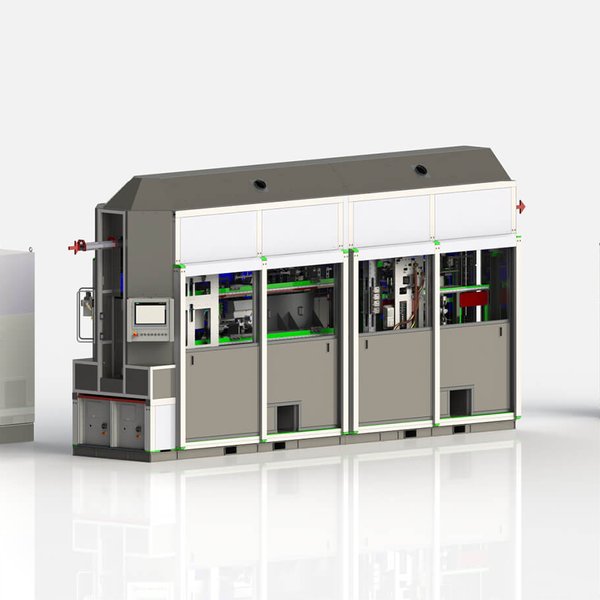
Branchen
Verfahren & technische Grenzen
| Verfahren | Toleranz | Max. Bauteil | Gewicht | Losgröße | Werkstoffe |
|---|---|---|---|---|---|
| 5-Achs-Fräsen (CNC)Zerspanung | – | 2.600 mm × 700 mm | – | – | Metalle (Stahl, Aluminium) |
| ErodierenZerspanung | – | 550 x 370 mm × 300 mm | – | – | Metalle (leitfähig) |
| Abkanten (CNC-Abkantpressen)Umformung | – | 3.000 mm | – | – | Blech (Metall) |
| DrehenZerspanung | – | – | – | – | – |
| BohrenZerspanung | – | – | – | – | – |
| FlachschleifenZerspanung | – | – | – | – | – |
| Schweißkonstruktionen (Schweißfachbetrieb DIN EN 1090-2, EN 15085 CL1)Fügen | – | – | 15.000 kg | – | Stahl, Aluminium |
| Pulverbeschichten oder LackierenOberfläche | – | – | – | – | – |
| Galvanische ÜberzügeOberfläche | – | – | – | – | – |
| FeuerverzinkenOberfläche | – | – | – | – | Stahl |
| Stanz- und UmformtechnikUmformung | – | – | – | – | Stahl |
| 3D-CAD Konstruktion (SolidWorks), FEM-Berechnung, RobotersimulationEngineering | – | – | – | – | – |
| Montage, Installation, Inbetriebnahme von Maschinen und AnlagenMontage | – | – | – | – | – |
| Sondermaschinenbau (Fertigungs-, Montage-, Prüf- und Kennzeichnungssysteme, Automatisierung vonEngineering | – | – | – | – | – |
| Serienmaschinenbau (Entlackungsanlagen, Endenbearbeitungsanlagen, Federn Setz- und Prüfanlagen,Engineering | – | – | – | – | – |
| Chemiefreie Entlackung durch induktive/konduktive ErwärmungOberfläche | – | – | – | – | Metalle (lackierte Bauteile) |
| Endenbearbeitung Stabilisatoren (Warmumformung, Warmbiegen, Endenschmieden, Schweißen)Umformung | – | – | – | – | Stahl (Drehstahl/Rundstahl), Rohre |
| Federn Kaltwickeln (Coiler Kaltumformung)Umformung | – | 1.300 mm (Zug-/Druckfeder), 600 mm × Ø 50 - 390 mm (Dorndurchmesser) | 2.500 kg (Coilgewicht) | – | SFD-Draht (2.000 N/mm²), 51CrV4 (900 N/mm²) |
| Federn Warmsetzen (vollautomatische Linien)Wärmebehandlung | – | 600 mm × Ø 80 – 200 mm | 0,9 kg – 8,0 kg | – | Federstahl (1.800 – 2.200 N/mm², Ø 8 - 20 mm) |
| Federn Kaltsetzen (halbautomatische pneumatische u. hydraulische Maschinen)Umformung | – | – | – | – | Federstahl |
| Federn Prüfen und Kennzeichnen (Kraft-Weg-Prüfung, Laser-Vermessung)Prüfung | – | 600 mm × Ø 80 - 200 mm | – | – | Federstahl |
| Maskenproduktion FFP2/FFP3 (vollautomatische Produktionslinie)Kunststoff | – | – | – | – | Vliesstoffe (Non-Woven), Kunststoff |
| Fertigungsautomatisierung (Rundschalttisch Gewindeformen, Bohren, Gewindeschneiden)Zerspanung | – | – | – | – | Metall |
| Punktschweißen, Buckelschweißen, Stanzen und Umformen (Kombizelle Aufzugtüren)Fügen | – | 3.500 mm × 2.200 mm × 87 mm | – | – | Stahl (Blech) |
| Palettenfertigung (Nageln, Sägen)Montage | – | 2.000 mm × 2.200 mm × 250 mm | – | – | Kantholz (Holz) |
| Montageautomatisierung (z. B. Bearbeitungs- und Montageanlage Schaltwelle)Montage | – | – | – | – | Metall |
| Stabilisator-Montageanlagen (Gummilager, Schellen, Vulkanisierung, Verschraubung)Montage | – | – | – | – | Stahl, Gummi |
21 Anlagen & Maschinen
| Maschine | Hersteller / Modell | Anzahl | Arbeitsraum | Baujahr | Standort |
|---|---|---|---|---|---|
| 5-Achs-Fräsmaschine / CNC-Fräsmaschine (Fahrständerfräsen) | – | – | 2.600 x 700 x 700 mm | – | – |
| Hochpräzisions-Erodieranlage | Matra-Fanuc a-1iB | – | 550 x 370 mm, Werkstückhöhe max. 300 mm | – | – |
| CNC-Abkantpressen | – | – | max. 3.150 kN, Arbeitslänge 3.000 mm, Hub max. 250 mm | – | – |
| Handling-Roboter | KUKA | – | – | – | – |
| Palettenvorschub-Handling-Roboter | KUKA | – | – | – | – |
| Schweißstromsteuerung | Harms & Wende | – | – | – | – |
| Schweißzangen | Düring | – | – | – | – |
| Endenschmiedeanlage Stabilisator (halbautomatisch, hydraulische Presse, Induktionserwärmung) | – | – | – | – | – |
| 1-fach Roboter-Bearbeitungszelle (Plätten, Biegen, Lochen, Kalibrieren) | – | – | – | – | – |
| 2-fach Roboter-Bearbeitungszelle (servo-hydraulische Presse) | – | – | – | – | – |
| Endenschmiedeanlage Stabilisator gebogen (vollautomatisch, 4 Roboter, 8 hydraulische Pressen) | – | – | – | – | – |
| WIG-Schweißanlage Stabilisator | – | – | – | – | – |
| Coiler Kaltumformung Federn (11 Servo-Achsen, Torque-Motor) | – | – | Dorndurchm. Ø 50 - 390 mm, Draht Ø 8 - 36 mm (Coil) / Ø 8 - 26 mm (Stange) | – | – |
| Warmsetzlinie Federn (4-fach Setzpresse) | – | – | Draht Ø 8 - 20 mm, Feder Ø 80 – 200 mm, Länge 150 – 600 mm; 850 – 1.000 Stück/Std. | – | – |
| Prüf- u. Beschriftungslinie Federn (4-fach Prüfpresse) | – | – | Draht Ø 8 - 20 mm, Feder Ø 80 - 200 mm, Länge 150 – 600 mm | – | – |
| Prüf- u. Beschriftungsanlage Federn (2-fach servomotorische Prüfpresse) | – | – | – | – | – |
| Maskenmaschine (vollautomatische FFP2/FFP3-Produktionslinie) | – | 3 Produkti | Ausstoß bis 360 Masken/Minute; ca. 90 Mio. Masken/Jahr | – | Sachtleben Straße 5, Lennestadt |
| Rundschalttisch Gewindeformen (8-fach, 5 Bearbeitungsstationen) | – | – | – | – | – |
| Vollautomatische Fertigungsanlage Aufzugtüren (Kombizelle, 2-fach Werkstückträgershuttle) | – | – | 1.900 x 200 mm bis 3.500 x 2.200 x 87 mm | – | – |
| Vollautomatische Palettenfertigungsanlage (40 Nagler/Hub, Doppel-Kreissäge) | – | – | 600 x 600 x 40 mm bis 2.000 x 2.200 x 250 mm | – | – |
| Entlackungsanlage ohne Chemie (induktiv/konduktiv) | – | – | – | – | – |
Zusatzleistungen
Qualität und Zertifizierungen
Das Qualitätsmanagementsystem ist nach DIN EN ISO 9001:2015 zertifiziert (Geltungsbereich an beiden Standorten). Darüber hinaus bestehen Zertifikate als Schweißfachbetrieb nach DIN EN 1090-2:2018, nach DIN EN 15085-2:2020 (Schienenfahrzeugbau, Stufe CL1) sowie die EU-Typenprüfung nach EN 149:2001+A1:2009 für FFP2-Masken durch TÜV NORD.
| Nachweis | Lennestadt, Werk I | Lennestadt, Werk II |
|---|---|---|
| ISO 9001:2015 | ||
| EN 1090-2 (Schweißfachbetrieb) | ||
| EN 15085-2 CL1 (Schienenfahrzeugbau) | ||
| EN 149:2001+A1:2009 (FFP2) |
Unternehmensgeschichte
- 1938
Lehrbrief und Prüfungszeugnis von Stephan Schneider.
- 1952
Gründung durch Schlossermeister Stephan Schneider als Schmiede und Schlosserei.
- ca. 1970
Entwicklung zur regional führenden Bauschlosserei mit Geländern, Gittern, Fenstern, Türen und Toren.
- ab 1970
Umstrukturierung zum industriellen Fertigungsbetrieb: Stanz-, Zieh- und Schweißteile sowie Schweißkonstruktionen.
- 1991
Übertragung auf Sohn Paul-Josef Schneider; Errichtung einer neuen Produktionshalle mit Verwaltungsgebäude.
- 1996
Gründung von Stephan Schneider Sondermaschinenbau.
- 1998
Fusion zur Schneider Maschinenbau GmbH + Co. KG.
- 2003
Auslagerung des Sondermaschinenbaus in eine Produktionsstätte im Industriegebiet Sachtleben.
- 2013
Errichtung einer neuen Produktionshalle mit Verwaltungsgebäude, Sachtleben Straße 5, Lennestadt.
- 2015
Offizieller KUKA System-Partner.
- 2020
Beginn der hausinternen Maskenentwicklung; Aufbau der FFP2-Maskenproduktion mit eigens entwickelter Maskenmaschine.
- 2020
Paul-Josef Schneider verlässt das Unternehmen; Stephan Schneider wird alleiniger Gesellschafter (01.07.2020).
- 2021
Umfirmierung von Schneider Maschinenbau in Schneider Technologies.