Ist das Ihr Unternehmen? Profil übernehmen
Technische Kunststoffteile und Baugruppen vom Werkzeugbau über Spritzguss und Polyamidguss bis zur Zerspanung und Montage
Staub AG
Biberist (CH) · Großmaischeid (DE) · Dornburg-Camburg (DE) · Lochem (NL) · Jičín (CZ)Neu auf Amplifa
Über die Staub AG
Die Staub AG mit Hauptsitz in Biberist (Schweiz) ist ein Hersteller technischer Kunststoffteile, Gehäuse und Baugruppen mit Produktionsstandorten in der Schweiz, Deutschland, den Niederlanden und Tschechien. Das Unternehmen fertigt im Spritzguss (Schussgewichte von wenigen Gramm bis 16 kg), im thermoplastischen Schaumguss (TSG), im Polyamidgießen (Gussrohlinge bis 2,5 t, Schleuder-/Standguss bis Ø 2300 mm) sowie in der Profilextrusion und im Thermoformen. Ergänzend werden Kunststoffe zerspant (CNC-Drehen, 3-, 5-Achs-Fräsen, Tiefbohren, Stangenfräsautomaten) und Bauteile im spanlosen MET-Verfahren gefertigt. Eigene Werkzeugbauten an zwei Standorten mit 25 CNC-Maschinen produzieren rund 250 Werkzeuge pro Jahr, darunter Großwerkzeuge bis 10 t. Für sensitive Anwendungen stehen Reinraumfertigung und -montage nach DIN EN ISO 14644-1 (Klasse ISO 7 bis ISO 9) zur Verfügung. Die Fertigungspalette umfasst Konstruktion und Auslegung, Baugruppenmontage manuell, automatisiert oder mit Cobots sowie Oberflächentechnik wie Lackieren, Tampondruck und EMV-Abschirmung. Abnehmerbranchen sind unter anderem Medizintechnik, Lebensmitteltechnik, Elektro- und Elektronik, Fahrzeugbau, Luft- und Raumfahrt, Verfahrenstechnik, Pumpen- und Apparatebau, Druckmaschinen, Verpackungstechnik, Antriebs- und Fördertechnik sowie Schwermaschinenbau.
- Standort
- Biberist
- Verfahren
- Spritzguss, Spritzguss unter Reinraumbedingungen (DIN EN ISO 14644-1, Klasse ISO 7-9), Thermoplastischer Schaumguss (TSG), Profilextrusion, Dickwand-Extrusion von Profilen und Halbzeugen, Polyamidgießen (Giesserei): Schwerkraftguss, Schleuderguss/Maschinenguss, Standguss, Zerspanung (CNC-Drehen, CNC-Fräsen, 5-Achs-Fräsen, Automatendrehen, Profilfräsen,, 5-Achs-Fräsen (3D-Bearbeitung)
- Werkstoffe
- PA 6, PA 6 G 210 (Gusspolyamid), PA 6 G 212, PA 6 G 216, PA 12 G (Polyamid 12 Guss), PA 66, PA 6 GF30, PA 66 GF35
- Zertifikate
- EN ISO 9001:2015, Reinraumfertigung nach DIN EN ISO 14644-1 (Klasse ISO 7 bis ISO 9), VDA 19 / ISO 16232 Technische Sauberkeit (Sauberraum), Reinraum DIN EN ISO 14644-1 (ISO 7–9), VDA 19 / ISO 16232 Technische Sauberkeit
- Branchen
- Medizintechnik, Lebensmitteltechnik, Elektro- und Elektronik, Fahrzeugbau, Luft- und Raumfahrt, Verfahrenstechnik/chemische Industrie
- 01
Konstruktion und Auslegung
- 02
Werkzeugbau (Formenbau)
- 03
Spritzguss / TSG / Polyamidguss / Extrusion / Zerspanung
- 04
Oberflächentechnik (Lackieren, Drucken)
- 05
Montage und Baugruppenfertigung
- 06
Qualitätssicherung
Produktionsstandorte
Biberist
CHHauptsitz, Kunststoffwerke (Produktion)
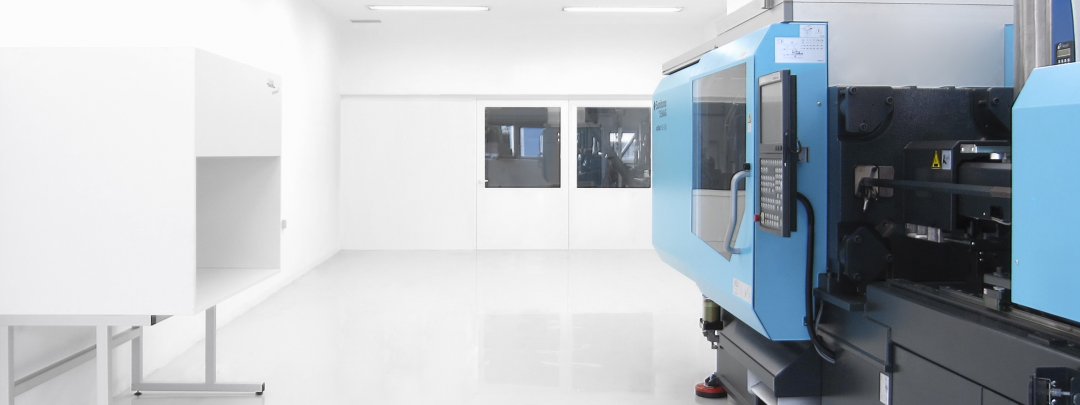
- Reinraum mit vollelektrischer Spritzgussmaschine (bis 400 g Schussgewicht)
- ZEISS-Messmaschinen
Großmaischeid
DEKern GmbH – Kunststoffwerke I–IV, Verwaltung, eigene Giesserei für Gusspolyamid
- Stückgewicht / Größe
- Spritzguss bis 16.000 g; Gusspolyamid bis 2,5 t
- Werkstoffe
- PA 6 G, PA 12 G, PA 66 CF30, ABS, SB
- Werkzeugbau mit 25 CNC-Maschinen
- Drahterodiermaschine
- Funkenerosionsmaschine
- HSC-Fräsen für Rapid-Tooling
- Gross-CNC-Drehbänke bis Ø 2000 mm
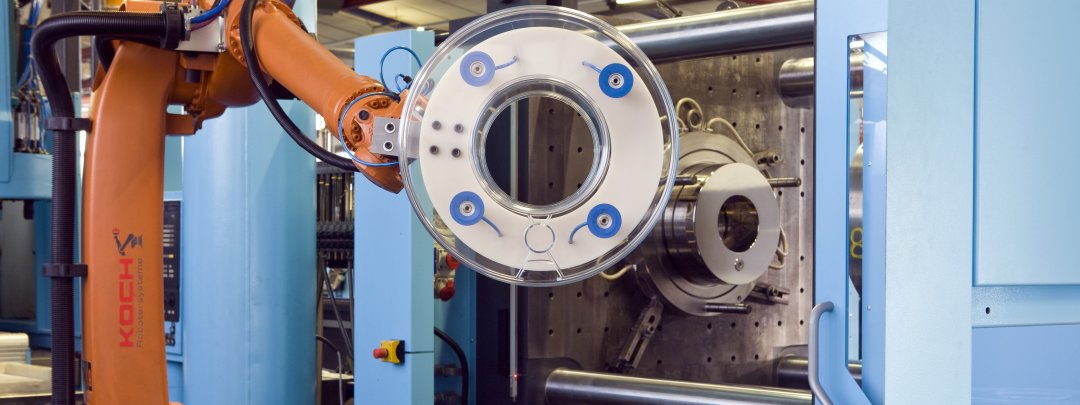
- Spritzgussmaschine mit KUKA-Roboter (TSG-Fertigungsinsel)
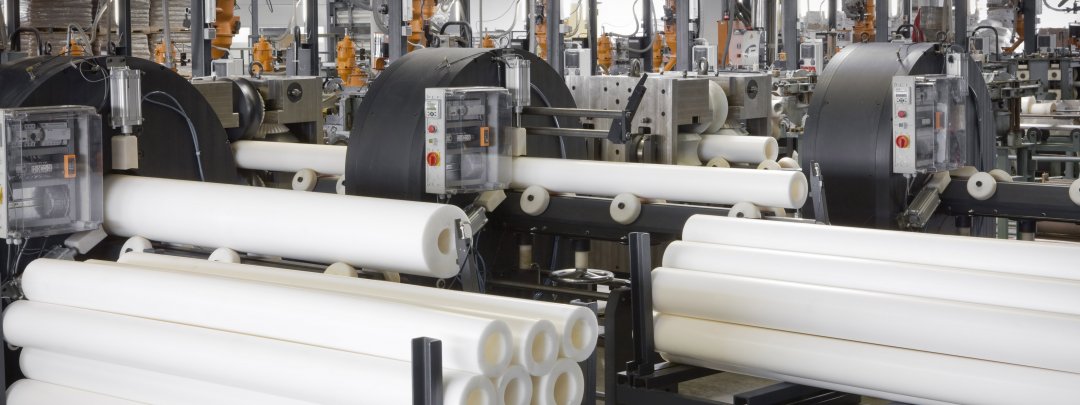
- Schleudergussanlage bis Ø 2300 mm
- Extrusionswerk
Dornburg-Camburg
DEHüttig GmbH – Produktionsstandort
Lochem
NLNaeff nv – Produktionsstandort
Jičín
CZLPM s.r.o. – Produktionsstandort
Bauteile
Einblicke in die Fertigung
Branchen
Verfahren & technische Grenzen
| Verfahren | Toleranz | Max. Bauteil | Gewicht | Losgröße | Werkstoffe |
|---|---|---|---|---|---|
| SpritzgussKunststoff | – | – | 16000 g | – | PA 6, PA 66, PA 6 GF30, PA 66 GF35, PA 66 CF30, PBT GF, PC, PSU, PEEK GF30, PPS GF40, PPE GF30, TPU, PP, ABS |
| Spritzguss unter Reinraumbedingungen (DIN EN ISO 14644-1, Klasse ISO 7-9)Kunststoff | – | – | 400 g | – | Thermoplaste, PBT GF, PC, PSU |
| Thermoplastischer Schaumguss (TSG)Kunststoff | – | – | 16000 g | – | Styrol/Butadien (SB), SB V0, SB ELS, ABS, PP, PPE |
| ProfilextrusionKunststoff | – | – | – | – | Thermoplaste |
| Dickwand-Extrusion von Profilen und HalbzeugenKunststoff | – | – | – | – | Thermoplaste |
| Polyamidgießen (Giesserei): Schwerkraftguss, Schleuderguss/Maschinenguss, StandgussKunststoff | – | Ø 2300 mm (Schleuderguss/Massivrohlinge) | 2,5 t | – | PA 6 G 210, PA 6 G 212, PA 6 G 216, PA 12 G |
| Zerspanung (CNC-Drehen, CNC-Fräsen, 5-Achs-Fräsen, Automatendrehen, Profilfräsen,Zerspanung | – | Diffusoren bis 2000 mm Durchmesser | – | – | PA 6 G 210, PA 12 G, POM, PET, Gusspolyamid, Kunststoffhalbzeuge |
| 5-Achs-Fräsen (3D-Bearbeitung)Zerspanung | – | – | – | – | Gusspolyamid, verstärkte Kunststoffe |
| CNC-Einlippen-TiefbohrenZerspanung | – | – | – | – | Gusspolyamid (PA 6 G) |
| WasserstrahlschneidenZerspanung | – | – | – | – | Kunststoff |
| Werkzeugbau (Formwerkzeuge, Schieberformen, Grosswerkzeuge bis 10 t, Low-Cost-Aluminiumwerkzeuge)Engineering | – | 3000 × 2000 mm Aufspannfläche | 10 t | – | gehärteter Werkzeugstahl, Aluminiumlegierungen |
| MET-Verfahren (spanlos, Toleranz IT10)Kunststoff | IT10 | – | – | – | SAN, ABS, PPE, PC, PA 6, PA 12, PP, POM, PES, PPS, PSU, PVDF |
| Thermoformen (Tiefziehen)Kunststoff | – | – | – | – | Kunststoff |
| Polyurethan-Integralhartschaum (geschäumtes Polyurethan)Kunststoff | – | – | – | – | Polyurethan (PUR) |
| Monosandwich-VerfahrenKunststoff | – | – | – | – | – |
| Baugruppenfertigung und Montage (manuell, automatisiert, Cobots, Reinraummontage)Montage | – | – | – | – | – |
| Fügeprozesse: Kleben, Ultraschallfügen, Schweissen, Nieten (Ultraschallnieten), EinpressenFügen | – | – | – | – | Thermoplaste |
| Nachbehandlung/Oberfläche: Lackieren, Tampondruck, Siebdruck, Direktmarkieren, GleitschleifenOberfläche | – | – | – | – | Kunststoffe, Polyurethanlacke, Metall-Effekt-Lacke |
| Verfahren im Überblick: Erodieren, Giessen, Hohnen, Schäumen, Stossen, Schleifen, ZahnradwälzenZerspanung | – | – | – | – | – |
| Konstruktion, Auslegung, Engineering (Konstruktion, Werkstoffauswahl, Auslegung)Engineering | – | – | – | – | – |
| Qualitätssicherung nach EN ISO 9001:2015; Zahnradmessung mit ZEISS-MessmaschinenPrüfung | – | – | – | – | – |
| Hybridtechnik (Kunststoff-Metall, Material- und Funktionsintegration)Kunststoff | – | – | – | – | Kunststoff, Metall |
| Rapid-PrototypingAdditiv | – | – | – | – | – |
14 Anlagen & Maschinen
| Maschine | Hersteller / Modell | Anzahl | Arbeitsraum | Baujahr | Standort |
|---|---|---|---|---|---|
| CNC-Maschinen (Werkzeugbau) | – | 25 | – | – | Werkzeugbauten an zwei Standorten |
| 5-Achs-Fräsmaschinen | – | – | – | – | – |
| Gross-CNC-Drehbänke | – | – | bis Ø 2000 mm (Diffusoren), Rohlinge bis Ø 2300 mm | – | Großmaischeid |
| CNC-Tiefbohrmaschinen (Einlippenbohren) | – | – | l/D-Verhältnis 25, Reaktor Ø 1300 mm | – | – |
| Stangenfräsautomaten | – | – | 6-seitige Bearbeitung prismenförmiger Teile | – | – |
| Vollelektrische Spritzgussmaschine (Reinraum) | – | – | Schussgewicht bis 400 g | – | – |
| Spritzgussmaschine mit KUKA-Roboter (Fertigungsinsel TSG) | KUKA | – | bis 16000 g Stückgewicht | – | – |
| Drahterodiermaschine | – | – | – | – | Werkzeugbau |
| Funkenerosionsmaschine (Graphitelektroden) | – | – | – | – | Werkzeugbau |
| Hochgeschwindigkeitsfräsen (HSC) für Rapid-Tooling | – | – | – | – | Werkzeugbau |
| Schleudergussanlage (Maschinenguss) | – | – | zylindrische Formstücke bis Ø 2300 mm | – | Giesserei |
| Knickarm-Roboter für Montage | – | – | – | – | – |
| Cobots / Pick-and-Place-Leichtbauroboter | – | – | – | – | – |
| ZEISS-Messmaschinen (Zahnradoptik/Morphologie) | ZEISS | – | – | – | – |
Zusatzleistungen
Qualität
Die Qualitätssicherung ist seit 1993 nach EN ISO 9001 zertifiziert. Zur Prüfung werden unter anderem ZEISS-Messmaschinen eingesetzt; für die Reinraumfertigung gilt DIN EN ISO 14644-1 (Klasse ISO 7 bis ISO 9).
| Nachweis | Biberist | Großmaischeid | Dornburg-Camburg | Lochem | Jičín |
|---|---|---|---|---|---|
| EN ISO 9001:2015 | |||||
| Reinraum DIN EN ISO 14644-1 (ISO 7–9) | |||||
| VDA 19 / ISO 16232 Technische Sauberkeit |
Historie
Seit 150 Jahren Know-how auf den Gebieten Halbzeuge, technische Bauteile und Gehäuse aus Kunststoffen
- 1993
Qualitätssicherung erstmals nach EN ISO 9001 zertifiziert
- 2002
Beginn des MET-Verfahrens (spanloses Formverfahren)