Ist das Ihr Unternehmen? Profil übernehmen
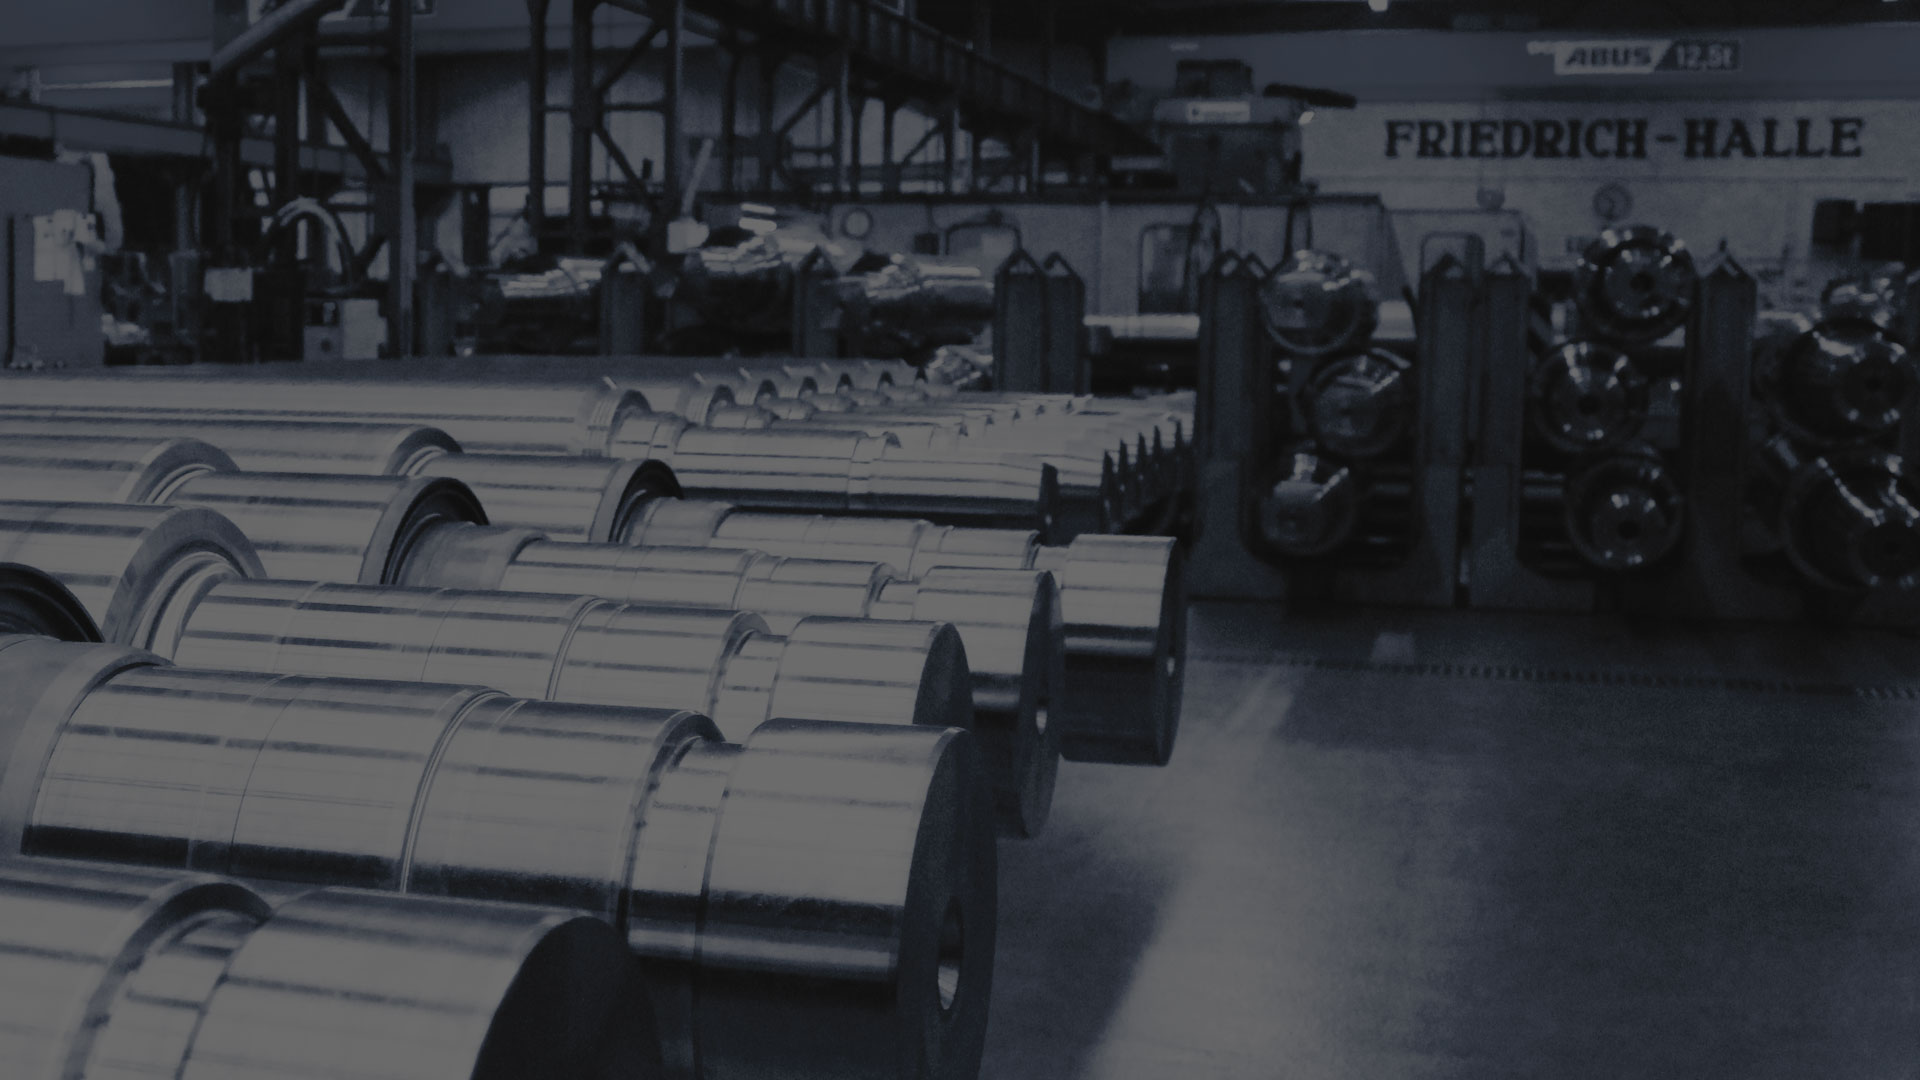
Fertigung und Service von geschmiedeten Kaltwalzen für Stahl, Aluminium, Kupfer, Holz/Zellulose und Batterieindustrie.
Steinhoff GmbH & Cie. OHG
Dinslaken (DE)Neu auf Amplifa
Kompetenz in Walzen seit 1908
Die Steinhoff GmbH & Cie. OHG mit Sitz in Dinslaken fertigt seit 1908 geschmiedete Kaltwalzen – Arbeitswalzen, Stützwalzen, Zwischenwalzen, Prägewalzen, Richt- und Transportrollen sowie Walzenzubehör. Das Kerngeschäft ist die Neuanfertigung von Walzen, ergänzt durch ein umfangreiches Servicepaket: Schleifen (zylindrisch, ballig, CVC- und Spezialschliffe), Wärmebehandlung mit dem patentierten Total Barrel Hardening (TBH) und induktiver Härtung, Anlassen, Nachhärtung, Verchromen und Wolframcarbid-Beschichtung, Instandsetzung, Umarbeitung und Ummantelung. Verwendet werden primärhärtende Walzenwerkstoffe mit 2–5 % Chromgehalt, sekundärhärtende Werkstoffe, hochfeste Stähle und Sonderwerkstoffe. Kunden kommen aus der Stahl-, Aluminium-, Kupfer-, Holz-/Zellulose- und Batterieindustrie, darunter führende Walzwerke und Gerüsthersteller weltweit. Auf dem Dinslakener Werkstandort stehen 16 Drehmaschinen, eine CNC-Fahrständerfräsmaschine, ein CNC-Dreh-Fräszentrum und acht Schleifmaschinen für Walzen bis 16 t Gewicht zur Verfügung.
- Standort
- Dinslaken
- Verfahren
- Fertigung neuer Kaltwalzen (Arbeitswalzen, Stützwalzen, Zwischenwalzen, Prägewalzen, Richtwalzen), Total Barrel Hardening (TBH) – klassische Ballenhärtung, computergesteuerte Temperaturführung, Induktive Härtung im Vorschub (partielle Zapfenhärtung, variable Frequenz, variable Einhärtetiefe), Anlassen (gezielte Härtereduzierung, Spannungsabbau), Nachhärtung (gezielte Härteerhöhung durch Temperaturführung), Beschichtung von Walzen (Verchromen, Wolframcarbid), Schleifen von Walzenballen (zylindrisch, ballig, CVC-Schliff, Spezialschliffe, Konusschleifen,, Umarbeitung von Walzen (größere Walzen in kleinere Walzentypen)
- Werkstoffe
- primärhärtende Walzenwerkstoffe mit Cr-Gehalt 2-5%, sekundärhärtende Werkstoffe, hochfester Stahl, Sonderwerkstoffe (Walzen), Wolframcarbid (Beschichtung), Chrom (Beschichtung), Aluminium (Walzgut), Kupfer (Walzgut)
- Zertifikate
- Ultraschallprüfung (maschinenintegriert), Schwingungsüberwachung, Rundlaufgenauigkeit ≤ 1 µm, Lagetoleranz Zapfen-Ballen-Zapfen ≤ 3 µm
- Gegründet
- 1908
- Branchen
- Stahl, Aluminium, Kupfer, Holz/Zellulose, Batterieherstellung
- 01
Geschmiedete Neuwalzen-Fertigung
- 02
CNC-Drehen und CNC-Fräsen von Antriebsgeometrien
- 03
Wärmebehandlung (TBH, induktive Härtung, Anlassen, Nachhärtung)
- 04
Schleifen (CBN-Technologie, CVC- und Spezialschliffe)
- 05
Beschichtung (Verchromen, Wolframcarbid)
- 06
Ultraschallprüfung und Schwingungsüberwachung
- 07
Service: Instandsetzung, Umarbeitung, Ummantelung
Werkstoffe & Verfahren
Primärhärtende Walzenwerkstoffe mit Cr-Gehalt 2–5 %
In Verbindung mit der TBH-Härtung zeichnen sie sich durch homogene Gefüge- und Härteprofilausbildungen aus, insbesondere für Band- und Folienwalzen der Aluminiumindustrie.
Sekundärhärtende Werkstoffe
Eignen sich besonders für die induktive Härtung im Vorschub.
Hochfester Stahl
Einsatz im BMWi-geförderten Forschungsprojekt Stahlnetz zur ressourceneffizienten Fertigung von Komponenten.
Sonderwerkstoffe (Walzen)
Umfangreiche Erfahrung im Schleifen von Walzen aus Sonderwerkstoffen.
Wolframcarbid (Beschichtung)
Verringert den Abrieb der Walze und verlängert die Standzeit.
Chrom (Verchromen)
Beschichtung für Neu- und Bestandswalzen zur Standzeitverlängerung.
Standort
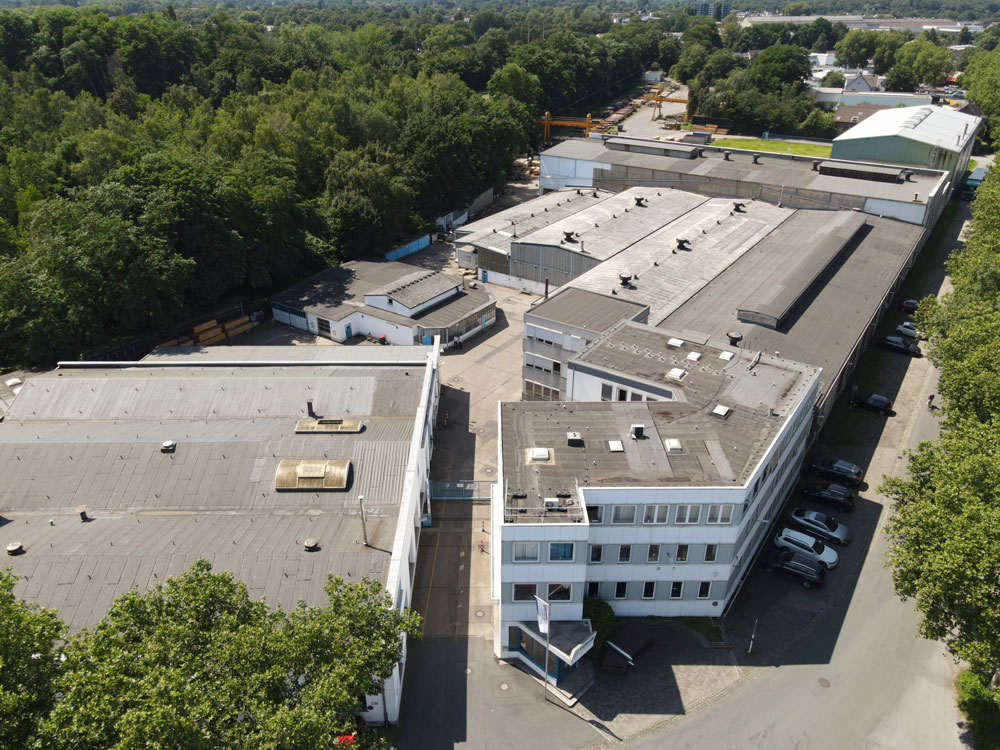
Dinslaken
DEHauptsitz / Produktion
- Stückgewicht / Größe
- bis 16 t, Ø 1.050 mm, Länge 6.000 mm (Fräsen bis 8.000 mm)
- Werkstoffe
- primär- und sekundärhärtende Walzenwerkstoffe, hochfeste Stähle, Sonderwerkstoffe
- 16 Drehmaschinen (mit/ohne CNC)
- CNC-Fahrständerfräsmaschine (8.000 mm Länge)
- CNC-Dreh-Fräszentrum
- 8 Schleifmaschinen inkl. CBN-Schleiftechnologie
- Computergesteuerte Härteanlagen (Eigenentwicklung, mobile Heiz- und Abschreckaggregate)
Walzen & Bauteile
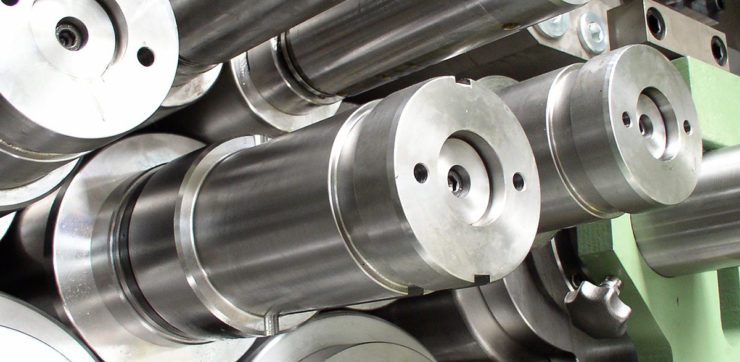
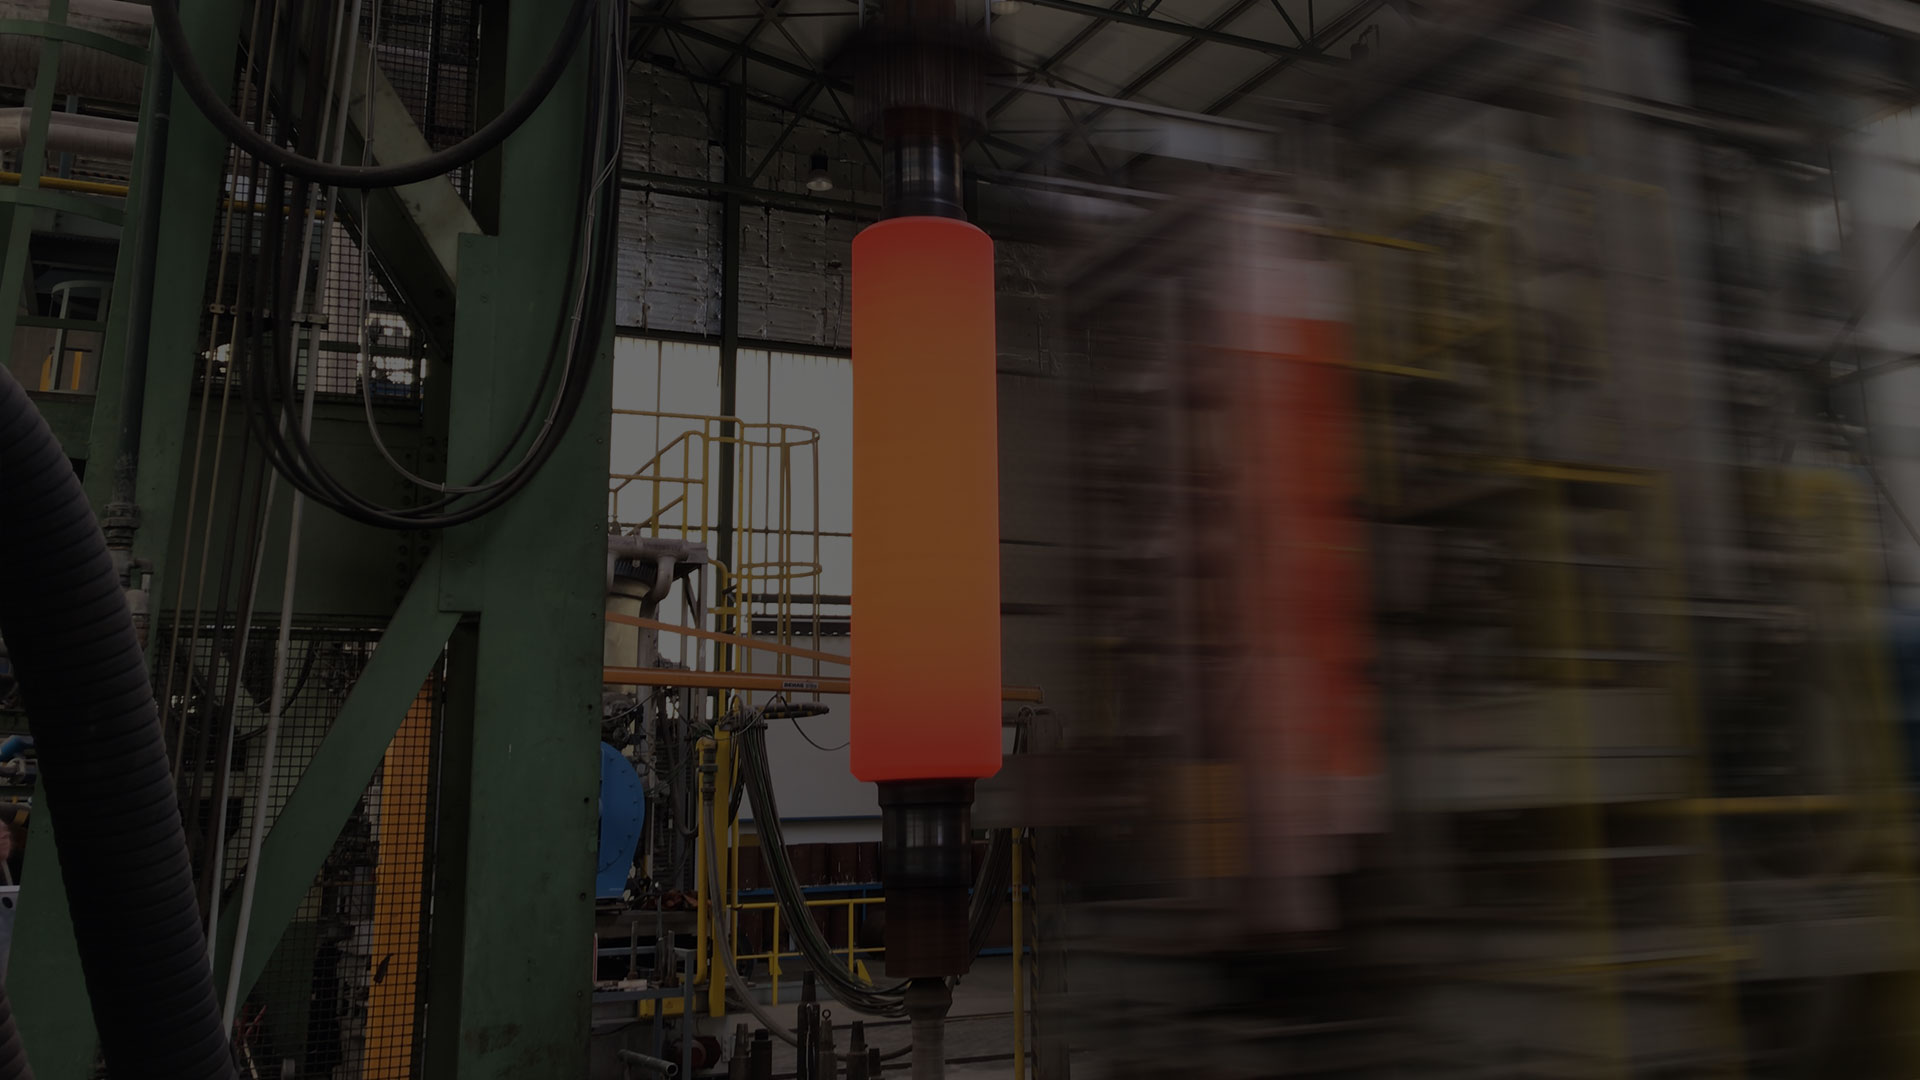
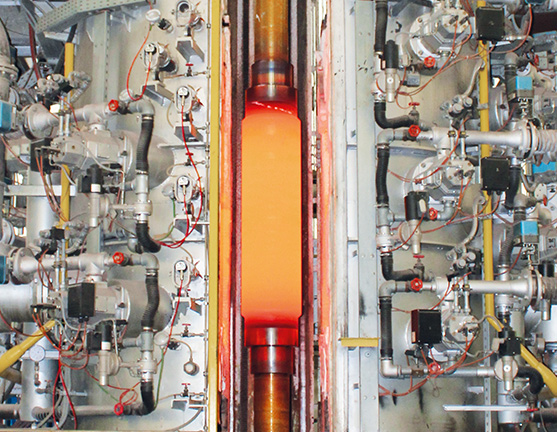
Einblicke in die Fertigung
Branchen
Verfahren & technische Grenzen
| Verfahren | Toleranz | Max. Bauteil | Gewicht | Losgröße | Werkstoffe |
|---|---|---|---|---|---|
| Fertigung neuer Kaltwalzen (Arbeitswalzen, Stützwalzen, Zwischenwalzen, Prägewalzen, Richtwalzen)Umformung | – | – | – | – | Stahl, Aluminium, Kupfer |
| Total Barrel Hardening (TBH) – klassische Ballenhärtung, computergesteuerte TemperaturführungWärmebehandlung | – | – | – | – | primärhärtende Walzenwerkstoffe mit Cr-Gehalt 2-5%, sekundärhärtende Werkstoffe |
| Induktive Härtung im Vorschub (partielle Zapfenhärtung, variable Frequenz, variable Einhärtetiefe)Wärmebehandlung | – | – | – | – | sekundärhärtende Werkstoffe, Walzenwerkstoffe ohne Bohrungsmöglichkeit |
| Anlassen (gezielte Härtereduzierung, Spannungsabbau)Wärmebehandlung | – | – | – | – | – |
| Nachhärtung (gezielte Härteerhöhung durch Temperaturführung)Wärmebehandlung | – | – | – | – | – |
| Beschichtung von Walzen (Verchromen, Wolframcarbid)Oberfläche | – | – | – | – | Wolframcarbid, Chrom |
| Schleifen von Walzenballen (zylindrisch, ballig, CVC-Schliff, Spezialschliffe, Konusschleifen,Zerspanung | – | – | 16 t | – | Sonderwerkstoffe, gehärtete und ungehärtete Walzenoberflächen |
| Umarbeitung von Walzen (größere Walzen in kleinere Walzentypen)Zerspanung | – | – | – | – | – |
| Umhüllung/Mantelaufziehen auf StützwalzenFügen | – | – | – | – | – |
| Instandsetzung von Walzen (Ballen, Zapfen, Zubehör)Zerspanung | – | – | – | – | – |
| CNC-Drehen von Walzen (mit und ohne CNC-Steuerung)Zerspanung | – | 6.000 mm × Durchmesser bis 1.050 mm | 16 t | – | – |
| CNC-Fräsen von Antriebsgeometrien (Flachzapfen, Vierkant, Kleeblatt, Verzahnungen, Vielnutantriebe)Zerspanung | – | 8.000 mm × Durchmesser 1.200 mm | – | – | – |
| Ultraschallprüfung von Walzenoberfläche bis Kern (zerstörungsfreie Prüftechnik, maschinenintegriert)Prüfung | – | – | – | – | – |
| Schwingungsüberwachung zur Realisierung feinster OberflächenanforderungenPrüfung | – | – | – | – | – |
5 Anlagen & Maschinen
| Maschine | Hersteller / Modell | Anzahl | Arbeitsraum | Baujahr | Standort |
|---|---|---|---|---|---|
| Drehmaschinen mit und ohne CNC-Steuerung | – | 16 | Walzen bis 16 t, Ø 1.050 mm, Gesamtlänge 6.000 mm | – | Dinslaken |
| CNC-Fahrständerfräsmaschine | – | 1 | Werkstücke bis 8.000 mm Länge und 1.200 mm Durchmesser | – | Dinslaken |
| CNC-Dreh-Fräszentrum | – | 1 | – | – | Dinslaken |
| Schleifmaschinen mit modernster Steuerungstechnik (inkl. CBN-Schleiftechnologie) | – | 8 | – | – | Dinslaken |
| Spezielle Härteanlagen (stationäre Walze, mobile Heiz- und Abschreckungsaggregate, | Eigenentwicklung Steinhoff | – | – | – | Dinslaken |
Zusatzleistungen
Referenzkunden
Qualität & Prüfung
Maschinenintegrierte, zerstörungsfreie Ultraschallprüfung von der Walzenoberfläche bis zum Kern detektiert kleinste Ungänzen; Schwingungsüberwachung ermöglicht feinste Oberflächenanforderungen. Präzisionswerte wie Rundlaufgenauigkeit ≤ 1 µm und Lagetoleranz Zapfen-Ballen-Zapfen ≤ 3 µm sind dokumentiert.
| Nachweis | Dinslaken |
|---|---|
| Ultraschallprüfung (maschinenintegriert) | |
| Schwingungsüberwachung | |
| Rundlaufgenauigkeit ≤ 1 µm | |
| Lagetoleranz Zapfen-Ballen-Zapfen ≤ 3 µm |
Historie
- 1908
Gründung der Firma durch Friedrich Steinhoff in Dinslaken