Ist das Ihr Unternehmen? Profil übernehmen
Temperierte CNC-Fertigung hochkomplexer kubischer Präzisionsteile und Baugruppen vom Prototyp bis zur Serie.
STEWE Sondermaschinen und Werkzeuge GmbH
Geislingen an der Steige (Türkheim)Neu auf Amplifa
Temperierte CNC-Fertigung auf der Schwäbischen Alb
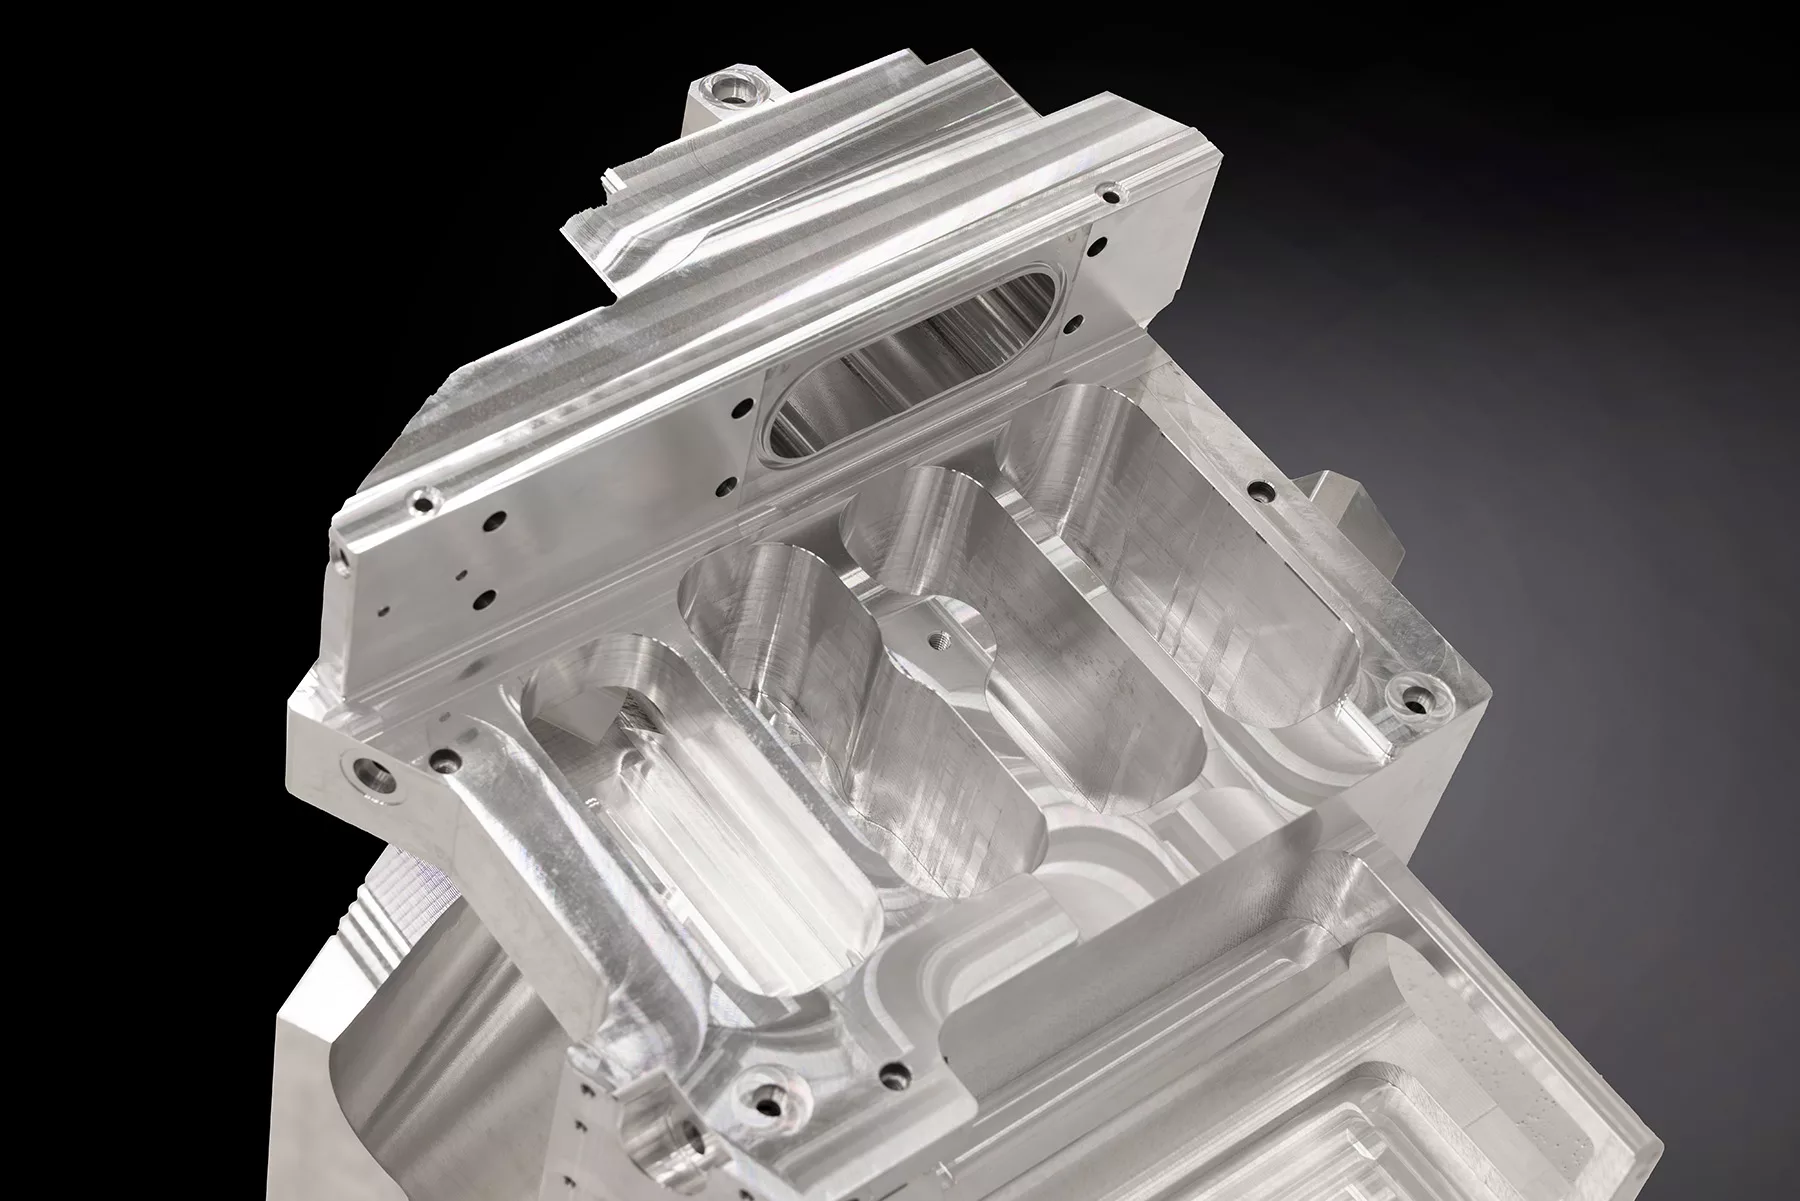
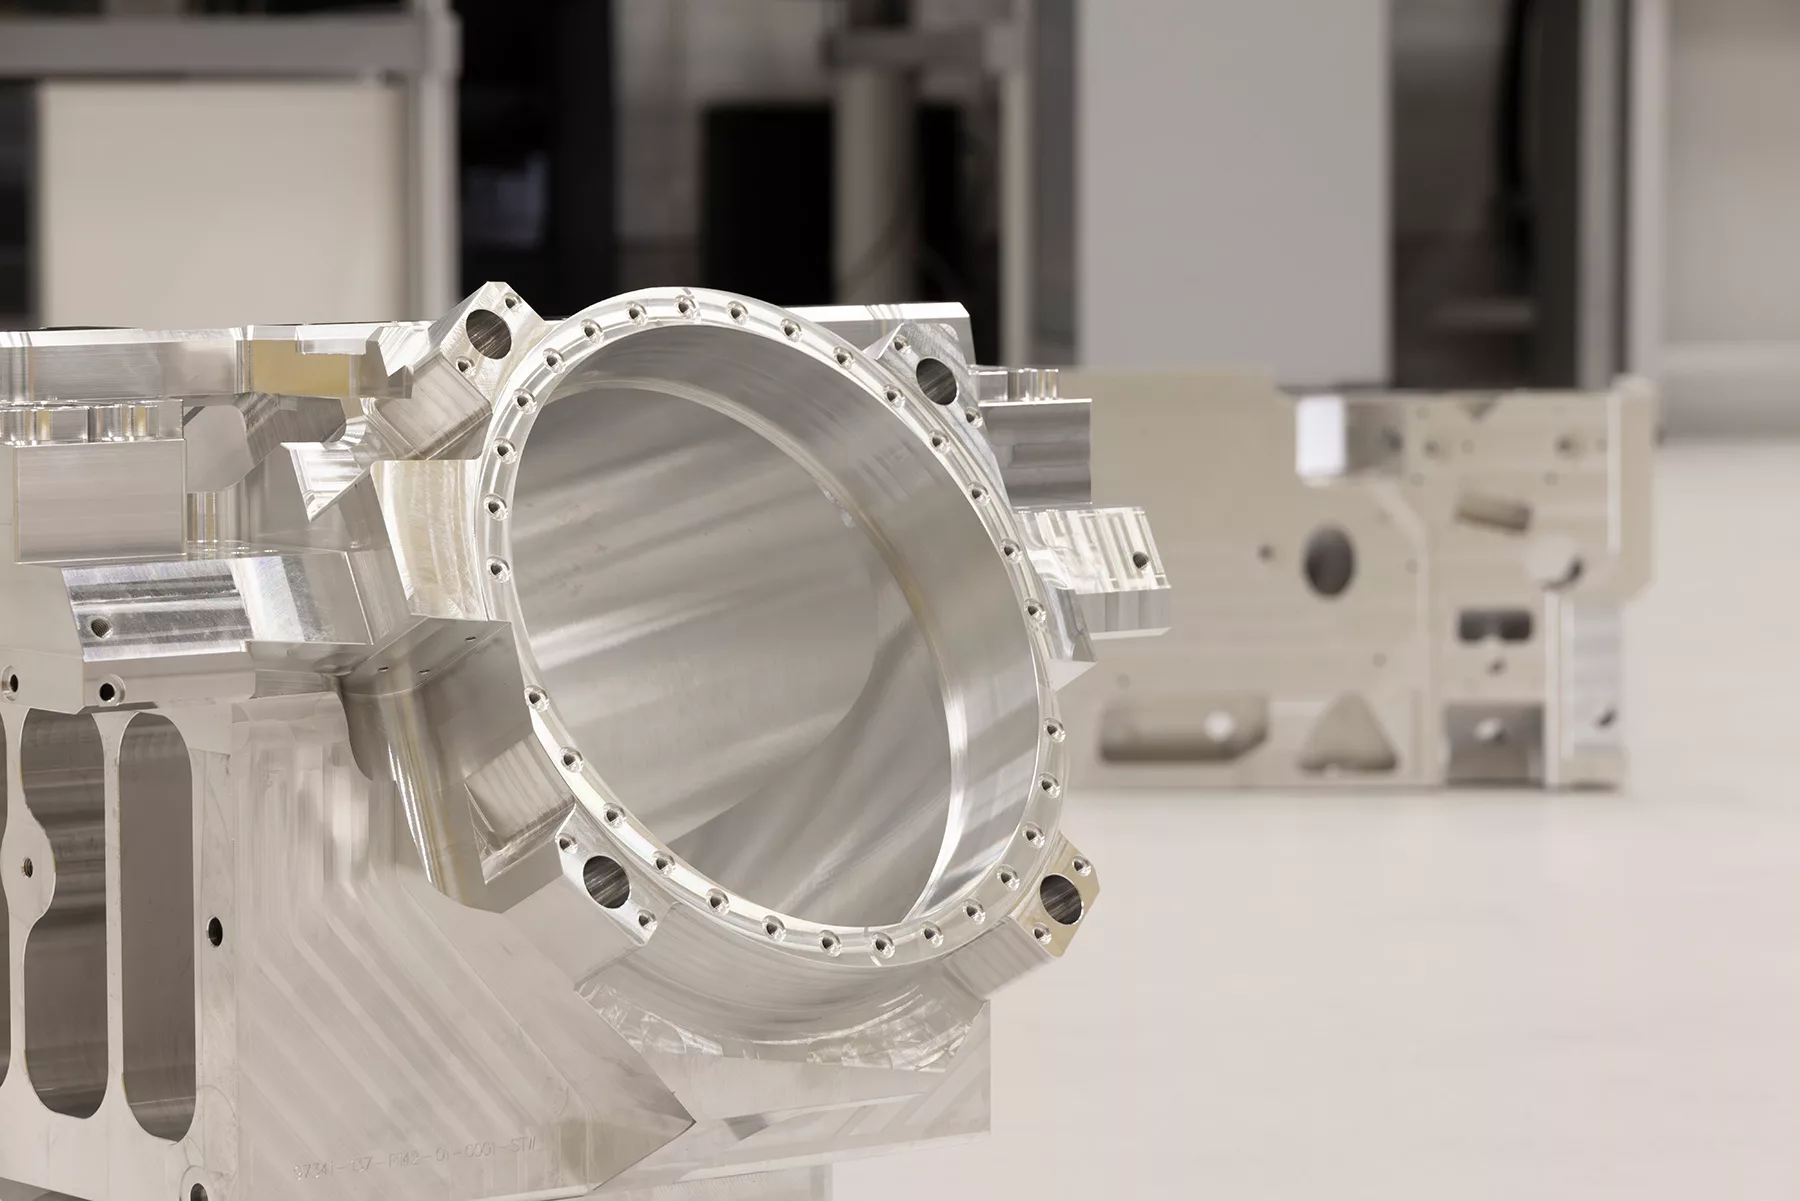
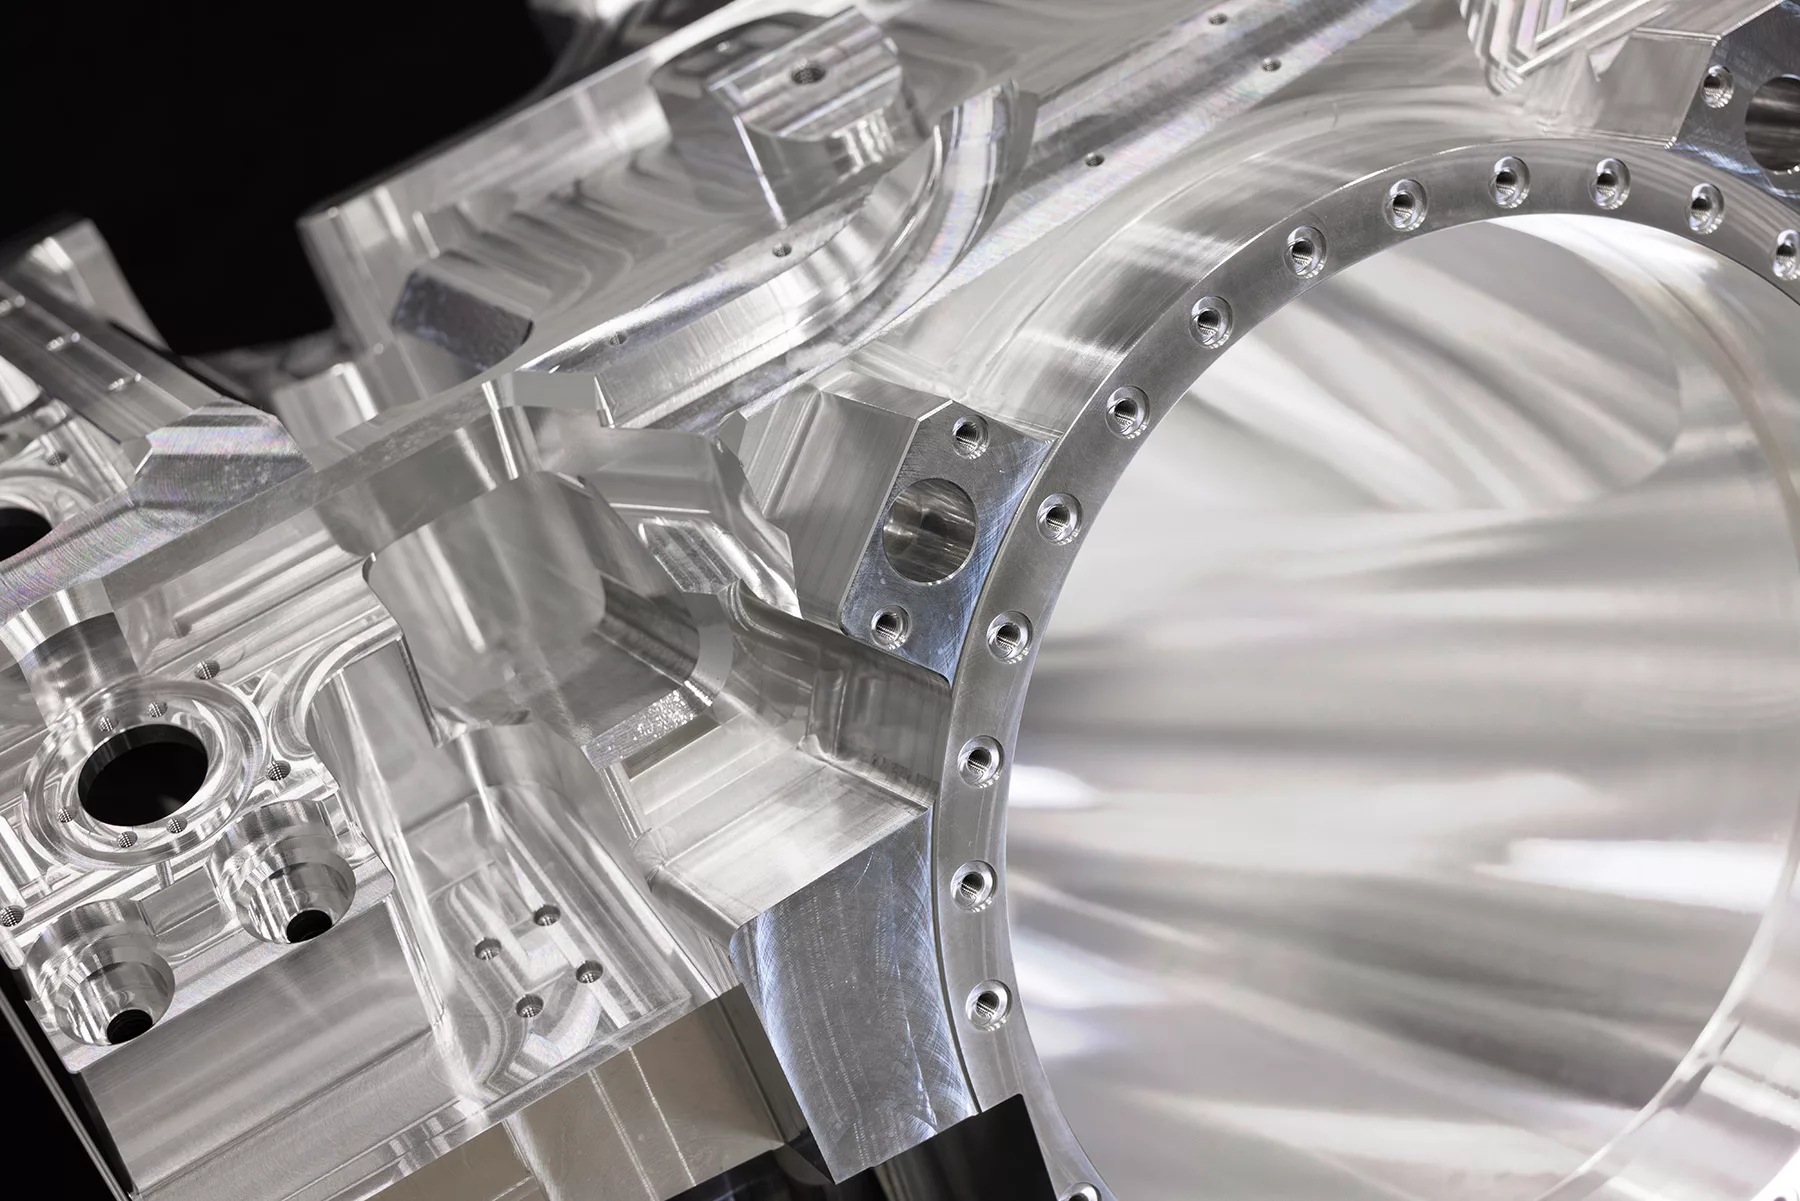
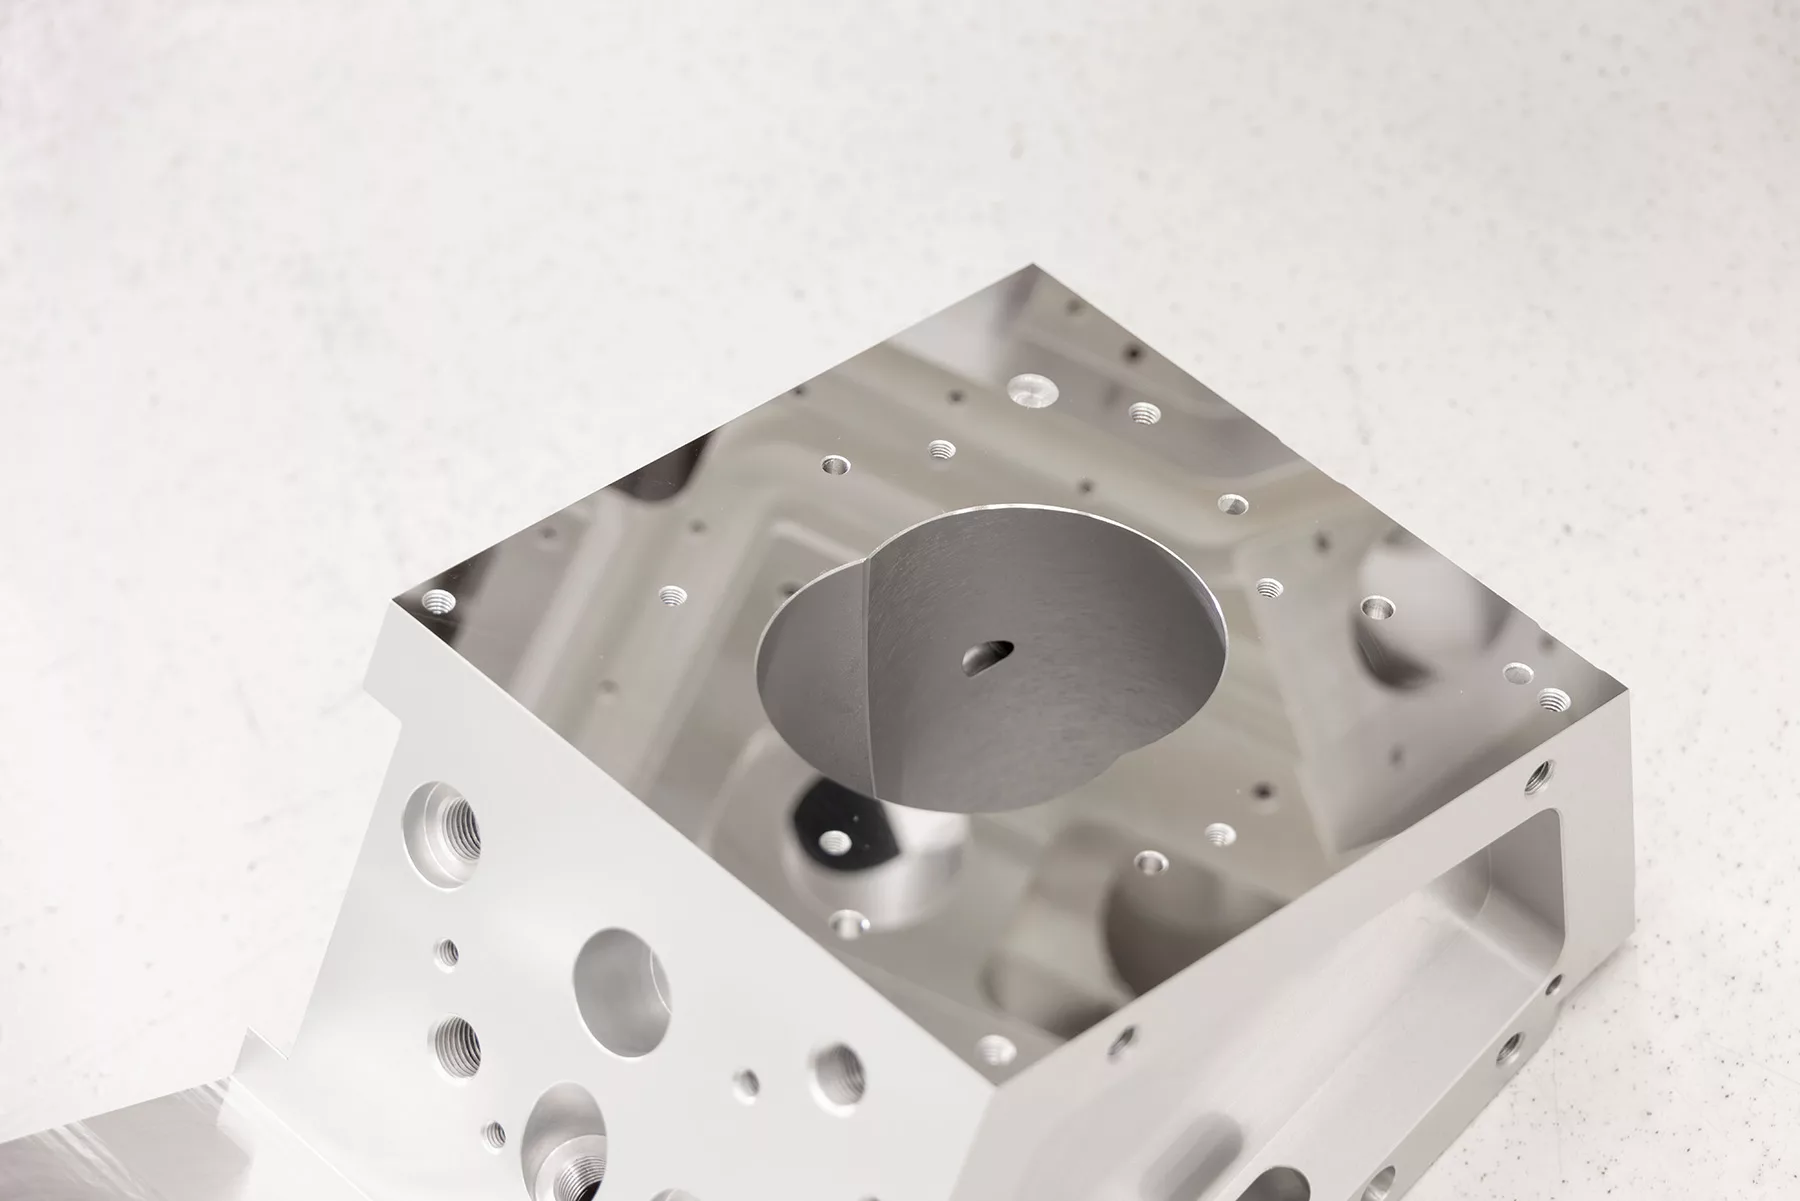
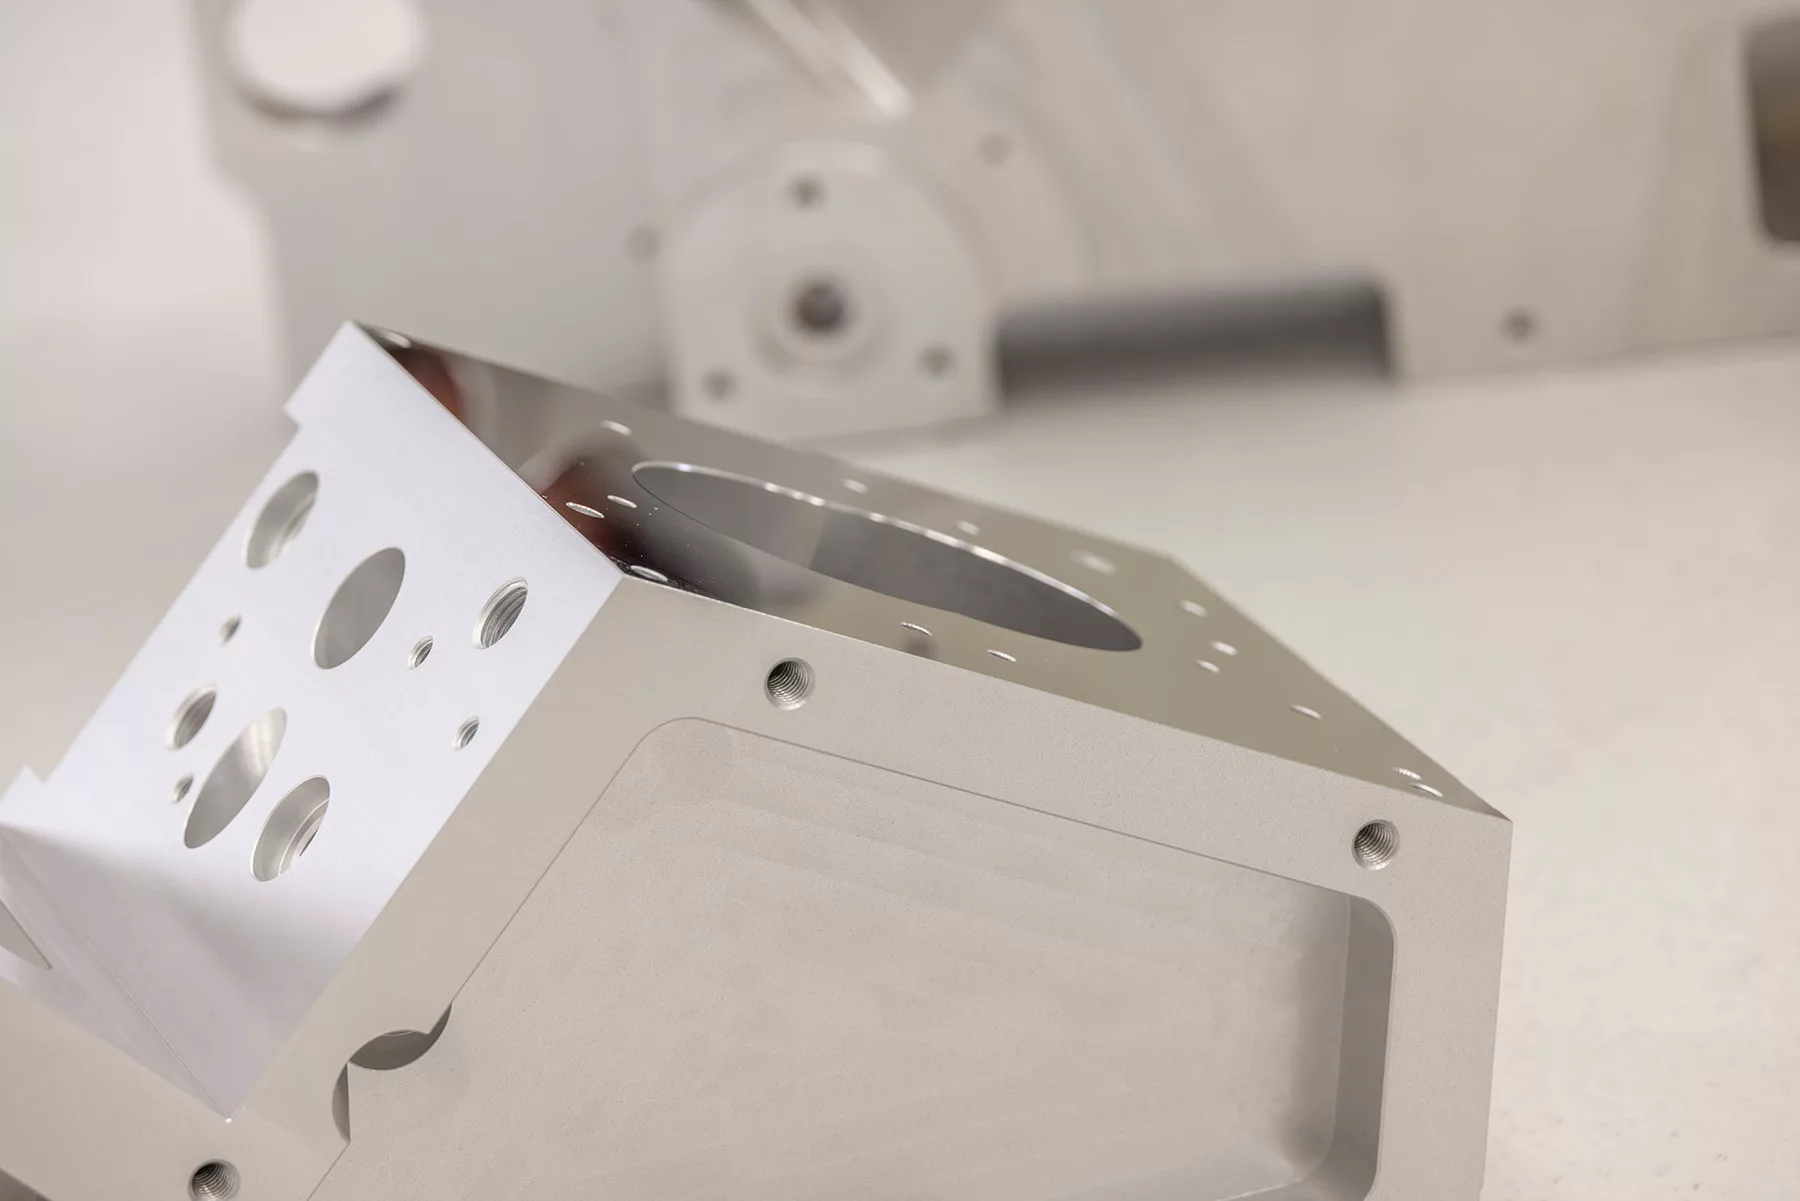
Die STEWE Sondermaschinen und Werkzeuge GmbH fertigt in Geislingen-Türkheim hochkomplexe, kubische Präzisionsteile und Baugruppen per CNC-Drehen und CNC-Fräsen (3-, 4- und 5-Achs) vom Prototyp bis zur Serienfertigung. Ein besonderer Schwerpunkt liegt auf Dichtflächen und -nuten mit der Oberflächengüte Rz1 und konzentrischem Riefenverlauf für Vakuumanwendungen. Die 2000 m² große Fertigungshalle ist komplett auf 20° temperiert (Abweichung unter 1,5 K/24 h), was Maßtoleranzen von 0,01 mm/m im Werkstoff Aluminium ermöglicht. Der Maschinenpark umfasst Großbearbeitungszentren (SHW Unispeed 3000, Mikron HPM 1850 U), ein Hochgenauigkeits-BAZ (Starrag Heckert HEC800X5) mit Fastems-Automation sowie Mazak-Drehmaschinen. Bearbeitet werden Aluminium, Aluminiumguss, Edelstahl, schwerzerspanbarer Stahl, Grau- und Sphäroguss, NE-Metalle sowie Kunststoffe wie PEEK. Die Qualitätssicherung erfolgt im temperierten Messraum mit zwei Zeiss-Prismo-Koordinatenmessmaschinen (Messunsicherheit 0,2 µm/400 mm). Kunden stammen aus Maschinenbau, Automotive, Forschung und Wissenschaft sowie der Halbleiterindustrie.
- Standort
- Geislingen an der Steige – Türkheim
- Verfahren
- CNC-Fräsen (3-, 4-, 5-Achs-Bearbeitungszentren), 5-Achs-Fräsbearbeitung (Hochgenauigkeitsausführung), CNC-Drehen (Präzisionsdrehteile, Toleranzen im Hundertstelbereich), CNC-Fertigung von Drehteilen, Frästeilen, Vorrichtungen, Lehren und Prototypen, Fertigung von Dichtflächen und -nuten (für Vakuumanwendungen), Elektronenstrahlschweißen, UP-Bearbeitung (Fremdfertigung), Anodisieren
- Werkstoffe
- Aluminium, Aluminiumguss, Rostfreier Stahl (Edelstahl), Schwerzerspanbarer Stahl, Stahl, NE-Metalle, Grauguss, Sphäroguss
- Zertifikate
- DIN EN ISO 9001:2015, DIN EN ISO 14001, ISO 9001, ISO 14001
- Gegründet
- 1994
- Branchen
- Maschinenbau, Automotive, Forschung und Wissenschaft, Halbleiterindustrie, Vakuumanwendungen
- 01
Projektentwicklung und Fertigungsberatung (FMEA, Simulation)
- 02
CAM-Programmierung und Werkzeugvoreinstellung
- 03
CNC-Fräsen (3-, 4-, 5-Achs) und CNC-Drehen in temperierter Fertigung
- 04
Ultraschallreinigung (3-Bad-Anlage)
- 05
Qualitätssicherung mit 3D-Koordinatenmesstechnik, Helium-Lecktest, UV- und
- 06
Logistik und Versand
Standort
Geislingen-Türkheim
DEFertigung, Messraum, Verwaltung
- Stückgewicht / Größe
- Bis 2000 kg; Störkreis Ø 2000 mm; Höhe 1200 mm (5-Achs)
- Losgröße
- Prototyp bis Serie
- Werkstoffe
- Aluminium, Aluminiumguss, Edelstahl, Stahl, Grau-/Sphäroguss, NE-Metalle, PEEK
- SHW Unispeed 3000 Festbett-Fahrständer-BAZ (4-Achs, Palette Ø1800, 2000 kg Tischlast)
- Mikron HPM 1850 U Portal-BAZ (5-Achs, Gabelkopf)
- Starrag Heckert HEC800X5 Horizontal-BAZ (5-Achs, Hochgenauigkeit 0,004)
- Hermle C50U/C40U/C30U/C20U/C12U Portal-BAZ (5-Achs)
- Hermle C40V (3-Achs)
- 2× Mazak QTS200-500 CNC-Drehmaschinen
- Fastems-Automation mit Leitrechner und Palettenspeicher
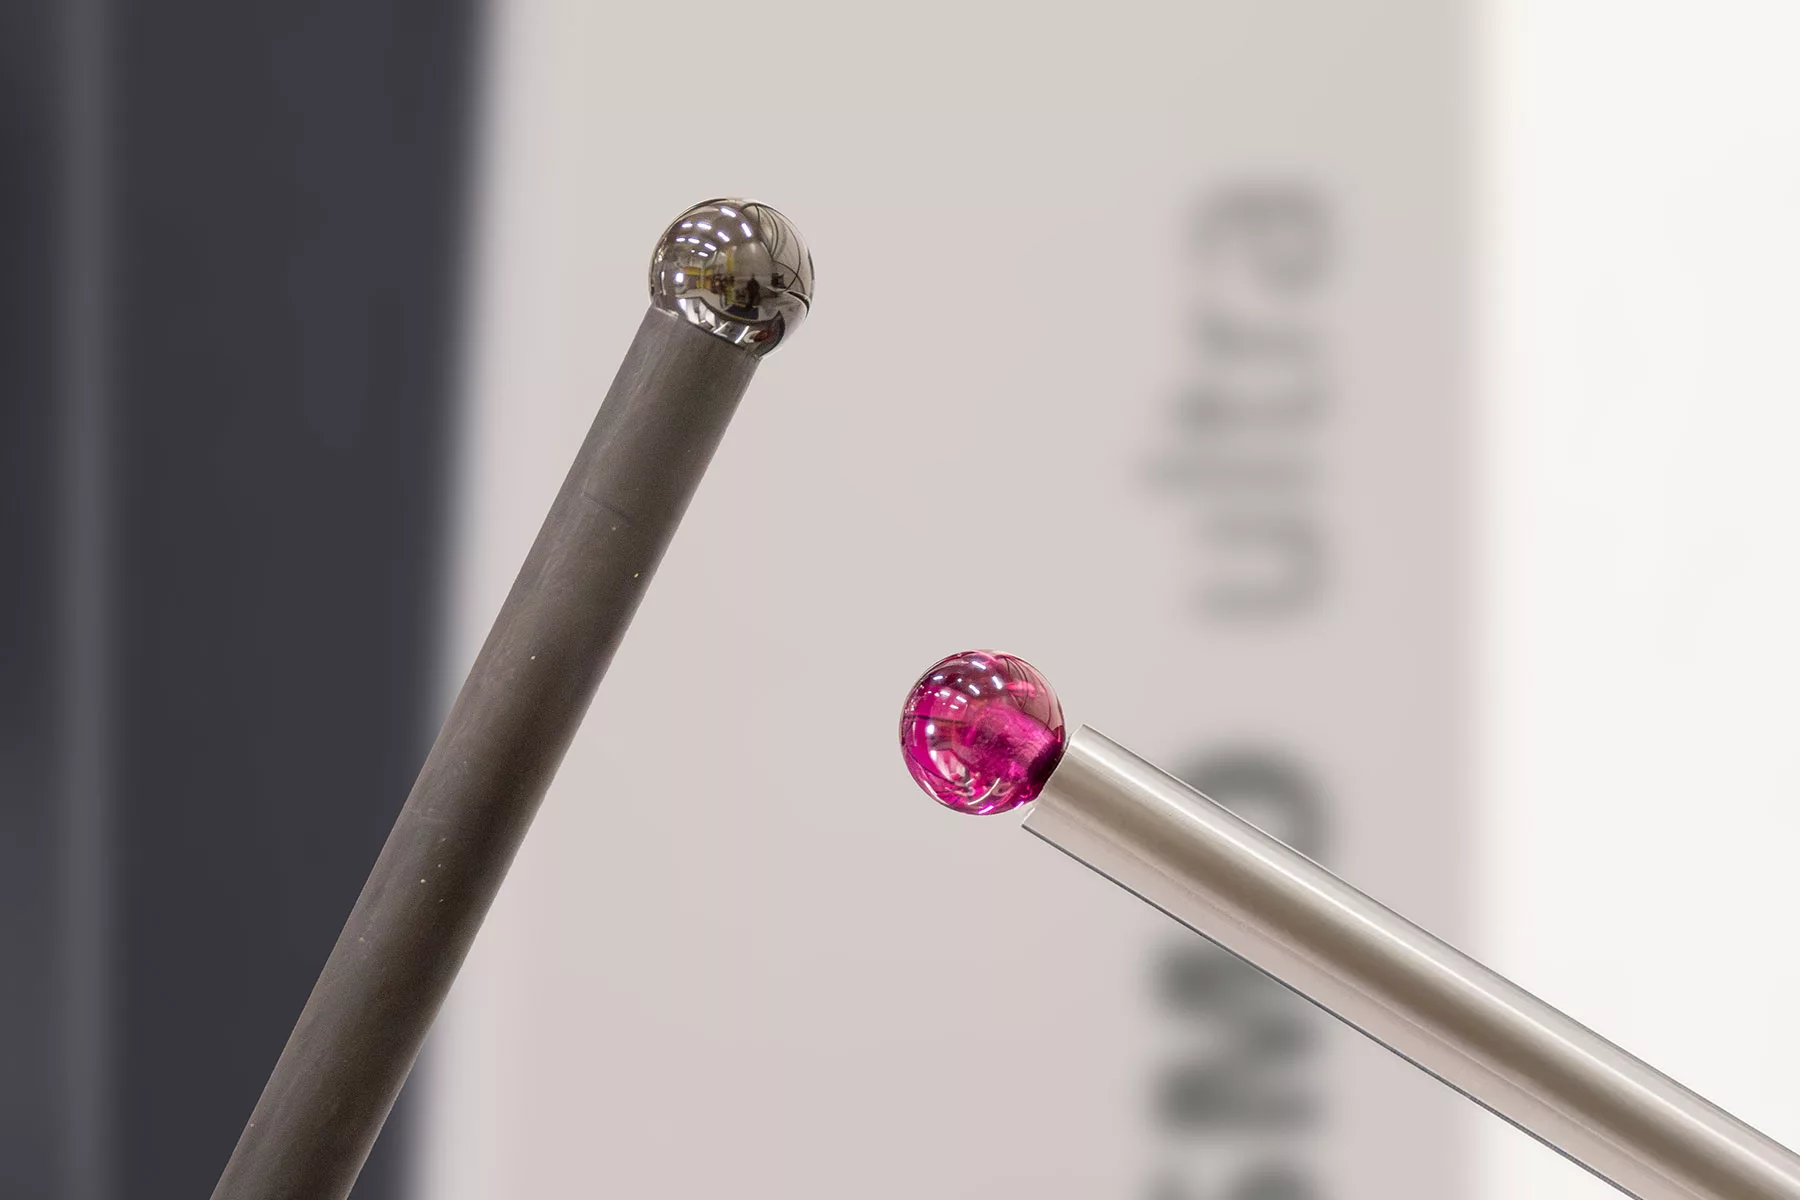
- 2× Zeiss Prismo Koordinatenmessmaschinen (inkl. Ultra, 0,2 µm/400 mm)
- Zeiss Rotos 3D-Rauheitsmessung
- 3-Bad-Ultraschallreinigungsanlage
- 2× ZOLLER TMS Werkzeugvoreinstellgeräte
- HAIMER Wuchtmaschine
Bauteile
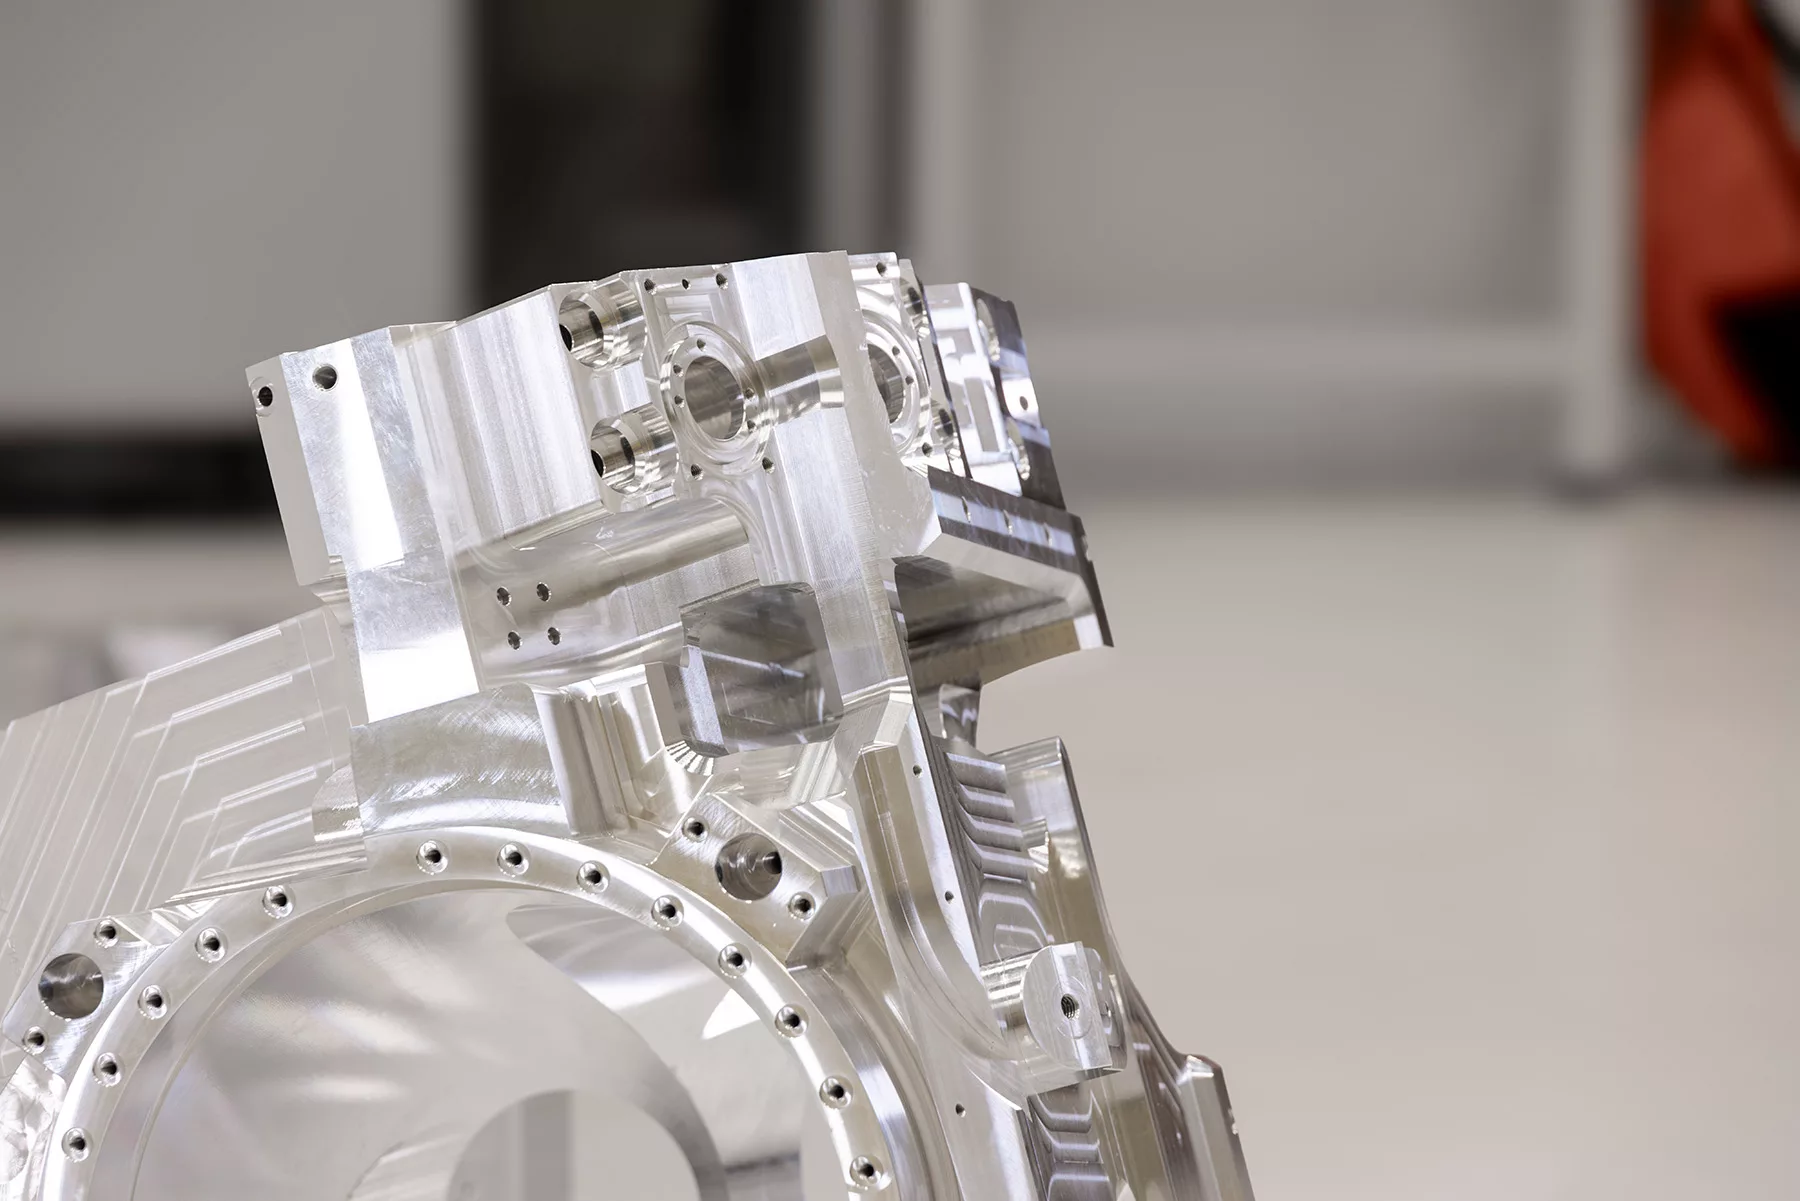
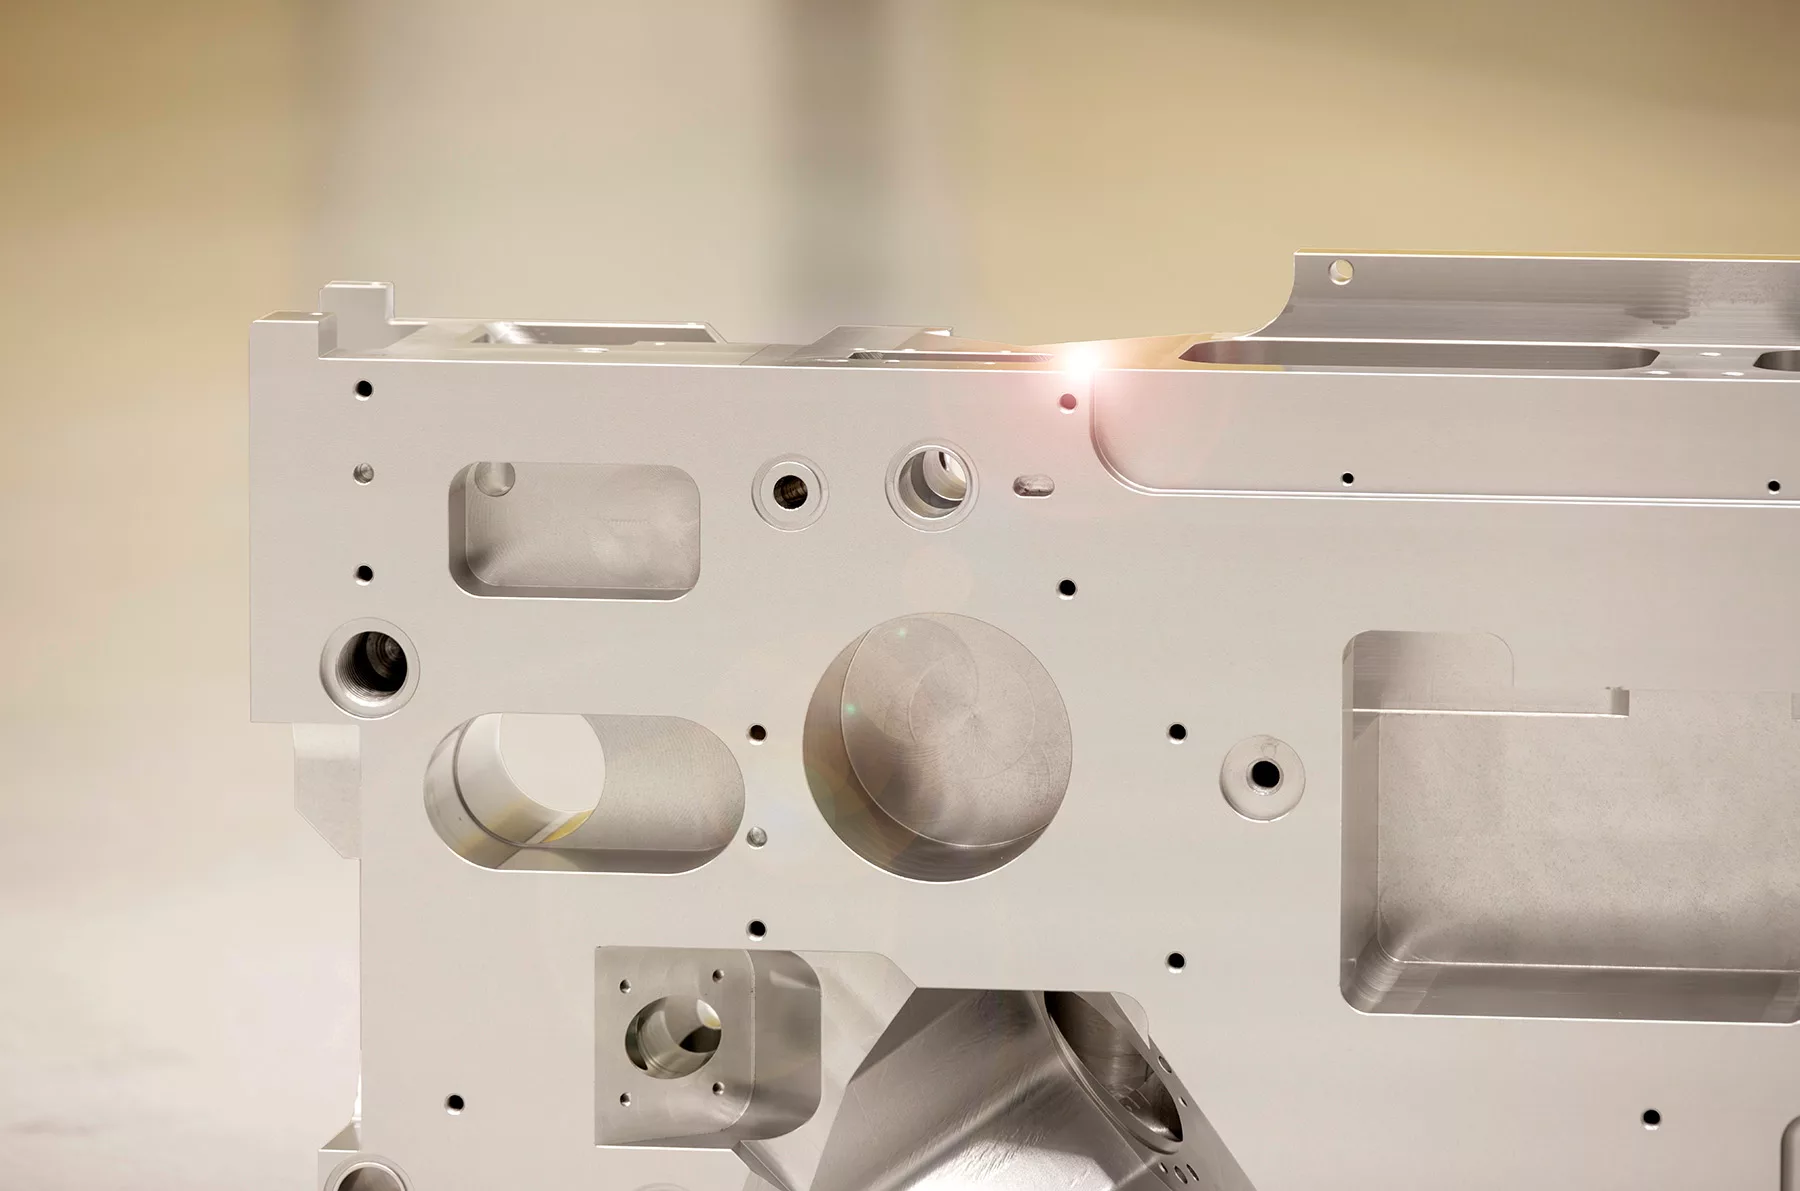
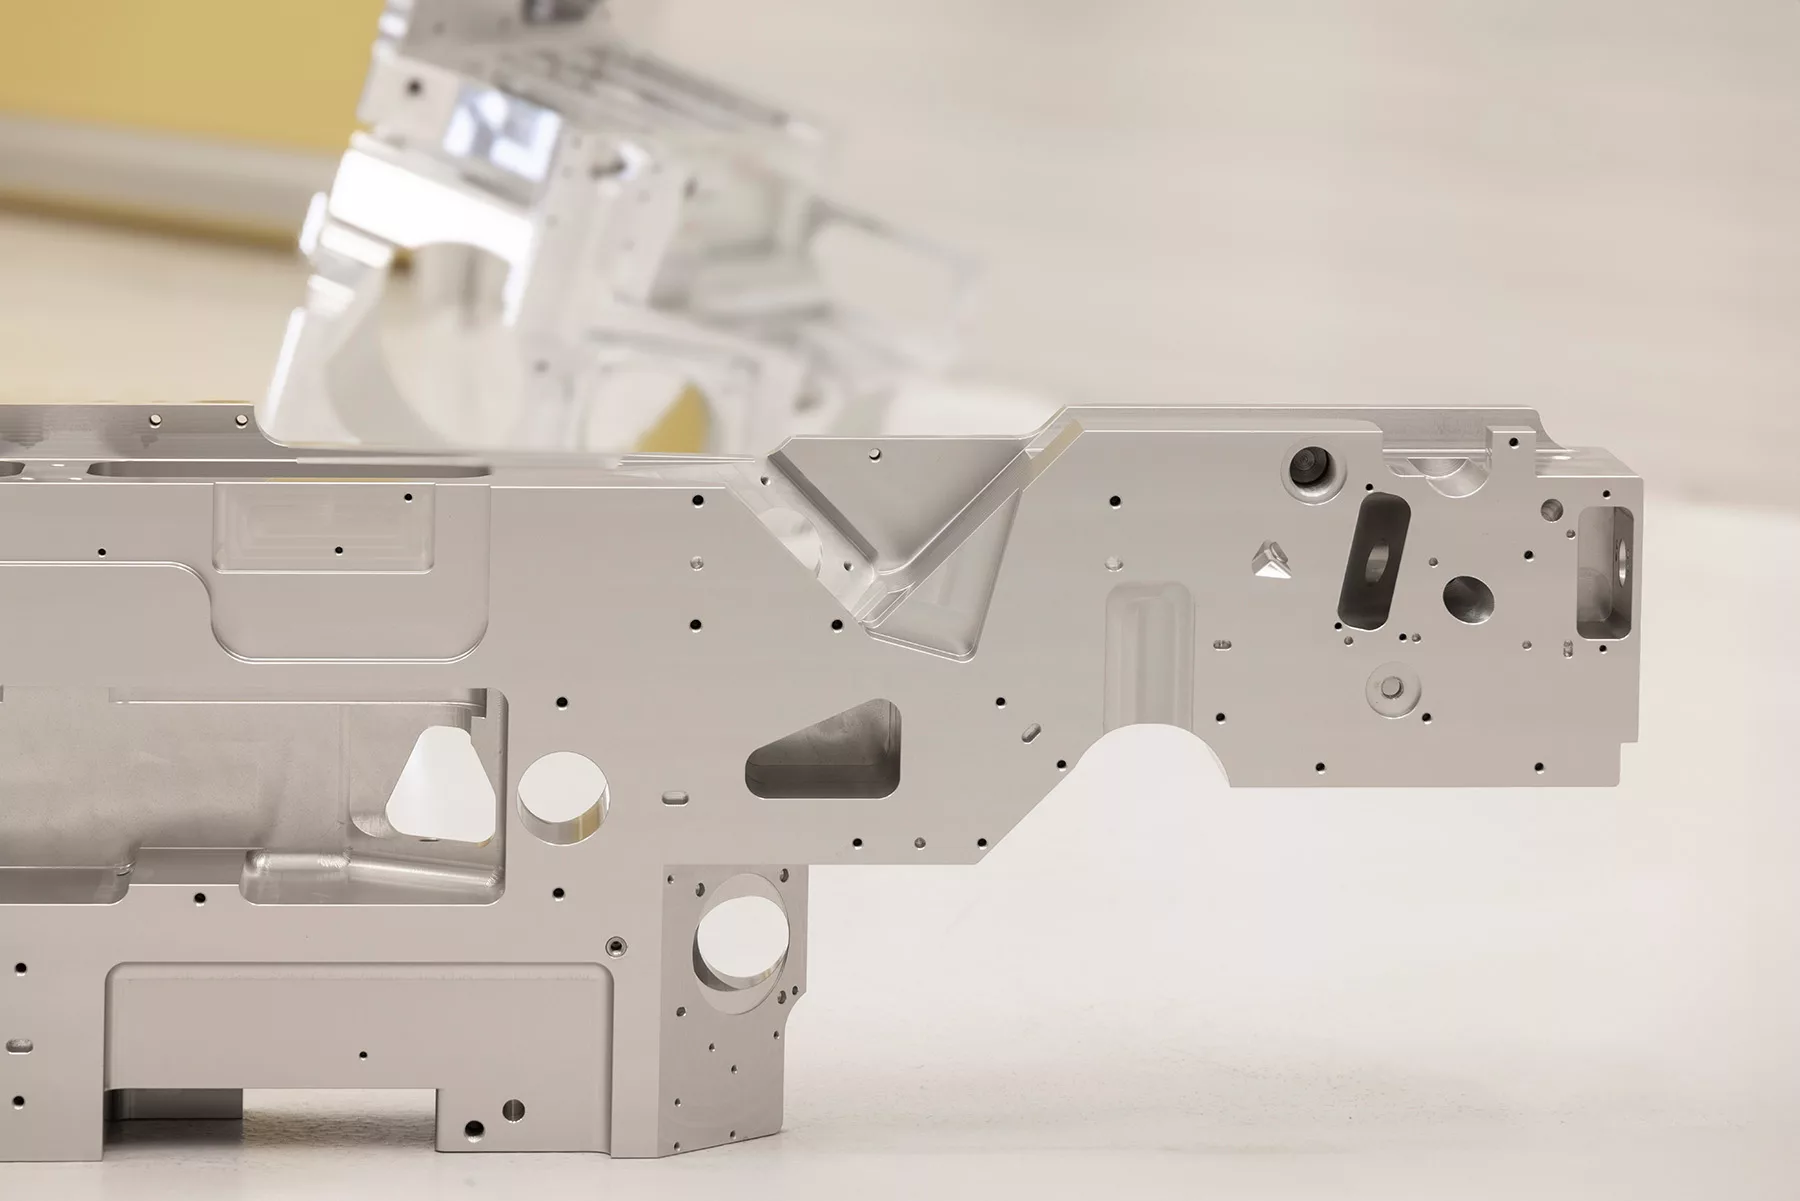
Einblicke in die Fertigung
Branchen
Verfahren & technische Grenzen
| Verfahren | Toleranz | Max. Bauteil | Gewicht | Losgröße | Werkstoffe |
|---|---|---|---|---|---|
| CNC-Fräsen (3-, 4-, 5-Achs-Bearbeitungszentren)Zerspanung | 0,01 mm/m (Aluminium) · Rz1 (Dichtflächen/-nuten) | 1200 mm (5-Achs, Störkreishöhe) | 2000 kg | Prototyp bis Serie | Aluminium, Aluminiumguss, rostfreier Stahl, schwerzerspanbarer Stahl, NE-Metalle, Grauguss, Sphäroguss (EN-GJS), Kunststoff (PEEK), Kupfer, Bronze, Messing |
| 5-Achs-Fräsbearbeitung (Hochgenauigkeitsausführung)Zerspanung | Geometrieabweichung < 5µm/1000mm | Ø 1400 mm × 1000 mm | – | – | Aluminium, Stahl, Edelstahl, NE-Metalle |
| CNC-Drehen (Präzisionsdrehteile, Toleranzen im Hundertstelbereich)Zerspanung | im Hundertstelbereich (<0,1 mm) | – | – | Prototypen und Spezialserien | Aluminium, Stahl, Edelstahl, NE-Metalle |
| CNC-Fertigung von Drehteilen, Frästeilen, Vorrichtungen, Lehren und PrototypenZerspanung | – | – | – | – | – |
| Fertigung von Dichtflächen und -nuten (für Vakuumanwendungen)Zerspanung | Rz1, konzentrischer Riefenverlauf | – | – | – | Aluminium, Aluminiumguss, rostfreier Stahl |
| ElektronenstrahlschweißenFügen | – | – | – | – | – |
| UP-Bearbeitung (Fremdfertigung)Zerspanung | – | – | – | – | – |
| AnodisierenOberfläche | – | – | – | – | Aluminium |
| HartanodisierenOberfläche | – | – | – | – | Aluminium |
| Chemisch VernickelnOberfläche | – | – | – | – | – |
| LackierenOberfläche | – | – | – | – | – |
| HärtenWärmebehandlung | – | – | – | – | Stahl |
| NitrierenWärmebehandlung | – | – | – | – | Stahl |
| PlasmavakuumhärtenWärmebehandlung | – | – | – | – | Stahl |
| Koordinatenmessung 3D (KMG)Prüfung | Messunsicherheit 0,2µm/400mm | 1600 mm (X) × 3000 mm (Y) × 1000 mm (Z) | – | – | – |
| 3D-Rauheitsmessung (Zeiss Rotos)Prüfung | Genauigkeit 0,03 Ra | – | – | – | – |
| Lohnmessung von BauteilenPrüfung | Messunsicherheit 0,2µm/400mm | – | – | – | – |
| UV-KontrollePrüfung | – | – | – | – | – |
| EntgratkontrollePrüfung | – | – | – | – | – |
| Dichtheitsprüfung mittels Helium-LecktestPrüfung | – | – | – | – | – |
| Ultraschallreinigung (3-Bad-Anlage)Oberfläche | – | 1185 mm × 520 mm × 860 mm | – | – | – |
| Konstruktion / Projektentwicklung / Fertigungsberatung (FMEA, Simulation)Engineering | – | – | – | – | – |
| Fertigung werkstückbezogener Aufspannvorrichtungen, Vorrichtungsgrundkörper, LehrenZerspanung | – | – | – | – | – |
19 Anlagen & Maschinen
| Maschine | Hersteller / Modell | Anzahl | Arbeitsraum | Baujahr | Standort |
|---|---|---|---|---|---|
| Festbett-Fahrständer-Bearbeitungszentrum (4-Achs-Simultan) | SHW Unispeed 3000 | 1 | X 3000, Y 1300, Z 1500 mm; Störkreis Ø 2600 mm; Palette Ø1800; Tischbelastung 2000 kg; SK50; 8000 | 2019 | Geislingen-Türkheim |
| Portal-Bearbeitungszentrum (5-Achs-Simultan, Gabelkopf) | Mikron HPM 1850 U | 1 | X 1850, Y 1400, Z 900 mm; Störkreis Ø 1600 mm; Palette 1000x800; Tischbelastung 1000 kg; HSK63; | 2017 | Geislingen-Türkheim |
| Horizontal-Bearbeitungszentrum (5-Achs-Simultan, NC-Schwenkrundtisch, Hochgenauigkeitspaket 0,004) | Starrag Heckert HEC800X5 | 1 | X 1450, Y 1300, Z 1300 mm; Störkreis Ø 1400 mm; 6 Paletten 800x800; Tischbelastung 1000 kg; HSK100; | 2023 | Geislingen-Türkheim |
| Gantry-Portal-BAZ (5-Achs-Simultan) | Hermle C50U | 1 | X 1000, Y 1100, Z 700 mm; Störkreis Ø 1100 mm; Palette 1000x800; SK50; 9000 U/min | 2008 | Geislingen-Türkheim |
| Gantry-Portal-BAZ (5-Achs-Simultan) | Hermle C40U | 1 | X 850, Y 700, Z 500 mm; Störkreis Ø 800 mm; Palette 630x500; HSK63; 10000 U/min | 2008 | Geislingen-Türkheim |
| Gantry-Portal-BAZ (5-Achs-Simultan) | Hermle C30U | 1 | X 650, Y 600, Z 500 mm; Störkreis Ø 600 mm; Palette 500x500; HSK63; 10000 U/min | 2012 | Geislingen-Türkheim |
| Gantry-Portal-BAZ (5-Achs-Simultan) | Hermle C12U | 1 | X 350, Y 440, Z 330 mm; Störkreis Ø 300 mm; Palette Ø250; HSK63; 18000 U/min | 2015 | Geislingen-Türkheim |
| Gantry-Portal-BAZ (5-Achs-Simultan) | Hermle C20U | 1 | X 600, Y 450, Z 450 mm; Störkreis Ø 500 mm; Palette 400x250; HSK63; 18000 U/min | 2007 | Geislingen-Türkheim |
| Gantry-Portal-BAZ (3-Achs) | Hermle C40V | 1 | X 850, Y 700, Z 500 mm; Palette 800x800; HSK63; 10000 U/min | 2012 | Geislingen-Türkheim |
| CNC-Drehmaschine | Mazak QTS200-500 | 2 | Spindelbohrung 65 mm; max. Dreh-Ø 200 mm; Spitzenwert 500 mm; 12 Werkzeugplätze; 5000 U/min | 2015 / 201 | Geislingen-Türkheim |
| 3D-Koordinatenmessmaschine (KMG) | ZEISS Prismo 16/30/10 | 1 | X/Y/Z 1600 x 3000 x 1000 mm; Messunsicherheit 4,1+250/L μm | 2003 | Geislingen-Türkheim (Messraum, temperiert) |
| 3D-Koordinatenmessmaschine (KMG, Ultra, kalibriert 0,2μm/400mm) | ZEISS Prismo Ultra 16/30/10 | 1 | X/Y/Z 1600 x 3000 x 1000 mm; Messunsicherheit 1,9+400/L μm | 2023 | Geislingen-Türkheim (Messraum, temperiert) |
| Konturograph | T&S GmbH Konturograph | 1 | X/Z: 250x300 mm | 2008 | Geislingen-Türkheim |
| NC-Höhenmessgerät | TESA Micro-Hite | 1 | H max 1000 mm | 2010 | Geislingen-Türkheim |
| Granitmessplatte | J.A. FISCHER | 1 | 2500 x 1500 mm | – | Geislingen-Türkheim |
| CNC-Werkzeugvoreinstellgerät | ZOLLER TMS | 2 | D max. 500 mm / L max. 750 mm; SK50/HSK63/HSK100 | 2018 | Geislingen-Türkheim |
| Wuchtmaschine | HAIMER Tool Dynamic 2002 | 1 | SK40/SK50/HSK63 | 2008 | Geislingen-Türkheim |
| 3-Bad-Ultraschallreinigungsanlage | – | 1 | Nutzmaß (LxBxT) 1185x520x860 mm, temperaturgeführt | 2020 | Geislingen-Türkheim |
| Automation mit Leitrechner und Palettenspeicher (Fastems) | Fastems | 1 | – | 2023 | Geislingen-Türkheim |
Zusatzleistungen
Qualitätssicherung
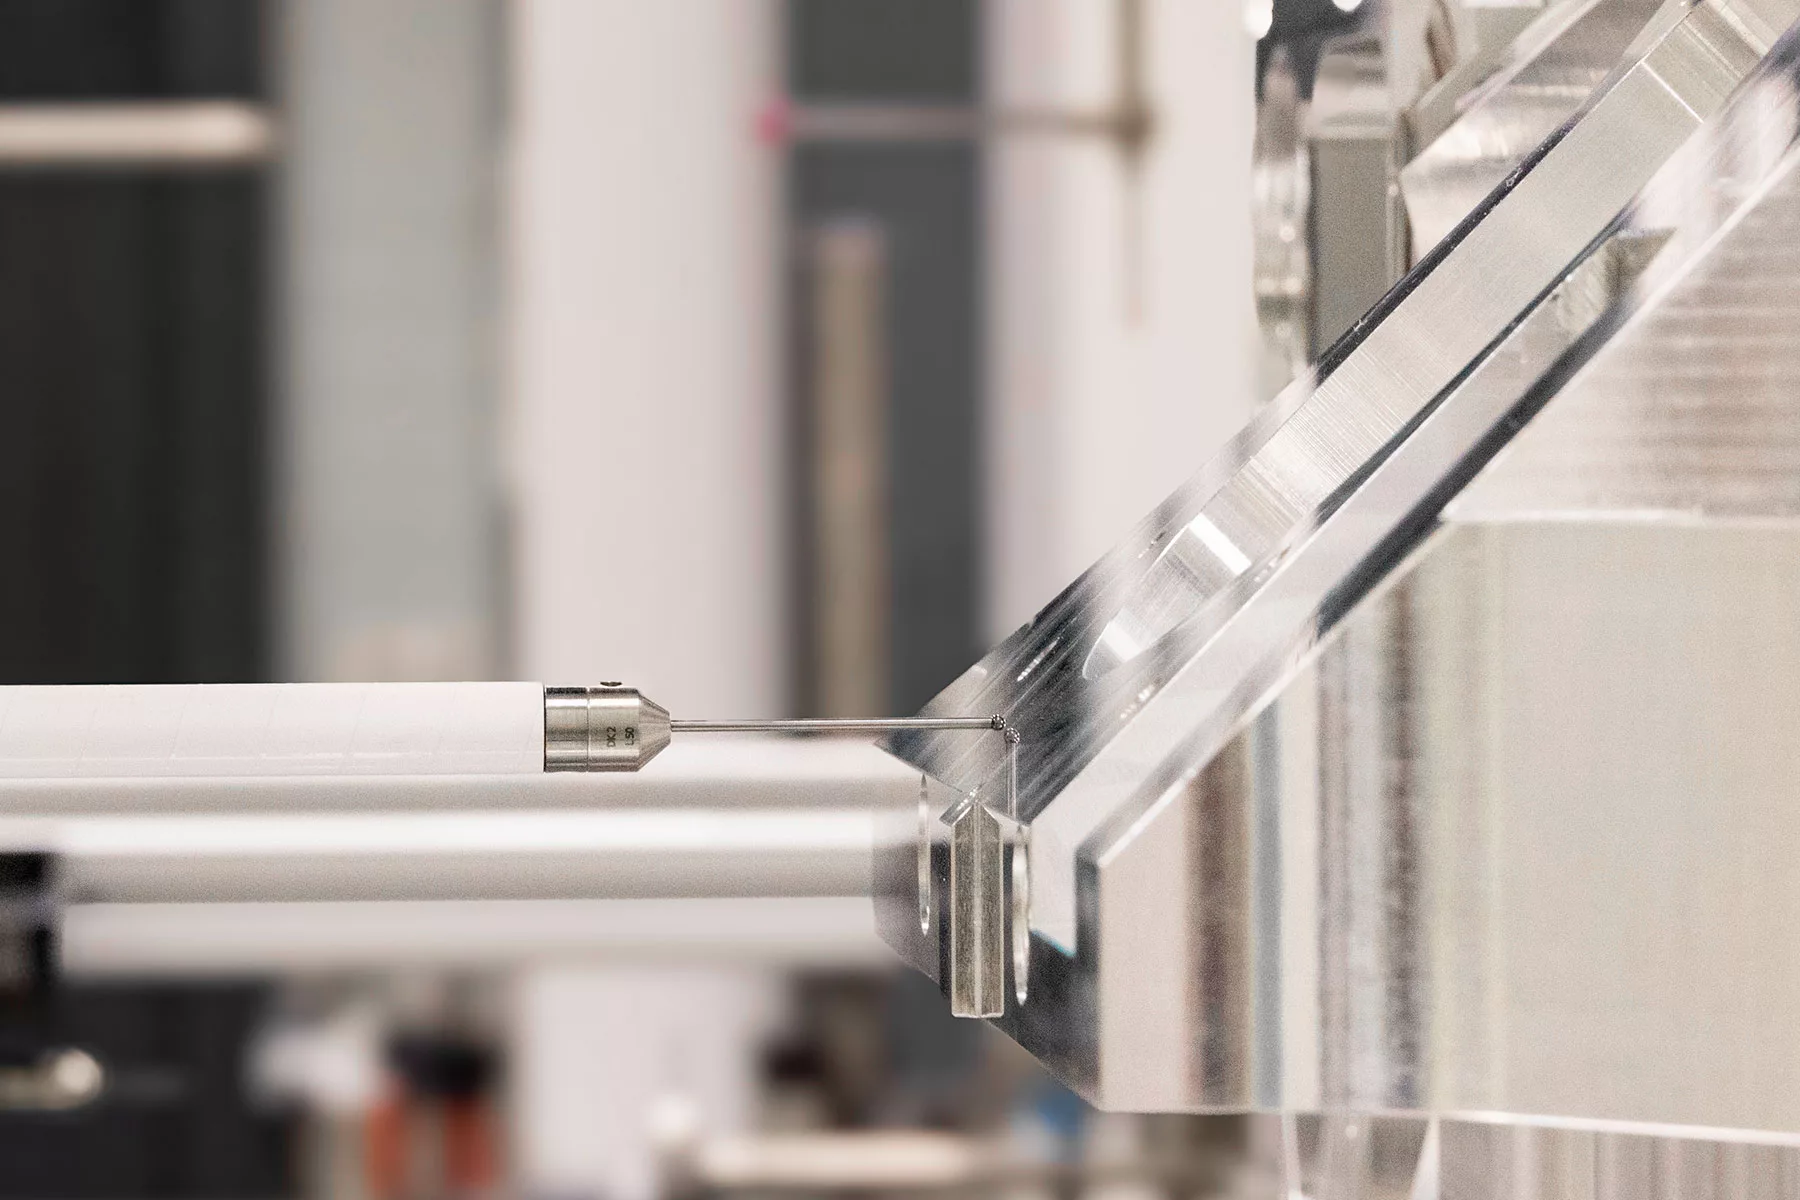
Die Qualitätssicherung erfolgt im temperierten Messraum mit zwei Zeiss-Prismo-Koordinatenmessmaschinen (Messunsicherheit 0,2 µm/400 mm) inklusive Rauheitsmessung (Zeiss Rotos, 0,03 Ra), Konturograph, NC-Höhenmessgerät und Granitmessplatte. Ergänzend werden Helium-Lecktests, UV-Kontrolle, Entgratkontrolle sowie Lohnmessungen angeboten; FMEA und Simulation begleiten Planung und NC-Programmierung.
| Nachweis | Geislingen-Türkheim |
|---|---|
| ISO 9001 | |
| ISO 14001 |
Historie
- 1958
Jakob Steck (Schlosser- und Elektrikermeister) gründet eine Lohndreherei.
- 1960er
Umwandlung in „Maschinenbau Steck“; Entwicklung einer Koordinatenschleifmaschine als Grundlage für die Lohnfertigung.
- 1973
Siegfried Steck übernimmt die Leitung (bis 1993); Erweiterung auf Großteile und Einführung der CNC-Technologie.
- 1994
Goetz Steck übernimmt das Unternehmen in dritter Generation und gründet die heutige STEWE GmbH.
- 2018
Neuer Standort im Gewerbepark Schwäbische Alb, Geislingen-Türkheim, mit auf 20° temperierten Räumlichkeiten.
- 2019
Zweites BAZ mit Palettenwechsler (Palette Ø1800) und Einführung eines Nullpunktspannsystems.
- 2020
Optimierung interner Prozesse, 3-Bad-Ultraschallreinigungsanlage, Einführung interner Logistik.
- 2021
Erfüllung der QMV-Halbleiter.
- 2023
Hochgenauigkeits-BAZ (Starrag/Heckert) mit erster Automation (Leitrechner, Fastems-Palettenspeicher); Erweiterung des Messraums.
- 2024
Zertifizierung DIN EN ISO 14001; Erweiterung Messraum mit Zeiss Prismo Ultra; Ernennung eines Nachhaltigkeitsbeauftragten.