Ist das Ihr Unternehmen? Profil übernehmen
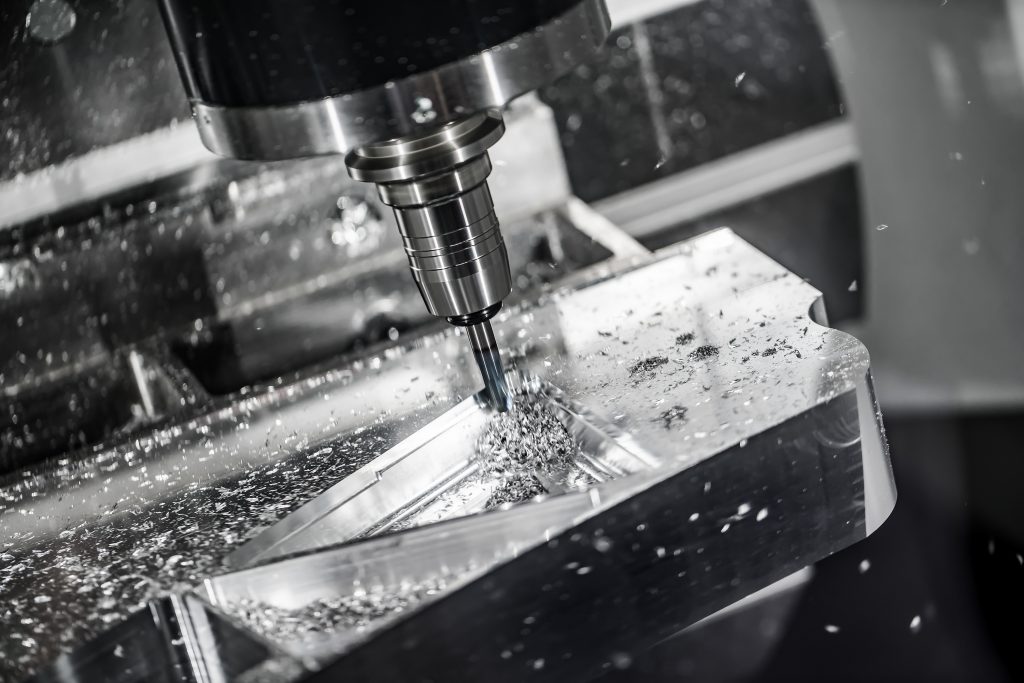
Lohnfertigung für CNC-Fräsen, CNC-Drehen, Schweißen und Baugruppenmontage – von der Konstruktion bis zur Abnahme aus einer Hand.
STL Maschinenbau UG (haftungsbeschränkt)
56593 Horhausen (Industriepark 36)Neu auf Amplifa
Über STL Maschinenbau
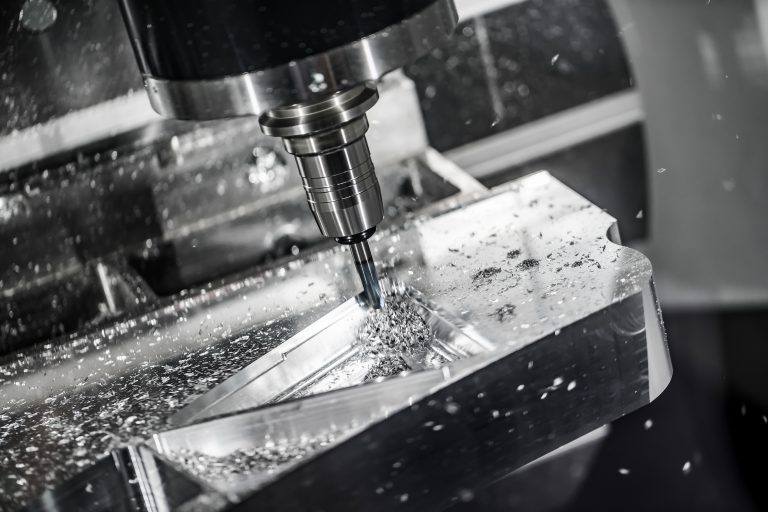
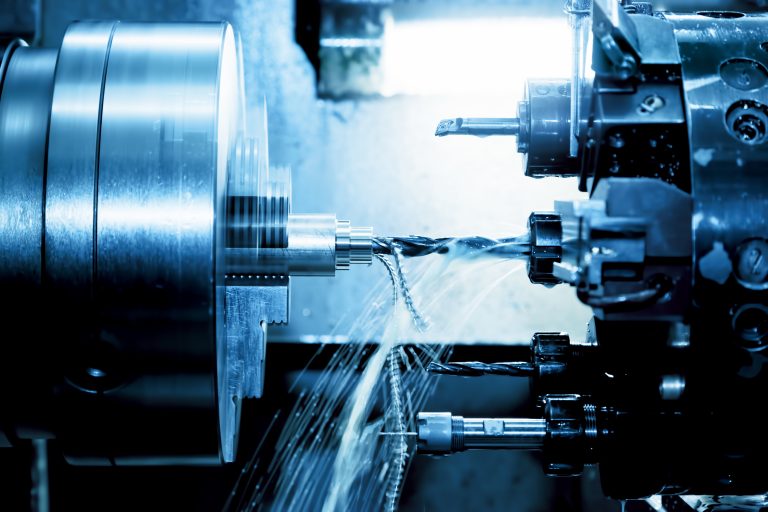
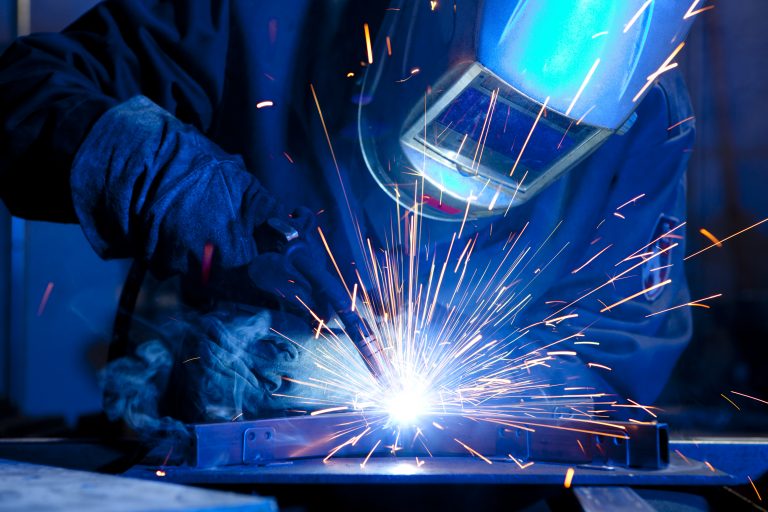
STL Maschinenbau ist ein Fertigungsbetrieb für mechanische Lohnbearbeitungen mit Sitz in Horhausen im Westerwald. Das Unternehmen fertigt komplexe Werkstücke und individuelle Einzelteile bis hin zur Serie auf modernen CNC-Maschinen, darunter ein 5-Achs-Bearbeitungszentrum Hermle C400, ein Deckel Maho DMC 835 V und ein Mazak Integrex 200 Y Dreh-Fräszentrum. Das Leistungsportfolio umfasst CNC-Fräsen, CNC-Drehen, Schweißen (MIG/MAG, WIG, Autogen) sowie Verschleißschutz-Aufpanzerungen wie Corthal 65. Ergänzend werden Konstruktion und Entwicklung mit CAD-Daten, Berechnungen und Simulationen, die Baugruppenmontage inklusive SPS-Programmierung sowie die Begleitung von Oberflächen- und Wärmebehandlungen angeboten. Bearbeitet werden Qualitäts- und Edelstähle, Aluminium, Nichteisen- und Buntmetalle, technische Kunststoffe und Sonderlegierungen. Das 2017 gegründete Unternehmen bedient Kunden aus dem Maschinenbau und arbeitet mit Messprotokollen, Prüfzeugnissen und Abnahmeprotokollen.
- Standort
- Horhausen
- Verfahren
- CNC-Fräsen, CNC-Drehen (Dreh-Fräszentrum), Schweißen (MIG/MAG-, WIG- und Autogenschweißverfahren), Verschleißschutz/Aufpanzerung (z. B. Corthal 65), Löten von Kupfer- und Messinglegierungen, Baugruppenmontage/Installation (inkl. SPS-Programmierung, Endabnahme vor Ort), Konstruktion und Entwicklung (CAD-Daten, Berechnungen, Simulation, Zeichnungserstellung), Oberflächen- und Wärmebehandlung (als begleitende Leistung)
- Werkstoffe
- Qualitätsstähle, Edelstähle, Nicht Eisenmetalle, Technische Kunststoffe, Sonderlegierungen, Aluminium, Buntmetalle, Kupferlegierungen
- Zertifikate
- Messprotokolle (3-D-Infrarottaster), Prüfzeugnisse, Abnahmeprotokolle, ISO 9001
- Gegründet
- 2017
- Branchen
- Maschinenbau, Lohnfertigung/Zerspanung
- 01
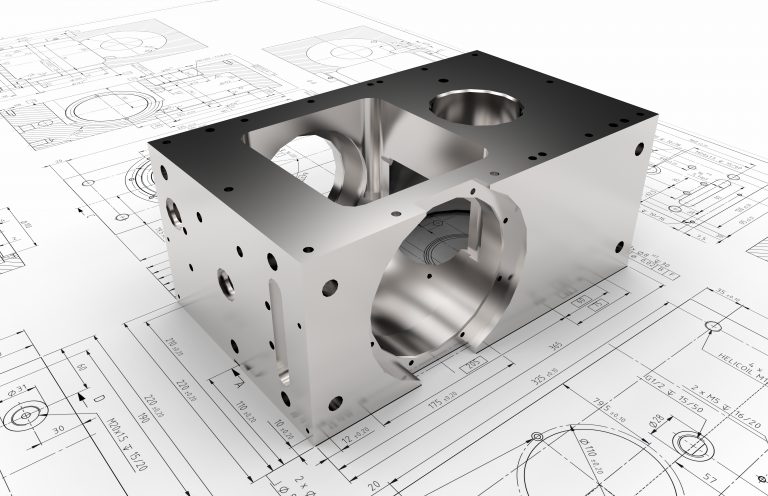
Konstruktion und Entwicklung (CAD, Berechnung, Simulation)
- 02
CNC-Fräsen
- 03
CNC-Drehen (Dreh-Fräszentrum)
- 04
Schweißen/Verschleißschutz
- 05
Oberflächen- und Wärmebehandlung (begleitend)
- 06
Baugruppenmontage inkl. SPS-Programmierung
- 07
Qualitätsprüfung mit Messprotokollen
- 08
Installation und Endabnahme beim Kunden
Werkstoffe & Verfahren
Qualitätsstähle
Standardwerkstoff für zerspanende Fertigung von Einzelteilen und Serien.
Edelstähle
Für ferritische und austenitische Bauteile in Fräs-, Dreh- und Schweißbearbeitung.
Aluminium
Leichtbauteile in der Einzelteil- und Kleinserienfertigung.
Nichteisen-/Buntmetalle
Bearbeitung von NE-Metallen einschließlich Löten von Kupfer- und Messinglegierungen.
Kupferlegierungen
Löt- und Fügeverbindungen im Schweißbereich.
Messinglegierungen
Löten und Bearbeitung im Schweißbereich.
Technische Kunststoffe
Zerspanung von Kunststoffwerkstücken auf CNC-Maschinen.
Sonderlegierungen
Bearbeitung spezieller Legierungen für anspruchsvolle Anwendungen.
Aufpanzerung Corthal 65
Zweilagiger Verschleißschutz mit 63–65 HRC für Temperaturen bis 650 °C.
MIG/MAG-Schweißen
Schweißverfahren für ferritische und austenitische Werkstoffe.
WIG-Schweißen
Präzises Schweißen auch von Nichteisenmetallen.
CAD-CAM-Bearbeitung
Bearbeitung von 3D-Daten (STEP, IGES) und komplexen Freiformflächen.
Standorte
Horhausen
DEProduktionsstätte & Firmensitz
- Stückgewicht / Größe
- bis 800 kg (Tischbelastung Fräsmaschine)
- Losgröße
- Einzelteil bis Serie
- Werkstoffe
- Stahl, Edelstahl, Aluminium, NE-Metalle, Kunststoffe, Sonderlegierungen
- Deckel Maho DMC 835 V (5-Achs, 835×510×510 mm, Heidenhain 530 I)
- Hermle C400 (5-Achs, 850×700×500 mm, Heidenhain 640)
- Mazak Integrex 200 Y (Dreh-Fräszentrum, Ø540 mm, Länge 1018 mm)
- MIG/MAG-, WIG- und Autogenschweißanlagen
- 3-D-Infrarottaster für Messprotokolle
Bauteile
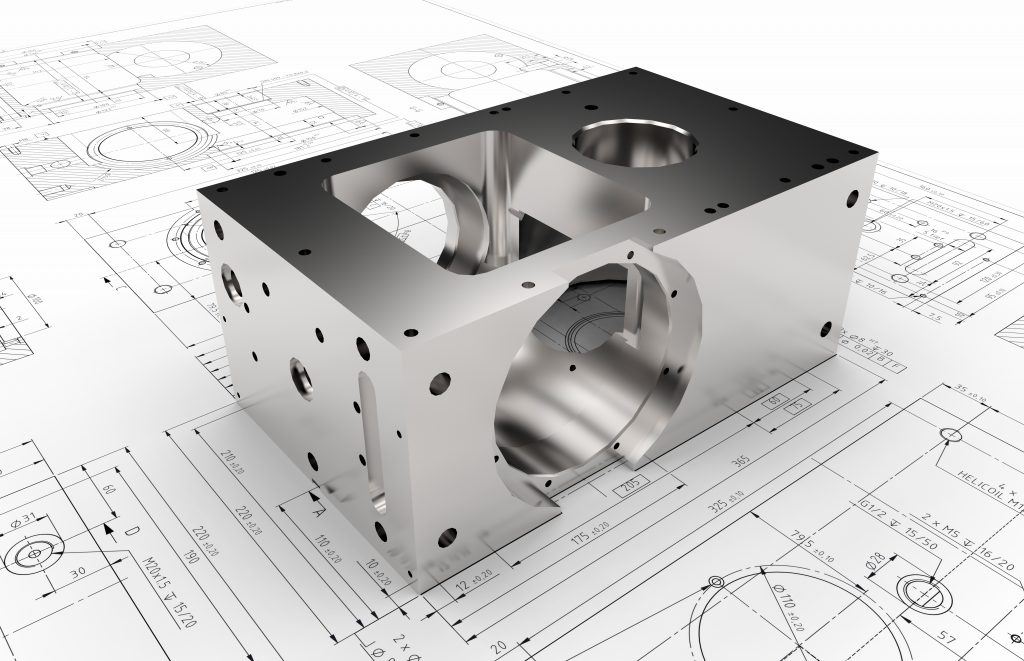
Einblicke in die Fertigung
Branchen
Verfahren & technische Grenzen
| Verfahren | Toleranz | Max. Bauteil | Gewicht | Losgröße | Werkstoffe |
|---|---|---|---|---|---|
| CNC-FräsenZerspanung | – | 835 mm (X, Deckel Maho DMC 835 V) / 850 × 510 mm (DMC 835 V) / 700 mm (C400) × 510 mm (DMC 835 V) / 500 mm (C400) | 800 kg (Tischbelastung DMC 835 V) | Einzelteil – Serie | Qualitätsstähle, Edelstähle, Nichteisenmetalle, technische Kunststoffe, Sonderlegierungen, Aluminium, Buntmetalle |
| CNC-Drehen (Dreh-Fräszentrum)Zerspanung | – | 1018 mm × 540 mm (Schwing-/Drehdurchmesser) | – | Einzelteil – Serie | Qualitätsstähle, Edelstähle, Nichteisenmetalle, technische Kunststoffe, Sonderlegierungen |
| Schweißen (MIG/MAG-, WIG- und Autogenschweißverfahren)Fügen | – | – | – | – | ferritische Werkstoffe, austenitische Werkstoffe, Nichteisenmetalle, Kupferlegierungen (Löten), Messinglegierungen (Löten) |
| Verschleißschutz/Aufpanzerung (z. B. Corthal 65)Oberfläche | – | – | – | – | Corthal 65 |
| Löten von Kupfer- und MessinglegierungenFügen | – | – | – | – | Kupferlegierungen, Messinglegierungen |
| Baugruppenmontage/Installation (inkl. SPS-Programmierung, Endabnahme vor Ort)Montage | – | – | – | – | – |
| Konstruktion und Entwicklung (CAD-Daten, Berechnungen, Simulation, Zeichnungserstellung)Engineering | – | – | – | – | – |
| Oberflächen- und Wärmebehandlung (als begleitende Leistung)Oberfläche | – | – | – | – | – |
| Qualitätsprüfung (Messprotokolle mit 3-D-Infrarottaster)Prüfung | – | – | – | – | – |
| Prototypen- und VersuchsträgerfertigungZerspanung | – | – | – | – | Qualitätsstähle, Edelstähle, Nichteisenmetalle, technische Kunststoffe, Sonderlegierungen |
3 Anlagen & Maschinen
| Maschine | Hersteller / Modell | Anzahl | Arbeitsraum | Baujahr | Standort |
|---|---|---|---|---|---|
| CNC-Bearbeitungszentrum (5-Achs / A-Achse 360°) | Deckel Maho DMC 835 V | 1 | X/Y/Z 835 x 510 x 510 mm, A-Achse 360°, Tischaufspannfläche 1000 x 560 mm | – | Horhausen |
| 5-Achs-Bearbeitungszentrum | Hermle C400 | 1 | X/Y/Z 850 x 700 x 500 mm | – | Horhausen |
| 5-Achs Dreh-Fräszentrum | Mazak Integrex 200 Y | 1 | max. Drehlänge 1018 mm, max. Drehdurchmesser 540 mm, Spindeldurchlass 250 mm | – | Horhausen |
Zusatzleistungen
Qualität
Die Qualitätsprüfung erfolgt mit einem 3-D-Infrarottaster; es werden Messprotokolle, Prüfzeugnisse und Abnahmeprotokolle erstellt. Lasten- und Pflichtenhefte werden bei der Endabnahme abgeglichen.
| Nachweis | Horhausen |
|---|---|
| Messprotokolle (3-D-Infrarottaster) | |
| Prüfzeugnisse | |
| Abnahmeprotokolle | |
| ISO 9001 |
Historie
- 2017
Gründung der STL Maschinenbau mit Sitz im Westerwald (HRB 25759, AG Montabaur)