Ist das Ihr Unternehmen? Profil übernehmen
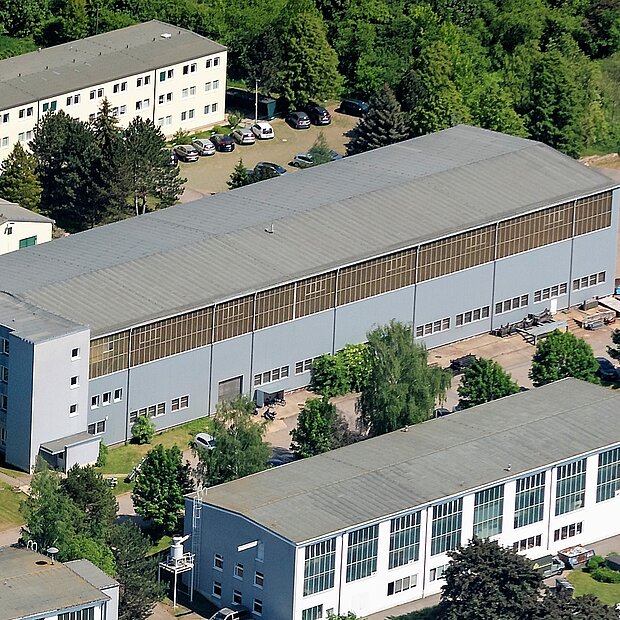
Engineering und Fertigung thermischer Apparate, Druckbehälter und verfahrenstechnischer Sonderanlagen in Freiberg.
TAF Thermische Apparate Freiberg GmbH
Freiberg (Halsbrücker Straße 34)Neu auf Amplifa
Über TAF Freiberg
Die TAF Thermische Apparate Freiberg GmbH entwickelt und fertigt thermische Apparate, Druckbehälter, Reaktoren, Brennkammern und verfahrenstechnische Sonderanlagen für Labor-, Pilot- und Industriemaßstab. Hervorgegangen 1997 aus den Musterwerkstätten des Deutschen Brennstoffinstituts, ist das Unternehmen seit 2011 Teil der Pörner Gruppe und seit April 2022 deren vollständig übernommenes Tochterunternehmen. In einer 1.900 m² großen Fertigungshalle entstehen Behälter und Apparate mit Durchmessern bis 4.500 mm und Stückgewichten bis 12 Tonnen (zertifiziert für Stückgewichte bis 18 t). Als zugelassener Druckgerätehersteller (AD 2000 HP 0 / EN 13445-4) und zertifizierter Schweißfachbetrieb (EN ISO 3834-2) verarbeitet TAF unlegierte, niedrig- und hochlegierte sowie hitzebeständige Stähle, Nickel-Basis-Legierungen und Aluminiumlegierungen. Die Leistungen umfassen Basic- und Detail-Engineering, Plasma-Zuschnitt, CNC-Bearbeitung, Schweißverfahren, Rohrleitungs- und Stahlbau bis EXC3, Montage, Inbetriebnahme und Service. Zu den Kunden zählen TU Dresden, EDL Anlagenbau und die Pörner Gruppe; Anlagen sind weltweit im Einsatz.
- Standort
- Freiberg
- Verfahren
- Behälter- und Apparatebau, Reaktoren und Brennkammern, Schweißverfahren: Lichtbogenhandschweißen (111), Unterpulverschweißen mit Massivdrahtelektrode (121), Metall-Aktivgasschweißen (MAG, 135), Wolfram-Inertgasschweißen (TIG, 141), Plasma-Schneiden (Blechzuschnitte), Zerspanung und CNC-Bearbeitung (Fräs- und Drehteile, mechanische Feinbearbeitung)
- Werkstoffe
- Unlegierte und niedriglegierte Stähle, Hochlegierte, korrosionsbeständige Stähle (Edelstahl), Edelstahl 1.4571, Hitzebeständige Stähle, Nickel-Basis-Legierungen, Aluminiumlegierungen, Hochlegierte, korrosionsbeständige Stähle
- Zertifikate
- DIN EN ISO 9001:2015, EN ISO 3834-2, AD 2000-Merkblatt HP 0 / EN 13445-4, EN 1090-1 (WPK, Stahltragwerke bis EXC3), EN 1090-2 Schweißzertifikat (EXC3), Fachbetrieb nach WHG (AwSV § 62), Druckgeräterichtlinie 2014/68/EU, Kategorie II, Modul A2 (Eigenregie), ISO 9001:2015, AD 2000 HP 0 / EN 13445-4, EN 1090-1/-2 (EXC3), WHG-Fachbetrieb (AwSV § 62), ISO 14001
- Gegründet
- 1997
- Mitarbeiter
- 26
- Branchen
- Verfahrenstechnischer Anlagenbau, Recycling und Kreislaufwirtschaft, Bitumen-Logistik und Straßenbau, Forschung und Verfahrensentwicklung, Energie/Biomasse-Konversion, Forschung und Verfahrensentwicklung (Labor-, Pilot- und Industrieanlagen)
- 01
Engineering (Machbarkeit, Basic & Detail, PFD, R&I/PID, Festigkeitsberechnung)
- 02
Plasma-Zuschnitt und CNC-Bearbeitung
- 03
Schweißen und Apparatebau
- 04
ZfP- und Dichtheitsprüfungen
- 05
Montage und Stahlbau
- 06
Inbetriebnahme, Schulung, TÜV-Abnahmen
- 07
Support & Service / Ersatzteilservice
Werkstoffe & Verfahren
Unlegierte und niedriglegierte Stähle
Grundwerkstoffklassen nach EN ISO/TR 15608 für Behälter, Stahlbau und Druckgeräte.
Hochlegierte, korrosionsbeständige Stähle
Edelstähle für verfahrenstechnische Anlagen und Labor-/Pilotanlagen.
Edelstahl 1.4571
Eingesetzt z. B. in der Wachsschmelzanlage (LEPD-Pilotanlage) für EDL Anlagenbau.
Hitzebeständige Stähle
Für Reaktoren, Brennkammern und thermische Apparate bei hohen Temperaturen.
Nickel-Basis-Legierungen
Für korrosions- und temperaturbelastete verfahrenstechnische Komponenten.
Aluminiumlegierungen
Verarbeitbar im zertifizierten Schweißbereich (EN ISO/TR 15608).
Standorte
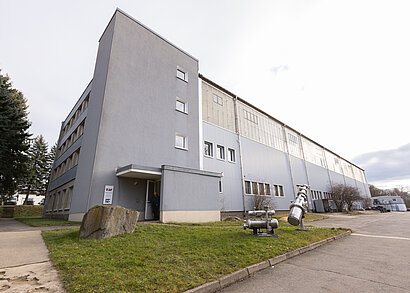
Freiberg
DEHauptsitz, Engineering, Fertigung, Qualitätsmanagement
- Stückgewicht / Größe
- bis 4.500 mm Ø, bis 12 t (zertifiziert bis 18 t, Wanddicke
- Losgröße
- Einzel- und Kleinserien, Sonderanlagen
- Werkstoffe
- Unlegierte/niedriglegierte Stähle, hochlegierte Stähle, hitzebeständige Stähle, Nickel-Basis-Legierungen,
- Plasma-Schneidanlage
- UP-Schweißanlage (Unterpulverschweißen)
- 1.900 m² Fertigungshalle
- CAD-/Berechnungssoftware: Inventor, AutoCAD, BricsCAD, PV Elite
Bauteile & Anlagen
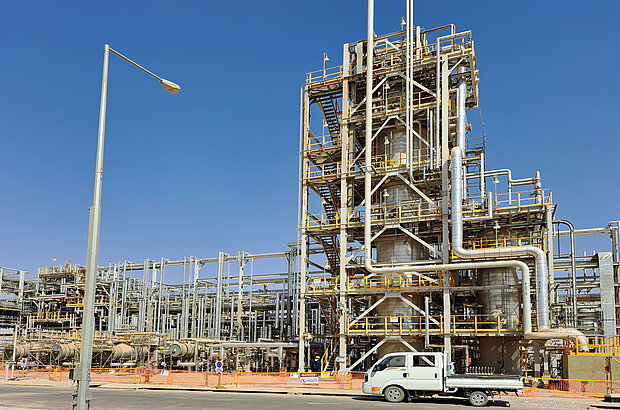
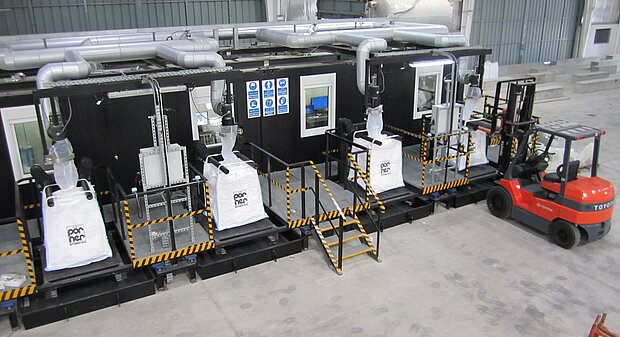
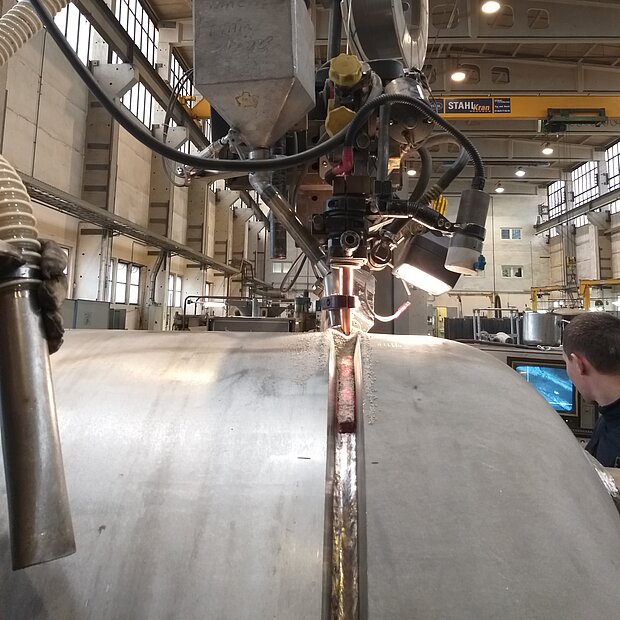
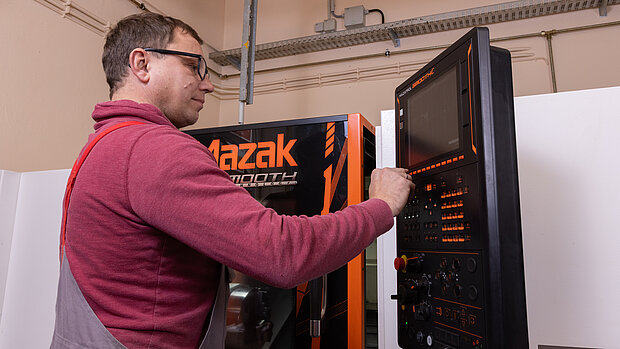
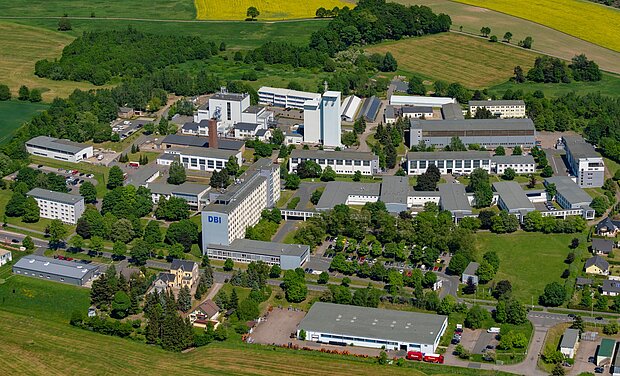
Einblicke in die Fertigung
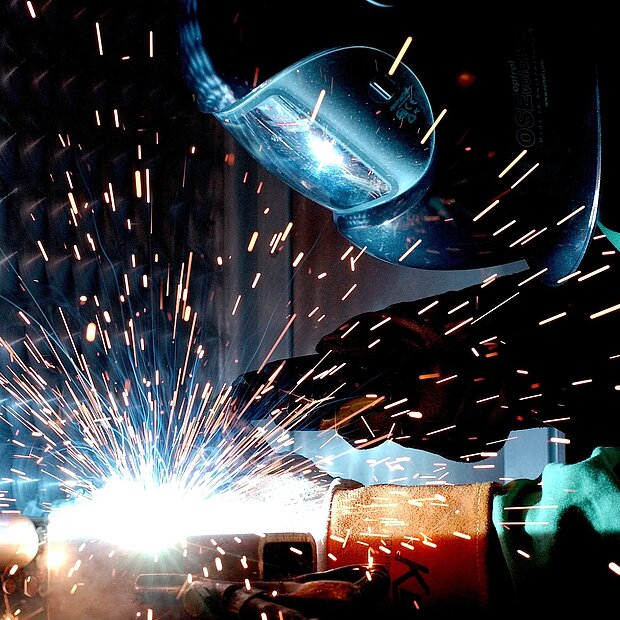
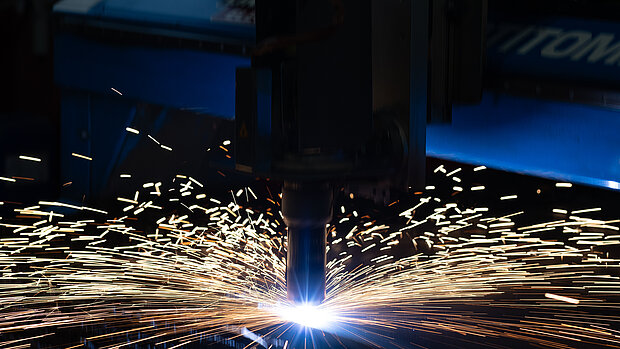
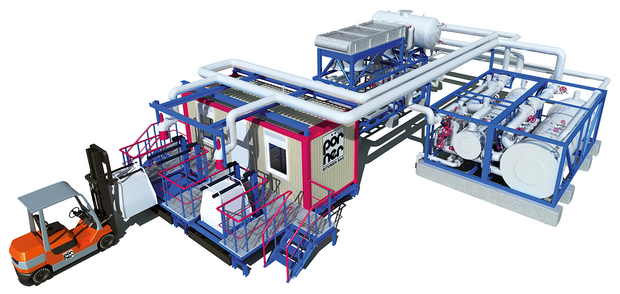
Branchen
Verfahren & technische Grenzen
| Verfahren | Toleranz | Max. Bauteil | Gewicht | Losgröße | Werkstoffe |
|---|---|---|---|---|---|
| Behälter- und ApparatebauFügen | – | 15 m × Ø 4500 mm (Website) / Ø 4000 mm | 12 t (Website) / 18 t (Zertifikat) | – | Unlegierte und niedriglegierte Stähle, Hochlegierte, korrosionsbeständige Stähle, Hitzebeständige Stähle, Nickel-Basis-Legierungen, Aluminiumlegierungen |
| Reaktoren und BrennkammernFügen | – | – | – | – | – |
| Schweißverfahren: Lichtbogenhandschweißen (111)Fügen | – | – | – | – | Werkstoffgruppen 1.1, 1.2, 8.1, 8.2, 10.1, 43, 45 (EN |
| Unterpulverschweißen mit Massivdrahtelektrode (121)Fügen | – | – | – | – | Werkstoffgruppen 1.1, 1.2, 8.1, 8.2, 10.1, 43, 45 (EN |
| Metall-Aktivgasschweißen (MAG, 135)Fügen | – | – | – | – | Werkstoffgruppen 1.1, 1.2, 8.1, 8.2, 10.1, 43, 45 (EN |
| Wolfram-Inertgasschweißen (TIG, 141)Fügen | – | – | – | – | Werkstoffgruppen 1.1, 1.2, 8.1, 8.2, 10.1, 43, 45 (EN |
| Plasma-Schneiden (Blechzuschnitte)Zerspanung | – | – | – | – | Stähle, Edelstähle, Aluminiumlegierungen |
| Zerspanung und CNC-Bearbeitung (Fräs- und Drehteile, mechanische Feinbearbeitung)Zerspanung | – | – | – | – | – |
| Anfertigung von Spezialrohrleitungen und MessstreckenFügen | – | – | – | – | – |
| Stahlbau (Stahltragwerke bis EXC3 nach EN 1090-2)Fügen | – | 15 m × Ø 4000 mm | 18 t | – | Werkstoffgruppen 1.1, 1.2, 8.1, 8.2 (CEN ISO/TR 15608) |
| Montage von Laboranlagen, Rohrleitungen, Armaturen und StahlbauMontage | – | – | – | – | – |
| Engineering (Basic und Detail Engineering, PFDs, R&I/PIDs, Festigkeitsberechnungen,Engineering | – | – | – | – | – |
| Gesamtanlagenbau (Planung, Fertigung, Montage, Steuer- und Regelungstechnik, Inbetriebnahme,Engineering | – | – | – | – | – |
| ZfP-Prüfungen (zerstörungsfreie Prüfungen)Prüfung | – | – | – | – | – |
| Dichtheitsprüfungen und Festigkeitsprüfungen für DruckgerätePrüfung | – | – | – | – | – |
| Druckbehälter-Herstellung nach AD 2000-Merkblatt HP0 / EN 13445-4 (bis Kategorie II, Modul A2)Fügen | – | – | – | – | – |
| Auslegung und Bau WHG-konformer Ausrüstungen (Auffangwannen, Überfüllsicherungen, Leckanzeiger)Fügen | – | – | – | – | – |
| BrennertechnikFügen | – | – | – | – | – |
| Siloaustragssystem SILAS (Schüttguttechnik)Montage | – | – | – | – | – |
| FördertechnikMontage | – | – | – | – | – |
| VakuumtechnikEngineering | – | – | – | – | – |
| Cooling and Packing Unit (CPU) – Bitumen-AbfüllanlageEngineering | – | – | – | 10 t Abfüllung pro h; bis 80.000 t/a | – |
| High Performance Melter (HPM) – BitumenschmelzanlageEngineering | – | – | – | bis 6 Tonnen/h | – |
4 Anlagen & Maschinen
| Maschine | Hersteller / Modell | Anzahl | Arbeitsraum | Baujahr | Standort |
|---|---|---|---|---|---|
| Plasma-Schneidanlage | – | – | – | – | Freiberg, Halsbrücker Straße 34 |
| UP-Schweißanlage (Unterpulverschweißen) | – | – | – | – | Freiberg, Halsbrücker Straße 34 |
| Fertigungshalle (1.900 m²) für Apparatebau bis 4.500 mm Durchmesser / 12 t | – | 1 | 1.900 m²; Bauteile bis 4.500 mm Durchmesser, Stückgewichte bis 12 t | – | Freiberg, Halsbrücker Straße 34 |
| CAD-/Berechnungssoftware: Inventor, AutoCAD, BricsCAD, PV Elite | Autodesk / Bricsys / Intergraph | – | – | – | Freiberg |
Zusatzleistungen
Referenzkunden
Qualität & Zulassungen
Die Qualitätssicherung erfolgt durch eigenes ZfP-Personal, Festigkeits- und Dichtheitsprüfungen sowie zertifizierte Schweißaufsicht (EWE/EWS). TAF ist als Druckgerätehersteller nach AD 2000 HP 0 / EN 13445-4 bis Kategorie II (Modul A2) zugelassen.
| Nachweis | Freiberg |
|---|---|
| ISO 9001:2015 | |
| EN ISO 3834-2 | |
| AD 2000 HP 0 / EN 13445-4 | |
| EN 1090-1/-2 (EXC3) | |
| WHG-Fachbetrieb (AwSV § 62) | |
| ISO 14001 |
Unternehmenshistorie
- 1997
Hervorgegangen aus den Musterwerkstätten des Deutschen Brennstoffinstituts in Freiberg.
- 2006
Teil der CHOREN-Gruppe, zeitweise Firmierung als CHOREN Components GmbH (bis 2011).
- 2011
TAF wird Mitglied der Pörner Gruppe.
- 2022
Im April übernimmt die Pörner Ingenieurgesellschaft mbH (Wien) die TAF vollständig als eigenständiges Tochterunternehmen.
- 2025
Erneuerte Zertifizierungen: ISO 9001:2015, EN ISO 3834-2, AD 2000 HP 0 / EN 13445-4 sowie EN 1090-1/-2 (EXC3).