Ist das Ihr Unternehmen? Profil übernehmen
Herstellung maßgeschneiderter Gummimischungen und Masterbatche in Chargen von 1 bis 200 kg, inklusive Kalandrieren, Extrudieren und Vulkanisieren
WAGU Gummitechnik GmbH
WarsteinNeu auf Amplifa
Über WAGU Gummitechnik
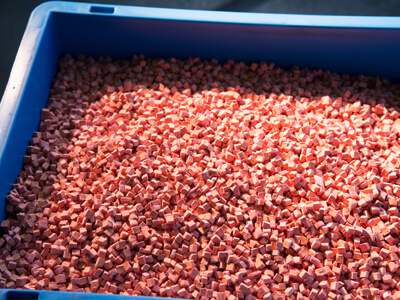
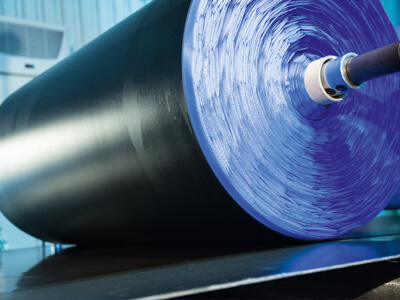
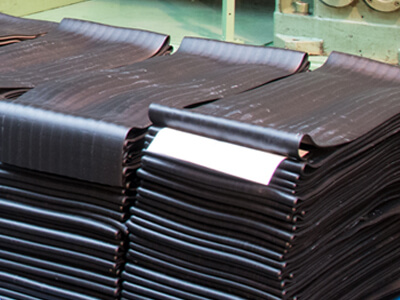
Die WAGU Gummitechnik GmbH in Warstein entwickelt und produziert seit über 50 Jahren individuelle Gummimischungen (Rubber Compounds) und Masterbatche für die technische Elastomerverarbeitung. Auf vier Innenmischerlinien werden Rezepturen für helle und farbige, schwarze, fasergefüllte und großvolumige Mischungen sowie auf einer separierten, kontaminationsgeschützten Linie Fluorkautschuk (FKM) hergestellt; die Chargengrößen reichen von 1 kg bis 200 kg, bei FKM von rund 60 kg je Charge. Das Leistungsportfolio umfasst Rezeptur- und Verfahrensentwicklung, Lohn-Compounding, Strainern (Siebe 0,1–0,8 mm), Extrudieren, Kalandrieren, Granulieren, Vulkanisieren von Bahnen mit oder ohne Gewebeeinlage sowie Rohlingsfertigung und Weiterkonfektion. Verarbeitet werden alle gängigen Elastomere wie NR, IR, BR, SBR, CR, FKM und FFKM sowie Hartgummi; die Mischungen werden unter anderem zu Wig-Wag-Fellen, Endlosfütterstreifen, Granulaten (ca. 5 x 5 mm) und extrudierten bzw. kalandrierten Bahnen (Produktbreite bis 1.650 mm, Dicke 0,3–15 mm) ausgeliefert. Rund 5.000 Rezepturen stehen im Repertoire, jede Charge wird dokumentiert und mit Prüfzertifikat geliefert. Kunden in 36 Ländern außen Europa, Asien, Nord- und Südamerika sowie Afrika stammen unter anderem aus Automobil-, Elektro-, Chemie- und Lebensmittelindustrie, Medizintechnik, Bahn- und Schifffahrtssektor sowie dem Maschinen- und Anlagenbau.
- Standort
- Warstein
- Verfahren
- Compounding / Gummiherstellung (Mischen von Elastomermischungen), Lohn-Compounding (Mischung nach Kundenrezeptur), Rezeptur- und Verfahrensentwicklung, Strainern (Siebfiltration 0,1–0,8 mm, online), Kalandrieren (kalandrierte Bahnen, Ablängen zu Einzelplatten), Roller-Head-Extrusion (Breitspritzkopf, blasenfreie extrudierte Bahnen), Extrudieren (Profile, Rohlinge, Bahnen), Granulieren (Würfel ca. 5 x 5 mm)
- Werkstoffe
- Naturkautschuk, Polyisoprenkautschuk, Butadienkautschuk, Styrol-Butadien-Kautschuk, Chloroprenkautschuk, Fluorkautschuk, Perfluorkautschuk, Hartgummi (mit Trinkwasserzulassung)
- Zertifikate
- DIN EN ISO 9001:2015, DIN EN ISO 50001:2018, Bauaufsichtliche Zulassung (DIBt), ACS Zulassung H 1005 KTW, WRAS Approval, FDA 21 CFR 177.2600, DVGW 270 (H 1005), Lebensmittelsicherheit, IATF-Anforderungen (prozessorientiert implementiert), KTW / ACS H 1005, Lebensmittelsicherheit (Hygiene Institut des Ruhrgebiets)
- Branchen
- Automobilindustrie, Elektromobilität, Bausektor, Oil & Gas, Lebensmittelindustrie, Maschinen- und Anlagenbau
- 01
Rezeptur- und Verfahrensentwicklung
- 02
Rohstoff-Qualitätssicherung und Verwiegung
- 03
Mischen (Lohn-Compounding) auf Innenmischerlinien
- 04
Strainern (Siebfiltration)
- 05
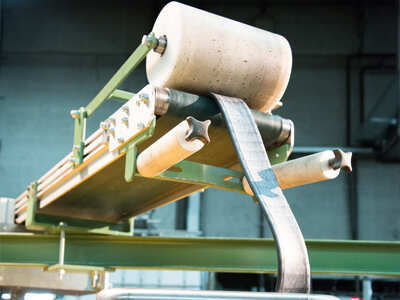
Extrudieren / Kalandrieren / Granulieren
- 06
Vulkanisieren (mit/ohne Gewebeeinlage)
- 07
Rohlingsfertigung / Weiterkonfektion
- 08
100%-Prüfung und Chargendokumentation
- 09
Lieferung inkl. Einfuhrbestimmungen und Zollformalitäten
Werkstoffe und Verfahren
Naturkautschuk
Ausgezeichnete mechanische Eigenschaften mit guter Elastizität, hoher Festigkeit und niedrigem Abrieb für dynamische Anwendungen.
Polyisoprenkautschuk
NR-ähnlicher Kautschuk mit guten Hysterese-Eigenschaften für technische Elastomerprodukte.
Butadienkautschuk
Sehr hohe Elastizität und geringer Abrieb für verschleißbeanspruchte Anwendungen.
Styrol-Butadien-Kautschuk
Gute Verarbeitbarkeit und geringer Abrieb für vielseitige technische Mischungen.
Chloroprenkautschuk
Witterungsbeständig, flammwidrig und quellbeständig gegen bestimmte Öle, Fette und Lösemittel.
Fluorkautschuk
Auf separierter, kontaminationsgeschützter Mischerlinie in Chargen von ca. 60 kg mit hoher Reinheit hergestellt.
Perfluorkautschuk
Für Anwendungen mit höchster Chemikalien- und Temperaturbeständigkeit, wenn andere Elastomere an ihre Grenzen stoßen.
Hartgummi (mit Trinkwasserzulassung)
Für Auskleidungen und Anwendungen im Trinkwasserbereich mit entsprechender Zulassung.
Standort
Warstein
DEProduktion und Vertrieb
- Stückgewicht / Größe
- Chargen 1–200 kg; Bahnen bis 1.650 mm breit
- Losgröße
- Kleinstmengen ab 1 kg bis Serien-Chargen
- Werkstoffe
- NR, IR, BR, SBR, CR, FKM, FFKM, Hartgummi
- Innenmischer Linie 1 (helle/farbige Mischungen, Online-Strainer)
- Innenmischer Linie 2 (schwarze Mischungen, Online-Strainer)
- Innenmischer Linie 3 (Großmengen, fasergefüllte Mischungen)
- FKM-Mischerlinie Linie 4 (kontaminationsgeschützt)
- Kombinierte Rollerhead-Kalanderlinie Troester (Baujahr 2020)
- Hybridanlage für Kalander- und Roller-Head-Bahnen
- Innenmischer GK190E mit zwei Walzwerken und Batch-off
Lieferformen und Bauteile
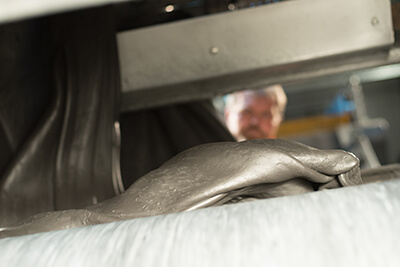
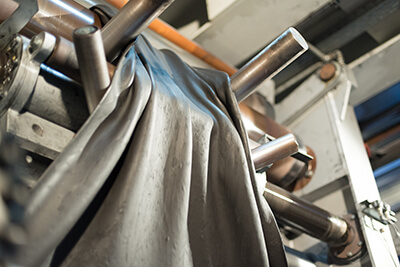
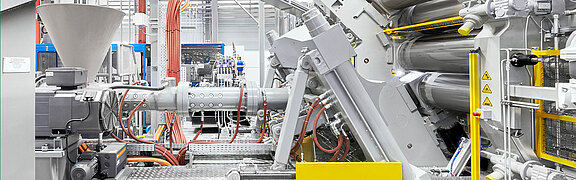
Einblicke in die Fertigung
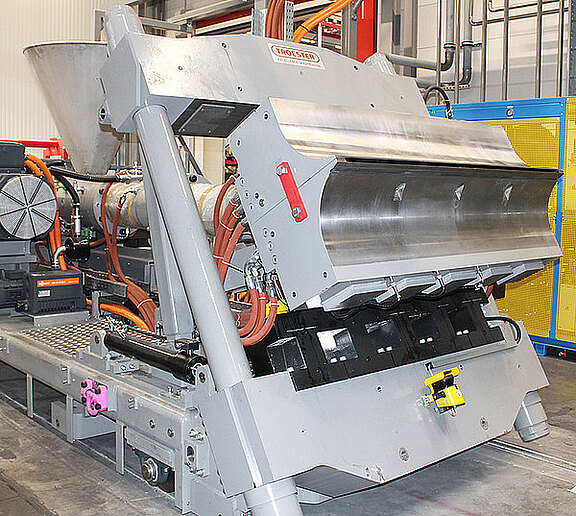
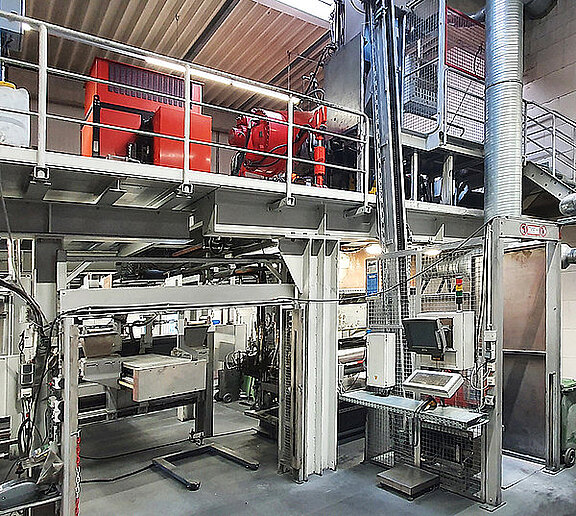
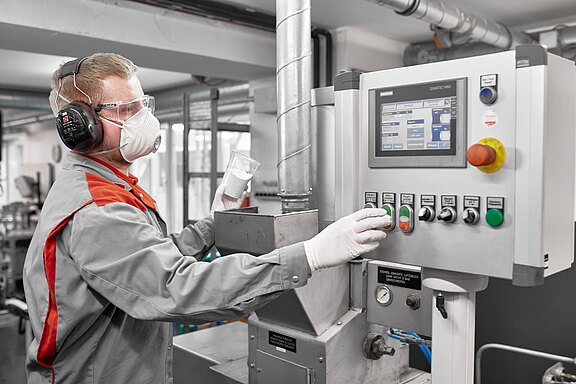
Branchen
Verfahren & technische Grenzen
| Verfahren | Toleranz | Max. Bauteil | Gewicht | Losgröße | Werkstoffe |
|---|---|---|---|---|---|
| Compounding / Gummiherstellung (Mischen von Elastomermischungen)Kunststoff | – | – | 1 kg – 200 kg | 1 kg – 200 kg | Naturkautschuk (NR), Polyisoprenkautschuk (IR), Butadienkautschuk (BR), Styrol-Butadien-Kautschuk (SBR), Chloroprenkautschuk (CR), Fluorkautschuk (FKM), FFKM, Hartgummi |
| Lohn-Compounding (Mischung nach Kundenrezeptur)Kunststoff | – | – | 1 kg – 200 kg | – | alle gängigen Elastomere |
| Rezeptur- und VerfahrensentwicklungEngineering | – | – | – | – | alle gängigen Elastomere |
| Strainern (Siebfiltration 0,1–0,8 mm, online)Kunststoff | – | – | – | – | alle gängigen Elastomere |
| Kalandrieren (kalandrierte Bahnen, Ablängen zu Einzelplatten)Kunststoff | Dicke ab ±5 µm (Messgenauigkeit) | 1.650 mm | – | Serien-Charge | alle gängigen Elastomere |
| Roller-Head-Extrusion (Breitspritzkopf, blasenfreie extrudierte Bahnen)Kunststoff | Messgenauigkeit Dicke ab ±5 µm | 1.650 mm | – | – | alle gängigen Elastomere (Mooney 25–120 MU, Dichte max. 2,5) |
| Extrudieren (Profile, Rohlinge, Bahnen)Kunststoff | – | – | – | – | alle gängigen Elastomere |
| Granulieren (Würfel ca. 5 x 5 mm)Kunststoff | – | – | – | – | alle gängigen Elastomere |
| Vulkanisieren von Bahnen (mit/ohne Gewebeeinlage)Kunststoff | – | – | – | – | alle gängigen Elastomere |
| Prüfung/Materialprüfung (100%-Prüfung: Härte, Dichte, Mooney-Viskosität, Rheologie, Abrieb,Prüfung | – | – | – | – | Gummimischungen / Elastomere |
8 Anlagen & Maschinen
| Maschine | Hersteller / Modell | Anzahl | Arbeitsraum | Baujahr | Standort |
|---|---|---|---|---|---|
| Kombinierte Rollerhead-Kalanderlinie (Extruder mit Breitspritzkopf, 4-Walzen-Kalander S-Typ, | Troester | 1 | Walzenbreite 1.800 mm, Walzendurchmesser 600 mm; Produktbreite max. 1.650 mm, Produktdicke 0,3–15 | 2020 | Warstein |
| Innenmischer Linie 1 (helle und farbige Mischungen, Online-Strainer) | – | 1 | – | – | Warstein |
| Innenmischer Linie 2 (schwarze Mischungen, Online-Strainer) | – | 1 | – | – | Warstein |
| Innenmischer Linie 3 (Großmengen und fasergefüllte Mischungen) | – | 1 | – | – | Warstein |
| FKM-Mischerlinie / Innenmischer Linie 4 (Fluorkautschuk, separiert, kontaminationsgeschützt, | – | 1 | – | – | Warstein |
| Hybridanlage zur Herstellung von Kalander- und Roller-Head-Bahnen | – | 1 | – | 2021 | Warstein |
| GK190E mit zwei Walzwerken und Batch-off | GK190E | 1 | – | – | Warstein |
| Kalanderlinie (Rollerhead-Kalanderlinie, siehe oben) | Troester | 1 | – | 2020 | Warstein |
Zusatzleistungen
Referenzkunden
Qualität und Zertifizierungen
Jede Charge wird zu 100 % geprüft, dokumentiert und mit einem Prüfzertifikat versehen – inklusive Härte, Dichte, Mooney-Viskosität und Rheologie sowie auf Wunsch Abrieb-, Zug- und Medienlagerungsprüfungen. Weitergehende Analysen wie DSC, IR, TGA und UV/Ozon-Beständigkeit erfolgen über Partnerlabore.
| Nachweis | Warstein |
|---|---|
| DIN EN ISO 9001:2015 | |
| DIN EN ISO 50001:2018 | |
| IATF-Anforderungen (prozessorientiert implementiert) | |
| Bauaufsichtliche Zulassung (DIBt) | |
| KTW / ACS H 1005 | |
| WRAS Approval | |
| FDA 21 CFR 177.2600 | |
| DVGW 270 (H 1005) | |
| Lebensmittelsicherheit (Hygiene Institut des Ruhrgebiets) |
Unternehmenshistorie
- 1998
Erstzertifizierung des Qualitätsmanagementsystems nach DIN EN ISO 9001
- 2011
Erweiterung der Produktion; Inbetriebnahme der separierten FKM-Mischerlinie (2026: 10-jähriges Jubiläum)
- 2015
Erstzertifizierung des Energiemanagementsystems nach DIN EN ISO 50001
- 2018
Modernisierung der Abwiegerei, Trennung der Füllstoffverwiegung und Inbetriebnahme einer vollautomatischen Verwiegeanlage für Kleinkomponenten
- 2019
Anbau einer Lagerhalle und Modernisierung der Werkstatt; technologische Erweiterung des GK190E um zwei Walzwerke und Batch-off
- 2020
Inbetriebnahme der kombinierten Rollerhead-Kalanderlinie von Troester
- 2021
Erweiterung der Produktion um eine Hybridanlage zur Herstellung von Kalander- und Roller-Head-Bahnen