Ist das Ihr Unternehmen? Profil übernehmen
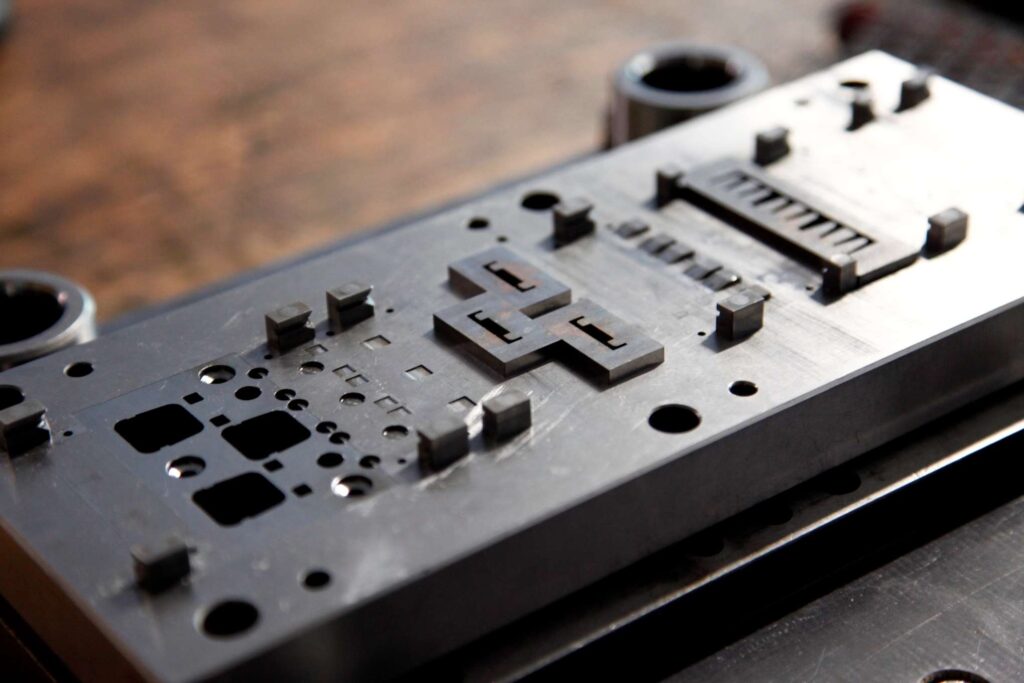
Fertigung von präzisen Stanz- und Biegeteilen aus Metall inkl. Werkzeugbau in Münster.
Wienker GmbH
Münster (Gustav-Stresemann-Weg 2)Neu auf Amplifa
Über die Wienker GmbH
Die Wienker GmbH ist ein familiengeführtes mittelständisches Unternehmen in Münster, das seit 1969 Stanz- und Biegeteile aus Metall fertigt. Das Leistungsspektrum umfasst die Konstruktion und Entwicklung (CAD/CAM, FEM-Simulation), den inhouse-Werkzeugbau für Stanz- und Folgeverbundwerkzeuge sowie die Serienfertigung auf 30 Bruderer-Stanzautomaten mit Nennkräften von 180 bis 800 kN. Verarbeitet werden Materialstärken von 0,1 bis 4 mm aus Stahl, Federstahl, Edelstahl, Aluminium, Kupfer, Messing, Bronze und Sonderlegierungen, auch als vorveredelte Bänder. Die Fertigung erfolgt von Prototypen und Kleinserien bis zur Großserie mit einer Kapazität von 200 bis 250 Millionen Teilen pro Jahr. Kunden stammen unter anderem aus der Automobilindustrie, Elektrotechnik, Medizintechnik, Luftfahrt (nicht-sicherheitsrelevante Anwendungen), Möbel- und Schlossindustrie, Haushaltsgeräte- und Sanitärtechnik. Die Produktion auf ca. 7.000 m² Betriebsfläche ist nach ISO 9001:2015 und ISO 14001:2015 zertifiziert.
- Standort
- Münster
- Verfahren
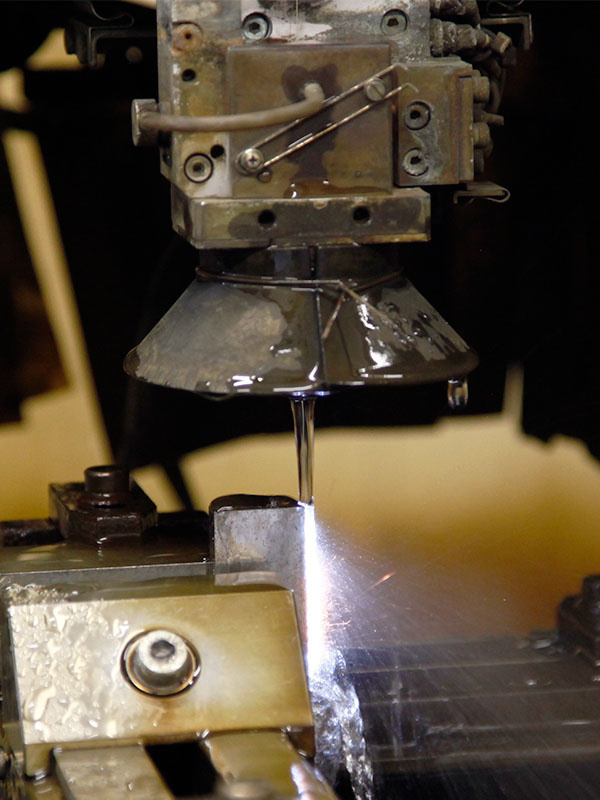
- Stanztechnik (Serienfertigung von Stanz- und Biegeteilen aus Bandware/Schüttgut), Stanzbiegetechnik, Biegeteilefertigung, Prägetechnik & Umformtechnik (Tiefziehen, Streckziehen, Prägen, Biegen, Umkanten, Sicken, Falzen,, Werkzeugbau (Folgeverbundwerkzeuge, Stanzwerkzeuge, inhouse), Fräsen (High-Speed-Fräszentren, Werkzeugbau), Drahterosion / Erodieren (Werkzeugbau), Werkzeugkonstruktion & Entwicklung (2D/3D CAD, FEM-Simulation, Machbarkeitsanalysen)
- Werkstoffe
- Stahl, Federstahl, Edelstahl, Chrom-Nickel-Stahl, Edelstahl 1.4301 ff., Aluminium, Kupfer, Messing
- Zertifikate
- ISO 9001:2015, ISO 14001:2015, ISO 9001, ISO 14001, IATF 16949, ISO 45001
- Gegründet
- 1969
- Mitarbeiter
- ca. 40
- Branchen
- Automobilindustrie, Elektronik/Elektrotechnik, Medizintechnik, Luftfahrt (nicht-sicherheitsrelevante Anwendungen), Möbelindustrie, Schloss-/Möbelschlossindustrie
- 01
Konstruktion und Entwicklung (CAD/CAM, FEM-Simulation, Machbarkeitsanalysen)
- 02
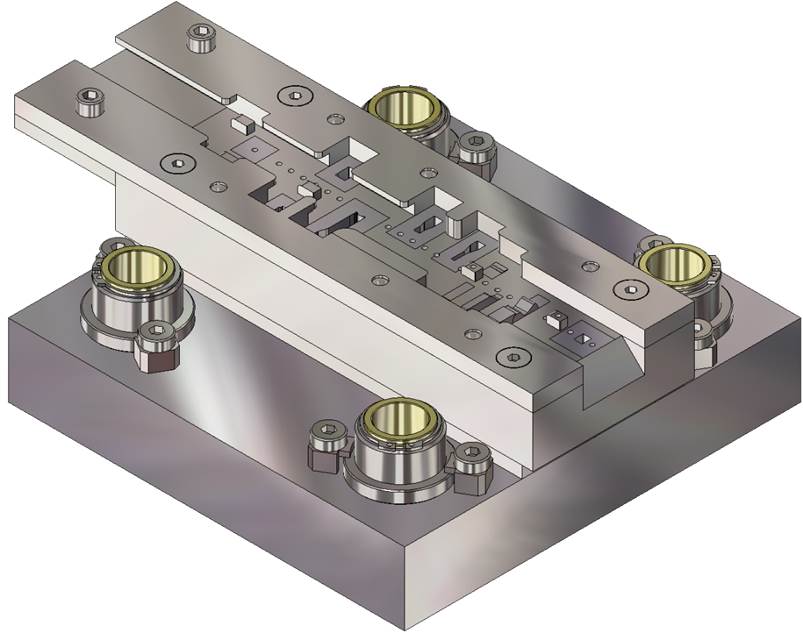
Werkzeugbau inhouse (Folgeverbundwerkzeuge, Stanzwerkzeuge)
- 03
Prototypenfertigung
- 04
Stanz- und Biegetechnik, Prägetechnik und Umformtechnik
- 05
Reinigung (Inhouse-Waschanlagen)
- 06
100 %-Qualitätskontrolle / automatisierte Sortierung
- 07
Veredelung über Partner (Verzinken, Vergolden, Versilbern, Verchromen, Härten,
- 08
Konsignationslager, Logistik mit eigenem Fuhrpark
Werkstoffe und Verfahren
Stahl
Standardwerkstoff für Stanz- und Biegeteile in allen Seriengrößen.
Federstahl
Für Bauteile mit dauerhafter Spannung wie Haltefedern und Clips.
Edelstahl (1.4301 ff.)
Einsatz, wenn Korrosionsbeständigkeit und Widerstandsfähigkeit gefordert sind.
Chrom-Nickel-Stahl
Für korrosionsbeständige mechanische und elektrische Komponenten.
Aluminium
Leichter Werkstoff für Gehäuse und technische Komponenten.
Kupfer
Hohe Leitfähigkeit für elektrische Kontakte.
Messing
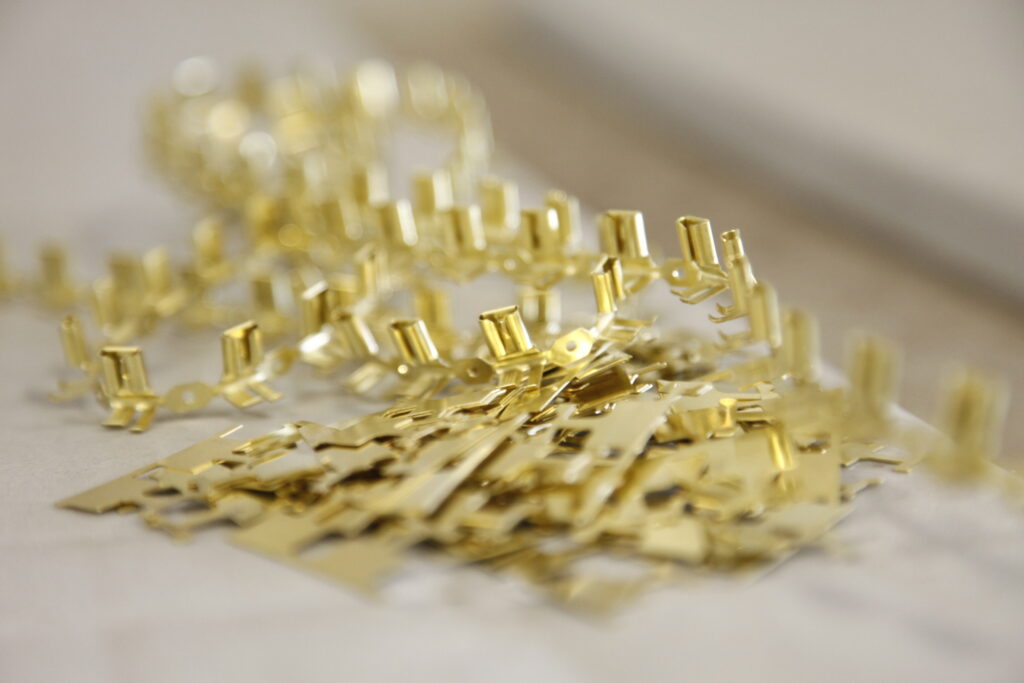
Gut umformbar und leitfähig, u. a. für Batteriehalterungen und Steckkontakte.
Bronze
Verschleißfestes Kontaktelement mit guten Gleiteigenschaften.
Vorveredelte Bänder
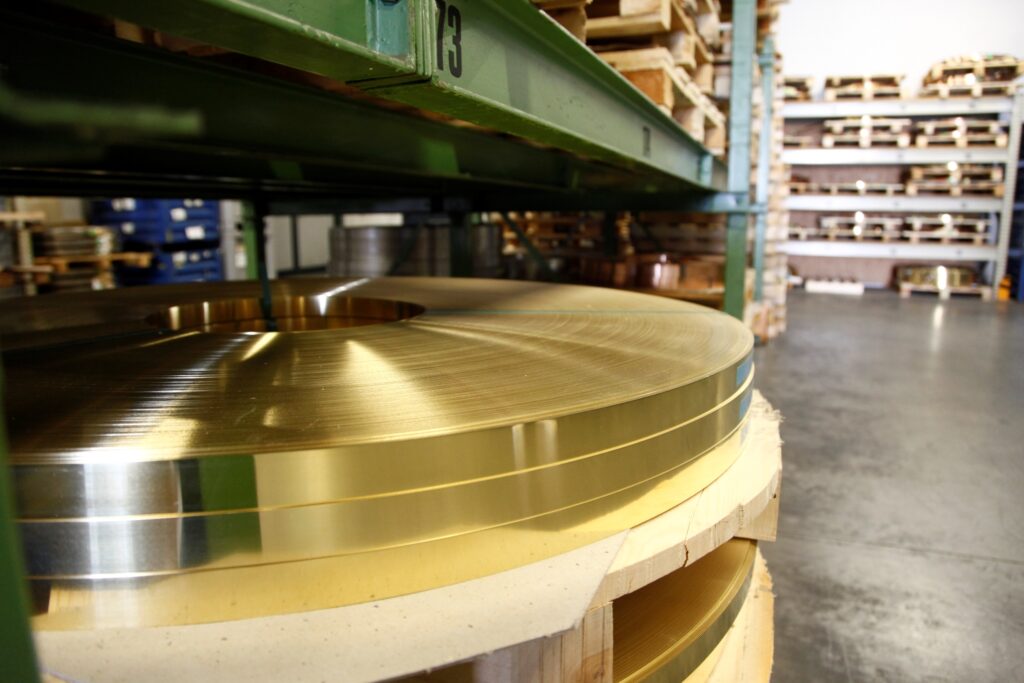
Verzinnte, versilberte oder selektiv veredelte Bänder reduzieren nachgelagerte Arbeitsschritte.
Werkzeugstahl 1.2379
Hochlegierter Werkzeugstahl für langlebige Stanz- und Folgeverbundwerkzeuge.
CPM REX M4
Hochleistungswerkzeugstahl für verschleißfeste Werkzeugteile.
Werkzeugbeschichtungen (TiN, TiCN, DLC)
Erhöhen die Standzeit der Stanzwerkzeuge.
Standorte
Münster
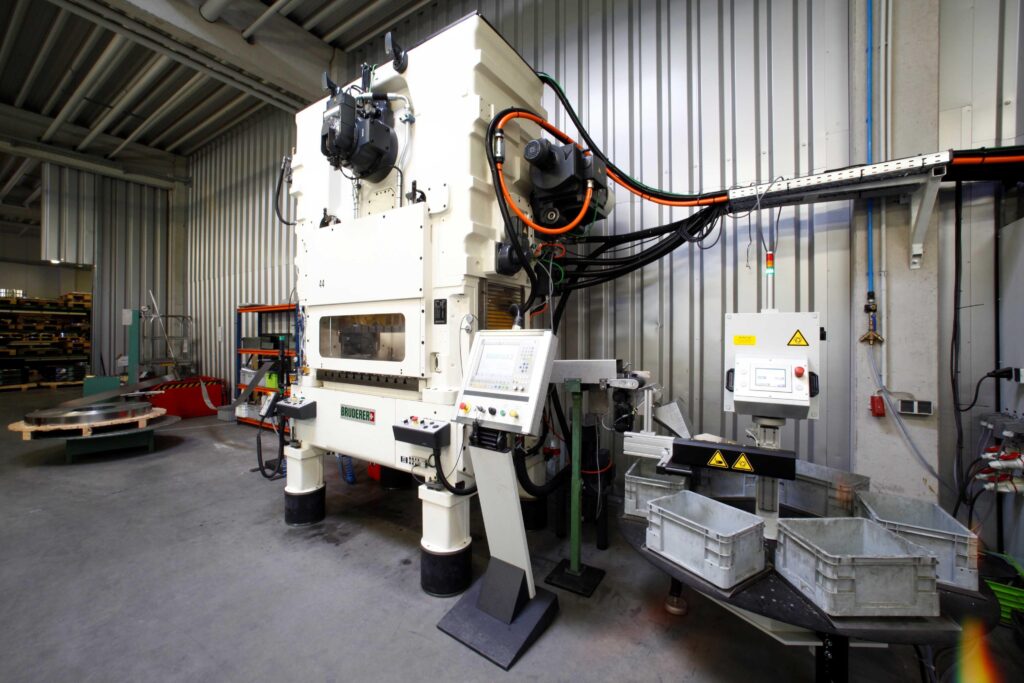
DEHauptstandort: Konstruktion, Werkzeugbau, Produktion
- Losgröße
- Prototyp bis Großserie; Stanzbiegetechnik 100.000–5 Mio. Teile/Jahr
- Werkstoffe
- Stahl, Federstahl, Edelstahl, Aluminium, Kupfer, Messing, Bronze, Sonderlegierungen
- 30 Bruderer-Stanzautomaten (180–800 kN, bis 600 Hübe/Min.)
- High-Speed-Fräszentren
- Drahterosion
- Inhouse-Waschanlagen
- Sortieranlagen (100 %-Kontrolle, 0 ppm)
- Laserschneidanlage für Prototypenzuschnitte
Bauteile
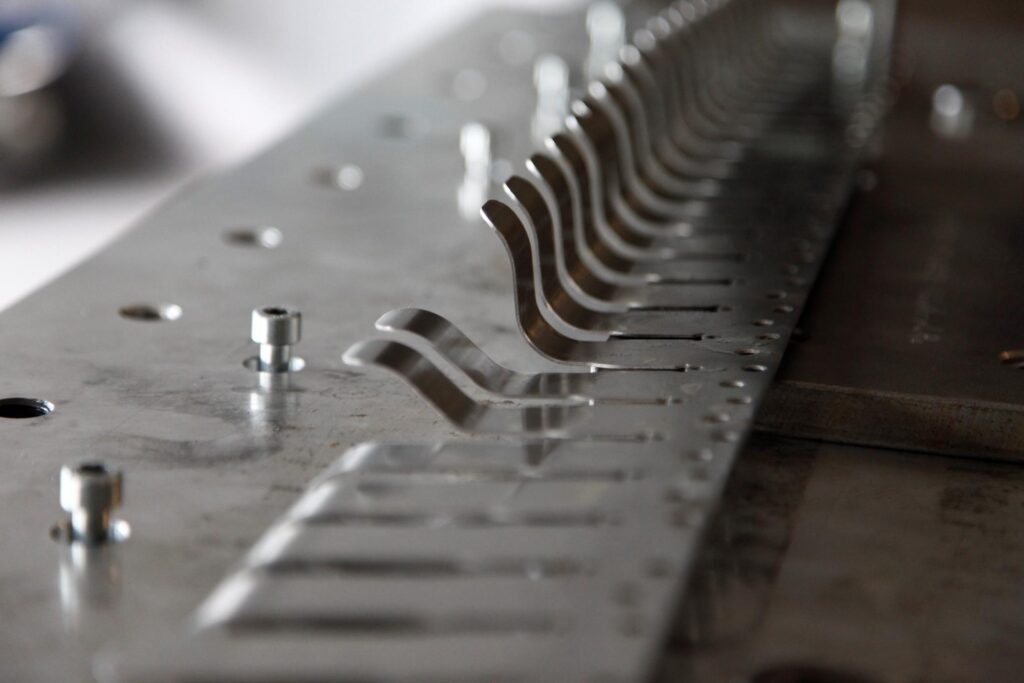
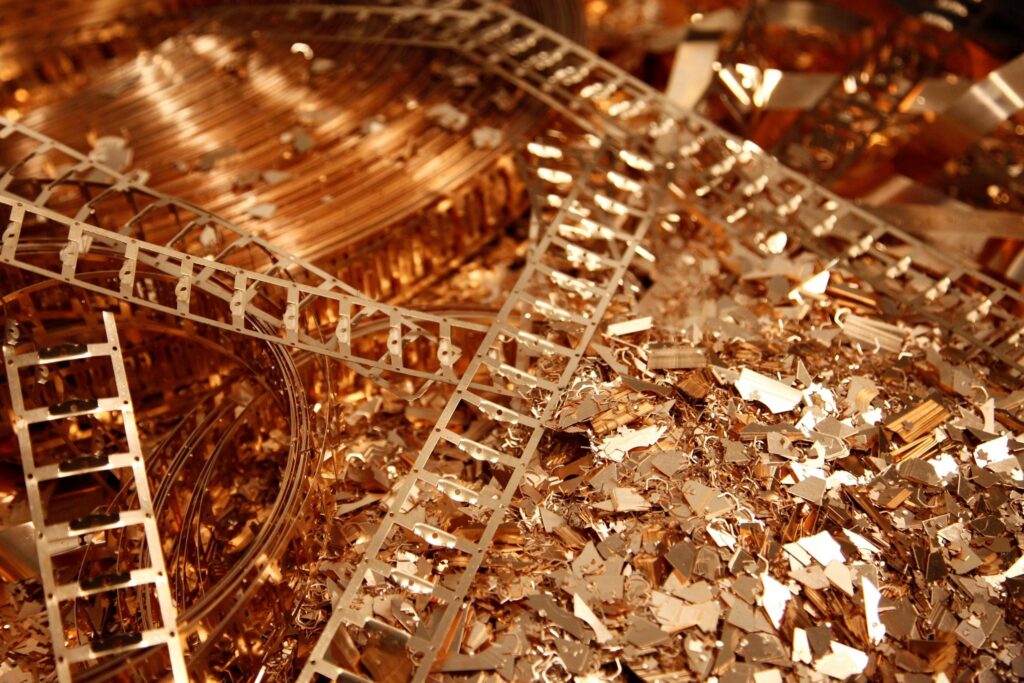
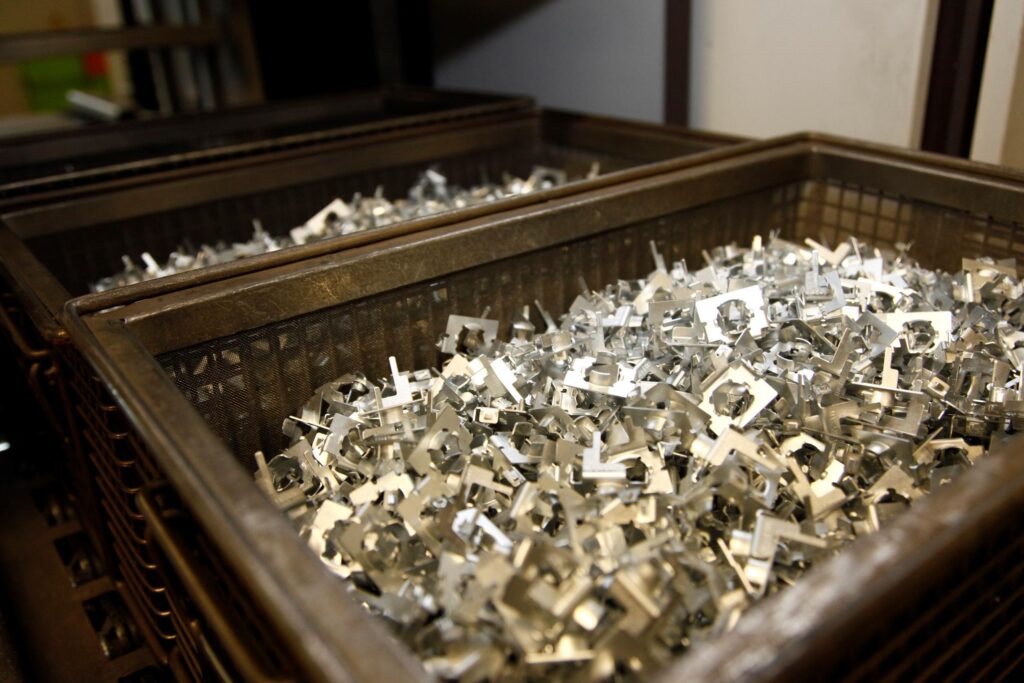
Einblicke in die Fertigung
Branchen
Verfahren & technische Grenzen
| Verfahren | Toleranz | Max. Bauteil | Gewicht | Losgröße | Werkstoffe |
|---|---|---|---|---|---|
| Stanztechnik (Serienfertigung von Stanz- und Biegeteilen aus Bandware/Schüttgut)Umformung | Hundertstel-Millimeter-Bereich | 300 mm (maximale Bandbreite) | – | 200–250 Mio. Stk./Jahr (Gesamtkapazität) | Stahl, Federstahl, Edelstahl, Chrom-Nickel-Stahl, Aluminium, Kupfer, Messing, Bronze, Sonderlegierungen, vorveredelte Bänder (verzinnt, versilbert) |
| StanzbiegetechnikUmformung | Hundertstel- und Tausendstel-Millimeterbereich | – | – | 100.000 Teile/Jahr – 5 Mio. Teile/Jahr | Aluminium, Federstahl, Messing, Bronze, Chrom-Nickel-Stahl, Kupfer, Edelstahl, Stahl |
| BiegeteilefertigungUmformung | – | – | – | – | Messing, Kupfer, Bronze, Edelstahl, Aluminium, Federstahl |
| Prägetechnik & Umformtechnik (Tiefziehen, Streckziehen, Prägen, Biegen, Umkanten, Sicken, Falzen,Umformung | – | – | – | – | Aluminium, Edelstahl (1.4301 ff.), Stahl (verzinkt), Kupfer, Messing, Federstahl |
| Werkzeugbau (Folgeverbundwerkzeuge, Stanzwerkzeuge, inhouse)Engineering | – | – | – | – | 1.2379, CPM REX M4, TiN, TiCN, DLC |
| Fräsen (High-Speed-Fräszentren, Werkzeugbau)Zerspanung | – | 500 mm (max. Werkzeuggröße BxL, | – | – | 1.2379, CPM REX M4 |
| Drahterosion / Erodieren (Werkzeugbau)Zerspanung | – | 500 mm (max. Werkzeuggröße BxL, | – | – | 1.2379, CPM REX M4 |
| Werkzeugkonstruktion & Entwicklung (2D/3D CAD, FEM-Simulation, Machbarkeitsanalysen)Engineering | – | – | – | – | – |
| 100 % Qualitätskontrolle / Sortierung (Kamerasysteme, Sortieranlagen)Prüfung | – | – | – | – | – |
| Prototypenfertigung (inkl. lasergeschnittene Zuschnitte, manuelle Umformlösungen)Umformung | – | – | – | Prototypen in unter 3 Wochen | Stahl, Federstahl, Edelstahl, Aluminium, Kupfer, Messing, Bronze |
| Reinigung von Schüttgut (Inhouse-Waschanlagen)Oberfläche | – | – | – | – | – |
| Laserbeschriftung/Markierung (per Laser, Etikett oder Prägung)Oberfläche | – | – | – | – | – |
8 Anlagen & Maschinen
| Maschine | Hersteller / Modell | Anzahl | Arbeitsraum | Baujahr | Standort |
|---|---|---|---|---|---|
| Stanzautomat (Pressengröße 180 kN) | Bruderer | – | – | – | Münster, Gustav-Stresemann-Weg 2 |
| Stanzautomat (Pressengröße 800 kN) | Bruderer | – | – | – | Münster, Gustav-Stresemann-Weg 2 |
| Bruderer-Stanzautomaten (gesamter Maschinenpark) | Bruderer | 30 | Nennkraft 180–800 kN, bis 600 Hübe/Min., Bandbreite max. 300 mm, max. Werkzeuggröße (BxL) 500 mm x | – | Münster, Gustav-Stresemann-Weg 2 |
| High-Speed-Fräszentrum | – | – | – | – | Münster, Gustav-Stresemann-Weg 2 |
| Drahterosion | – | – | – | – | Münster, Gustav-Stresemann-Weg 2 |
| Inhouse Waschanlage | – | – | – | – | Münster, Gustav-Stresemann-Weg 2 |
| Sortieranlage (100 % Kontrolle, 0 ppm) | – | – | – | – | Münster, Gustav-Stresemann-Weg 2 |
| Laserschneidanlage (laseressägte Zuschnitte für Prototypen) | – | – | – | – | Münster, Gustav-Stresemann-Weg 2 |
Zusatzleistungen
Qualität und Zertifizierung
Das Qualitätsmanagementsystem ist nach ISO 9001:2015 und ISO 14001:2015 zertifiziert (DEKRA). Die Fertigung wird durch kamerabasierte Vollkontrollen und automatisierte Sortieranlagen mit 0-ppm-Ziel sowie statistische Prüfmethoden abgesichert.
| Nachweis | Münster |
|---|---|
| ISO 9001 | |
| ISO 14001 | |
| IATF 16949 | |
| ISO 45001 |
Historie
- 1969
Gründung durch Heinz Wienker; Bau des ersten Werkzeugs (Thermostate) und Inbetriebnahme des ersten Stanzautomaten.
- 1975
Umzug mit rund 20 Mitarbeitern ins Gewerbegebiet Münster Hiltrup.
- 1985
Erwerb der Wienker GmbH durch Karl-Heinz Göbel mit Sohn Stefan Göbel.
- 2005
Standortwechsel unter Leitung von Stefan Göbel ins Gewerbegebiet Münster Loddenheide.