Ist das Ihr Unternehmen? Profil übernehmen
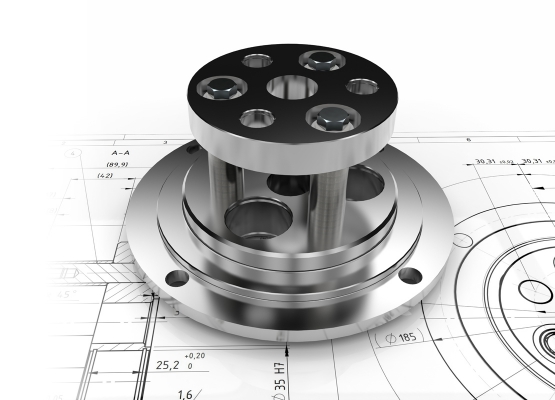
Lohnfertigung von Dreh- und Frästeilen in nahezu allen Güten – vom Einzelteil bis zur Mittel- und Kleinserie.
Würz & Gysler Maschinenbau GmbH
Schwanau (Im Heidenwinkel 3)Neu auf Amplifa
Über uns
Die Würz & Gysler Maschinenbau GmbH ist ein zerspanungstechnischer Lohnfertiger aus Schwanau in Baden-Württemberg. Das 16-köpfige Team fertigt auf rund 1000 m² Produktionsfläche mit 14 CNC-Fertigungsmaschinen Dreh- und Frästeile in nahezu allen Werkstoffgüten – von Einzelteilen bis hin zu Mittel- und Kleinserien. Im Drehbereich werden Bauteile von Ø 10 mm bis Ø 1350 mm bei Längen bis 4000 mm bearbeitet; im Fräsbereich stehen unter anderem zwei 5-Achs-Bearbeitungszentren (GROB G350 und G550) mit Palettenautomatisierung zur Verfügung. Zusätzlich werden Sägen, Schleifen und Nutenstoßen sowie CAD/CAM-Programmierung mit TopSolid angeboten. Wärmebehandlung, Beschichtung und Blechbearbeitung (Laserschneiden, Abkanten, Roboterschweißen) erfolgt über etablierte Partner, darunter die B-T-F GmbH in Ettenheim.
- Standort
- Schwanau
- Verfahren
- CNC-Drehen (angetriebene Werkzeuge), CNC-Fräsen (3-, 4- und 5-Achs), Sägen, Schleifen, Nutenstoßen, CAD/CAM-Programmierung (TopSolid), Härteverfahren (extern): Vergüten, Plasmanitrieren, Induktionshärten, Einsatzhärten, Gasnitrieren, Beschichtungsverfahren (extern): Hartverchromen, Verzinken, Durni-Coat, Brünieren, Eloxieren
- Werkstoffe
- S355, 16MnCr5, 42CrMo4, 34CrNiMo, 14CrMoV6-9, diverse Edelbaustähle, Aluminium, S355 (Baustahl)
- Gegründet
- 1975
- Mitarbeiter
- 16
- Branchen
- Maschinenbau, Lohnfertigung / Zulieferung, Anlagenbau, Zerspanung / Lohnfertigung (Dreh- und Frästeile in Einzelteilen bis Mittel- und
- 01
Angebot und Kalkulation
- 02
Arbeitsvorbereitung
- 03
CAD/CAM-Programmierung (TopSolid)
- 04
Sägen des Rohteils
- 05
CNC-Drehen / CNC-Fräsen
- 06
Schleifen / Nutenstoßen
- 07
Wärmebehandlung (extern)
- 08
Oberflächenbehandlung (extern)
- 09
Qualitätsprüfung
- 10
Versand
Werkstoffe & Verfahren
S355 (Baustahl)
Allgemeiner Konstruktionsstahl für tragende und mechanisch beanspruchte Bauteile.
16MnCr5
Einsatzstahl für einsatzgehärtete Bauteile wie Zahnräder und Wellen.
42CrMo4
Vergütungsstahl für hochbelastete Bauteile.
34CrNiMo
Legierter Vergütungsstahl für Bauteile mit hoher Kerbschlagzähigkeit.
14CrMoV6-9
Hochfester Werkzeug- und Vergütungsstahl für beanspruchte Komponenten.
Diverse Edelbaustähle
Gefertigt nach Kundenanforderung in unterschiedlichen Güten.
Aluminium
Leichtmetall für Bauteile mit Anforderungen an Gewicht und Korrosionsbeständigkeit.
Standorte
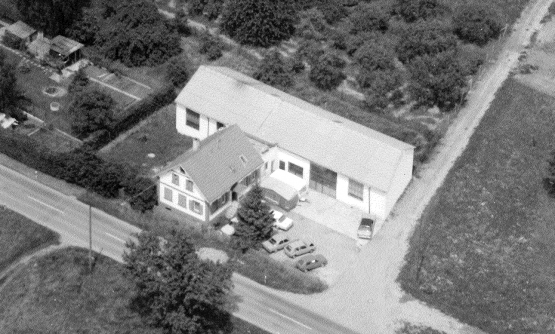
Schwanau
DEProduktion und Verwaltung
- Stückgewicht / Größe
- Drehen Ø 10–1350 mm, Länge bis 4.000 mm
- Losgröße
- Einzelteile bis Mittel- und Kleinserien
- Werkstoffe
- Stahl, Edelbaustähle, Aluminium u. a.
- FAT TUR 1350 MN (Ø 900 × 4000 mm)
- DMG CTX 510 eco
- 2× Monforts DNC 500
- Boehringer VDF 250 / 2× VDF 400
- Reiden RX 10 5-Achs (2-fach Palettenwechsler)
- GROB G350 5-Achs (50-fach Palettenbahnhof)
- GROB G550 5-Achs (15-fach Palettenbahnhof)
- Kekeisen Bettfräsmaschine (X 2500)
- Hurco HMX500i 4-Achs
- Hurco BAZ, Bridgeport BAZ
- TopSolid CAD/CAM
Bauteile
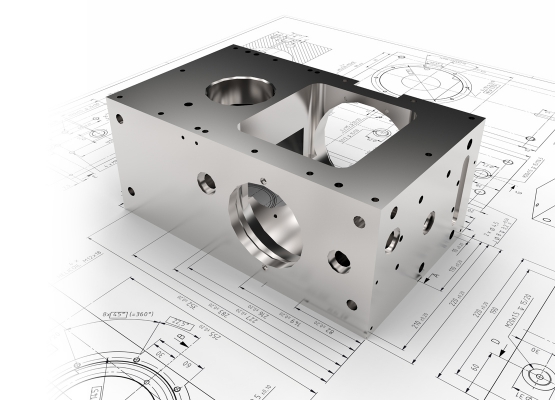
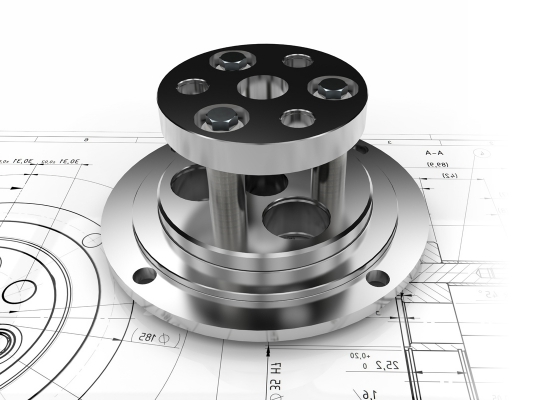
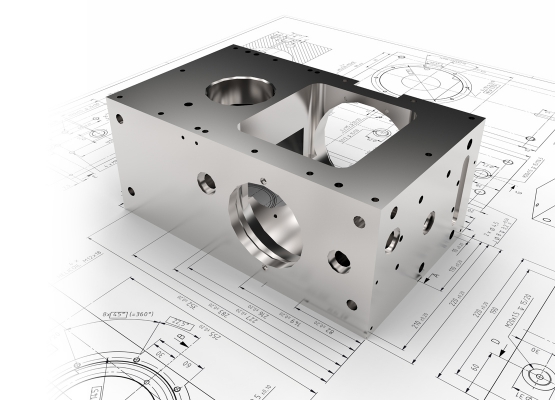
Einblicke in die Fertigung
Branchen
Verfahren & technische Grenzen
| Verfahren | Toleranz | Max. Bauteil | Gewicht | Losgröße | Werkstoffe |
|---|---|---|---|---|---|
| CNC-Drehen (angetriebene Werkzeuge)Zerspanung | – | 4000 mm | – | Einzelteile – Mittel- und Kleinserien | nahezu alle Güten (Stahl, Edelstahl, Aluminium etc.) |
| CNC-Fräsen (3-, 4- und 5-Achs)Zerspanung | – | – | – | Einzelteile – Mittel- und Kleinserien | nahezu alle Güten |
| SägenZerspanung | – | – | – | – | S355, 16MnCr5, 42CrMo4, 34CrNiMo, 14CrMoV6-9, Edelbaustähle, Aluminium |
| SchleifenZerspanung | – | – | – | – | – |
| NutenstoßenZerspanung | – | – | – | – | – |
| CAD/CAM-Programmierung (TopSolid)Engineering | – | – | – | – | – |
| Härteverfahren (extern): Vergüten, Plasmanitrieren, Induktionshärten, Einsatzhärten, GasnitrierenWärmebehandlung | – | – | – | – | – |
| Beschichtungsverfahren (extern): Hartverchromen, Verzinken, Durni-Coat, Brünieren, EloxierenOberfläche | – | – | – | – | – |
| Blechbearbeitung (extern, B-T-F GmbH): Laserschneiden, Abkanten, RoboterschweißenFügen | – | 3000 mm × 1500 mm | – | – | – |
12 Anlagen & Maschinen
| Maschine | Hersteller / Modell | Anzahl | Arbeitsraum | Baujahr | Standort |
|---|---|---|---|---|---|
| Zyklengesteuerte Drehmaschine mit angetriebenen Werkzeugen | FAT TUR 1350 MN | 1 | Ø 900 x 4000 mm / Ø 1350 über Bett | – | Schwanau |
| CNC-Drehmaschine mit angetriebenen Werkzeugen | DMG CTX 510 eco | 1 | Ø 300 x 1000 mm | – | Schwanau |
| CNC-Drehmaschine mit angetriebenen Werkzeugen | Monforts DNC 500 | 2 | Ø 400 x 300 mm | – | Schwanau |
| CNC-Drehmaschine mit angetriebenen Werkzeugen | Boehringer VDF 250 | 1 | Ø 320 x 2000 mm | – | Schwanau |
| CNC-Drehmaschine mit angetriebenen Werkzeugen (120 mm Hohlspindel) | Boehringer VDF 400 | 2 | Ø 600 x 2000 mm | – | Schwanau |
| 5-Achs Universal Bearbeitungs-Fräszentrum, 2-fach Palettenwechsler | Reiden RX 10 | 1 | X 1000 / Y 1100 / Z 810 mm | – | Schwanau |
| 5-Achs Universal Bearbeitungszentrum mit Automatisierung (50-fach Palettenbahnhof) | GROB G350 | 1 | X 600 / Y 855 / Z 805 mm | 2024 | Schwanau |
| 5-Achs Universal Bearbeitungszentrum mit Automatisierung (15-fach Palettenbahnhof) | GROB G550 | 1 | X 800 / Y 1020 / Z 1020 mm | – | Schwanau |
| Bettfräsmaschine mit Schwenkkopf | Kekeisen | 1 | X 2500 / Y 1200 / Z 1300 mm | – | Schwanau |
| Horizontales 4-Achs Bearbeitungszentrum mit Palettisierung | Hurco HMX500i | 1 | X 810 / Y 610 / Z 640 mm | – | Schwanau |
| Bearbeitungszentrum (Fräse) | Hurco BAZ | 1 | X 1000 / Y 500 mm | – | Schwanau |
| Bearbeitungszentrum (Fräse) | Bridgeport BAZ | 1 | X 1000 / Y 500 mm | – | Schwanau |
Zusatzleistungen
Historie
- 1975
Errichtung der ersten mechanischen Werkstätte durch Walter Gysler und Hans-Peter Würz in Schwanau-Allmannsweier; Eintrag ins Handelsregister am 15.09.1975.
- 1982
Gründung der Würz & Gysler Maschinenbau GmbH in Schwanau mit 10 Mitarbeitern.
- 1995
Hans-Peter Würz scheidet aus gesundheitlichen Gründen aus; Walter Gysler führt die Firma allein weiter.
- 1997
Umzug ins Industriegebiet Schwanau und Vergrößerung der Produktionsfläche von 500 auf 1000 m²; Gründung der B-T-F GmbH (Blechbearbeitung) in Ettenheim.
- 2002
Eintritt von Kai Gysler nach abgeschlossenem Betriebswirtschaftsstudium.
- 2005
Kontinuierliche Modernisierung des Maschinenparks.
- 2008
Erweiterung der Geschäftsführung durch Kai Gysler.
- 2011
Inbetriebnahme eines 5-Achs Universalbearbeitungszentrums mit 2-fach Palettierung und externem Programmierplatz; 16 Mitarbeiter.
- 2015
40-jähriges Betriebsjubiläum; Walter Gysler überträgt seine Anteile an seine Kinder.
- 2018
Erweiterung des Maschinenparks um eine 5-Achs Fräsmaschine GROB.
- 2022
Erweiterung der GROB G550 um eine 15-fach Palettisierung in Eigenregie.
- 2023
Erhöhung der Drehkapazität durch eine Monforts-Drehmaschine.
- 2024
Neue 5-Achs Fräsmaschine GROB G350 der neuesten Generation.
- 2025
50-jähriges Betriebsjubiläum.