Ist das Ihr Unternehmen? Profil übernehmen
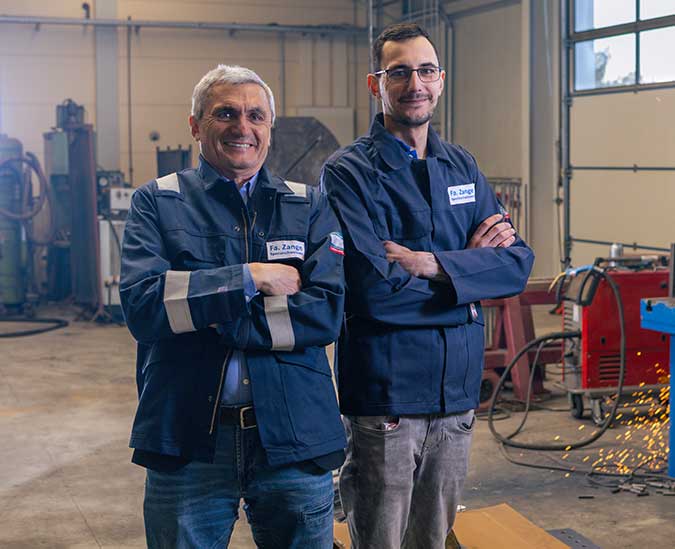
Schweißfachbetrieb für Reparatur-, Auftrags- und Spezialschweißen kombiniert mit mobiler und stationärer mechanischer Bearbeitung.
Zange Spezialschweissen GmbH
Grammetal / OT Nohra (Steinbrüchenstraße 10) · Grammetal / OT Ulla (Zweigstelle)Neu auf Amplifa
Über Zange Spezialschweissen
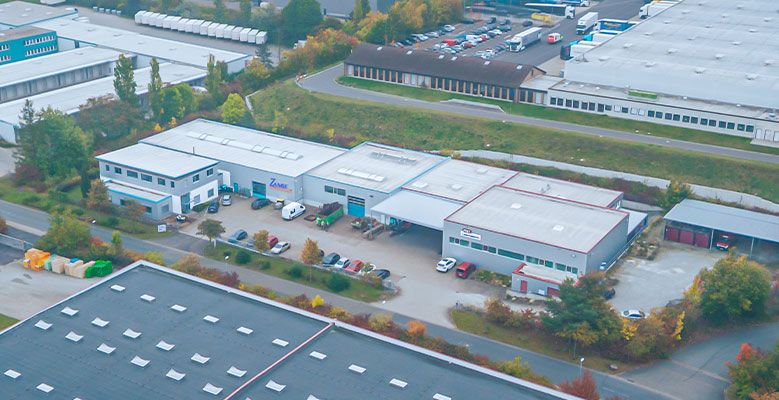
Die Zange Spezialschweissen GmbH ist ein zertifizierter Schweißfachbetrieb mit Sitz im thüringischen Grammetal bei Weimar. Das Unternehmen wurde 1992 gegründet und ist auf Reparaturschweißen, Auftragschweißen (Cladding), Betonstahlschweißen, Gussschweißen sowie Muster- und Einzelteilfertigung spezialisiert. Kernkompetenz ist die Verbindung technologisch ausgereifter Reparaturschweißlösungen mit mobiler mechanischer Bearbeitung (Bohren, Fräsen, Drehen, Spindeln, Flanschbearbeitung) direkt vor Ort – ohne Demontage und Transport der Bauteile. Ergänzend fertigt die eigene mechanische Werkstatt Einzelstücke und Kleinserien im konventionellen und NC-Bearbeitungsbereich. Bearbeitete Werkstoffe sind Stahl, nichtrostende Stähle, Aluminium, Guss und Betonstahl. Die Kunden kommen aus Maschinen- und Anlagenbau, Stahl- und Sondermaschinenbau, Automobil- und Luftfahrtindustrie, Zement-, Kalk- und Schwerindustrie, Schiffbau sowie Chemie- und Energieanlagen. Seit 2023 arbeitet das Unternehmen am Standort Steinbrüchenstraße 10 im Gewerbegebiet UNO-Nohra; 2026 ist eine Montagehalle für Werkstücke bis 63 Tonnen geplant.
- Standort
- Grammetal / OT Nohra
- Verfahren
- Reparaturschweißen, Auftragschweißen (Cladding), Betonstahlschweißen (DIN EN ISO 17660-1), Gussschweißen, Musterbau und Fertigungsschweißen, Mobile mechanische Bearbeitung (Bohren, Fräsen, Drehen, Spindeln, Flanschbearbeitung), Mechanische Werkstatt (Einzelstücke und Kleinserien, konventionelles und NC-Bearbeitung), 3D-Laservermessung
- Werkstoffe
- Stahl, Unlegierte Stähle (Gruppe 1.1, 1.2, 1.3 nach CEN ISO/TR 15608), Nichtrostende Stähle (Gruppe 8.1 nach CEN ISO/TR 15608), Aluminium (Gruppen 22, 23 nach CEN ISO/TR 15608), Guss, Betonstahl, Stahl (unlegiert, Gruppen 1.1/1.2/1.3), Nichtrostende Stähle (Edelstahl)
- Zertifikate
- DIN EN 1090-2 EXC 3 (Stahl), DIN EN 1090-3 EXC 2 (Aluminium), DIN EN ISO 17660-1 (Betonstahlschweißen), DIN EN ISO 3834-2:2021, DIN EN ISO 9001:2015, DIN EN ISO 9712 PT Stufe 2, DIN EN ISO 9712 VT Stufe 2 (Sichtprüfung), DIN 18800-7 (Eignungsnachweis), DIN EN ISO 17660-1 (Betonstahl), DIN 18800-7 Eignungsnachweis, DIN EN ISO 9712 PT2/VT2 (Personal)
- Gegründet
- 1992
- Branchen
- Maschinen- & Anlagenbau, Stahlbau & Sondermaschinenbau, Automobil- & Luftfahrtindustrie, Zement-, Kalk- & Schwerindustrie, Schiffbau, Chemie- & Energieanlagen
- 01
Technologie- und Werkstoffberatung
- 02
Reparatur- und Spezialschweißen (E-Hand, MAG, Fülldraht, WIG, CMT)
- 03
Werkstoffnachbehandlung (HIFIT/UIT, induktive Vorwärmung)
- 04
Mechanische Bearbeitung mobil oder in der Werkstatt
- 05
3D-Laservermessung und zerstörungsfreie Prüfung (VT2, PT2)
- 06
Muster- und Einzelteilfertigung
Werkstoffe & Verfahren
Stahl (unlegiert, Gruppen 1.1/1.2/1.3)
Grundwerkstoff für Reparatur-, Fertigungs- und Auftragschweißen im Maschinen- und Stahlbau.
Nichtrostende Stähle (Edelstahl)
Schweiß- und Reparaturarbeiten an korrosionsbeanspruchten Bauteilen der Chemie- und Energieanlagen.
Aluminium
Schweißarbeiten nach EN 1090-3 EXC 2 an Aluminiumtragwerken und Leichtbaukomponenten.
Guss
Gussschweißen zur Instandsetzung verschlissener oder beschädigter Gussteile.
Betonstahl
Zertifiziertes Betonstahlschweißen nach DIN EN ISO 17660-1 für Bewehrungen und Betonstahlkonstruktionen.
CMT-Verfahren (Kaltmetalltransfer)
Wärmearmes Schweißverfahren, seit 2013 im Einsatz, u. a. für dünne Bleche und Auftragschweißungen.
HIFIT/UIT-Hämmerverfahren
Nachbehandlung von Schweißnahtübergängen zur Verbesserung der Betriebsfestigkeit dynamisch belasteter Konstruktionen.
ZfP nach DIN EN ISO 9712 (PT2, VT2)
Zertifizierte Eindring- und Sichtprüfung an Schweißnähten und Bauteilen.
Standorte
Grammetal / OT Nohra
DEHauptniederlassung: Schweißfachbetrieb, mechanische Werkstatt, Verwaltung
- Stückgewicht / Größe
- Bearbeitung bis 10 t im Betrieb; Bohrwerk bis 3000 kg
- Losgröße
- Einzelstücke und Kleinserien
- Werkstoffe
- Stahl, Edelstahl, Aluminium, Guss
- Bohrwerk TOS W100A (X 1600 / Y 1120 / Z 1250 mm, 3000 kg)
- Servokonventionelle Bohrmaschine (Bohrleistung 60 mm)
- Konventionelle Drehmaschine Ø 800/400 mm, L 4000 mm
- NC-Drehmaschine Ø 800/630 mm, L 4000 mm
- Gehrungsbandsägen bis 500 x 400 mm
- HIFIT-Gerät (mobil und stationär)
Grammetal / OT Ulla
DEZweigstelle (Im Dorfe 8)
Bauteile & Leistungen
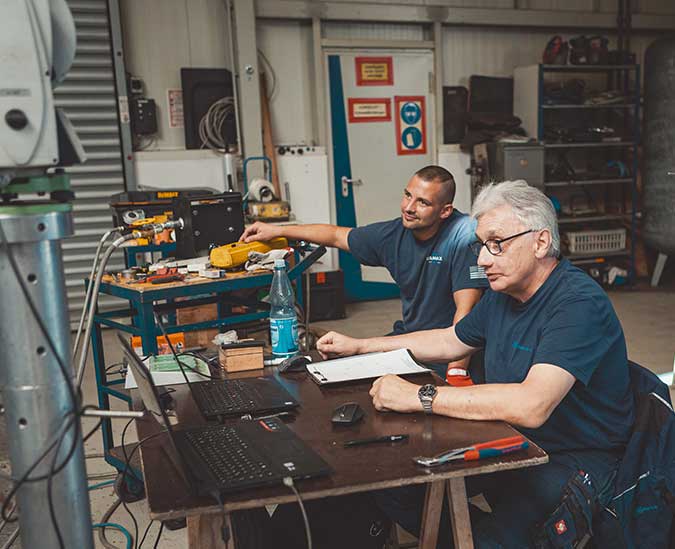
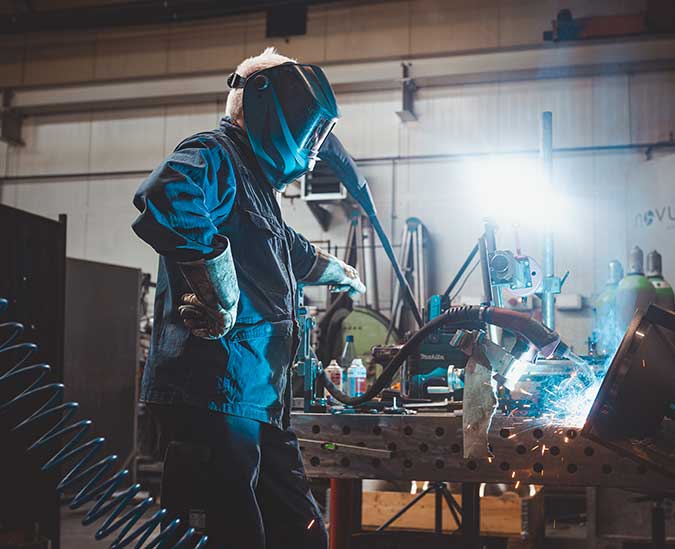
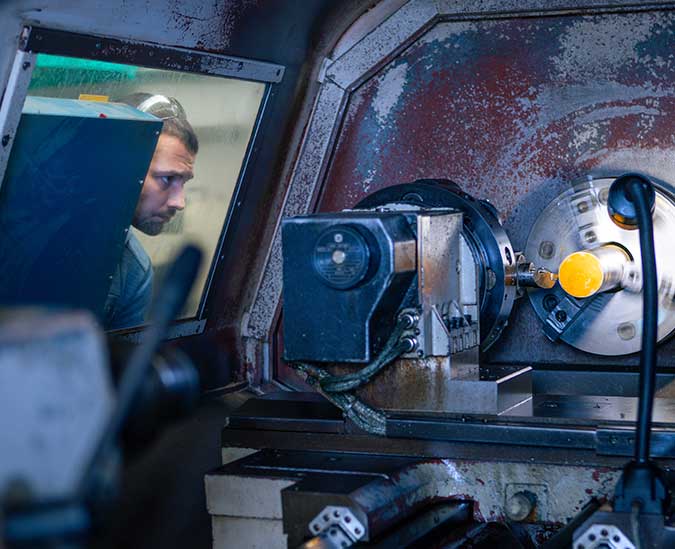
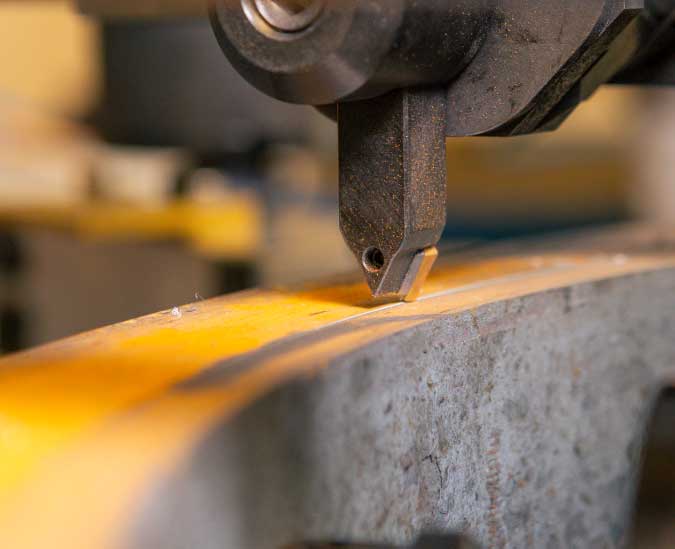
Einblicke in die Fertigung
Branchen
Verfahren & technische Grenzen
| Verfahren | Toleranz | Max. Bauteil | Gewicht | Losgröße | Werkstoffe |
|---|---|---|---|---|---|
| ReparaturschweißenFügen | – | – | – | – | Stahl, Edelstahl, Guss, Aluminium |
| Auftragschweißen (Cladding)Oberfläche | – | – | – | – | – |
| Betonstahlschweißen (DIN EN ISO 17660-1)Fügen | – | – | – | – | Betonstahl |
| GussschweißenFügen | – | – | – | – | Guss |
| Musterbau und FertigungsschweißenFügen | – | – | – | – | – |
| Mobile mechanische Bearbeitung (Bohren, Fräsen, Drehen, Spindeln, Flanschbearbeitung)Zerspanung | Toleranzen im Hundertstelbereich | – | – | – | – |
| Mechanische Werkstatt (Einzelstücke und Kleinserien, konventionelles und NC-Bearbeitung)Zerspanung | – | – | bis 10 t (Bearbeitung im Betrieb) | – | – |
| 3D-LaservermessungPrüfung | – | – | – | – | – |
| HIFIT-Verfahren / UIT-Verfahren (hochfrequentes Hämmerverfahren, Nachbehandlung vonUmformung | – | – | – | – | Stahl, Aluminium |
| LaserschweißenFügen | – | – | – | – | – |
| CMT-Verfahren (Kaltmetalltransfer)Fügen | – | – | – | – | – |
| Induktive VorwärmungWärmebehandlung | – | – | – | – | – |
| Schweißprozesse 111 (E-Hand), 131 (MAG), 135, 136 (Fülldraht), 141 (WIG) nach DIN EN ISO 4063Fügen | – | – | – | – | Stahl (1.1, 1.2, 1.3), Edelstahl (8.1), Aluminium (22, 23) |
| Eindringprüfung (PT) Stufe 2 nach DIN EN ISO 9712Prüfung | – | – | – | – | – |
| Sichtprüfung (VT2) nach DIN EN ISO 9712Prüfung | – | – | – | – | – |
| Schweißtechnische TechnologieberatungEngineering | – | – | – | – | – |
| Ingenieurtechnische Beratung zu Konstruktion und WerkstoffEngineering | – | – | – | – | – |
| Montage (geplante Montagehalle für Werkstücke bis 63 Tonnen, 2026)Montage | – | – | 63 t (geplant) | – | – |
6 Anlagen & Maschinen
| Maschine | Hersteller / Modell | Anzahl | Arbeitsraum | Baujahr | Standort |
|---|---|---|---|---|---|
| Bohrwerk konventionell | TOS W100A | – | X 1600 mm, Y 1120 mm, Z 1250 mm, Werkstückgewicht 3000 kg | – | Grammetal/Nohra |
| Bohrmaschine (servokonventionell) | – | – | Bohrleistung 60 mm | – | Grammetal/Nohra |
| Drehmaschine konventionell | – | – | Ø 800/400 mm, L 4000 mm | – | Grammetal/Nohra |
| NC-Drehmaschine | – | – | Ø 800/630 mm, L 4000 mm | – | Grammetal/Nohra |
| Gehrungsbandsägen | – | – | Maximale Werkstückabmessung 500 x 400 mm | – | Grammetal/Nohra |
| HIFIT-Gerät (hochfrequentes Hämmerverfahren) | – | – | – | – | Grammetal/Nohra, mobil |
Zusatzleistungen
Qualität & Zertifizierung
Das Qualitätsmanagement ist nach DIN EN ISO 9001:2015 zertifiziert; die schweißtechnischen Anforderungen erfüllt der Betrieb nach DIN EN ISO 3834-2. Eigen Personal ist nach DIN EN ISO 9712 für Eindringprüfung (PT2) und Sichtprüfung (VT2) zertifiziert, ergänzt durch 3D-Laservermessung.
| Nachweis | Grammetal / OT Nohra |
|---|---|
| DIN EN ISO 9001:2015 | |
| DIN EN ISO 3834-2:2021 | |
| DIN EN 1090-2 EXC 3 (Stahl) | |
| DIN EN 1090-3 EXC 2 (Aluminium) | |
| DIN EN ISO 17660-1 (Betonstahl) | |
| DIN 18800-7 Eignungsnachweis | |
| DIN EN ISO 9712 PT2/VT2 (Personal) |
Historie
- 1992
Gründung mit einem Mitarbeiter; Großer Eignungsnachweis DIN 18800 Teil 7-1991.
- 1996
Einführung der mobilen mechanischen Bearbeitung.
- 1998
Zulassung der Automobilindustrie für spezielle Schweißverfahren.
- 2001
Schweißaufsicht Betonstahl.
- 2002
Eignungsnachweis Betonstahlschweißen DIN EN ISO 17660-1 (alt DIN 4099).
- 2010
Einsatz induktiver Vorwärmung.
- 2013
Anwendung des CMT-Verfahrens; Zertifizierung des Managementsystems nach DIN EN ISO 9001; Etablierung des HIFIT-/UIT-Verfahrens.
- 2015
Zertifizierung nach EN 1090-2 EXC 3 (Stahl) und EN 1090-3 EXC 2 (Aluminium).
- 2023
Umzug in den größeren Standort Steinbrüchenstraße 10 im Gewerbegebiet UNO-Nohra.
- 2026
Geplant: neue Montagehalle für Werkstücke bis 63 Tonnen.