Laserschneiden vs. Wasserstrahlschneiden: Kriterienkatalog für die Verfahrensauswahl bei Blechzuschnitten
18. Oktober 2026 · 15 Min. Lesezeit
Fachlich verantwortlich: Leon J. Hermann
Erstellt von der Amplifa Marketplace Redaktion mit KI-Unterstützung
Ein strukturierter Vergleich von Laserschneiden und Wasserstrahlschneiden entlang der Kriterien Schnittkantenqualität, Wärmeeinflusszone, Materialdicke, Werkstoffvielfalt und Stückkosten: mit Entscheidungshilfe für Einkäufer und Konstrukteure.
Zwei Angebote für denselben Blechezuschnitt liegen auf dem Tisch: Der Laserdienstleister bietet schnelle Lieferung und niedrige Stückkosten an, der Wasserstrahlanbieter verspricht einen völlig kalten Schnitt ohne Gefügeveränderung. Welches Angebot ist für das Bauteil das richtige, und woran lassen sich die Aussagen der Anbieter überhaupt prüfen? Diese Frage stellt sich in der Praxis regelmäßig, weil beide Verfahren auf den ersten Blick ähnliche Leistungen versprechen, technisch aber nach unterschiedlichen Prinzipien arbeiten. Dieser Vergleich ordnet die beiden Trennverfahren entlang überprüfbarer Kriterien ein: Wirkprinzip, Wärmeeinflusszone, Schnittkantenqualität, Materialdicke, Werkstoffvielfalt, Geschwindigkeit und Kostenstruktur. Am Ende steht ein Kriterienraster, mit dem sich Angebote von Laser- und Wasserstrahldienstleistern systematisch bewerten lassen.
Zwei Verfahren, zwei Wirkprinzipien: Der technische Ausgangspunkt
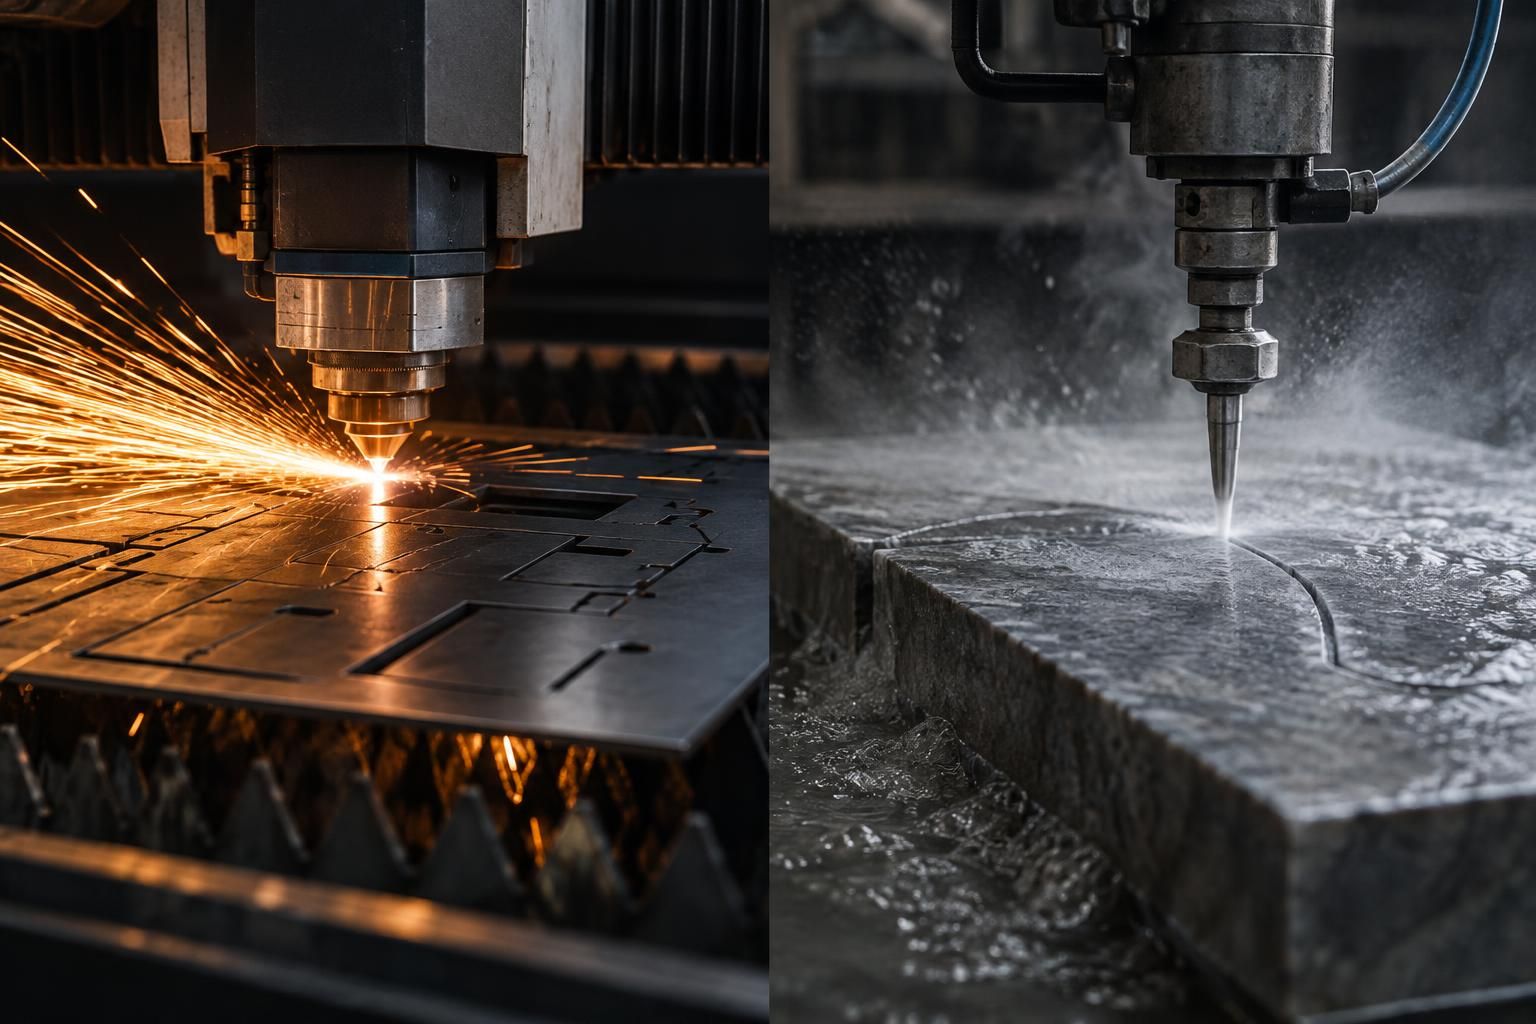
Der grundlegende Unterschied zwischen beiden Verfahren liegt in der Art der Materialtrennung. Das Laserschneiden ist ein thermisches Trennverfahren: Ein fokussierter Laserstrahl, typischerweise ein Faser- oder CO₂-Laser, erhitzt das Material im Bereich des Schnitts und schmilzt, verbrennt oder verdampft es. Ein Prozessgas unterstützt die Trennung und auswirft das geschmolzene Material aus der Schnittfuge. Das Wasserstrahlschneiden dagegen arbeitet mechanisch-kalt: Ein Ultrahochdruck-Wasserstrahl mit einem Druck zwischen 3.000 und 6.000 bar erodiert das Material. Beim industriell dominierenden Abrasiv-Wasserstrahlschneiden wird dem Strahl ein feines Abrasivmittel, typischerweise Granat, zugesetzt, das die eigentliche Trennarbeit übernimmt.
Aus diesem Wirkprinzip folgt nahezu die gesamte spätere Bewertung. Der thermische Ansatz des Lasers erklärt die hohe Geschwindigkeit bei dünnen Blechen, aber auch das Entstehen einer Wärmeeinflusszone und die Einschränkungen bei transparenten oder stark reflektierenden Werkstoffen. Der kalte Ansatz des Wasserstrahls erklärt die universelle Materialverträglichkeit und die fehlende Wärmeeinflusszone, aber auch die im Vergleich geringere Schnittgeschwindigkeit. Wer die Verfahrensauswahl verstehen will, sollte deshalb immer beim Wirkprinzip anfangen: nicht bei den Preisen.
Wärmeeinflusszone: Das Kernargument für den Wasserstrahl
Die Wärmeeinflusszone (WEZ) ist das zentrale qualitative Unterscheidungsmerkmal beider Verfahren. Beim Laserschneiden entsteht eine technisch bedingte, unvermeidbare thermische Beeinflussung der Randbereiche der Schnittfuge. Bei Metallen kommt es durch die hohen Temperaturen zu einer sogenannten Randzonenaufhärtung, bei der sich das metallische Gefüge des Werkstoffs verändert. Sichtbare Folgen sind Anlauffarben an der Kante. Nach einer Quelle ist die Wärmeeinflusszone beim Laser vorhanden, wenn auch als minimal beschrieben: ihr Ausmaß hängt von Material, Dicke und Prozessparametern ab.
Diese Gefügeveränderung ist nicht nur ein kosmetisches Problem. Wenn an die Schnittkante nachgelagerte Bearbeitungsschritte anschließen, beispielsweise ein Fräsen, kann die Randzonenaufhärtung zu ungeplanten Schwierigkeiten führen. Werden Schnitttiefe und Vorschübe beim Fräsen nicht auf die veränderten Materialeigenschaften angepasst, können Rattermarken auf dem Werkstück entstehen oder sogar der Fräser brechen. Für Konstrukteure bedeutet das: Wer eine Passfläche oder eine funktionskritische Kante direkt an der Schnittlinie braucht, muss die WEZ entweder in der Toleranzdiskussion berücksichtigen oder eine Nachbearbeitung einplanen.
Das Wasserstrahlschneiden erzeugt nach übereinstimmenden Quellen keine Wärmeeinflusszone, keine thermischen Verformungen und keine Veränderung der Molekularstruktur des Materials. Thermisch bedingter Materialverzug ist vollständig ausgeschlossen. Das ist besonders relevant für wärmeempfindliche Werkstoffe wie Titan für die Luftfahrt, Verbundwerkstoffe oder gehärtete Materialien, aber auch für filigrane Werkstücke, bei denen thermischer Verzug in Form linearer Größenänderung hochpräzise Zuschnitte mit engsten Toleranzen gefährden kann.
Schnittkantenqualität: Sehr gut bei beiden, aber auf unterschiedliche Weise
Auf den ersten Blick liefern beide Verfahren eine vergleichbar gute Schnittkante: Beide erreichen nach Quellenlage eine sehr gute Kantenqualität, und beide arbeiten ohne mechanischen Werkzeugkontakt. Die Unterschiede liegen im Detail. Das Laserschneiden erzeugt saubere, gratarme Kanten, die bei dünnen Materialdicken in der Regel keine Nachbearbeitung benötigen. Der Schnittspalt ist typischerweise sehr schmal: das verbessert auch die Materialausnutzung beim Nesting, auch wenn beide Verfahren laut Quellen eine sehr gute Materialausnutzung durch CNC-Nesting erreichen.
Das Wasserstrahlschneiden hinterlässt eine etwas rauere Kantenoberfläche, jedoch ohne Grate oder Oxidation. Ein praktisch wichtiger Aspekt: Beim Wasserstrahl lässt sich die Schnittqualität über definierte Qualitätsstufen Q1 bis Q5 frei wählen und damit gezielt an die Anforderung des Bauteils anpassen. Wer eine dekorative oder funktionskritische Kante braucht, wählt die höhere Qualitätsstufe und zahlt dafür längere Schnittzeit; wer nur eine Grobkontur braucht, fährt schneller. Der Schnittspalt ist beim Wasserstrahl typischerweise größer als beim Laser; mit Mikroschnitt-Technik werden Schnittfugen von 0,3 mm erreicht.
- Laserschneiden: saubere, gratarme Kanten, bei dünnen Blechen meist ohne Nachbearbeitung, sehr schmaler Schnittspalt
- Wasserstrahlschneiden: etwas rauere Oberfläche, aber ohne Grate und ohne Oxidation, Schnittqualität in Stufen Q1 bis Q5 wählbar
- Beide Verfahren: kein mechanischer Werkzeugkontakt, sehr gute Materialausnutzung durch CNC-Nesting
Materialdicke: Wo die Wirtschaftlichkeit kippt
Die Materialdicke ist das Kriterium, an dem sich die Verfahren am klarsten scheiden. Dünne bis mittlere Bleche sind die Domäne des Lasers: Bis etwa 8 Millimetern schneiden Laser mühelos und in hoher Qualität, und bei dünnen Blechen bis 15 Millimetern ist der Laser nach einer Quelle deutlich schneller. Für Kohlenstoffstahl werden Blechdicken bis etwa 25 mm als praktische Grenze des Laserschneidens genannt; eine andere Quelle nennt bis 30-40 mm in Stahl als effizienten Bereich. Moderne Faserlaser mit Leistungen von 30 kW und mehr können auch dicken Stahl schneiden: allerdings mit deutlichen Qualitätseinbußen und reduzierten Geschwindigkeiten, wenn über den effizienten Bereich hinausgegangen wird.
Der Wasserstrahl schneidet nach Quellenlage Materialdicken von 0,5 mm bis über 200 mm in Stahl. Damit deckt er einen Bereich ab, der für den Laser jenseits von 25 bis 30 mm nicht mehr sinnvoll erreichbar ist. Bei dicken Materialien verringert sich der Geschwindigkeitsvorteil des Lasers, und der Wasserstrahl kann wettbewerbsfähig werden. Für sehr dicke Bauteile ist das Wasserstrahlschneiden nach Quellenlage klar im Vorteil.
| Kriterium | Laserschneiden | Wasserstrahlschneiden |
|---|---|---|
| Effizienter Dickenbereich Stahl | Dünne bis mittlere Bleche, bis ca. 25 mm (teils 30-40 mm genannt) | 0,5 mm bis über 200 mm |
| Erreichbare Toleranzen | Bis zu ±0,05 mm, typischerweise ±0,05-0,1 mm | Werkstücktoleranzen zwischen 0,07 und 0,12 mm; mit Mikroschnitt unter 0,1 mm |
| Schnittspalt | Typischerweise sehr schmal | Typischerweise größer; mit Mikroschnitt ca. 0,3 mm |
| Reflektierende Metalle (Kupfer, Messing) | Mit Faserlaser möglich (bis 15 mm genannt), sonst Grenzen | Uneingeschränkt möglich |
| Nicht-metallische Werkstoffe | Weitgehend nicht möglich | Glas, Stein, Keramik, Kunststoff, Verbund, Gummi |
Diese Zahlen stammen aus unterschiedlichen Quellen mit unterschiedlichen Maschinenkonfigurationen: sie sind als Orientierungsrahmen zu lesen, nicht als harte Prozessgrenzen. Welche Dicken ein konkreter Dienstleister tatsächlich wirtschaftlich schneiden kann, hängt von dessen Anlagenpark ab: einer Quelle zufolge mit Faserlasern bis 30 kW und Wasserstrahlmaschinen mit Tischen bis 16 x 4 Meter, eine andere nennt Laser bis 25 mm Baustahl, 30 mm Edelstahl und 30 mm Aluminium. Einkäufer sollten die Dickenangaben im Angebot deshalb immer gegen die konkret verfügbare Anlagentechnik prüfen.
Werkstoffvielfalt: Der Laser ist ein Metallverfahren, der Wasserstrahl ein Universaltrennverfahren
Beim Werkstoffspektrum zeigt sich die zweite große Trennlinie. Der Laser ist ideal für Metalle: Stahl, Edelstahl und Aluminium werden von allen Quellen als sehr gut geeignet bewertet. Grenzen entstehen bei stark reflektierenden Materialien wie Kupfer und Messing, die vom Laser nur eingeschränkt, abhängig von Legierung und Anlage, bearbeitet werden können. Transparente Werkstoffe wie Glas und nichtmetallische Werkstoffe wie Stein, Keramik, Naturstein, viele Verbundwerkstoffe und die meisten Kunststoffe sind für das Laserschneiden ungeeignet oder zumindest kein Standardverfahren.
Der Wasserstrahl schneidet dagegen praktisch jedes Material: Stahl, Aluminium, Titan, Kupfer, Messing, Stein, Keramik, Glas, Verbundwerkstoffe, Gummi und Kunststoffe. Auch Materialmischungen und Verbundstoffe sind kein Problem, da der Schneidprozess unabhängig von thermischen, optischen oder elektrischen Materialeigenschaften funktioniert. Für Bauteile, die mehrere Werkstoffe kombinieren oder aus Sandwich- bzw. Verbundkonstruktionen bestehen, ist das Wasserstrahlschneiden deshalb häufig die einzige sinnvolle Option.
- Klare Laser-Domäne: dünne und mittlere Bleche aus Stahl, Edelstahl, Aluminium in Serie
- Klare Wasserstrahl-Domäne: Glas, Stein, Keramik, Verbunde, Kunststoffe, sehr dicke Querschnitte
- Grenzbereich mit Klärungsbedarf: Kupfer, Messing, Titan: je nach Anlage teils laserbar, mit dem Wasserstrahl uneingeschränkt möglich
Geschwindigkeit und Kosten: Warum der Laser bei dünnem Blech meist gewinnt
Bei dünnem und mittlerem Blech ist das Laserschneiden der klare Favorit in Sachen Durchsatz. Nach Quellenlage liegt der Laser bis etwa 15 mm Materialdicke deutlich vorne; eine Quelle beziffert den Vorsprung des Lasers auf das Fünf- bis Zehnfache an Schnittgeschwindigkeit. Diese Geschwindigkeit schlägt sich direkt in den Stückkosten nieder: Der Laser hat bei mittleren bis großen Serien aus dünnem Blech geringere Stückkosten, und für Stahlbleche bis 3 mm werden typische Projektkosten von 50 bis 300 Euro pro Auftrag genannt. Als Maschinenstundensätze werden je nach Quelle 80 bis 250 Euro für Laser bzw. 45 bis 65 Euro pro Stunde in einer Kostenübersicht genannt: die Bandbreite zwischen den Quellen zeigt, wie stark die konkrete Anlage, Region und Auftragsstruktur ins Gewicht fallen.
Das Wasserstrahlschneiden ist bei dünnen Standardblechen entsprechend teurer, weil die Schnittzeit deutlich länger ist. Es dreht sich das Bild bei Spezialmaterialien, großen Materialstärken und wärmesensiblen Bauteilen: Hier ist der Wasserstrahl entweder die einzige sinnvolle Option oder schlicht die wirtschaftlichere, weil Nacharbeit, Ausschuss oder Verzugsschäden vermieden werden. Ein weiterer Kostenaspekt ist die Stückzahl: Wasserstrahlschneiden wird erst ab mittleren Stückzahlen von etwa 50 bis 100 Teilen als wirtschaftlich beschrieben, während Laserschneiden bereits ab dem Einzelteil attraktiv ist. Für sehr große Serien aus dünnem Blech ist der Laser nach Quellenlage besonders interessant; das Stanzen wird erst ab etwa 500 bis 1000 Teilen zur Alternative.
Präzision: Niveaugleich mit unterschiedlichen Stärken
Beide Verfahren erreichen für die meisten Bauteile vergleichbare Toleranzen und sind für präzisen Zuschnitt bestens geeignet. Der Laser erreicht nach Quellenlage Toleranzen von ±0,1 mm bei dünnen Dicken, teils ±0,05-0,1 mm oder bis zu 0,05 mm, und hat bei dünnen Blechen leichte Vorteile bei der Reproduzierbarkeit. Der Wasserstrahl erreicht Werkstücktoleranzen zwischen 0,07 und 0,12 mm, mit Mikroschnitt-Technik unter 0,1 mm, und punktet bei dicken oder wärmempfindlichen Werkstoffen, weil kein thermischer Verzug entsteht.
Für die Verfahrensauswahl bedeutet das: Bei dünnem Blech mit engen Toleranzen hat der Laser den technischen Nase vorn, vor allem bei Serien, wo Reproduzierbarkeit zählt. Bei dicken Querschnitten oder wärmekritischen Werkstoffen dreht sich das Bild um, weil dort thermischer Verzug des Lasers die tatsächliche Bauteilgenauigkeit stärker beeinträchtigen kann als die nominelle Maschinentoleranz des Wasserstrahls. Die Präzisionsangabe im Angebot sollte der Einkäufer deshalb immer gemeinsam mit der Materialdicke und dem Werkstoff lesen.
Stärken und Schwächen im Überblick
Laserschneiden
- Sehr hohe Schnittgeschwindigkeit bei dünnen Metallen (0,5-6 mm)
- Niedrige Stückkosten in der Serie bei dünnen bis mittleren Blechen
- Saubere, gratarme Schnittkanten ohne Nachbearbeitung bei dünnen Dicken
- Sehr schmaler Schnittspalt, hohe Reproduzierbarkeit
- Komplexe Geometrien und feine Details, kleine Bohrungen bei geeigneten Materialien
- Rohrschneiden und Lasermarkierung/-gravur als Zusatzleistungen möglich
- Wärmeeinflusszone mit Anlauffarben und möglicher Gefügeveränderung (Randzonenaufhärtung)
- Thermischer Verzug je nach Material und Geometrie möglich
- Grenzen bei reflektierenden Metallen wie Kupfer und Messing
- Glas, Stein, Keramik und viele Verbunde nicht schneidbar
- Qualitäts- und Geschwindigkeitseinbußen bei großen Materialstärken
Wasserstrahlschneiden
- Praktisch alle Werkstoffe: Metall, Glas, Stein, Keramik, Kunststoff, Verbund, Gummi
- Keine Wärmeeinflusszone, kein thermischer Verzug, keine Gefügeveränderung
- Sehr große Materialstärken bis ca. 200 mm
- Schnittqualität Q1-Q5 frei wählbar
- 5-Achsen- und 3D-Schnitte möglich
- Keine Randzonenaufhärtung: unkritisch für nachgelagerte Zerspanung
- Geringere Schnittgeschwindigkeit (Faktor 5-10 langsamer als Laser genannt)
- Höhere Stückkosten bei dünnen Standardblechen
- Wirtschaftlich erst ab mittleren Stückzahlen (ca. 50-100 Teile)
- Etwas rauere Kantenoberfläche
- Größerer Schnittspalt als beim Laser
Vergleichstabelle: Alle Kriterien auf einen Blick
| Kriterium | Laserschneiden | Wasserstrahlschneiden |
|---|---|---|
| Wirkprinzip | Thermisch: schmelzen, verbrennen, verdampfen | Mechanisch-kalt: Erosion durch Hochdruckstrahl mit Granat-Abrasiv (3.000-6.000 bar) |
| Wärmeeinflusszone | Vorhanden (als minimal beschrieben), Gefügeveränderung möglich | Keine |
| Thermischer Verzug | Je nach Material und Geometrie möglich | Ausgeschlossen |
| Schnittkantenqualität | Saubere, gratarme Kanten; bei dünnem Blech meist ohne Nacharbeit | Etwas rauer, aber ohne Grate/Oxidation; Q1-Q5 wählbar |
| Effizienter Dickenbereich | Dünne bis mittlere Bleche; Stahl bis ca. 25 mm | 0,5 bis über 200 mm in Stahl |
| Toleranzen | Bis ±0,05 mm, typisch ±0,05-0,1 mm | 0,07-0,12 mm; mit Mikroschnitt unter 0,1 mm |
| Werkstoffvielfalt | Metalle (Stahl, Edelstahl, Alu) sehr gut; Kupfer/Messing eingeschränkt; Glas/Stein/Verbund ungeeignet | Praktisch alle Werkstoffe und Verbunde |
| Geschwindigkeit | Sehr hoch bei dünnem Blech (bis 15 mm deutlich schneller) | Mittel, etwa 5-10x langsamer; bei dicken Materialien wettbewerbsfähig |
| Stückkosten | Niedrig bei dünnen Blechen und mittleren/großen Serien | Höher bei dünnem Blech; wirtschaftlich bei dicken/spezialen/wärmesensiblen Teilen |
| Einstiegsstückzahl | Ab 1 Stück attraktiv | Wirtschaftlich ab ca. 50-100 Teilen |
| Nicht-metallische Werkstoffe | Weitgehend nicht möglich | Standardanwendung |
| Nachgelagerte Zerspanung | Randzonenaufhärtung beachten | Unkritisch, kein thermisch verändertes Gefüge |
Eignung je Zielgruppe: Was für wen zählt
Für Einkäufer
Einkäufer bewerten Angebote nicht primär nach Technologie, sondern nach Gesamtkosten und Risiko. Die Quellenlage liefert dafür klare Ankerpunkte: Bei dünnen Standardmetallen (Stahl, Edelstahl, Aluminium bis ca. 10 mm) ist das Laserschneiden in der Regel deutlich günstiger, weil die Schnittgeschwindigkeit höher ist. Bei Materialstärken über 25 mm, nicht laserbaren Werkstoffen oder wärmesensiblen Bauteilen dreht sich das Bild. Ein Angebot sollte der Einkäufer deshalb prüfen, ob es die following Punkte aufführt: den konkreten Dickenbereich der Anlage, ob eine WEZ akzeptiert oder ausgeschlossen werden muss, welche Schnittqualitätsstufe angeboten wird und ob Nachbearbeitung ein- oder ausgeschlossen ist. Passt das Verfahren im Angebot nicht zur Bauteilanforderung, ist der scheinbar günstigere Preis schnell teurer.
Für Konstrukteure
Konstrukteure entscheiden Verfahren bereits über die Zeichnung. Die Faustregeln aus der Quellenlage: Dünne Bleche mit mittlerer bis hoher Stückzahl deuten auf Laser; Materialdicke über 25 mm deutet auf Wasserstrahl; Glas, Stein, Kunststoff oder Verbund verlangen Wasserstrahl; wenn keinerlei Wärme ins Bauteil eingebracht werden darf, ebenfalls. Zusätzlich relevant: Wer Passflächen direkt an der Schnittkante braucht, sollte die WEZ des Lasers entweder toleranztolerant konstruieren oder eine Nachbearbeitung vorsehen: beim Wasserstrahl entfällt dieses Thema. Für filigrane Konturen in dünnem Material hat der Laser Vorteile, für 3D- oder 5-Achsen-Schnitte der Wasserstrahl.
Für Geschäftsführer von Zulieferbetrieben
Für Zulieferer stellt sich die Frage eher strategisch: Beide Technologien unter einem Dach zu betreiben, erlaubt nach Quellenlage, für jedes Werkstück das optimale Verfahren zu wählen oder beide in einem Projekt zu kombinieren: etwa Laserschneiden für Dünnblechteile und Wasserstrahl für Komponenten mit großer Dicke oder aus Spezialmaterial. Wer nur eines der Verfahren anbietet, kann als Einkäufer-seitiger Ausweg dienen, wenn der bevorzugte Anbieter das falsche Verfahren spekuliert hat. Marktseitig wird das Laserschneiden als wachsendes Feld beschrieben: Der weltweite Markt für Laserschneidmaschinen wurde 2023 auf etwa 5,5 Milliarden US-Dollar geschätzt und soll bis 2030 mit einer jährlichen Wachstumsrate von 8,4 Prozent wachsen.
Die begründete Entscheidung: Ein Kriterienraster für die Angebotsbewertung
Ein pauschales „Laser ist besser“ oder „Wasserstrahl ist besser“ ist technisch nicht sinnvoll: die tatsächlichen Ergebnisse hängen immer von Maschine, Werkstoff, Materialstärke, Geometrie, Schnittqualität und gewünschten Toleranzen ab. Die Entscheidung lässt sich aber systematisch vorbereiten. Das folgende Raster ordnet die typischen Anforderungskonstellationen den Verfahren zu; es basiert ausschließlich auf den oben belegten Kriterien.
- Werkstoff prüfen: Reines Metallblech spricht für beide Verfahren; Glas, Stein, Keramik, Verbund oder Kunststoff zwingen zum Wasserstrahl; Kupfer und Messing bedingen beim Laser eine Anlagenprüfung.
- Dicke prüfen: Bis ca. 25 mm Stahl ist der Laser effizient, darüber ist der Wasserstrahl mit bis zu 200 mm klar im Vorteil.
- Wärmebewertung: Ist eine Wärmeeinflusszone oder Gefügeveränderung an der Kante akzeptabel? Nein heißt Wasserstrahl: besonders bei Titan, gehärteten Werkstoffen und Verbunden.
- Nachbearbeitung prüfen: Folgt Zerspanung an der Schnittkante, ist die Randzonenaufhärtung des Lasers ein echtes Prozessrisiko; der kalte Wasserstrahl-Schnitt umgeht es.
- Stückzahl und Geometrie: Kleine Stückzahlen sind laserattraktiv ab 1 Stück, Wasserstrahl ab ca. 50-100 Teilen; viele Innenkonturen erhöhen die Schnittzeit beider Verfahren, beim Laser aber auf niedrigerem Niveau.
- Kostenstruktur lesen: Schnittkosten allein irreführen; Nacharbeit, Ausschussrisiko und Verzugskorrektur müssen in den Vergleich.
Die begründete Entscheidung lautet damit in den meisten Praxisfällen: Für Standardblechzuschnitte aus Stahl, Edelstahl oder Aluminium im Dickenbereich bis etwa 25 mm und mit Stückzahlen von kleinen Serien aufwärts ist das Laserschneiden die wirtschaftlichere und schnellere Wahl, solange die Wärmeeinflusszone tolerierbar ist. Für Bauteile über 25 mm Dicke, aus nicht laserbaren Werkstoffen oder mit der Anforderung eines absolut wärme_freien Prozesses ist das Wasserstrahlschneiden die richtige Wahl: auch wenn die Schnittzeit länger und die Kante etwas rauer ausfällt. Zwischen diesen Polen liegt der Fall, in dem die Prüfung der konkreten Zeichnung gegen die konkrete Anlagentechnik des Anbieters entscheidet. Wer mehrere Angebote vergleicht, tut gut daran, die Verfahrenswahl des Anbieters nicht einfach zu akzeptieren, sondern mit dem obigen Raster nachzuvollziehen. Auf Amplifa lassen sich geprüfte Fertigungszulieferer für beide Verfahren gezielt finden und deren Angebote anhand solcher Kriterien gegenüberstellen.
Fazit: Die Verfahrenswahl ist eine Werstoff- und Dickenfrage mit Kostenunterbau
Laserschneiden und Wasserstrahlschneiden sind keine Konkurrenten um dasselbe Anwendungsfenster, sondern überlappende Verfahren mit klar unterscheidbaren Kernkompetenzen. Der Laser gewinnt bei dünnen bis mittleren Metallblechen durch Geschwindigkeit, niedrige Stückkosten und schmalen Schnittspalt; sein Preis ist die Wärmeeinflusszone mit möglicher Gefügeveränderung und Verzugsrisiko. Der Wasserstrahl gewinnt bei dicken Querschnitten bis über 200 mm, bei nicht laserbaren Werkstoffen und überall dort, wo das Bauteil keinerlei thermische Veränderung verträgt; sein Preis ist die langsamere Schnittgeschwindigkeit und die höhere Kantenrauheit bei dünnem Standardblech. Einkäufer und Konstrukteure, die Angebote systematisch gegen die Kriterien Werkstoff, Dicke, WEZ-Anforderung, Nachbearbeitung und Stückzahl prüfen, treffen damit eine nachvollziehbare und begründbare Verfahrensentscheidung: unabhängig davon, welches Verfahren der Anbieter bewirbt.
Fertigungsverfahren auf AmplifaKategorienübersicht für Trenn- und Fertigungsverfahren, um passende geprüfte Zulieferer für Laser- und Wasserstrahlschnitte zu finden.Angebote systematisch bewertenHilfsmittel für Einkäufer zur strukturierten Bewertung von Fertigungsangeboten anhand technischer Kriterien.Quellen
- Wasserstrahlschneiden vs. Laserschneiden – osjetWirkprinzipien beider Verfahren, umfassender Kriterienvergleich (WEZ, Verzug, Materialvielfalt, Schnittspalt, Kantenqualität), Aussage dass ein pauschaler Vergleich technisch nicht sinnvoll ist
- Wasserstrahlschneiden vs. Laserschneiden: Wann welche Technologie – CortaliaDruckbereich 3.000–6.000 bar, Faserlaser bis 30 kW, Dicken 0,5 mm bis über 200 mm (Wasserstrahl) bzw. 30–40 mm Stahl (Laser), Toleranzen ±0,1 mm und unter 0,1 mm mit Mikroschnitt, Schnittdicke 0,3 mm, Entscheidungskriterien für beide Verfahren, Kombination beider Technologien
- Laserschneiden vs. Wasserstrahlschneiden – KIELDickenbereiche (Laser bis 25 mm Baustahl/30 mm Edelstahl/30 mm Alu, Wasserstrahl bis ca. 200 mm), Faserlaser bis 15 mm bei Kupfer, Schnittgeschwindigkeit 5–10x, Q1–Q5-Qualitätsstufen, Faustregeln und Kostenargumente
- Wasserstrahlschneiden vs. Laserstrahlschneiden – wpfiRandzonenaufhärtung und Fräsprobleme nach Laserschnitt, thermischer Verzug bei filigranen Werkstücken, Grenzen des Lasers bei Glas und reflektierenden Werkstoffen, Toleranzen 0,07–0,12 mm (Wasserstrahl) und bis 0,05 mm (Laser)
- Laserschneiden vs. Wasserstrahlschneiden vs. Plasmaschneiden – Steeling.netToleranzen ±0,05–0,1 mm beim Laser, Geschwindigkeitsvorteil bei 0,5–6 mm Blech, Marktgröße Laserschneidmaschinen 2023 ca. 5,5 Mrd. USD mit CAGR 8,4 % bis 2030
- Laserschneiden vs. Wasserstrahlschneiden – Kosten und Entscheidungshilfe – PartflowWirtschaftlichkeitsbereiche (Wasserstrahl ab ca. 50–100 Teilen, Laser ab 1 Stück, Stanzen ab ca. 500–1000 Teilen), Projektkosten 50–300 € für Stahlbleche bis 3 mm, Kosten-Kriterien-Matrix
Fachlich verantwortlich
Leon J. Hermann
COO & Co-Founder bei Amplifa
Leon verantwortet als COO und Co-Founder die operative Skalierung von Amplifa.
Zum ProfilRecherchiert mit öffentlich zugänglichen Quellen und automatisch auf Vollständigkeit geprüft; keine fachliche Einzelfallberatung.
Mehrere Angebote erhaltenNeueste Artikel

Spritzgießer im DACH-Raum: Marktlage, Kapazitäten und Insolvenzrisiken im Trend-Report
Marktanalyse für Einkäufer: Auslastung, Insolvenzrisiken und Auftragslage bei Kunststoffverarbeitern im DACH-Raum, mit Konsequenzen für Lieferantenauswahl und Preisverhandlung.
23. Oktober 2026 · 10 Min. Lesezeit

Laserschneiden oder Wasserstrahl: Verfahrensauswahl für Blech- und Profilzuschnitte aus Einkäufersicht
Werkstoff, Materialstärke, Wärmeeinflusszone, Toleranz und Losgröße: Welche Kriterien Einkäufer bei der Bewertung von Laser- und Wasserstrahlzuschnitten heranziehen sollten.
19. Oktober 2026 · 10 Min. Lesezeit

Make-or-Buy bei Teilefertigung: Kostenpositionen jenseits des Stückpreises
Stückpreis vergleichen ist leicht, die Wahrheit steckt woanders: Rüsten, Kapitalbindung, Logistik und Qualitätskosten verzerren Make-or-Buy-Entscheidungen. Eine strukturierte Methodik für den fairen Vergleich.
19. Oktober 2026 · 9 Min. Lesezeit